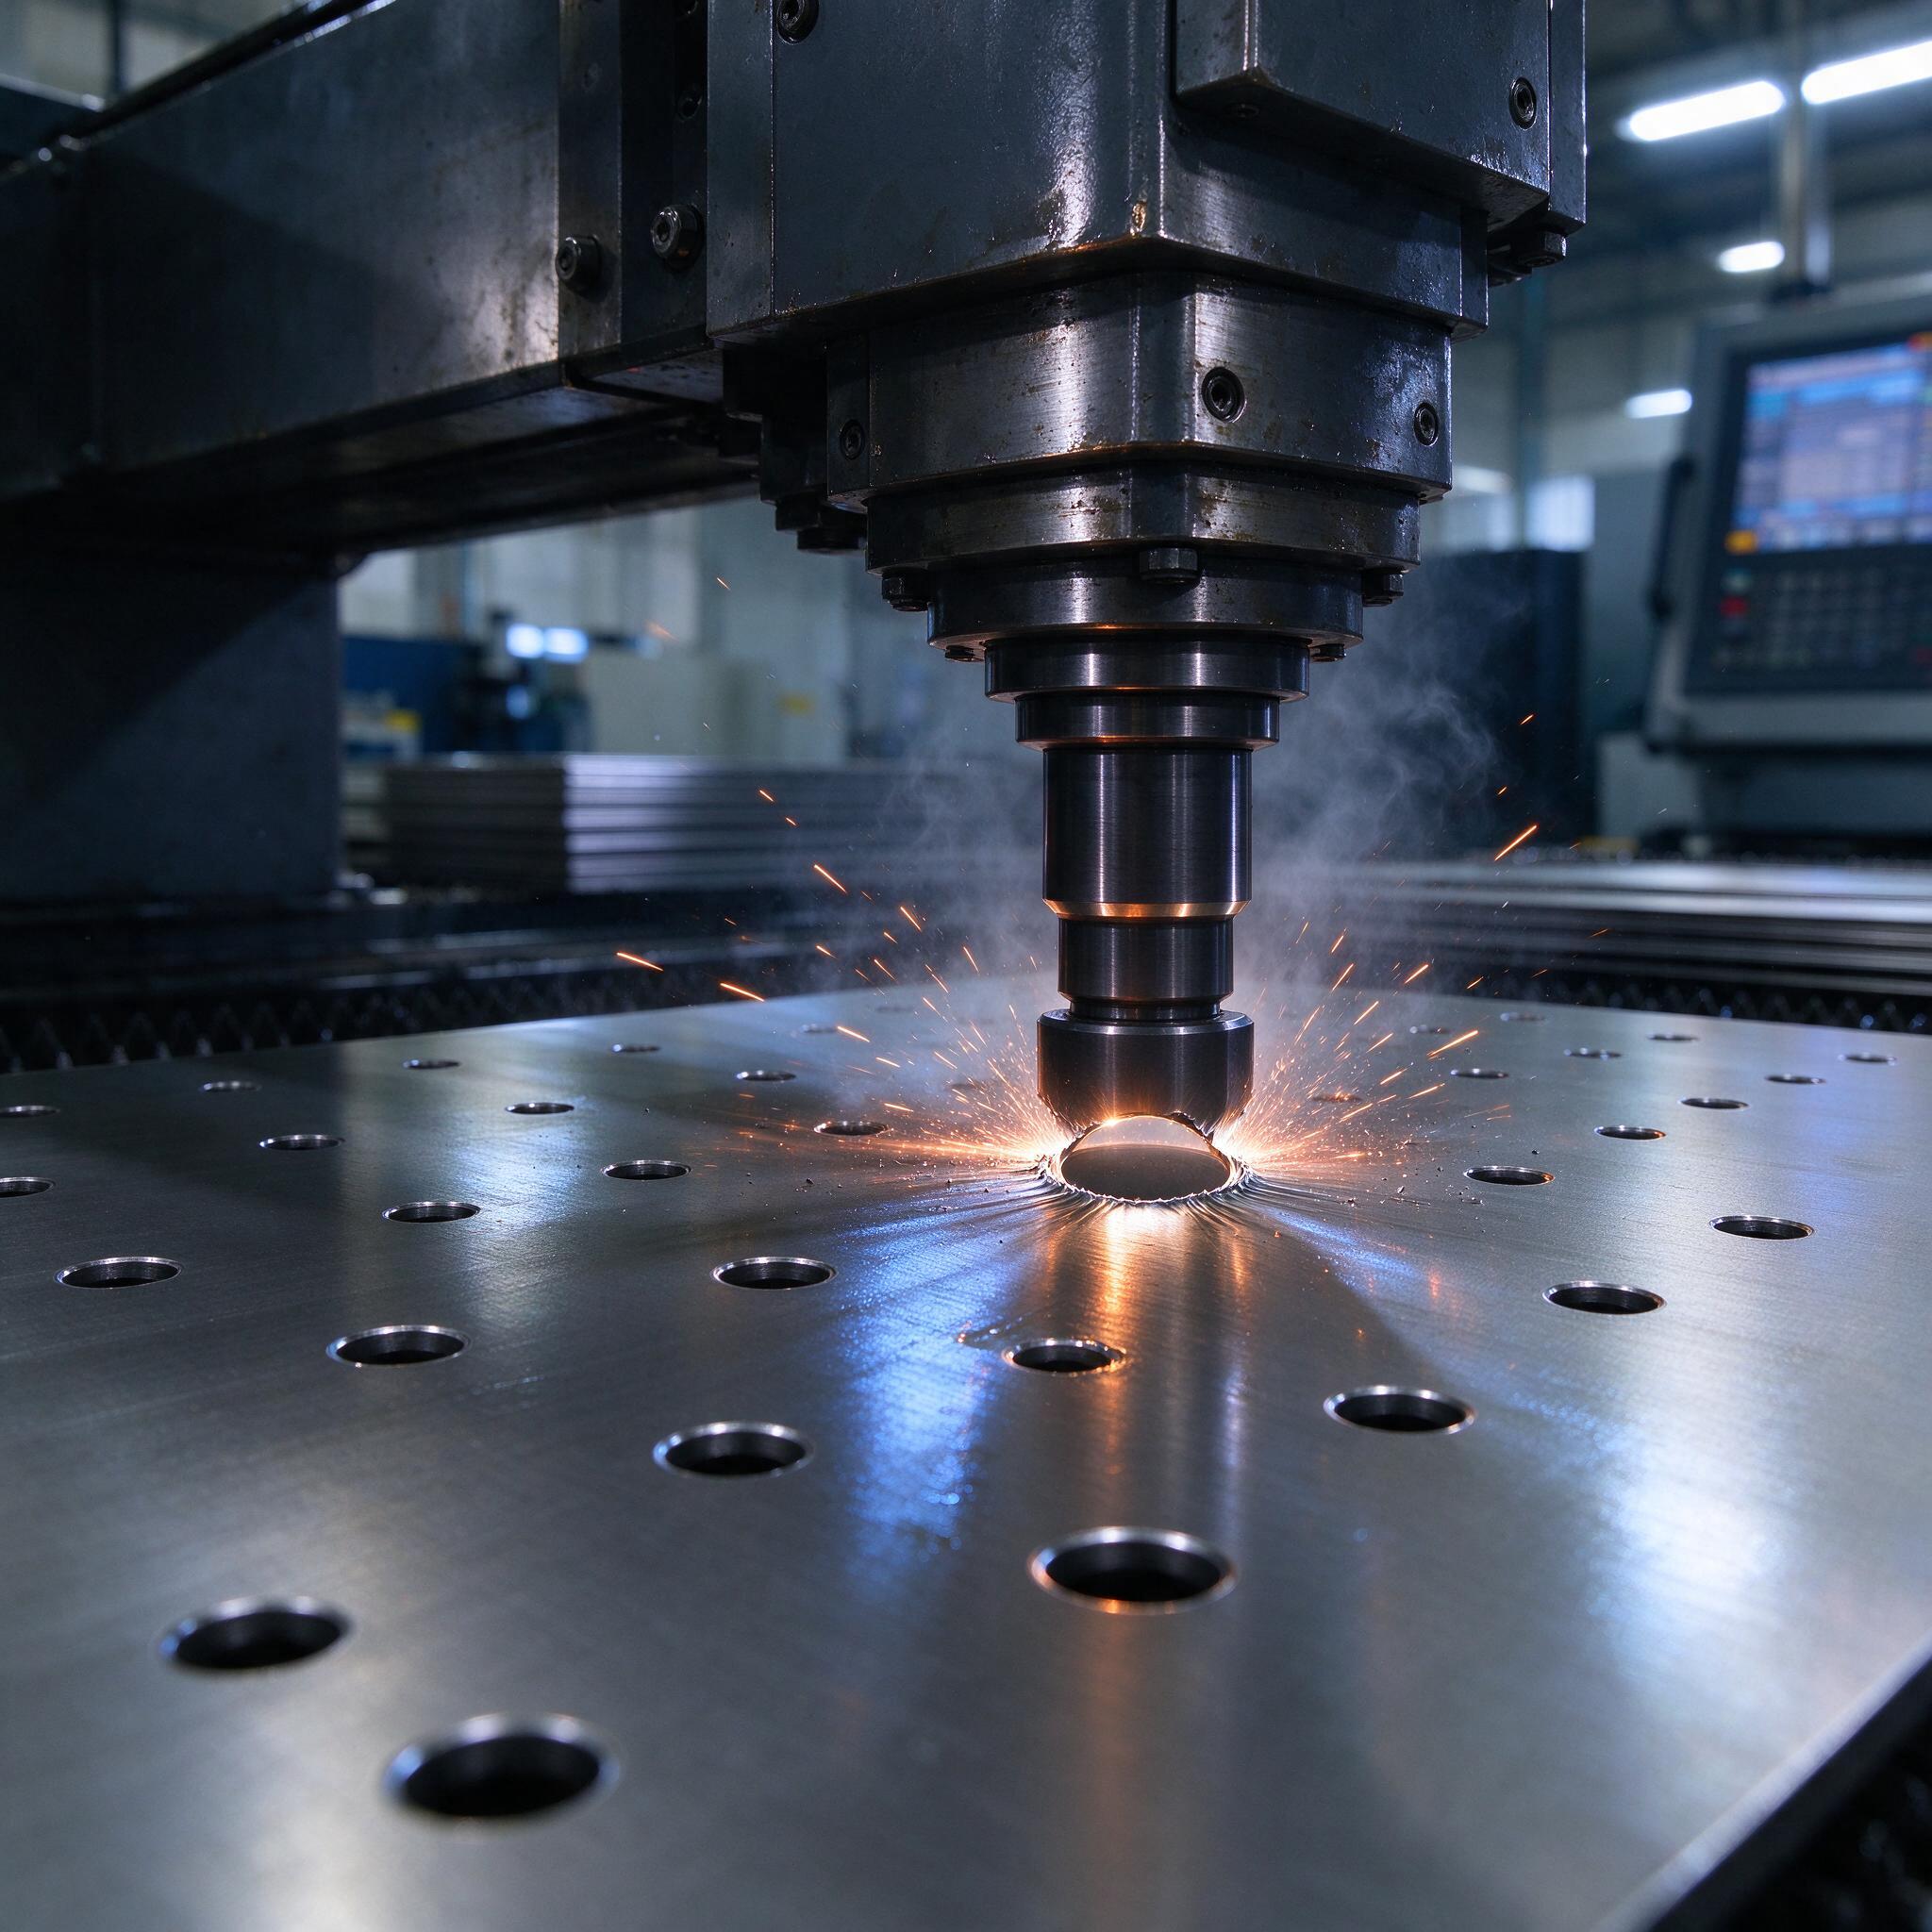
Три часа ночи, смена вторая, и координатно-пробивной пресс встал: пуансон Ф10 заклинило в матрице, на столе — недораскрытый лист 1250×2500 с «зарезом» по центру габарита. Знакомо? У нас на участке это случилось пару лет назад, и обошлось в две смены простоя плюс перезаказ листа 08пс. С тех пор мы относимся к вырубке и пробивке на прессах с ЧПУ иначе: не как к «дыроколу», а как к полноценному процессу с физикой, режимами и своей статистикой отказов. Разберу то, что знаем из практики — по усилиям, стойкости инструмента, раскрою и ошибкам, которые совершают почти все.
Что вообще происходит под штампом: физика процесса
Пробивка — это не резка и не рубка. Пуансон давит на лист, металл сначала упруго деформируется, потом локально течет, и на третьей стадии происходит скалывание по кольцевой зоне между режущими кромками пуансона и матрицы. Качество этой зоны определяет все: заусенец, воронку, шероховатость стенки. Ключевой параметр — зазор между пуансоном и матрицей. По опыту, мастера часто путают: зазор ставят «на глазок» симметрично, а он зависит от материала и толщины. Для стали Ст3 и 08пс — 6–10% от толщины на сторону, для нержавейки 12Х18Н10Т — 10–12%, для алюминия АМг — ближе к 5–7%. Мало зазора — пуансон «подсасывает», растет усилие, металл рвется с задирами. Много — грыжа и крупный заусенец по всему контуру.
Усилие пробивки считается просто: P = L × S × σср, где L — длина контура, S — толщина, σср — сопротивление срезу (для Ст3 порядка 350–400 МПа, для нержавейки — до 500). Классическая машина с усилием 300 кН спокойно берет сталь 3 мм под пуансон Ф20. А вот 6 мм под тот же Ф20 — уже 75 кН только на срез, плюс усилие проталкивания и снятия, плюс запас на притупление кромок. Вот тут и начинается «станок не тянет»: гидравлика есть, а пробив идет с перегревом узла, искры из-под пуансона летят, дым поднимается над столом — первый признак, что режим убийственный.
Усилие 30–300 кН: какой пресс под какую задачу
Мы работали на разном парке — от компактных электромеханических машин на 30 кН до полноприводных гидравлических комплексов на 300 кН типа Amada Pega и Finn-Power. Общие ориентиры такие:
- 30–60 кН — мелкие серии, лист до 2 мм, латунь, алюминий, электротехническая сталь для шильдиков и накладок. Скорость ударов до 200–300 в минуту на шаге.
- 125–200 кН — золотая середина: сталь до 3–4 мм, нержавейка до 3 мм, инструментальные станции 4–6 осей, автоиндексация. Наша рабочая лошадка на участке.
- 250–300 кН — толстый лист 5–6 мм, вырубка крупногабаритных контуров целиком, формовка (луверы, каунтсинки, выштамповка ребер).
Отдельно скажу про момент: не гонитесь за усилием, гонитесь за крутящим моментом осей и жесткостью станины. Пресс с 200 кН, но с чугунной рамой и линейными роликовыми направляющими, пробьет больше деталей за смену, чем «300-тонник» на втулках скольжения, у которого шпиндель звенит на быстром позиционировании.
Стойкость пуансонов: откуда берутся 50 000 ударов
Цифра 50 000 ударов, которую все видят в каталогах производителей инструмента (Mate, Trumpf, Wila, отечественные серии для прессов типа КО-134), — это не гарантия, а ориентир при правильном режиме: хорошая сталь, чистый лист, зазор по норме, смазка. Реально у нас получается разброс от 20 000 до 120 000. Что убивает пуансон быстрее всего:
- Затупившаяся матрица — усилие растет на 20–30%, кромка пуансона откалывается как хрупкий материал.
- Задир и налипание металла — нержавейка и алюминий буквально «привариваются» к рабочей части, дальше идет вырыв и задиры на детали.
- Перекос при пробивке большого контура маленьким инструментом — боковая нагрузка ломает пуансон как спичку.
- Отсутствие защиты от затягивания (защитной пленки или ложной пробивки) при работе с мягкими материалами.
Материал инструмента — это отдельная таблица, которую мы держим у станка:
| Материал пуансона | Твердость HRC | Ориентир по стойкости | Где применяем |
|---|---|---|---|
| Х12МФ, Х12Ф1 | 60–62 | 50–80 тыс. ударов | Сталь 1–4 мм, серийка |
| Быстрорез Р6М5 | 61–63 | 30–50 тыс. | Мелкие диаметры до Ф8, тонколист |
| Порошковая сталь типа ASP-23 / Vanadis | 62–64 | 100+ тыс. | Нержавейка, толстый лист, высокая серия |
| WC (твердый сплав) | — | 150+ тыс. | Электротехническая сталь, миллионные партии |
Переточку пуансона ведем по съему 0,05–0,1 мм за раз, обычно 4–6 переточек до полного износа по длине. И следим за матрицей — она изнашивается медленнее, но затупленную кромку пора шлифовать, иначе через пару недель «сядет» и пуансон.
Раскрой 1250×2500: как не потерять материал и время
Стандартный лист 1250×2500 — самый ходовой размер, под него и заточены столы почти всех координатно-пробивных прессов. Пара практических моментов. Первое: не гоняйте контуры вырубки вплотную к перемычкам меньше 1,5×S — лист «плывет», деталь уходит в зажим, и на выходе кривизна, а не деталь. Второе: последовательность пробивки влияет на деформацию — центральные отверстия бьем до вырубки наружного контура, иначе после отделения детали последние удары проваливаются в пустоту и дают заусенец. Третье: автоматическая выборка (sheet disposal) экономит часы, но только если стол чистый и щетки не забиты сором — у нас однажды из-за налипшей стружки на щеточном столе «утонула» партия заготовок, весь раскрой поехал.
Про СОЖ и смазку. На пробивке полноценная СОЖ обычно не льется — работают со смазкой типа «растительное масло с присадками» или пластичной смазкой на рабочей части пуансона через систему микродозирования. Но на толстой нержавейке без смазки стойкость падает втрое. Не экономьте на этом — стоимость смазки копеечная против цены пуансона из порошковой стали.
Типичные ошибки: случай, который стоил нам двух смен
Как-то получили партию кронштейнов из С245 толщиной 4 мм с серией микротрещин по краю отверстий — почти 30% брака при простукивании на приемке. Долго искали причину в материале, требовали сертификаты, сверили плавку. А оказалось всё прозаично: матрицу Ф12 переточили на стороне и оставили зазор несимметричным — пуансон при ударе поджимало в одну сторону, металл рвался односторонним сколом с зарождением трещины. Урок: после любой переточки инструмента — контрольная пробивка на образце, осмотр стенки среза под лупой, проверка биения. Пятнадцать минут работы против тридцати процентов брака. С тех пор у нас это регламент, а не пожелание.
Вторая история короче: новый оператор выставил подачу позиционирования 80 м/мин «для скорости» на коротких переходах между ударами. В итоге люфт в реверсе дал разброс межцентрового расстояния 0,15 мм при допуске ±0,05. Скорость — не там, где вы думаете. Выигрыш дают короткие холостые ходы и правильный порядок инструмента в барабане, а не бешеная рапидка.
Чек-лист: как выбирать станок или подрядчика на пробивку
- Уточните реальное усилие при непрерывной работе, а не пиковое — гидравлика с накопителем показывает 300 кН, а держит 200.
- Спросите про систему автоиндексации и количество инструментальных станций: меньше 20 станций и без индексации — будут простои на переналадке.
- Проверьте наличие защиты от затягивания и системы смазки инструмента — это напрямую бьет в стойкость пуансонов.
- У подрядчика спросите, как контролируется зазор пуансон-матрица и есть ли протокол пробной детали. Если «на глазок» — идите дальше.
- Оцените состояние стола и щеток/роликов: убитый стол — источник брака по плоскостности, который не лечится никакой ЧПУ.
FAQ
Можно ли гнать нержавейку 3 мм на прессе 125 кН?
Пуансоном до Ф12 — да, на пределе, со смазкой и порошковым инструментом. Ф30 и толще — нет, не сработает: усилие среза уходит за 90–100 кН только на контур, плюс проталкивание, и узел начнет греться и терять стойкость катастрофически.
Правда, что 50 000 ударов — это маркетинг?
Нет, цифра реальная, но она при чистых условиях: правильный зазор, смазанный лист, переточка вовремя. У нас есть пуансоны, отходившие 120 тысяч по Ст3 2 мм, а есть умирающие за 15 тысяч по нержавейке без смазки. Разница — в режиме, а не в рекламе.
Лазер вместо пробивки — надо ли переезжать?
Зависит от задачи. Лазер быстрее на сложных контурах и толстом листе, но пробивка до 3–4 мм при больших площадях отверстий и простых формах дешевле в разы: один удар вместо прохода луча. Плюс заусенец на пробивке меньше при нормальном инструменте. Мы держим оба процесса и раскидываем детали по экономике конкретной партии.
Пробивка на координатно-пробивном прессе — процесс нехитрый, пока не считаешь удары, зазоры и деньги за простой. Считайте — и он окупается. Не считаете — он посчитает вас.