Почему чеканка труб — это не «дожал и ладно»
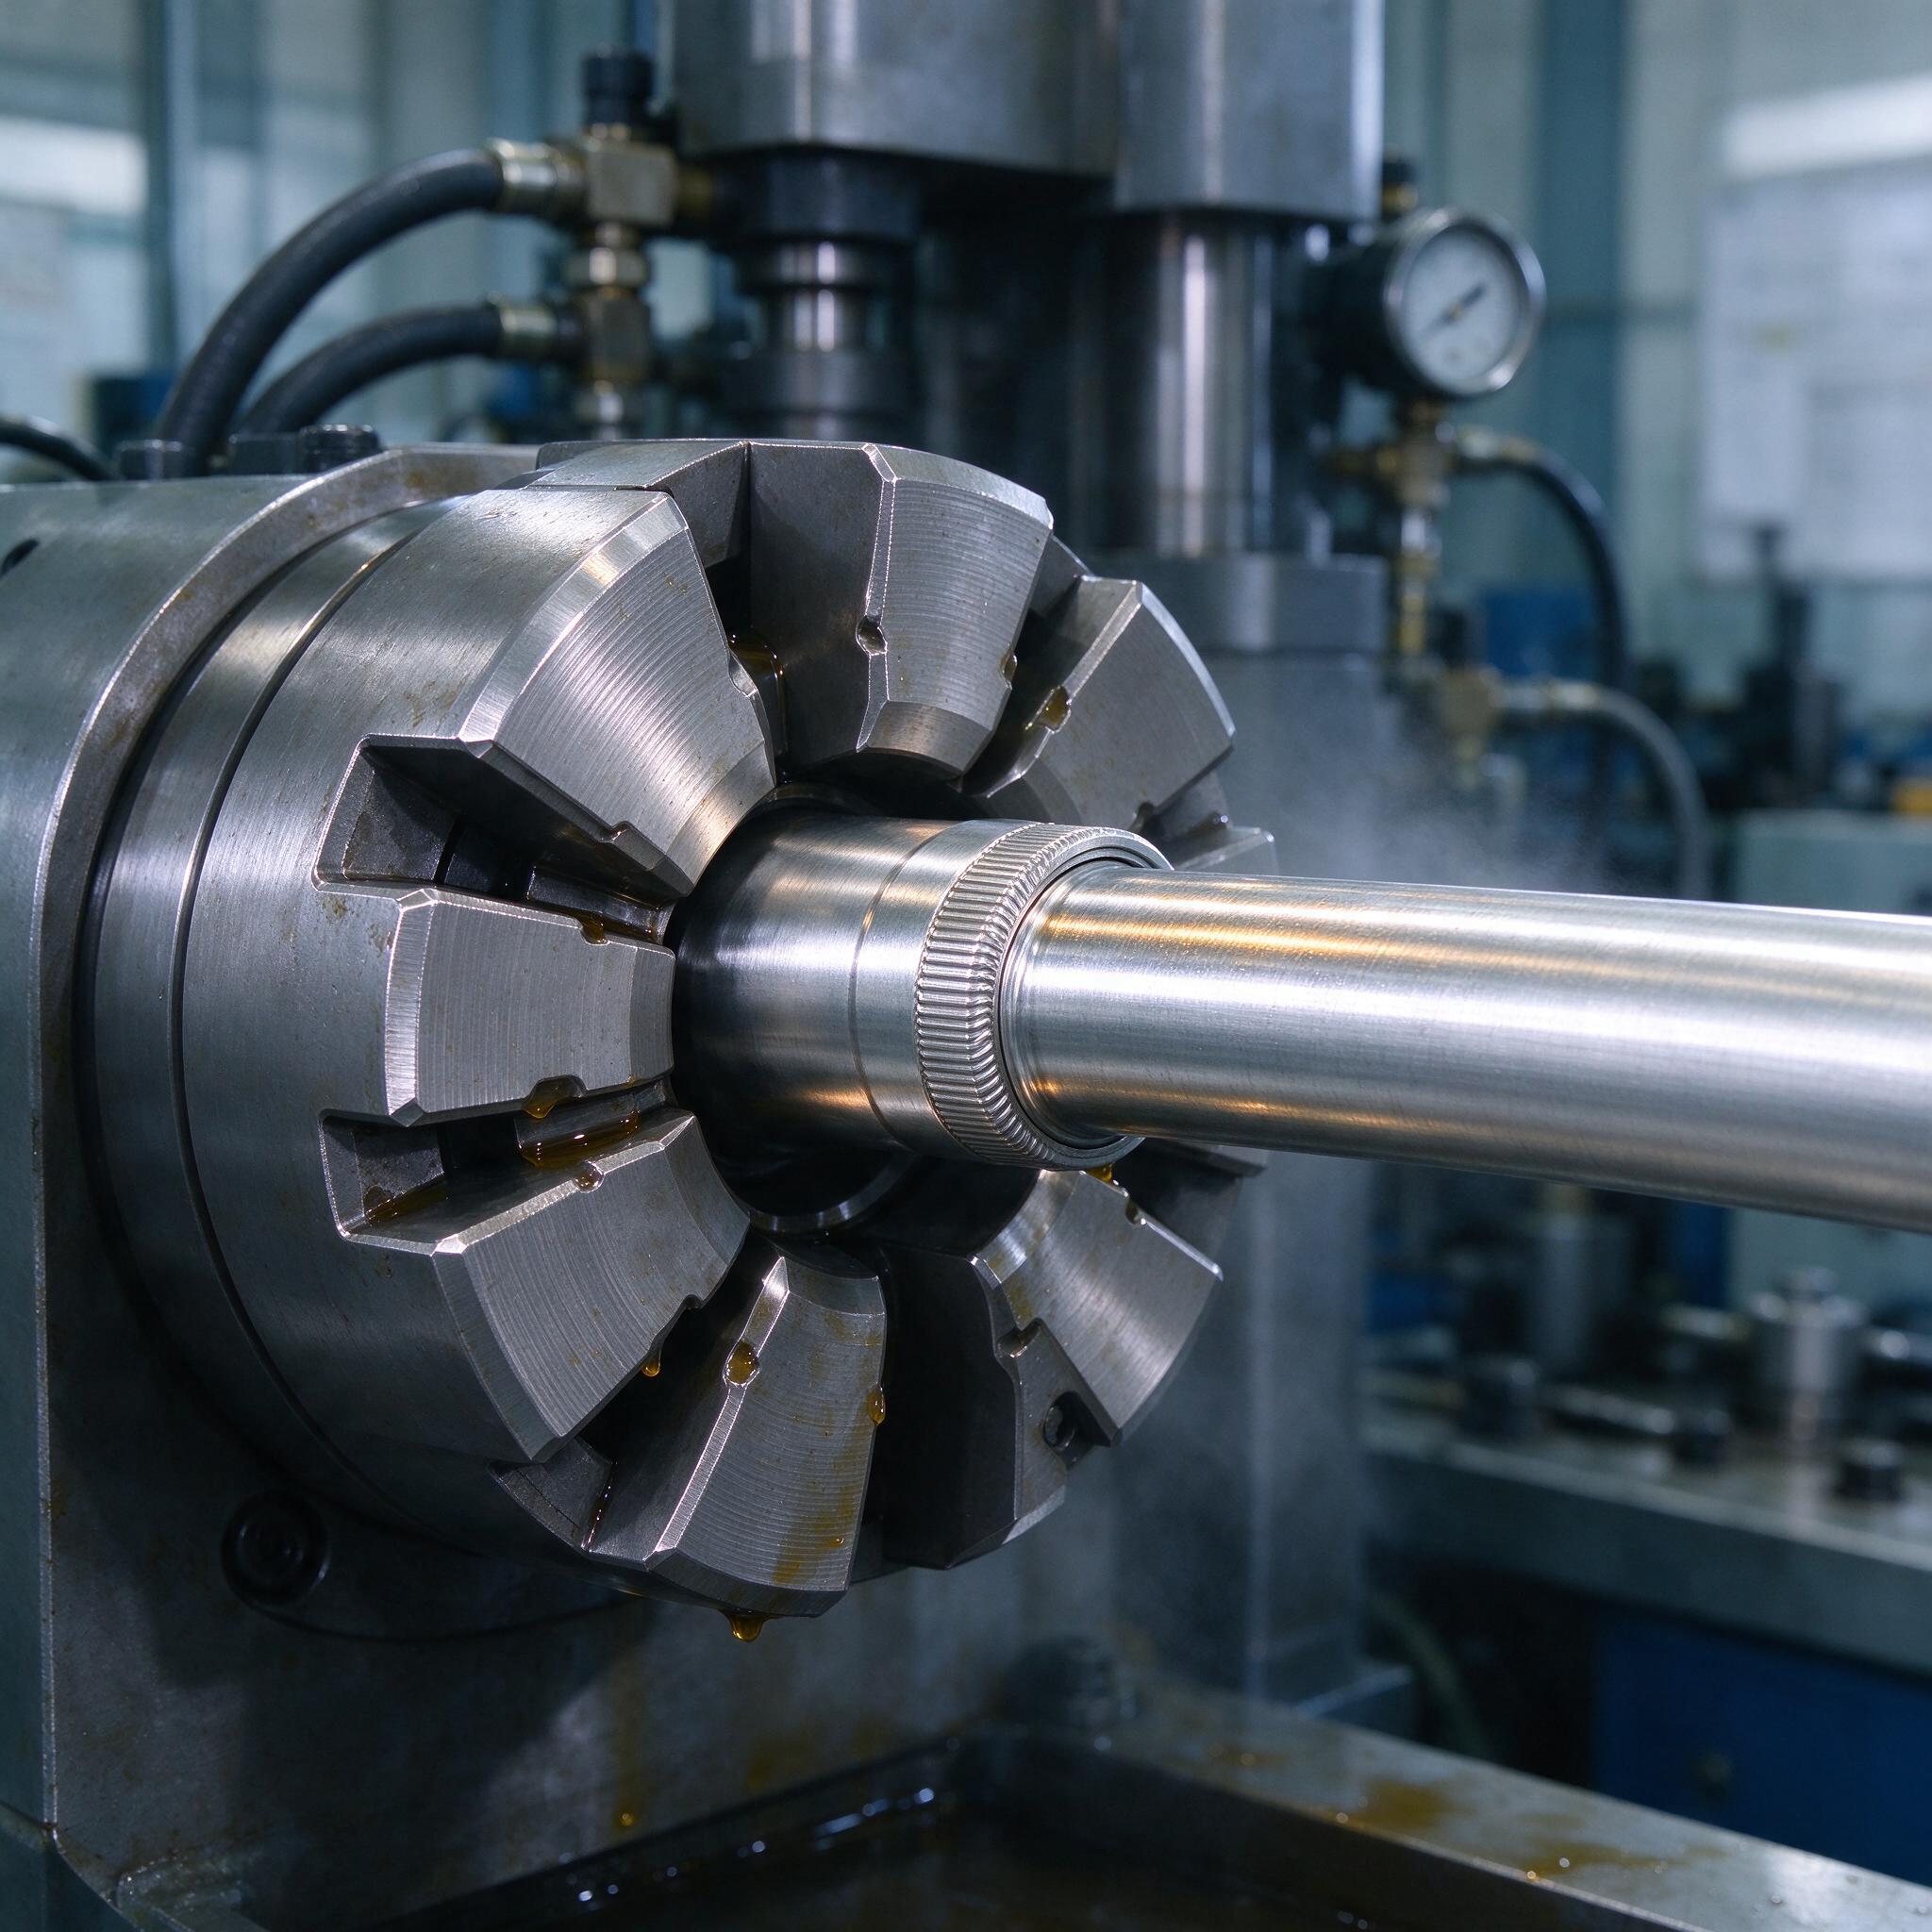
На фото — наш гидравлический станок для обжимки трубных концов в момент работы: восемь сегментированных кулачков обжимают штуцер на нержавеющей трубе, по граням стекает желтоватая смазка, в воздухе висит масляный туман, а на заднем плане — манитетель гидросистемы и силовые цилиндры. Обычная картина для нашего участка. Но за этой картинкой — годы подбора режимов, испорченных заготовок и потных ночей над опрессовкой. Потому что негерметичный штуцер на гидравлике под 250 бар — это не брак, это потенциальная авария. Разберём, как мы делаем чеканку и обжимку трубных концов, какие допуски держим и чем смазываем, чтобы соединение не «плакало».
Сразу разграничим термины, потому что заказчики их путают постоянно. Чеканка (развальцовка) — это пластическое раздача конца трубы в канавке штуцера или гнезда, труба течёт в профиль. Обжимка — обратная операция: сегментные матрицы сжимают трубку или муфту на штуцере, формируя плотный контакт по кольцевым рифлениям. Обе операции — холодная объёмная штамповка, и обе живут по одним законам: чистая поверхность, правильная смазка, жёсткий станок.
Что происходит с металлом при обжимке
Когда кулачки сходятся, металл трубы течёт в канавки штуцера под давлением, которое на контакте достигает 800–1200 МПа. Нержавейка 12Х18Н10Т или AISI 304 наклёпывается мгновенно — поверхностная твёрдость подскакивает с 180 до 280–320 HV. Это хорошо для герметичности (уплотнение получается как холодное высаживание), но плохо для инструмента: кулачки из 5ХНМ начинают смяться уже после 15–20 тысяч циклов, поэтому на ответственные серии мы ставим матрицы из Х12МФ с твёрдостью 58–60 HRC. Деформацию за один переход держим не более 25–30% по диаметру — выше идут трещины по кромке, особенно на нержавейке с травленой поверхностью.
Ключевой параметр — усилие. Для стальной трубы 12×1,5 со штуцером под кольцевую чеканку на прессе усилием 400 кН мы работаем при 180–220 кН, контролируя давление по манометру и ход ползуна по концевикам. Старый станок «не тянет» — и всё, недожим: металл не заполнил канавку, соединение держит статическое давление, но на пульсации даёт течь. Мы такое поймали один раз — и с тех пор перед каждой сменой матрицы делаем контрольную опрессовку на трёх образцах.
Допуски герметичности: где проходят наши соединения
Герметичность чеканного соединения — это не «на глаз». Мы работаем под следующие критерии:
- Натяг по канавке после обжимки — 0,10–0,18 мм на диаметр для стали, 0,06–0,12 мм для меди и латуни.
- Шероховатость поверхности трубы под чеканку — Ra 1,6 мкм максимум. Грубее — металл не заполнит микрорельеф, герметичность «гуляет».
- Овальность конца трубы — не более 0,05 мм, иначе кулачки обожмут неравномерно и появится лепестковый зазор.
- Испытание опрессовкой: 1,5× рабочего давления, выдержка 3–5 минут, падение — ноль по манометру класса 0,6.
- Для тормозных и топливных магистралей — плюс вибростенд и цикличка 10⁵ пульсаций давлением 0–1,33× рабочего.
По опыту, мастера часто завышают усилие, думая «сильнее — герметичнее». Нет. Перековка выдавливает металл в зазор между штуцером и матрицей, на кромке образуется заусенец-«юбка», который потом режет уплотнительное кольцо. Оптимальная чеканка — та, при которой металл заполнил канавку на 90–95%, и не больше.
Смазка: половина успеха именно здесь
При чеканке и обжимке контактное давление запредельное, обычная эмульсия выдавливается мгновенно, и начинается схватывание — нержавейка намертво приваривается к матрице. Поэтому мы используем смазки с экстремальным давлением. Сравнение того, чем работаем:
| Смазка | Материал | Плюсы | Минусы |
|---|---|---|---|
| Хлорпарафинсодержащая (типа CASTROL Iloform PNX 226) | Нержавейка, легстали | Стабильная плёнка до 1000+ МПа, без задиров | Требует обезжиривания, вопросы по экологии |
| Фосфатирование + мыльная эмульсия | Углеродистая сталь 08пс, 10 | Копеечная, отлично держится при больших деформациях | Лишняя операция, ванны, сушка |
| Мolibdenum дисульфид в консистентной основе | Медь, латунь | Чистая деталь, нет пятен | Дорого, не для стали |
| Эмульсия 3–5% (СОЖ общего назначения) | Только лёгкие обжимки тонкостенки | Дешёво, смывает стружку | Выдавливается, задиры на нержавейке гарантированы |
На фото как раз видны капли смазки на кулачках — наносим кистью на каждый торец перед закладкой, экономить тут бессмысленно. Литр хорошей СОЖ для холодной деформации стоит копейки по сравнению с забитой нагаром матрицей и партией брака.
Типичные ошибки: случай, который мы помним
Однажды на участке мы поймали брак из-за того, что после закупки новой партии труб поставщик сменил технологию — трубы шли с тончайшим слоем технологической смазки-консерванта. Внешне — блестящие, чистые. Но при обжимке эта плёнка вела себя как разделительный слой: металл скользил по штуцеру и заполнял канавку процентов на 70. Опрессовка на стенде — течь по четырём изделиям из двадцати. Неделю искали причину в матрицах и давлениях, пока один из ребят не протёр трубу ацетоном «на всякий случай» — и образец сел идеально. Вывод: поверхность перед чеканкой только обезжиренная, никакого «и так чисто». С тех пор обезжиривание в хромовой технологии у нас прописано в карте операции жёстко, как и контроль натяга выборкой 1 из 50 на разрез.
Ещё частая история — кулачки с выработкой. Сегментная матрица, на гранях которой «зализан» рифлёный профиль, начинает обжимать не по кольцу, а по шестиграннику. Внешне всё красиво, но площадь контакта падает, герметичность — лотерея. Контролируем матрицы шаблоном и по отпечатку на свинцовой пробке раз в неделю.
Как выбрать станок или подрядчика на чеканку
- Жёсткость и привод. Только гидравлика с регулируемым давлением и фиксацией усилия; механический пресс на обжимке даёт удар и разбивает матрицы.
- Сменный пакет кулачков. Спросите, есть ли матрицы под ваш диаметр и профиль (кольцевой, лепестковый, шестигранный), и сколько стоит комплект — иногда он дороже года услуг.
- Контроль параметров. Манометр с классом точности не ниже 1,0, датчики положения, счётчик циклов — иначе режимы вы держите «по ощущениям».
- Протокол испытаний. Подрядчик обязан давать протокол опрессовки на партию, а не слово «держит».
- Наличие участка обезжиривания и промывки. Если после обжимки деталь уходит с остатками хлорсодержащей смазки в гидросистему — привет, коррозия и забитые фильтры.
FAQ: отвечаем прямо
Можно ли чеканить нержавейку тем же инструментом, что и чёрную сталь?
Нет, это не сработает. У нержавейки выше коэффициент упрочнения и склонность к схватыванию — на матрицах от чёрной стали остаётся налипший слой, который тут же портит поверхность нержавеевой трубы. Отдельный комплект кулачков, отдельная смазка, и желательно отдельный участок, чтобы абразив от чёрной стали не таскался по цеху.
Обойтись без опрессовки каждой партии можно?
Только при стабильной статистике. Мы держим выборочный контроль: первые три детали партии и 1 из 50 дальше, плюс 100% контроль после каждой переточки матриц. Новая матрица, новый поставщик трубы, новая партия смазки — всё это триггеры для сплошной проверки. Экономия часа на опрессовке не окупает отзыв партии.
Медные трубки можно обжимать на том же усилии, что и стальные?
Нет. Медь мягче и течёт иначе: усилие снижаем примерно вдвое-втретье, натяг уменьшаем до 0,06–0,12 мм на диаметр, иначе выдавливает «грибок» на торце и рвёт кромку. Зато медь прощает шероховатость и работает с любой смазкой — включая ту, что осталась после гибки.
Вместо вывода
Чеканка и обжимка — операции вроде простые: пресс, матрицы, труба. Но герметичное соединение получается только из трёх составляющих — чистая деталь, правильная смазка и выверенное усилие. Пропало одно — пиши пропало, и обнаружится это не на стенде, а у заказчика. Держите режимы письменно, матрицы — под контролем, а «на глаз» пусть работает только прогноз погоды.