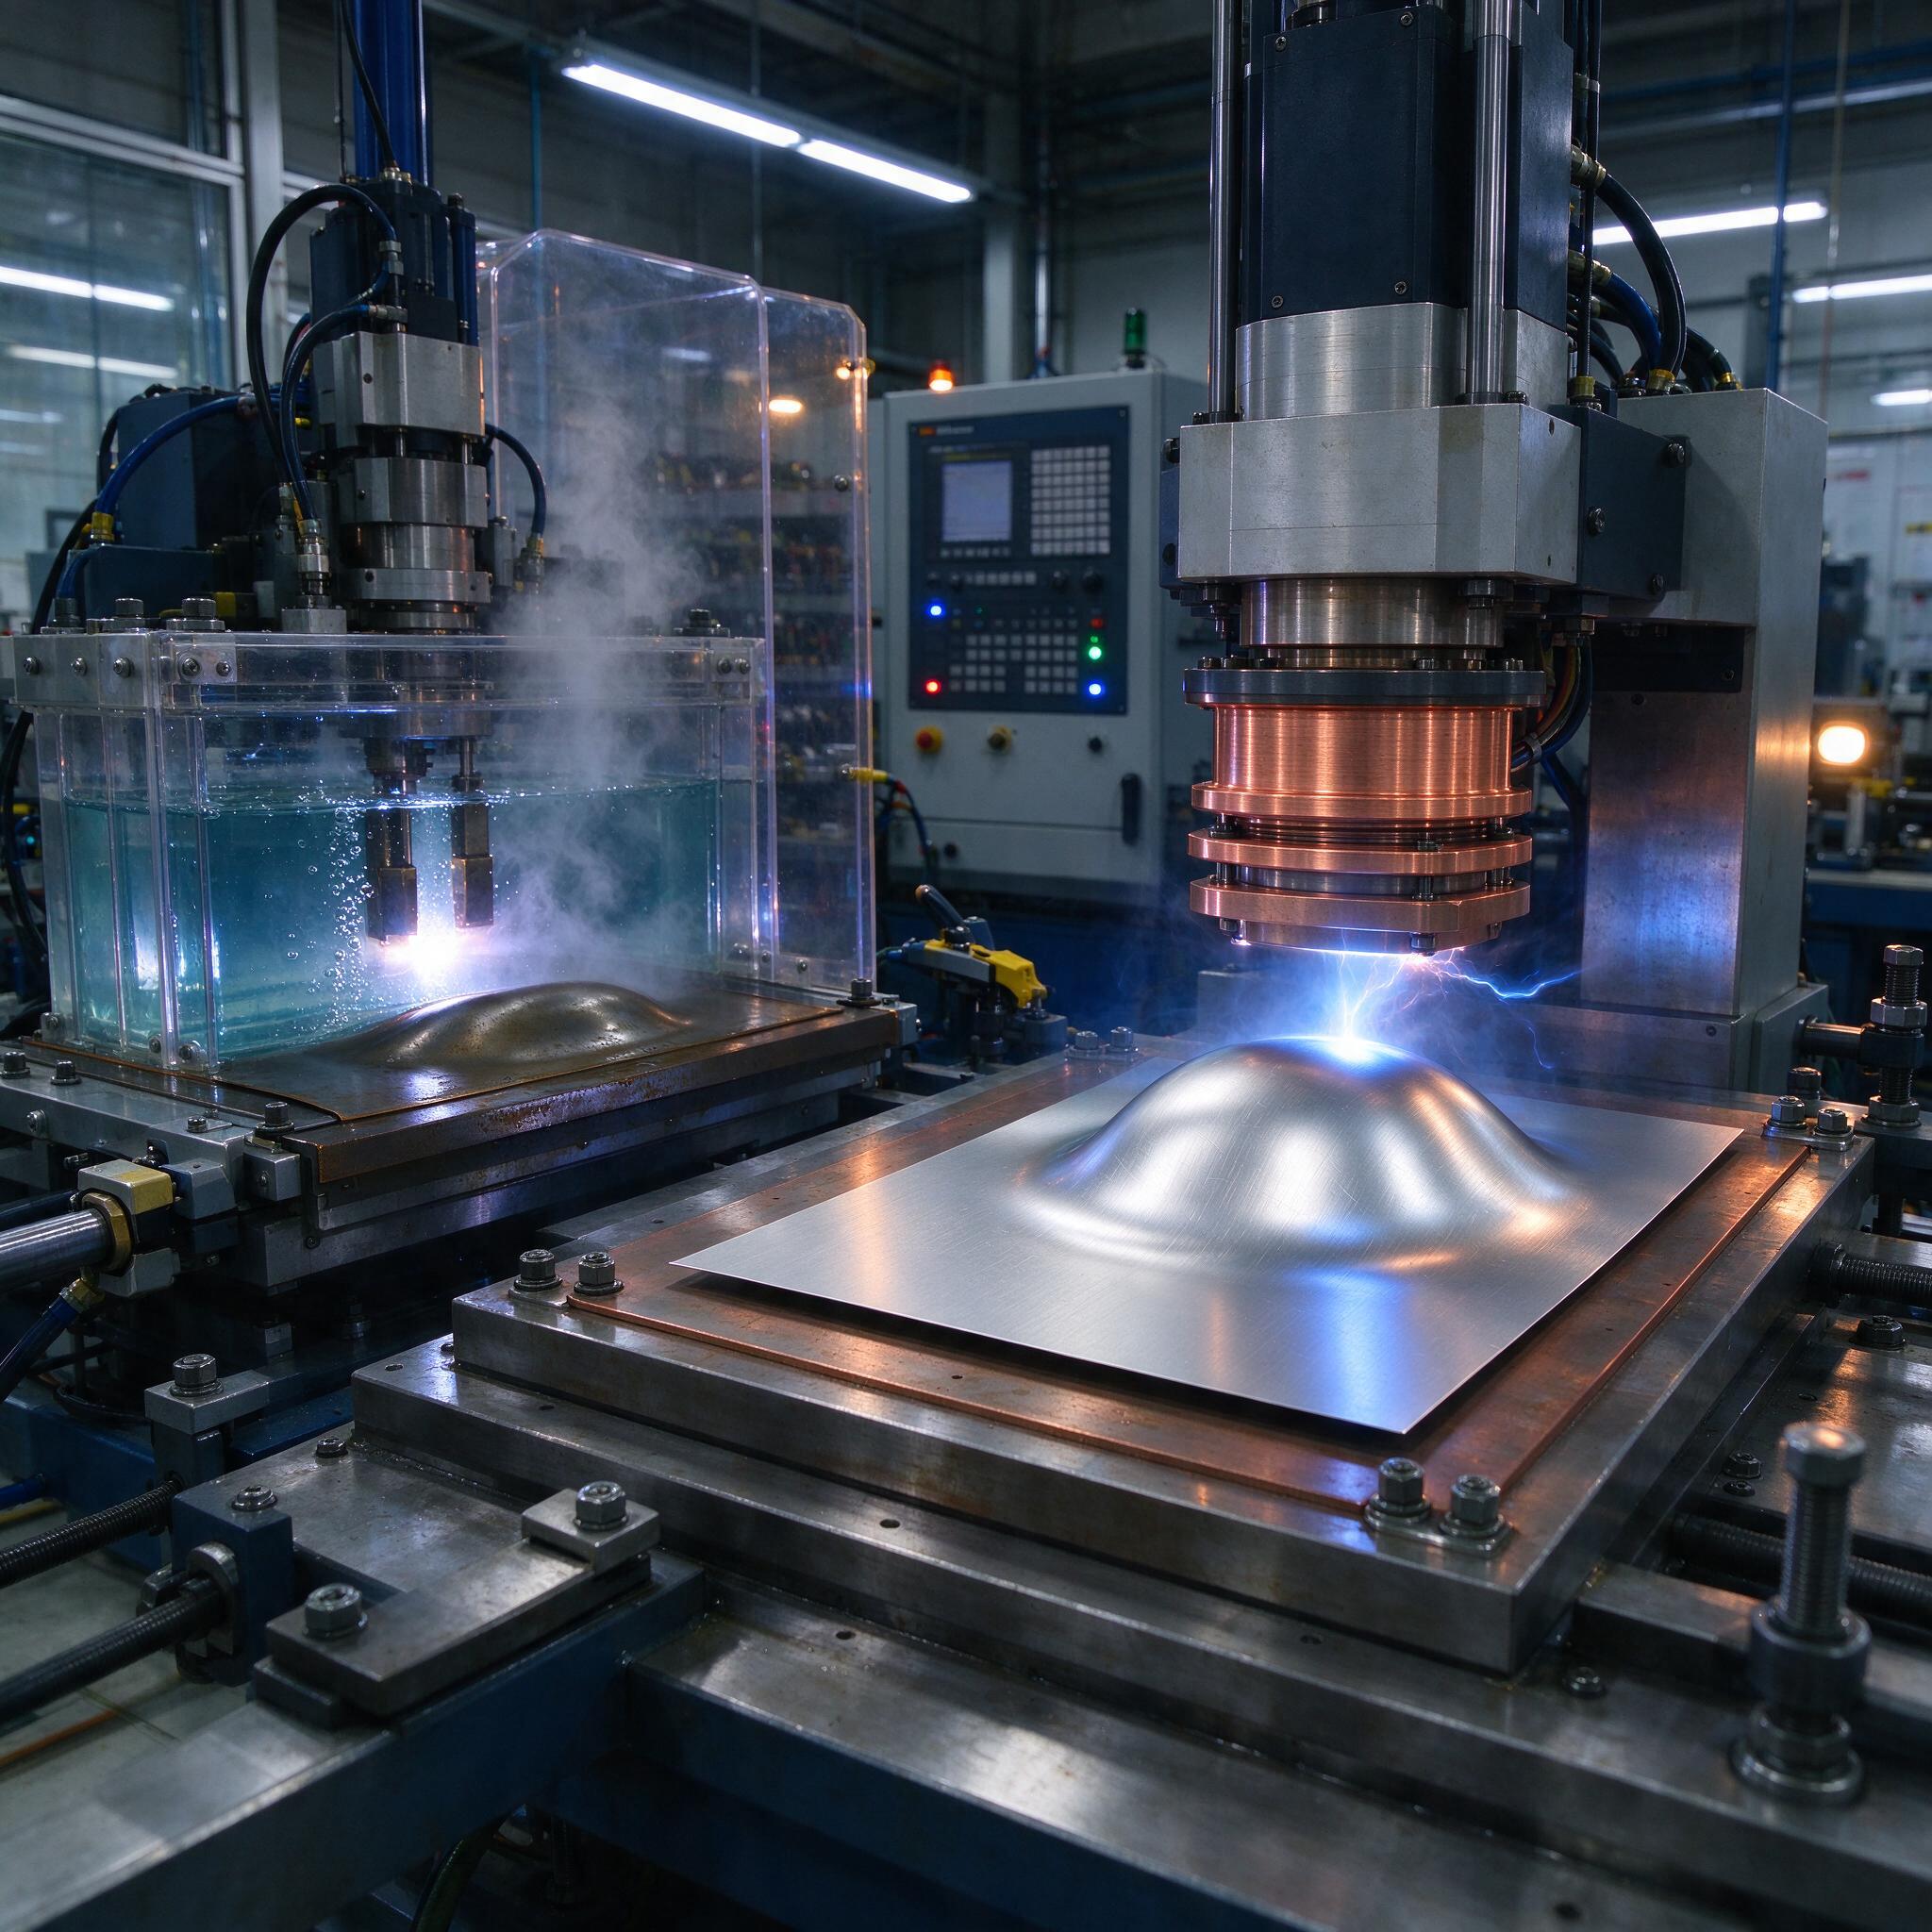
Заказчик прислал партию коллекторных экранов из АМг2 — полусфера диаметром 240 мм, толщина 1,2 мм, тираж триста штук. Обычная вытяжка на прессе требует штампа, который стоит как половина этого тиража и делается два месяца. Мы в такой ситуации давно уходим в импульсные методы: магнитно-импульсная формовка и электрогидравлическая штамповка позволяют гнуть лист без классического штампового инструмента, а иногда и вовсе без матрицы — по упругому «подушечному» контртелу или по гипсовой модели. Ниже разберу обе технологии, как они работают на толщинах 0,5–3 мм, где у каждой болит, и как не влететь на браке.
Физика процесса: откуда берётся энергия, если нет кувалды
Оба метода относятся к так называемой высокоскоростной деформации. Суть простая: накапливаем энергию в батарее конденсаторов, а потом за микросекунды сбрасываем её в рабочую зону. Разница — в «переводчике» этой энергии в металл.
В магнитно-импульсной установке (МИУ) разряд идёт через плоский индуктор — медную катушку, которая лежит в сантиметрах над заготовкой. Импульс тока в десятки килоампер создаёт вихревые токи в листе (если он токопроводящий), поля отталкиваются, и заготовка получает давление порядка десятков — сотен мегапаскалей. Летит она со скоростью в десятки метров в секунду, а не с теми единицами, что даёт гидропресс. Именно скорость делает чудо: при ударе о матрицу (или свободной формовке в воздух) формуется то, что на обычном прессе рвётся — неравномерные вытяжки, локальные бобышки, рёбра жёсткости на тонком АМг, Д16, 08пс.
Электрогидравлическая штамповка (ЭГШ, её ещё называют электровзрывной или разрядно-импульсной) работает через жидкость. Конденсаторная батарея разряжается между электродами, опущенными в ванну с водой (иногда с добавкой глицерина для повышения пробивного напряжения), возникает канал разряда — фактически микровзрыв, каверна, которая схлопывается и бьёт по заготовке ударной волной плюс потоком жидкости. Заготовка прижата к контейнеру, снизу — матрица-вкладыш или свободная полость. По сути это ближайший родственник взрывной штамповки, только вместо взрывчатки — искра в воде: тиражировать безопаснее, а энергия дозируется точно.
На фото сверху — то, как это выглядит в реальности: справа плоский медный индуктор над алюминиевым листом, где уже поймана пробная полусферическая выпуклость, слева ванна с прозрачными стенками для электрогидравлики, где в жидкости светится разряд и идёт пар. Между ними — шкаф управления с ЧПУ-пультом и конденсаторной батареей. Если вы такое видите вживую на выставке — это оно.
Что реально формуют: материалы, толщины, режимы
Ключевое ограничение МИУ — материал должен проводить ток. Алюминий, медь, латунь, низкоуглеродистая сталь (плохо, но можно через «свидетеля» — тонкую медную пластину-экран между индуктором и заготовкой). Нержавейка аустенитного класса формуется тяжело — энергия уходит в тепло, а не в движение листа. ЭГШ в этом плане всеядна: ей плевать на электропроводность, давит жидкость.
| Материал | Толщина, мм | МИУ | ЭГШ | Комментарий технолога |
|---|---|---|---|---|
| АМг2, АМц | 0,5–2,0 | Отлично | Отлично | Рабочая лошадка, коэффициент вытяжки до 0,35 за импульс |
| Д16АТ | 0,8–2,5 | Хорошо, с подогревом | Хорошо | Без нагрева ловим трещины на радиусах менее 4s |
| 08пс, Ст3 | 0,8–3,0 | Через медный экран | Хорошо | Энергозатраты выше, батарея «жрёт» прилично |
| 12Х18Н10Т | 0,5–1,5 | Практически нет | Удовлетворительно | Только ЭГШ, малые вытяжки, упрочнение сильное |
| М1, Л63 | 0,5–2,0 | Отлично | Отлично | Идеальные кандидаты, медь любит скорость |
По энергиям: промышленные МИУ работают в диапазоне 5–200 кДж при напряжении заряда 5–20 кВ, частота разряда для плоских индукторов обычно 10–50 кГц. ЭГШ-установки — 10–300 кДж, энергия одного импульса подбирается так, чтобы глубина формовки за один удар составила 60–80% от предельной, остальное — серией импульсов с промежуточной термообработкой, если металл «наклёпывается» слишком быстро. Скорость деформации при ударе — 10³–10⁴ с⁻¹, отсюда и повышение предельной равномерной деформации на 20–40% против статической вытяжки — это инерционное торможение локального утонения, эффект известен со времён работ по взрывной формовке в 60-х.
Инструмент: почему «без штампов» — это чуть враньё
Штамп как массивная стальная пара пуансон-матрица действительно не нужен. Но какая-то опора листу нужна всегда, иначе вместо детали получите пузырь произвольной формы. Что реально используется:
- Однополостная матрица из алюминия, цинкового сплава ЦАМ, полиуретана или даже гипса с эпоксидной пропиткой — для мелких серий и опытных партий, изготавливается по модели за дни, а не за месяцы.
- Свободная формовка (free forming) — заготовка бьётся в замкнутую полость по упору, глубина задаётся энергией импульса и диаметром оправки-«зрачка». Годится для сферических панелей, облицовок, элементов экстерьера.
- Калибровка и посадка на место уже свёрнутых узлов: магнитно-импульсная обжимка/раздача труб на фитинги, правка сварных горловин, сборка «с натягом» без сварки. Отдельный и очень денежный сегмент.
По опыту, мастера часто путают: думают, что раз нет штампа, то и прижим не нужен. Это ошибка. Прижимное усилие по контуру заготовки (фланцу) должно быть не меньше, чем на классической вытяжке — 20–40 МПа на площадь фланца, иначе заготовку «тянет» волнами, и вместо плоской обечайки получаете «юбку» с восьмью волнами, известную всем, кто гонял вытяжку на прессе.
Типичные ошибки: реальный случай из курилки
Однажды на участке мы поймали брак из-за банальной жадности. Формовали кольцевое ребро жёсткости на донышке из АМг2, толщина 1 мм. Технолог (это был я, каюсь) решил сэкономить энергию и поставить заготовку «с запасом» — оставить прижим чуть ослабленным, чтобы металл подтекал от фланца, а не утонялся в зоне ребра. Итог: на 12% деталей — гофры на фланце, на 4% — трещина по кромке ребра, причём трещина «выстреливала» не сразу, а при следующем импульсе, когда деталь уже прошла контроль. Визуально после первого удара всё выглядело годно. Разобрались недели за две: поставили тензодатчик на прижимную плиту, ужесточили усилие до паспортных 28 МПа, а энергию, наоборот, подняли на 15% — металл стал двигаться быстрее и равномернее, подтекание фланца прекратилось само. Мораль: в импульсных процессах интуиция от статической вытяжки работает наоборот. Меньше прижим — не «мягче» процесс, а грязнее.
Вторая хроническая ошибка — экономия на индукторах. Самодельная катушка из медной шины без изоляции между витками живёт 200–500 импульсов, потом межвитковый пробой, короткое замыкание, батарея разряжается «в ноль» и дорогие конденсаторы деградируют. Фирменный индуктор с монолитной эпоксидной заливкой стоит как 300 самодельных, но держит сотни тысяч импульсов.
Как выбрать станок или подрядчика: чек-лист
- Спросите про запас по энергии: если деталь требует 15 кДж, а установка максимум 20 кДж, вы купили потолок без резерва — брак при ужесточении допусков гарантирован.
- Проверьте, кто делает индукторы под вашу номенклатуру: фирма-производитель или «колхозим сами» — второе означает постоянные ремонты.
- Уточните систему безопасности: блокировки, разрядники-заземлители, датчики дверей камеры. Импульсные установки — это высокое напряжение, шутки тут заканчиваются похоронками.
- У подрядчика запросите протоколы испытаний на вашем материале, а не «у нас всё формуется». Два-три пробных импульса на вашем листе скажут больше, чем презентация.
- Посчитайте полную себестоимость: энергия за импульс, ресурс индуктора, стоимость матрицы-вкладыша, время цикла (обычно 5–15 секунд с перезарядом батареи). Для тиражей от 500 штук и выше иногда классический штамп всё-таки дешевле — честно признайте это.
FAQ
Можно ли на МИУ формовать нержавейку 1 мм?
Практически нет. Удельное электросопротивление аустенита в 40 раз выше, чем у меди, индукционные токи греют лист, а не двигают его. Только через медный экран-«свидетель», и то с малыми вытяжками. Берите электрогидравлику.
Точность какая? Выйдет ли по IT12–IT13?
По контуру — да, при жёсткой матрице держим IT12. По свободной формовке — скорее IT14–IT15, форма зависит от равномерности энергии и прижима. Отпуск после формовки обязателен, иначе через месяц деталь «поведёт» от остаточных напряжений.
Это реально без штампов или маркетинг?
Без массивной стальной пары «пуансон-матрица» — да. Но какая-то опора нужна всегда: контейнер, вкладыш, упор. «Полностью беспрессовая формовка» — это либо калибровка мелких локальных элементов, либо свободная сферическая выпуклость. Всё остальное — враньё.
Что в итоге
Импульсные методы не заменяют пресс и штамп, они закрывают нишу, где пресс экономически бессмыслен: мелкие и средние серии, сложные локальные формовки, калибровка и сборка, срочные заказы с коротким сроком поставки оснастки. Для толщин 0,5–3 мм из алюминия, меди, латуни и низкоуглеродистой стали — рабочий инструмент, проверенный десятилетиями. Готовьте заготовку с чистым фланцем, не жалейте энергию на прижим, берите фирменные индукторы — и технология отработает каждый вложенный рубль.