Шов, который «звучит» неправильно: с чего всё начинается
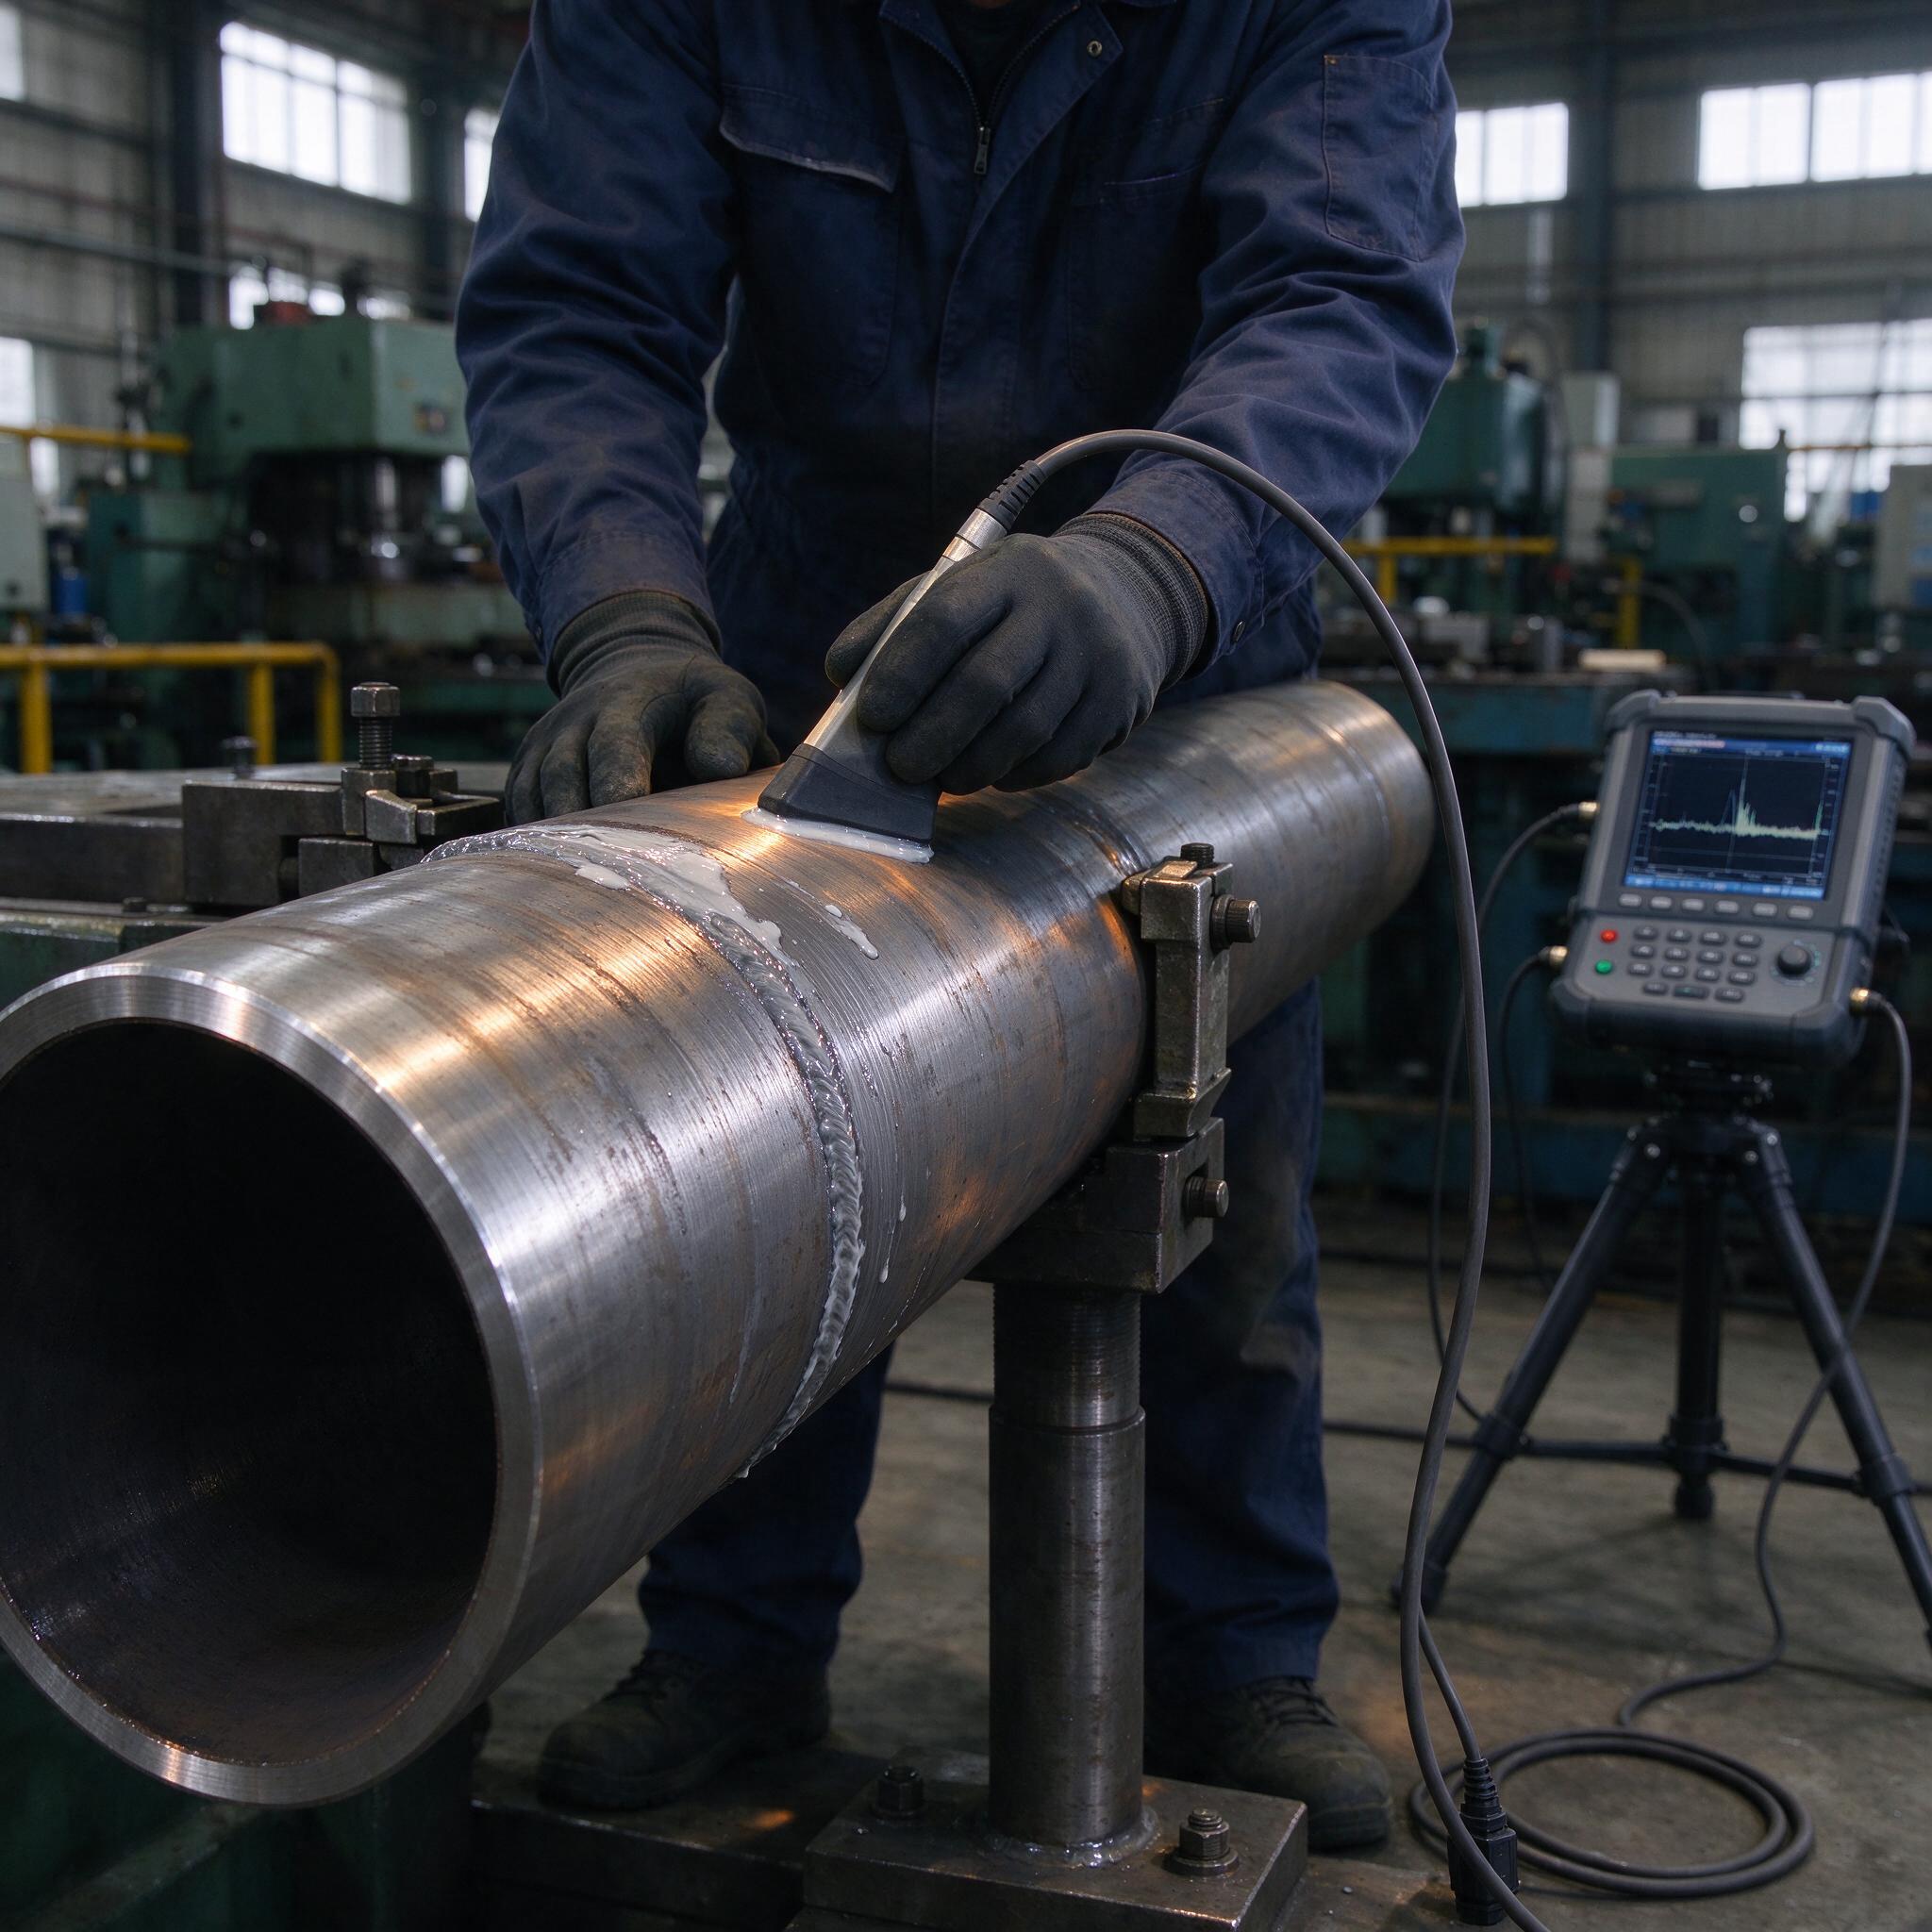
На фото — классическая картина с нашего участка: труба на роликоопарах, сварной стык, дефектоскопист с ПЭП-преобразователем в руке и белый контактный гель, которого, как всегда, пожалели. Справа на штативе — дефектоскоп, экранчик с разверткой. Снаружи стык выглядит отлично: чешуйчатый валик ровный, брызг почти нет. А внутри может сидеть непровар или каверна на полтора миллиметра — и этот трубопровод поедет на объект под давление в 80 атмосфер. Ультразвуковой контроль сварных швов трубопроводов — это тот барьер, который стоит между «нормально сварили» и «спустя полгода звонят с трассы». Разберем, как мы организуем УК по ГОСТ 18442, что такое эквивалентные дефекты 0,5–3 мм и почему аттестация дефектоскопистов — не формальность, а реальная защита от брака.
ГОСТ 18442 — база, от которой нельзя отступать
ГОСТ 18442-80 — это фундамент ультразвукового контроля, который определяет уровни чувствительности, способы настройки и оценки. Рядом с ним живут отраслевые документы: ОНТП, РД, СНиПы для магистральных трубопроводов, и для каждого объекта заказчик в техусловиях прописывает, по какому сочетанию работаем. Мы всегда требуем эти документы ДО начала контроля, а не после — иначе потом спор, чей брак.
Ключевые моменты, которые держим в голове:
- Настройка чувствительности — по эквивалентным дефектам: плоскодонные отверстия (СРБ-блоки) или боковые цилиндрические отверстия в СО-образцах.
- Минимальный условный размер выявляемого дефекта — от 0,5 мм для тонкостенных труб и до 3 мм и более для толстостенных (стенка 20+ мм).
- Зоны контроля: шов плюс околошовная зона, обычно по 100 мм в каждую сторону от стыка — металл под термическим влиянием тоже «плывет».
- Скорость сканирования — не более 5–6 м/мин при ручном контроле. Быстрее — теряешь мелочь, а мелочь и есть тот самый опасный непровар.
По опыту, мастера часто путают браковочный и поисковый уровень чувствительности. Поисковый — выше на 10–12 дБ, им «прощупываем» всё подряд, браковочным — уже решаем судьбу шва. Перепутал уровни — либо завалил годный стык, либо пропустил зарез. Оба варианта на объекте потом всплывают, и хорошо если не на испытаниях.
Эквивалентные дефекты 0,5–3 мм: что это значит на практике
Эквивалентный дефект — это не реальная трещина с реальными краями, а условный отражатель (плоскодонка или отверстие), который дает такой же эхо-сигнал. Реальный шлак, пористая цепочка или непровар кромки могут по сигналу соответствовать отверстию 1,5 мм, но по опасности вести себя совсем иначе — плоскостные дефекты (непровар, зарез, трещина) коварнее объемных.
Для ориентира — как мы раскладываем классификацию по толщинам:
| Толщина стенки, мм | Мин. эквивалент, мм | Типичные дефекты, которые ловим |
|---|---|---|
| до 8 | 0,5 | поры, короткий непровар, подрез |
| 8–20 | 1,0–2,0 | шлаковые включения, непровар корня, трещины |
| 20–50 | 2,0–3,0 | каверны, объемный шлак, «крылья» у корня |
На эквиваленте 0,5 мм работать тяжело. Шум от структуры металла, от валика усиления, от плохой акустической контакты — сигнал сидит в этом мусоре. Тут уже преобразователь решает: узкий ПЭП с фокусировкой или ФАР-матрица, которая дает секторное сканирование и картинку среза в реальном времени. Мы год назад взяли ФАР-комплект на 64 элемента, 5 МГц — и количество повторных ручных досмотров упало в разы.
Настройка, образцы и режимы: то, что делают руками
Без СОП (стандартного образца предприятия) — ни шагу. Режем его из той же трубы, из той же плавки, с тем же термическим состоянием, и сверлим в нем боковые отверстия под наш браковочный эквивалент. Угол ввода для труб — обычно 65–70° на продольных волнах для прозвучивания от двух поверхностей, иногда 50° вторым преобразователем для вертикально-ориентированных дефектов. Частоты: 2,5 МГц на толстостенку, 5 МГц на тонкую.
Контактная среда — гель или масло, и вот тут начинаются «военные истории». Зимой гель густеет, летом стекает, дефектоскопист вместо плотного валика мажет через раз — и амплитуда сигнала пляшет на 6 дБ. У нас одно время механик предлагал лить СОЖ из циркулярки — «тоже жидкость же». Отговорили быстро: СОЖ содержит присадки, эмульсия оставляет налет на кромке ПЭП, да и защита протоколов не тому классу. Константность контакта проверяем по донному сигналу от противоположной стенки — амплитуда должна держаться в пределах ±2 дБ по всей окружности.
Типичные ошибки: случай, который мы вспоминаем до сих пор
Однажды на участке мы поймали брак не в шве, а в процедуре. Дефектоскопист — грамотный мужик, стаж 15 лет — проверял стыки труб Ду 200, стенка 10 мм. Работал по старому СОПу, настроенному на эквивалент 2 мм. А заказчик в техусловиях указал 1 мм. Стыки ушли с заключением «годен», и на монтаже при гидроиспытании один дал течь — тонкий непровар по корню, эхо которого на 2-миллиметровом уровне чувствительности тонуло ниже браковочного порога. Разбор показал: никто не перечитал техусловия, работали «как всегда». С тех пор у нас железное правило: перед каждым объектом дефектоскопист лично сверяет настройку с требованиями заказчика и расписывается в журнале. Дешевле расписаться, чем резать стык из трубопровода на рабочем давлении.
Оборудование: что реально стоит на участке
Ручной эхо-метод — рабочая лошадка. Хорошо показали себя УД2-В-П45, А1212 Эксперт и А1214, из импорта — Olympus EPOCH 650 и Sonatest (где доступно). Для ФАР — А1550 IntroVISOR или аналоги. Для магистралок берем и дефектоскоп, и толщиномер в одном комплекте: толщиномером проходим основную трубу на коррозию рядом со стыком, иначе шов исправный, а металл под ним — в кавернах от ЭХЗ-недостатков.
Проверяем приборы ежегодно, поверка — обязательно, плюс перед каждым выходом — настройка на СОП и запись в журнале. Прибор, который «плавает» по чувствительности на 3 дБ от смены к смене, хуже отсутствующего: он дает ложную уверенность.
Аттестация дефектоскопистов: кто имеет право ставить заключение
УК сварных швов выполняет только аттестованный специалист. Система — НАКС (сварщики и специалисты НК) или независимая орган по ИСО 9712 / РСНР. Уровни:
- I уровень — работает под наблюдением, заключения не подписывает. Только настройка и сканирование.
- II уровень — самостоятельный контроль, оформление заключений, настройка методики под объект.
- III уровень — разработчик методик, аттестует второй уровень, принимает спорные случаи.
Аттестация — не «купил корочку». Кандидат реально должен отличить эхо от подкладного кольца от эха от корневого валика, знать, как «пляшет» луч по кривизне трубы, помнить, что на аустенитке нужны другие частоты и преобразователи. Мы своих периодически гоняем на практические сессии с образцами с «зашитыми» дефектами — и, честно скажу, иногда они ловят то, что не ловил бы и аппарат, потому что рука и ухо прибора — одно целое.
Чек-лист: как выбрать подрядчика или дефектоскописта под УК швов
- Аттестация действующая и профильная — не «просто II уровень», а по группе объектов, которая соответствует вашему трубопроводу (НЕФТЕГАЗ, ТОХ, МАГИСТРАЛЬ — уточняйте).
- Прибор поверен, СОП аттестован — спрашивайте свидетельства на образцы и поверки на ПЭП и дефектоскоп, а не «документы есть, найдем».
- Методика под ваш объект — конкретные углы, частоты, уровни чувствительности, а не «по ГОСТ 18442» на словах.
- Протоколы с развертками и координатами дефектов — чтобы можно было вернуться к стыку и вырезать именно то место.
- Свежие случаи из практики — нормальный специалист всегда расскажет пару историй, где поймал неочевидный дефект. Если «всё всегда было нормально» — насторожитесь.
FAQ
Можно ли ультразвуком найти трещину в шве толщиной 4 мм?
На такой тонкостенке УК практически упирается в мертвую зону преобразователя, шов перекрывается валиком усиления. Честный ответ: работаем в связке с рентгеном или капилляркой, либо используем специальные высокочастотные узкие ПЭП (10 МГц) и ФАР. Но «просто взять УД2 и пройтись» — нет, это не сработает.
Почему результаты УК и рентгена часто расходятся?
Потому что они видят разную геометрию. Рентген любит объемные дефекты — поры, шлак — и плохо видит плоскостные непровары, ориентированные вдоль луча. УЗК — наоборот: плоскостные ловит отлично, объемные мелкие может пропустить. Расхождение — норма, а не признак кривых рук. Решается комбинацией методов по ОСТ и техусловиям.
Как часто дефектоскописту подтверждать аттестацию?
Раз в 3 года для II и III уровня (НАКС), для I — по регламенту своей системы, обычно тоже 3 года с возможным продлением без экзамена при непрерывном стаже. Плюс ежегодная внутренняя проверка знаний по вашей методике — мы делаем практический зачет на образцах, и провал на зачете — это отстранение от контроля до пересдачи.
Вместо заключения
Ультразвуковой контроль — это не галочка в журнале. Это настройка на нужный эквивалент, свежий СОП, работающий гель, аттестованная рука и протокол, который через пять лет можно открыть и понять, где именно сидел тот непровар. Мы за годы убедились: дешевле проконтролировать на участке, чем объяснять заказчику, почему его трубопровод «запел» через полгода после сдачи. Контролируйте честно. Дефект всегда находит того, кто его не искал.