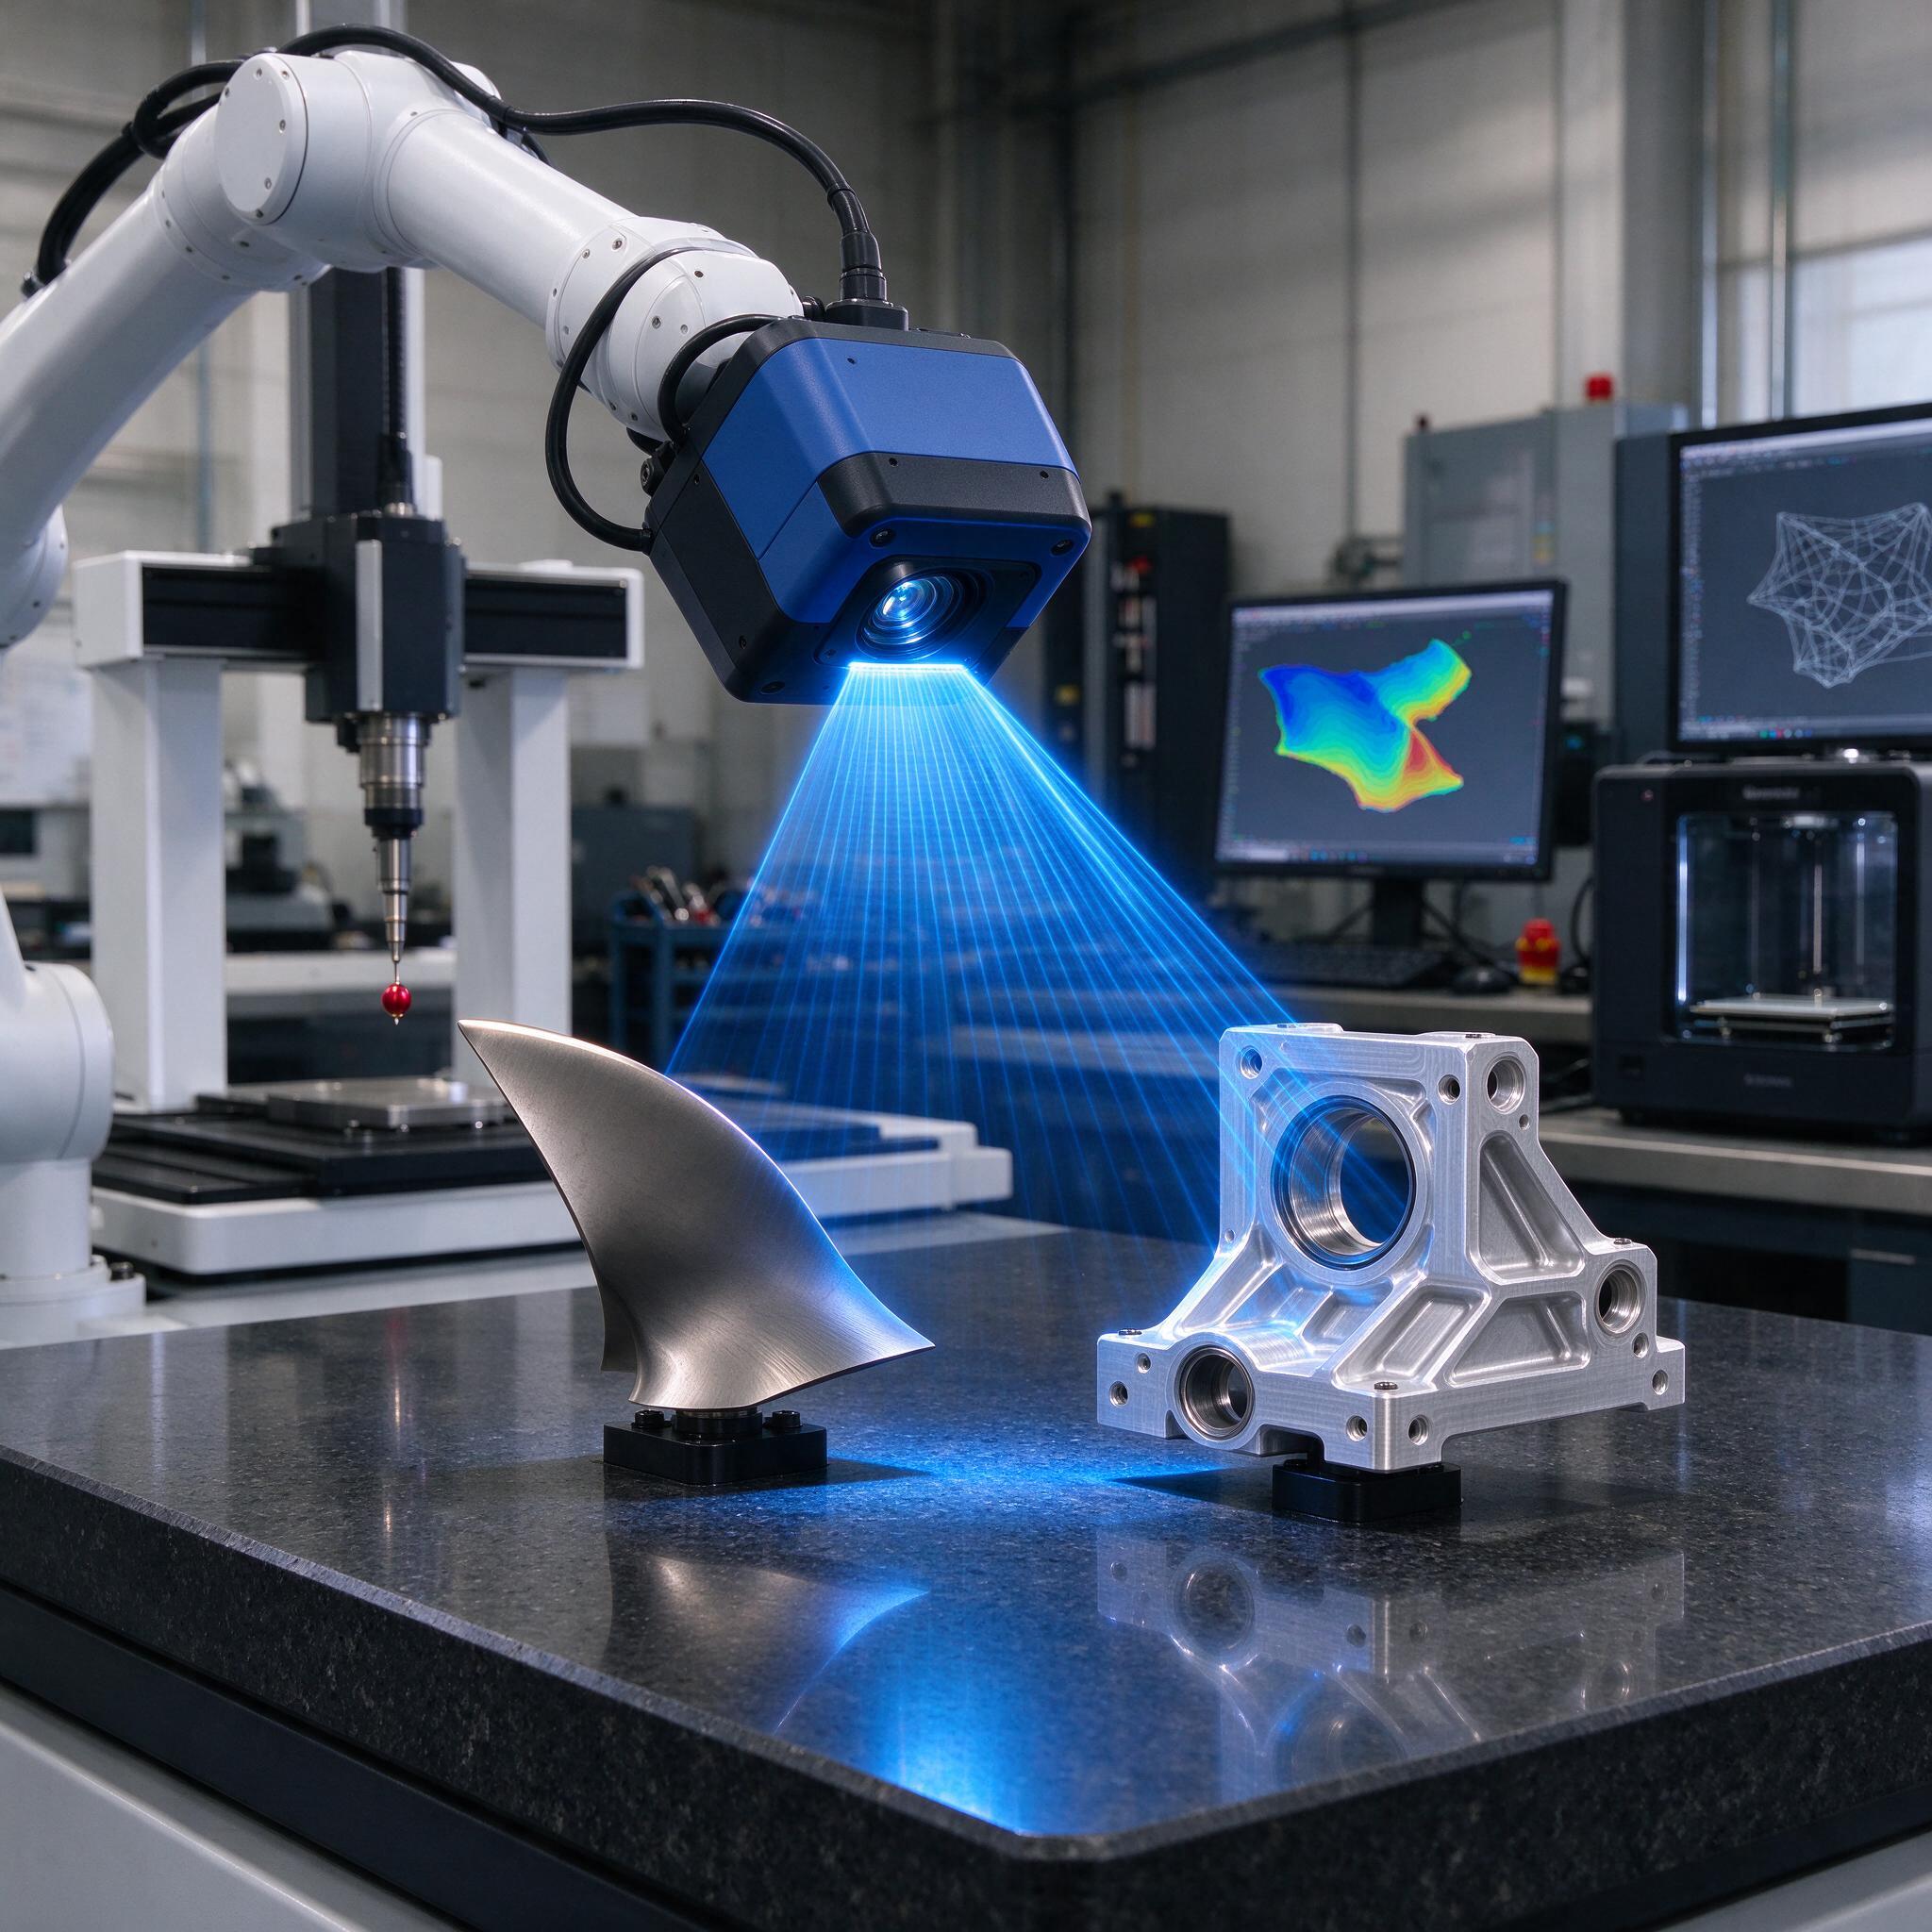
С чего всё началось: лопатка, которая «не лепилась»
Позапрошлой осенью нам привезли на контроль крыльчатку направляющего аппарата гидроагрегата — та самая, с фото: титановая лопатка с наплавкой, литая обойма подшипника рядом. Геометрия пера сложная, двухкривизна, и старая схема «щуп КИМ по 40 точкам на сечение» давала картину, мягко говоря, неполную. Между сечениями — тьма. А заказчик требовал отчёт по отклонениям всей поверхности с допуском ±0,05 мм на профиль. Мы тогда впервые всерьёз взяли в руки 3D-сканер, и, честно говоря, половина участка смотрела на синий луч со скепсисом: мол, игрушка для маркетологов. Сейчас на этой «игрушке» у нас sits вся выходнаяvalidate сложных деталей, а КИМ стоит рядом и меряет то, что сканеру не по зубам. Расскажу, как мы к этому пришли, где сканер реально точен, а где он врёт, и что делать с STL, чтобы обратный инжиниринг не превратился в лепку «на глазок».
Откуда берутся 0,02 мм: честная арифметика точности
Вендоры любят писать «точность до 0,02 мм» на шильдике. Запомните: это точность одиночного кадра в идеальных условиях, на плите, при калиброванном секторе. Реальная погрешность сканирования детали складывается из нескольких компонентов, и мы её раскладываем примерно так:
- погрешность сенсора — у структуристов с синим проецируемым светом (типа Wide Blue светового модуля на белой моторизованной руке, как у нас) это 0,01–0,02 мм на кадр;
- погрешность накопления по объёму — примерно 0,02–0,05 мм на метр, зависит от того, насколько «гуляет» калибровка и сколько проходит сканер между слияниями;
- ошибка сшивки — 0,01–0,03 мм на стыке шаблонов, растёт на глянце и больших плоских поверхностях, где сшиваться не за что;
- программная обработка — сглаживание шума, заполнение дыр, редуцирование полигональной сетки. Тут можно незаметно «съесть» и 0,03 мм.
Итого по практике: на детали размером до 300 мм уверенно получаем суммарную погрешность 0,03–0,05 мм, на полутораметровом корпусе — 0,07–0,1 мм. Заявленные 0,02 мм — это нижняя планка, к которой надо ещё прийти. Если подрядчик с порога обещает «ну пять сотых по всей поверхности не глядя» — это маркер, что перед вами либо продавец, либо человек, который сам ни разу не гонял сканер на реальном металле.
Отдельная боль — блестящие и тёмные поверхности. Титановая лопатка после полирования сначала «слепила» сенсор бликами, и в облаке точек на пере появлялись каверны размером с пятак. Решение банальное: матирующий спрей. Дешёвый, наносится за две минуты, уводит погрешность с «плюс-минус лапоть» до нормальных микрон. По опыту, мастера часто забывают про температурную стабилизацию: деталь с фрезерного станка с СОЖ ещё горячая, а термическое расширение стали — 11–12 мкм на метр на градус. Пролежала час на гранитной плите — сняли полразмера погрешности бесплатно.
Сравнение с КИМ: кто кого, или Почему мы не списываем машину в утиль
Первый вопрос, который нам задают: «А зачем вам и сканер, и КИМ?» Затем, что это разные инструменты под разные задачи, и попытка заменить одно другим заканчивается либо переплатой за скорость, либо потерей достоверности. Контактная координатно-измерительная машина (у нас стоит портальная с щупом и рубиновым наконечником 2 мм — как раз та, что видна на снимке слева) — эталон по точности: 1,5–2,5 мкм на метр. Сканер выигрывает в плотности и скорости: за 10 минут мы получаем миллионы точек вместо пары сотен поуперных замеров.
| Параметр | КИМ (контактная) | 3D-сканер (структурный, на руке) |
|---|---|---|
| Погрешность | 0,002–0,005 мм | 0,02–0,05 мм на типовую деталь |
| Время на крыльчатку 200 мм | 1,5–2 часа (программа с точками) | 8–15 минут + обработка |
| Свободные формы, лопатки, отливки | Сечения, плохо «видит» между | Вся поверхность целиком |
| Глубокие отверстия, пазы, резьба | Отлично, щуп заходит куда угодно | Тени, каверны, «не видит» дно |
| Контроль первых деталей партии | Идеально по протоколу | Быстрый сравнительный отчёт |
Логика у нас такая: КИМ меряет базовые отверстия, посадки, резьбы, то, что определяет собираемость. Сканер делает цветовую карту отклонений по всей поверхности — сразу видно, где «поймали зарез» фрезой, где литейная усадка, где формуло-отклонение пера вышло за поле допуска. На скрине в правой части фото как раз это: colormap, где красное — плюс, синее — минус относительно CAD. Плюс отчёт для заказчика выглядит солидно: не табличка из 40 строк, а наглядная карта, где сразу понятно, что и почему.
Готовим STL для обратного инжиниринга: где 90% теряют качество
Вот тут начинается самая интересная часть. На выходе со сканера имеем облако точек, из которого ПО собирает полигональную сетку. И вот тут надо держать себя в руках, потому что соблазн «автоматизировать» огромный, а результата потом хватает на выброс.
Сначала шумоподавление. Не агрессивное! Слишком сильный фильтр сглаживает реальные фаски и кромки, и потом моделист на CAD не понимает, где кромка заканчивалась, а где её «съел» алгоритм. Дальше сшивка. Если сканировали на моторизованной руке, сшивка полуавтоматическая, но надо вручную проверять зоны стыков: любое «плавание» между секторами сразу вgetModel STT вылезает ступенькой. Потом заполнение дыр — и вот здесь, по опыту, мастера часто путают «пустоту» с реальным отверстием и закрывают его автоматически. Однажды на участке мы поймали брак именно на этом: в корпусе было глухое отверстие под канал смазки, алгоритм его «заполнил», модельщику передали чистый STL, он построил поверхность «как есть» — и только на сборке выяснилось, что канала нет. С тех пор у нас правило: все дыры на STL закрываются только с комментарием вcomments к файлу, что это артефакт, а не конструктив.
- Матируем деталь, даём ей остыть, ставим на гранитную плиту.
- Сканируем с перекрытием секторов минимум 30%, калибруем перед каждой сменой объёма.
- Чистим шум точечно, не «глобальным ластиком».
- Заполняем дыры вручную, каждая — с обоснованием.
- Редуцируем сетку до 1–3 млн полигонов: для CAD этого с головой, исходник в 40 млн храним отдельно.
- Выравниваем STL по базам (отверстиям, плоскостям) перед передачей в CAD — иначе моделист полдня будет играь в «угадай систему координат».
И ещё: STL — это формат треугольников, он не содержит ни размеров, ни допусков, ни шероховатости. Всё это — в голове инженера. Поэтому перед передачей файла на обратный инжиниринг мы прикладываем протокол с КИМ по критичным посадкам: STL даёт форму, КИМ даёт числа, и только вместе получается чертёж, по которому можно работать.
Как выбрать сканер или подрядчика на аутсорс
- Просите сертификат/протокол проверки точности не на плите, а на артефакте типа шагомера или сферы — и смотрите погрешность по объёму, а не на один кадр.
- Спросите, как подрядчик работает с глянцем и тёмными материалами. Если ответ «никак, у нас всё сканируется» — идите дальше.
- Уточните, чем сшиваются сектора и дают ли вам исходный проект со сшивкой, а не только финальный STL.
- Проверьте, есть ли у них КИМ для контрольных точек — или хотя бы доступ к ней. Сканер без эталона — полдела.
- Понажимайте на сроки: «STL за сутки» с деталью сложной геометрии — это значит, что дыры закроют автоматом, а потом вы это расхлёбываете.
FAQ: отвечаем, как на планёрке
Можно ли вообще обойтись без КИМ, если есть 3D-сканер?
Нет, если у вас есть посадки с допуском уже 0,01–0,02 мм, резьбы, глубокие отверстия. Сканер туда физически не заглянет — тени и каверны, а точность по объёму не вытянет контроль колец подшипников. Сканер для форм и быстрой диагностики, КИМ для абсолютных размеров и сборочных баз. Точка.
STL в 40 миллионов полигонов — это круто или нет?
Нет, это головная боль. CAD-системы на такой сетке захлёбываются, а поверхность по ней всё равно строят по сечениям. Для обратного инжиниринга оптимум — 1–3 млн полигонов, исходник — в архив. Больше полигонов не значит больше точности: после 5–10 млн это уже просто шум сенсора, размазанный по файлу.
Точность 0,02 мм на сканере — это правда?
Правда наполовину. 0,02 мм — точность одиночного кадра. Суммарная по детали с учётом сшивки и обработки — 0,03–0,05 мм на размерах до 300 мм. Если подрядчик гарантирует «две сотки по всему объёму» без оговорок — он либо врёт, либо ни разу не проверял себя на артефактах.
Вместо резюме
Сканер не заменяет КИМ и не отменяет мозги. Он добавляет скорость и полноту картины там, где щуп ходил бы неделю. Отнеситесь к 3D-сканированию как к измерительному процессу со своими источниками погрешности — матируйте, стабилизируйте температуру, проверяйте сшивку руками — и вы получите инструмент, который реально закрывает контроль геометрии сложных деталей и подготовку STL для обратного инжиниринга. А относитесь как к волшебной синей палочке — получите красивые картинки и брак на сборке.