Штука, которая показывает 0,01 мм — и не врёт
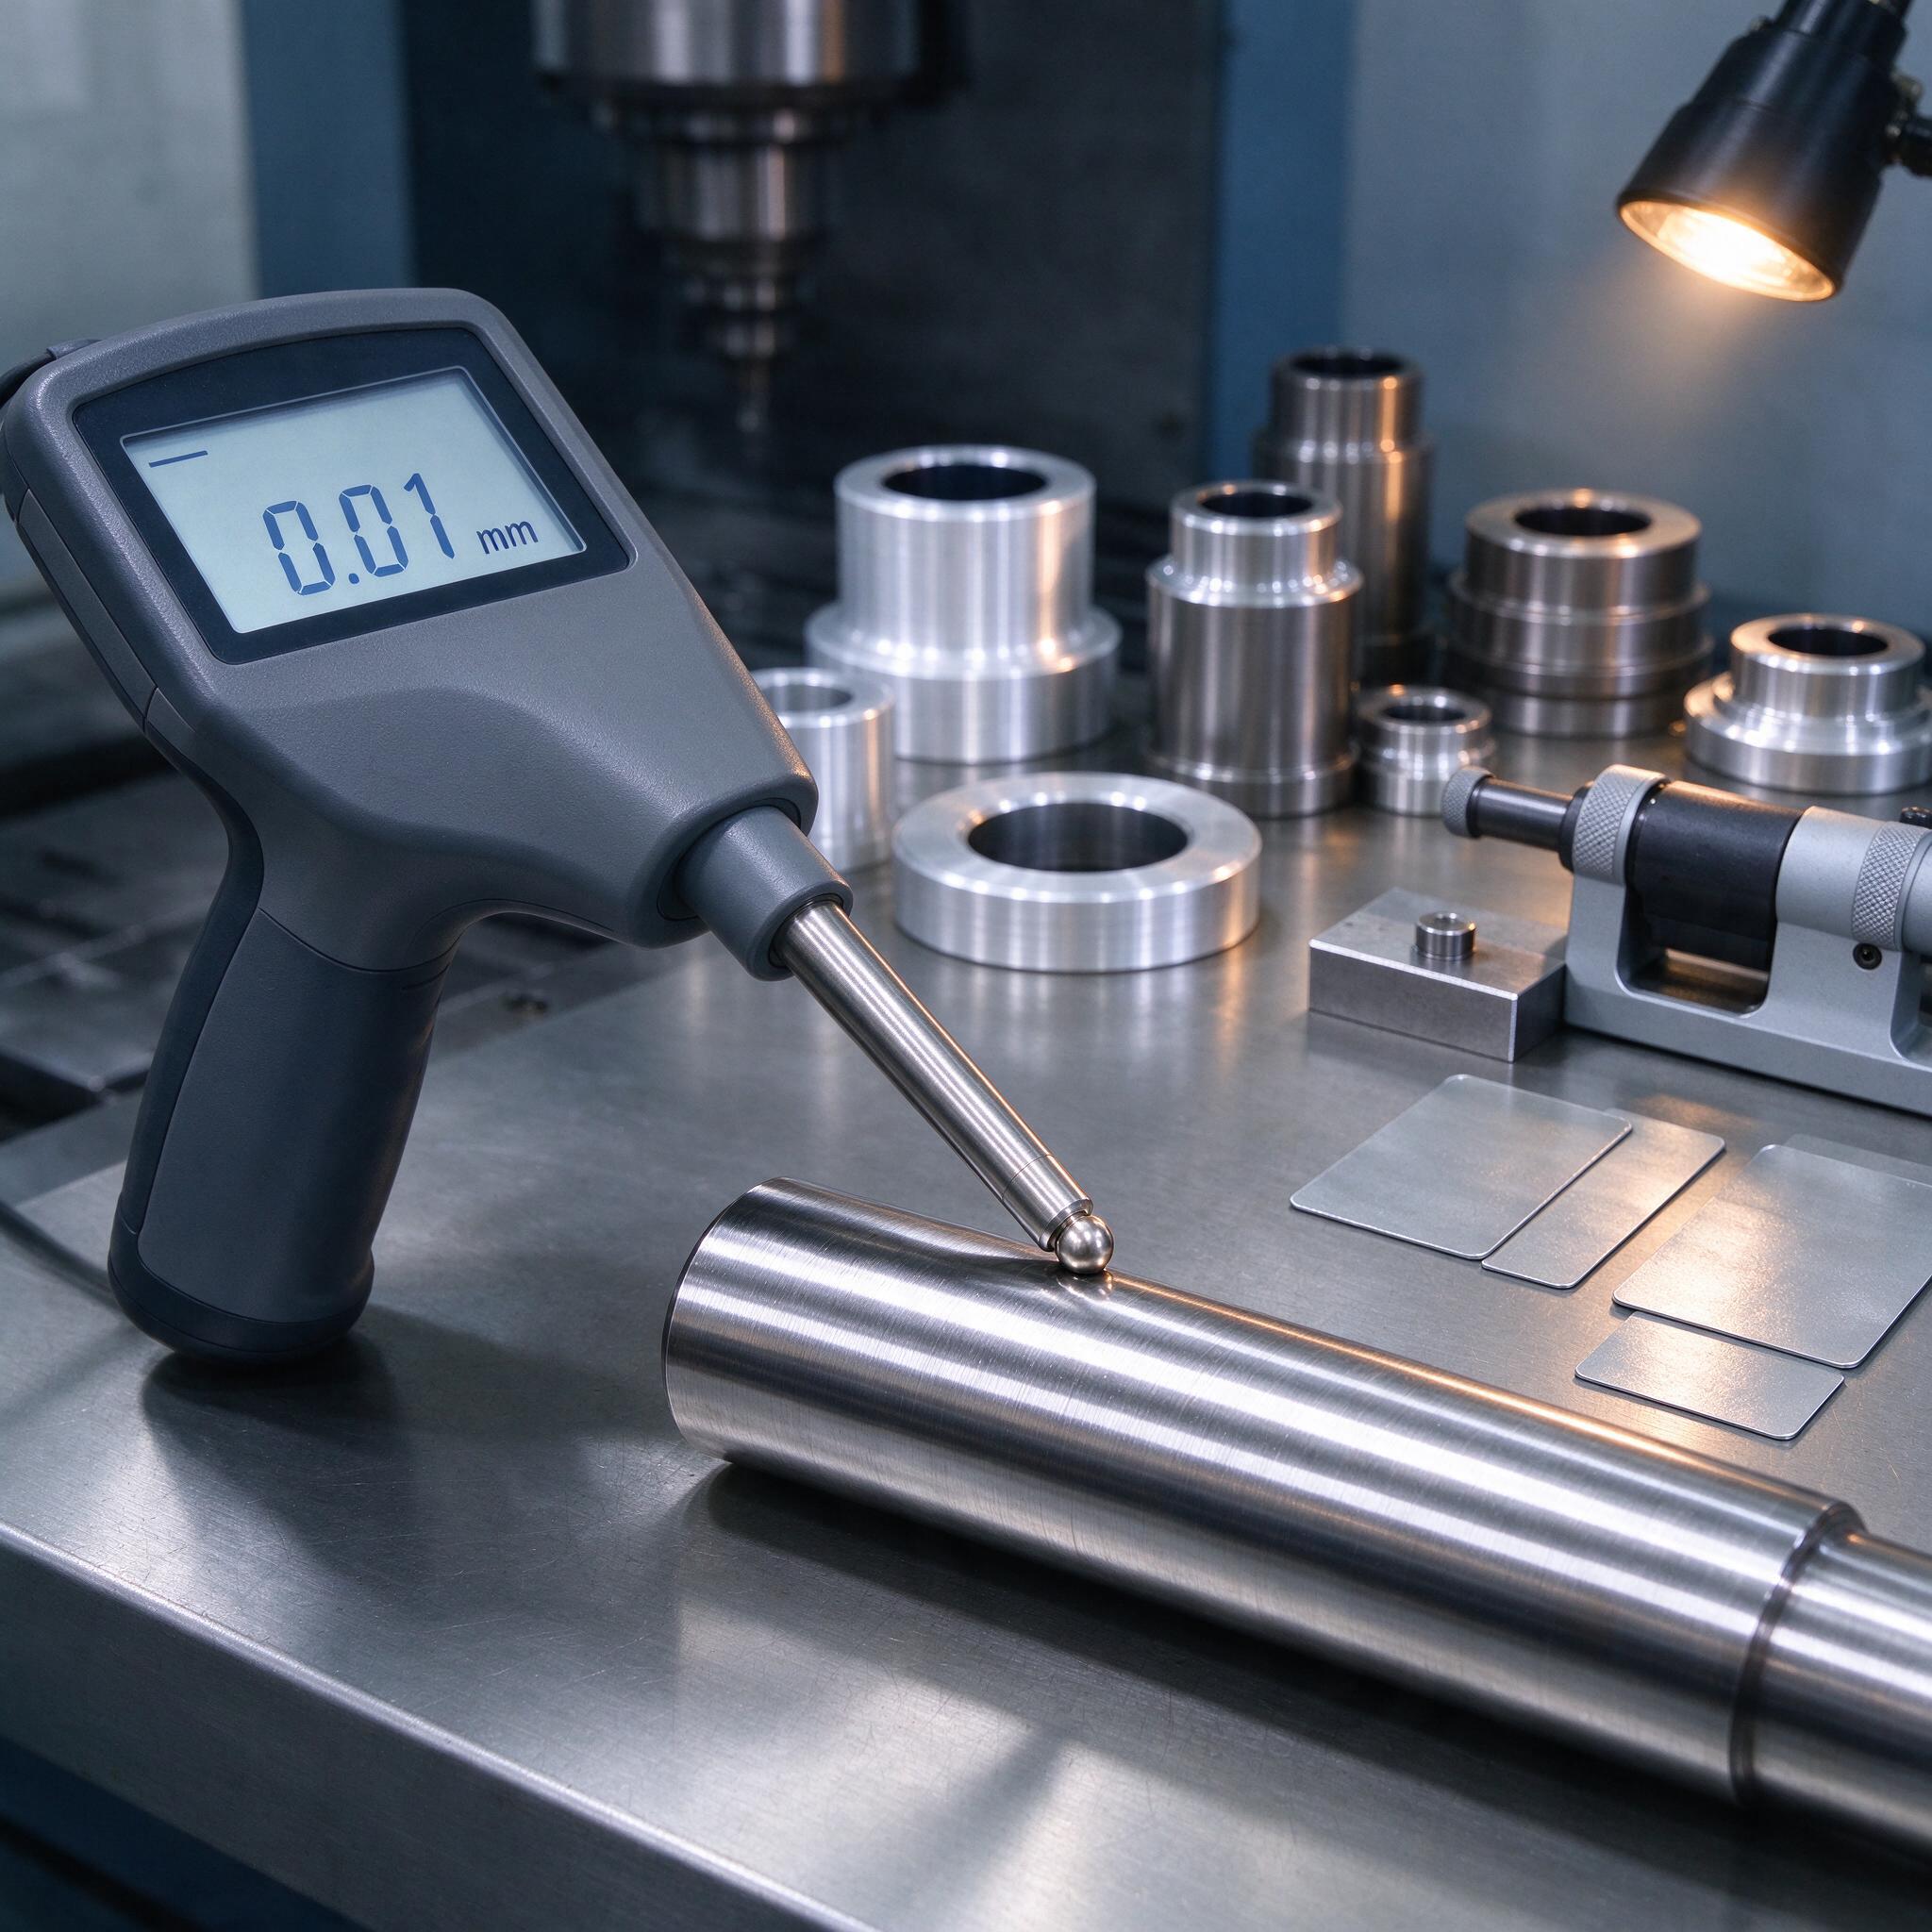
Ситуация, знакомая, наверное, каждому, кто хоть раз связывался с гальваникой подрядчиками. Партия валов из стали 40Х после хромирования, заказчик принимает, всё красиво. Через месяц — рекламация: покрытие на торцах «село» до 8 микрон вместо положенных 25. Подрядчик клянётся, что всё мерил. Чем мерил? Толщиномером за три тысячи рублей, купленным на маркетплейсе, без единой поверки с момента покупки. Вот и вся дефектоскопия. На фото как раз наш рабочий момент: вихретоковый прибор на столе у фрезера, показания 0,01 мм на эталонной мере, рядом пластины для настройки и свежепроточенная деталь, которую ещё не отпустило после обработки.
Разберём, как правильно мерить толщину покрытий и работать с вихретоком, чтобы не ловить такие сюрпризы. Плюс — контроль структуры металла, потому что вихретоковый метод это умеет, а большинство об этом даже не догадывается.
Как это вообще работает, без физики за первый курс
Вихретоковый контроль — это когда датчик возбуждает в металле вихревые токи, а прибор по изменению электромагнитного поля судит о том, что между щупом и базовым металлом. Покрытие — это «между». Чем оно толще, тем сильнее сдвиг фазы и амплитуды сигнала. Для неферромагнитных основ (алюминий, нержавейка, медь) метод работает по фазовому сдвигу, для сталей — по эффекту отбиения магнитной проницаемости, там частота другая. Поэтому нормальный прибор имеет два типа датчиков: ферромагнитный (индукционный, F-тип) и вихретоковый (N-тип). Хороший — сам переключается и сам понимает, на чём лежит.
Что реально мерим на производстве:
- Гальванические покрытия: цинк, кадмий, хром, никель на стали — от 2 до 1000 мкм в зависимости от датчика.
- Лакокрасочные и полимерные покрытия — тут вихреток конкурирует с магнитным методом, и часто выигрывает по точности.
- Анодирование алюминия — классика, без вихретока туда вообще соваться не стоит.
- Аустенитная нержавейка на ферромагнитной основе — вот это уже интересный кейс, ниже расскажу.
И отдельно — сортировка металла по маркам. Датчик сканирует поверхность, прибор сравнивает сигнал с калибровочной библиотекой, и вы видите: вот вал — 40Х, вот — 12ХН3А, а вот «левый» пруток, который продавец продал как 40Х13, а там обычная Ст3. Однажды на участке мы именно так и поймали поставщика: партия штоков пришла с сертификатом на 40Х, а вихреток показал разброс по твердости и структуре, который на 40Х невозможен. Металлография подтвердила — сталь не та. Экономия поставщика на 200 тысяч вышла нам в две недели простоя.
Калибровка — вот где спасение или провал
Прибор без калибровки — просто игрушка с экраном. И вот тут мастера часто путают «поверку» и «калибровку». Поверка — это раз в год метрологи с пломбой. Калибровка — это ваша ежедневная (или посменная) работа на конкретной детали. По опыту, 90% ошибок измерений — это не плохой прибор, а ленивая калибровка.
Рабочая последовательность у нас выглядит так:
- Обнуляем прибор на чистой непокрытой детали из той же марки стали, что и проверяемая. Не на пластине из набора, а именно на своей детали. Медь и сталь дают разные сигналы, вылезает систематика.
- Ставим калибровочную меру. У нас набор: 25, 50, 100 и 500 мкм. Мера ложится на ту же базу, что и обнуление.
- Проверяем в средней точке диапазона. Если погрешность больше ±(1 + 0,03·h) мкм — переставляем меры, проверяем пятак датчика на грязь и перепрошиваем точку.
- На каждой детали — минимум 5 точек: центр, два края, две зоны «под подозрением» (кромки, отверстия, где электролит затекает неравномерно).
И самое коварное — шероховатость. Датчик на пятаке 3–5 мм сядет на Ra 2,5 нормально, а на фрезерованной поверхности с Ra 6,3 пятак «прыгает» по гребешкам, и показания гуляют на ±10–15 мкм. На грубой поверхности измеряем минимум трижды в одной точке с перестановкой датчика, берём медиану. На кромке — отступаем минимум 5 мм, иначе краевой эффект съест всё.
Температура тоже играет. Деталь после шлифовки с СОЖ ещё тёплая — градиент по толщине покрытия не установился, плюс температурный дрейф самого датчика. Даём детали отлежаться минут двадцать, иначе получаете «толщину» которой нет.
Что мерить и чем: сравнение приборов
Тут не буду агитировать за конкретный бренд, но по практике сложилась примерно такая картина:
| Класс | Типичный представитель | Погрешность | Когда брать |
|---|---|---|---|
| Бюджетный | МК-30, плёночные тестеры | ±(1–3) мкм, но нестабильно | Быстрая приёмка входного металла, «больше/меньше» |
| Средний | ВТ-201, Defelsko PosiTector 6000 | ±(1 + 0,05·h) мкм | Рутинный контроль на участке, ОТК |
| Лабораторный | Elcometer 456, Fischer FMP | ±(0,8 + 0,02·h) мкм | Арбитраж, аттестация гальваники, сортировка марок |
Важный нюанс: для толщин свыше 500 мкм магнитный метод начинает врать, а вихреток — нет, потому что не зависит от магнитной проницаемости основы. Если гоняете никель толщиной в миллиметр — только вихреток.
Структура металла: то, о чём забывают
Вихретоковая дефектоскопия структуры — это не замена УЗК и не замена металлографии. Но она ловит то, что глазом и УЗК не видно: обезуглероженный слой после закалки, отжиг/нормализацию, отпущенность, поверхностные трещины от шлифовки («шлифовочные прижоги» — та самая каверна под тонким слоем исправного металла). Прижог — штука коварная: деталь по размерам идеальная, а микротрещина уже пошла, и под нагрузкой она раскроется. Вихреток такие зоны видит по изменению магнитной проницаемости и электрической проводимости. Мы после внедрения на шлифовальном участке ловим прижоги до того, как деталь уйдёт на сборку, а не после того, как заказчик пришлёт фото развалившегося ролика.
Для трещин — отдельный режим и отдельный щуп (обычно высокочастотный, от 100 кГц и выше). Для сортировки марок — низкочастотный, где прибор интегрально видит весь объём под датчиком. Не пытайтесь одним щупом делать всё: либо потеряете чувствительность к трещинам, либо утонете в шумах при сортировке.
Как выбрать прибор: чек-лист без воды
- Диапазон и тип основы. Сталь ферромагнитная, нержавейка аустенитная, алюминий, медь — датчики разные. Один «универсальный» на всё — чаще компромисс на всём.
- Геометрия деталей. Плоскость, валы, внутренние диаметры — для малых радиусов и отверстий от 8 мм нужны специальные датчики, обычный пятак просто не встанет.
- Калибровка под свои материалы. Возможность записать свой набор калибровок под каждую деталь, а не «два предустановленных профиля».
- Память и выгрузка. Сотни измерений в смену без протокола — это потом два часа переписывания на бумажку. USB или Bluetooth обязательно.
- Сервис и поверка. Есть ли в регионе аккредитованная лаборатория для поверки именно этой модели. Прибор без поверки — юридически не измерение.
Типичные ошибки, или История одного брака
Реальный случай. Участок хромирования, заказчик — автокомпонентный завод, допуск по толщине 20–30 мкм. Технолог слесарного участка обнулял вихретоковый прибор на пластине из набора, а измерял на валах из стали 38ХН3МФА. Разница магнитной проницаемости между пластиной и 38Х дала систематику около 12 мкм — в плюс. То есть прибор показывал 25 мкм там, где реально было 13. Детали уехали заказчику, через полтора месяца — рекламация по износу, разбирательство, возврат всей партии. Подрядчик-гальванщик оказался ни при чём: он своё отработал, врать начал наш измерительный процесс.
Мораль: обнуляйтесь только на том же материале, что контролируете, и раз в неделю сверяйтесь с эталоном, прошедшим полный цикл покрытия. По опыту, мастера часто путают «прибор откалиброван» и «прибор показывает правильное значение на моей детали». Это разные вещи.
FAQ
Можно ли одним вихретоковым прибором мерить и толщину цинка на стали, и анодирование на алюминии?
Да, но только если в комплекте два датчика (F и N) и прибор умеет их распознавать автоматически. Один универсальный датчик «для всего» на цинке по стали даст ошибку в разы, потому что метод измерения принципиально разный.
Нужно ли мне делать поверку, если я контролирую только для себя, внутри цеха?
Для внутреннего контроля — не обязательно, достаточно аттестации и регулярной калибровки по мерам. Но как только результат измерения идёт в приёмочный документ или спор с заказчиком — поверка обязательна, иначе ваши цифры юридически ничто.
Вихреток увидит трещину под покрытием толщиной 30 мкм?
Поверхностную трещину — да, покрытие толщиной 30 мкм для вихревых токов практически прозрачно. Но подслойные, на глубине больше 1 мм, не увидит — это уже территория УЗК и магнитопорошкового метода.
Вместо заключения
Вихретоковый контроль — не магия и не лишняя бюрократия. Это дешёвая страховка от рекламаций, которые стоят в сто раз дороже прибора. Меряйте правильно, калибруйтесь честно, и пусть шпиндель звенит, а не ОТК.