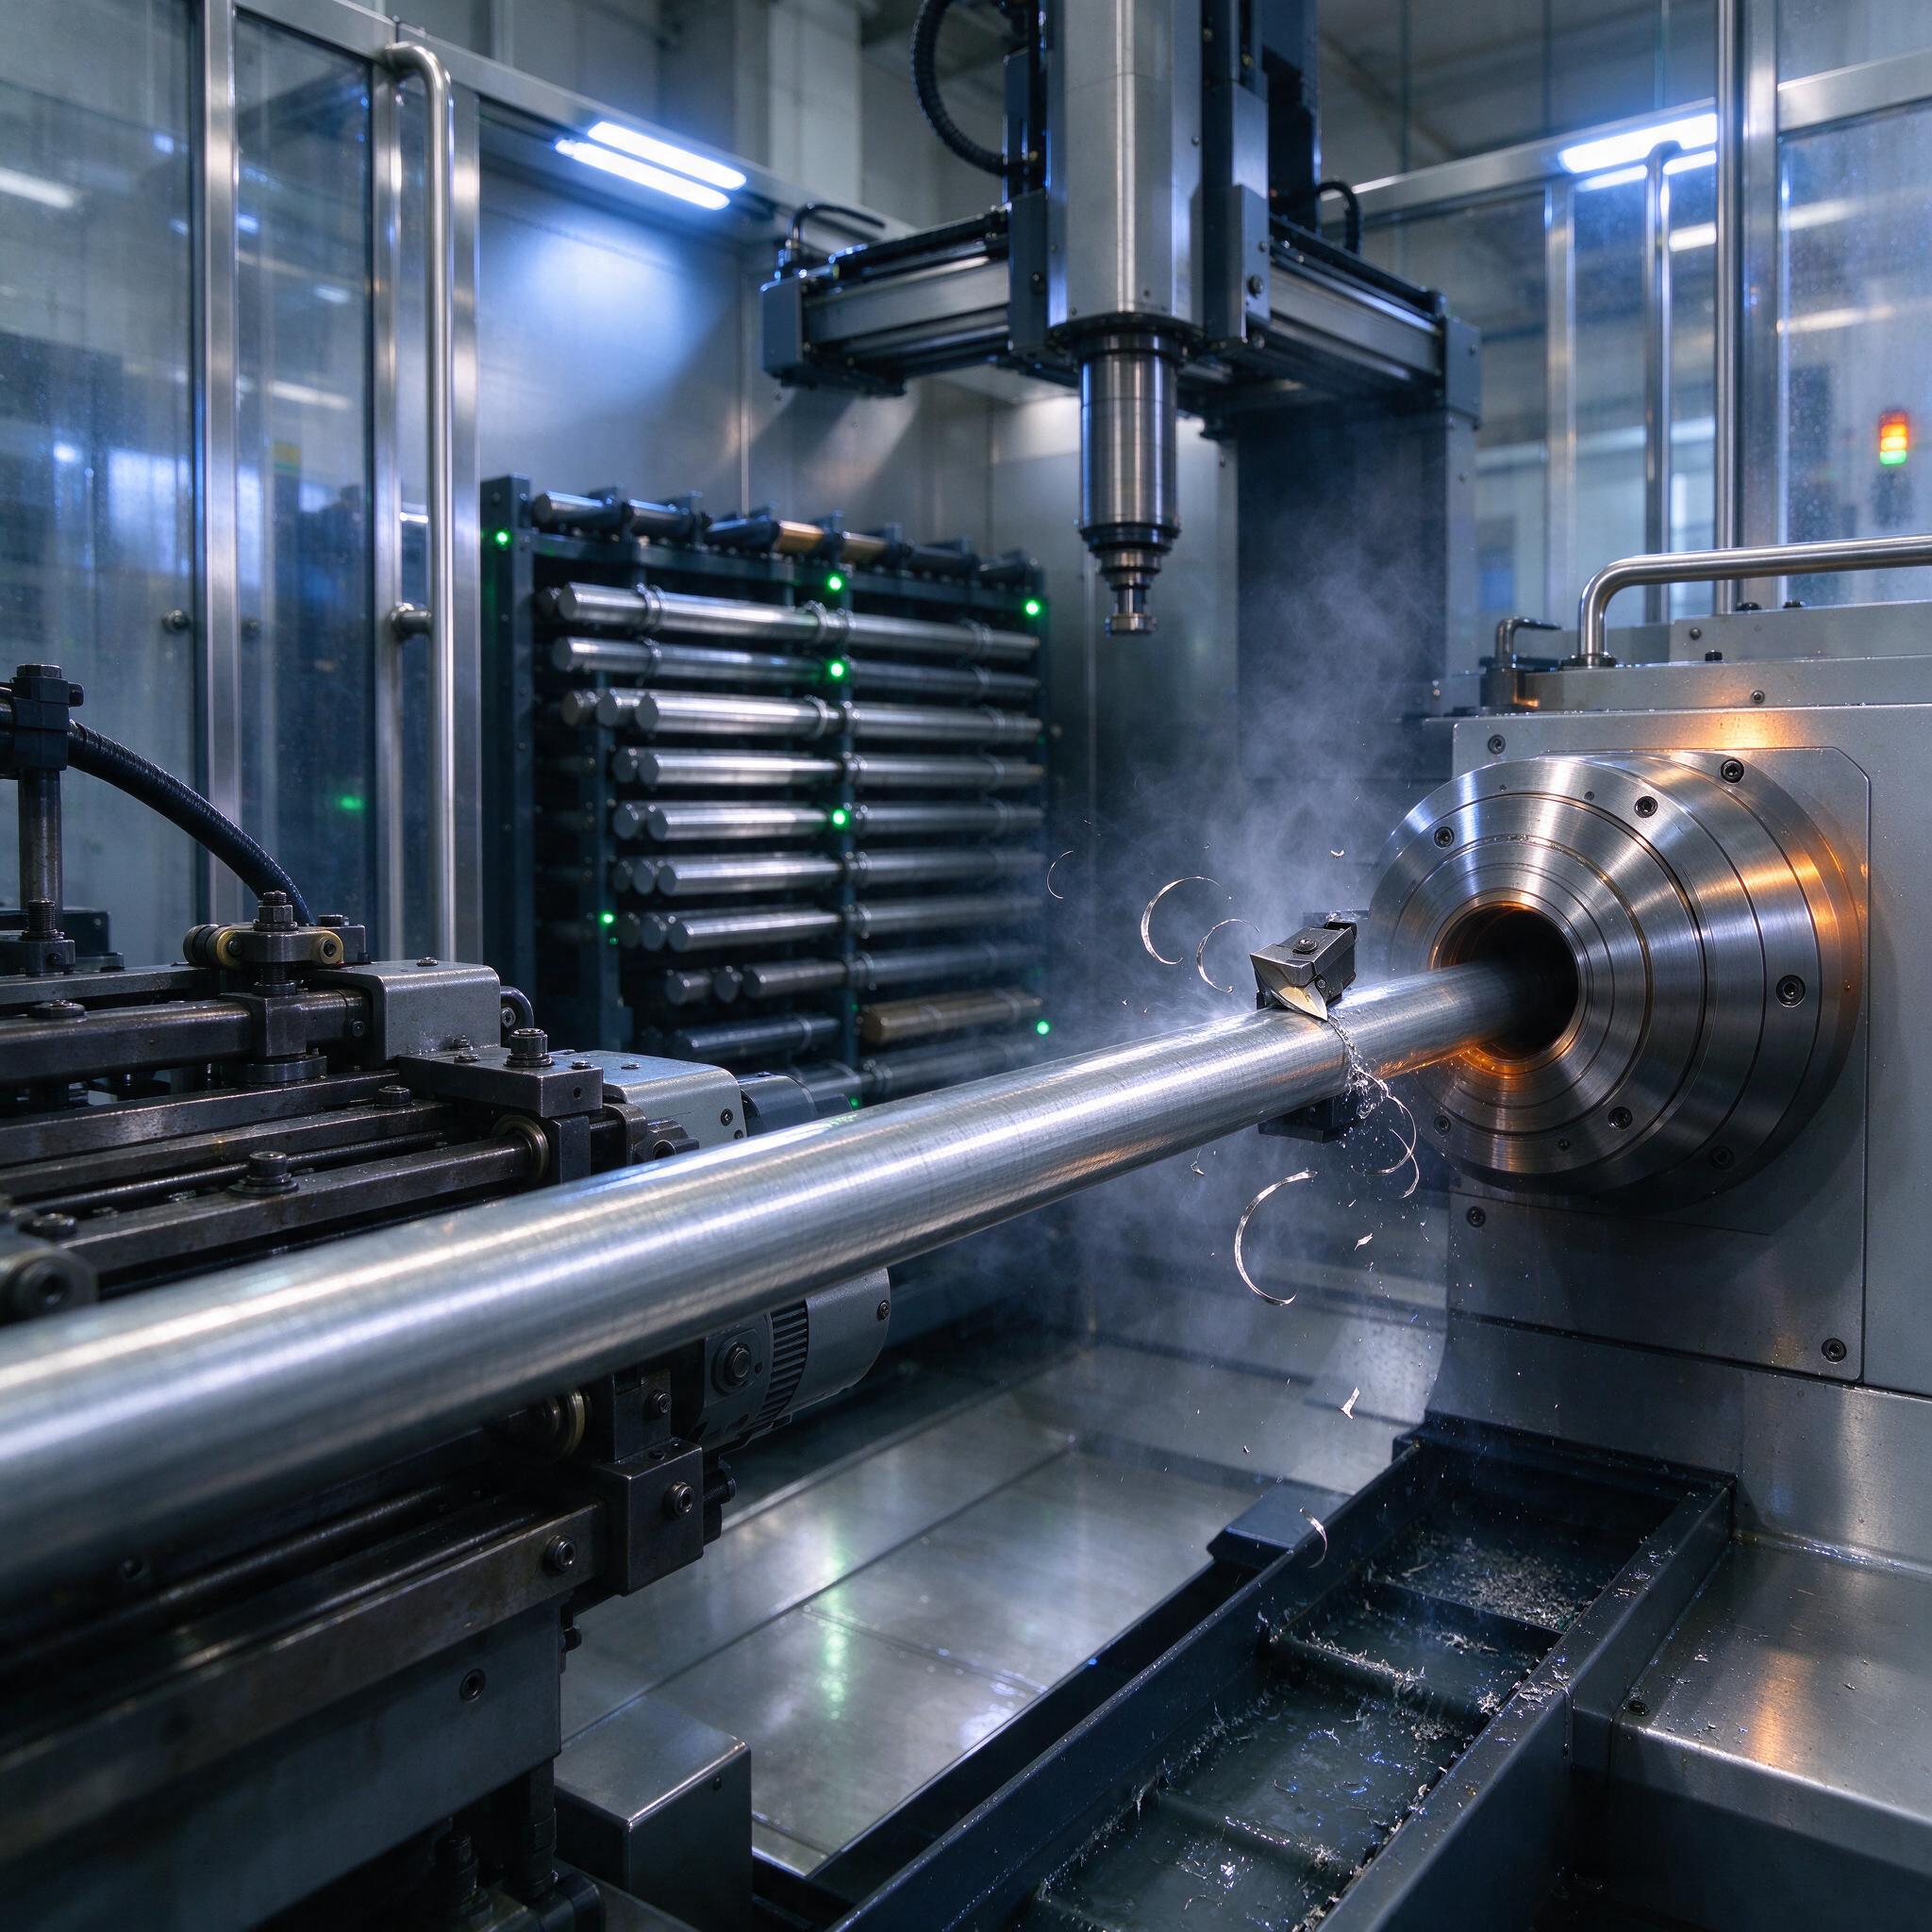
На фото — то, что мы у себя называем «рабочий момент»: станок режет пруток, шпиндель только что схватил заготовку, стружка летит красивой спиралью, туман от СОЖ стоит в зоне резания. На заднем плане — стеллаж-накопитель с прутком и зелёные датчики наличия материала. Пять лет назад у нас такого не было. Пруток возили электрокарой, Loader тянул вручную, а в ночную смену станок с ЧПУ просто стоял, потому что подать двенадцатиметровый пруток было некому. Сейчас та же операция идёт безлюдно. Расскажу, как мы к этому пришли и на какие грабли наступили.
Почему подача прутка — это не «мелочь», а узкое место всей цепочки
Смотрите, какая арифметика. Токарный автомат с патроном до Ø52 точит деталь за 40–60 секунд. Пруток 12 метров, шестигранник 41 мм — это около 100 кг. Один пруток — примерно 200–280 деталей в зависимости от длины под нарезку. То есть на смену одному оператору «вручную» реально нагрузить 2–3 станка, не больше: пока зазевался, пока завёл хлыст в трубу станка, пока поймал задний конец в люнет — полчаса ушли. Мы считали: до автоматизации загрузка прутка съедала 15–20% фонда машинного времени. Плюс травмоопасность — хлыст весом центнер в руках неопытного наладчика это не шутка.
А безлюдное производство начинается не с робота, как многие думают. Оно начинается с того, что материал сам приходит к станку. Робот-манипулятор, который берёт штучные заготовки из тары, — это уже полумера. Настоящая экономика включается, когда подача прутка идёт через шпиндель, автоматически, и склад прутка работает как единая система со станками.
Устройство подачи: 3 метра или 12 метров — в чём разница на самом деле
По опыту, мастера часто путают понятия. Устройство подачи прутка (bar feeder) бывает трёх типов, и выбор зависит не от «хотелок», а от номенклатуры:
- Короткая подача, 3–4 метра (hydrobar, типа Iemca Boss, FMB Turbo). Пруток качается внутри герметичной трубы, вращается вместе со шпинделем. Минус — остаток 300–500 мм и необходимость подрезки торцов под один размер. Плюс — цена и компактность.
- Длинная подача, 12 м (типа FMB Maggi, Iemca Master, LNS Eco Load). Хлыст подаётся в шпиндель через направляющие каналы, станок работает почти без остатка — 50–100 мм на деталь. Для прутка 6 метров это двойная экономия.
- Многошпиндельные автоматы и magazines — отдельная песня, туда ставим уже полноценный склад-стеллаж с шаговыми драйверами.
Ключевой момент, который упускают: при подаче через шпиндель пруток вращается вместе с патроном. Значит, балансировка. Хлыст 41 мм с кривизной больше 1 мм/м на 4000 об/мин начнёт бить — шпиндель звенит, резец «рыскает», шероховатость уходит с Ra 1,6 к 6,3, и ты ловишь брак по конусности. Мы одно время гоняли калиброванный пруток Сталь 20 с кривизной «как повезло» — пока не поставили правило: для подачи через шпиндель только калибровка по ГОСТ 7417, кривизна не выше 0,5 мм/м, иначе никак.
Режимы при этом подбираются так: для стали 40Х твердосплавная пластина, Vc 220–280 м/мин, подача 0,15–0,25 мм/об на черновом точении. Для алюминия Д16Т спокойно Vc 500–700. Но всё это работает, только если пруток стабильно зажат и подача не «дышит».
Автоматизация склада прутка: как мы связали стеллаж со станками
Само устройство подачи — это полдела. Настоящая боль начиналась у нас с логистики. Стоит стеллаж с прутком, маркировка — маркер на торце, через месяц стёрлась, кладовщик путает 40Х и 38ХН3МФА, и вот тебе партия валов с заниженной твёрдостью. Однажды на участке мы поймали брак именно так: визуально пруток один в один, а химсостав другой, деталь не прошла термообработку. После этого внедрили идентификацию: маркировка/DataMatrix на каждом хлысте, сканер на портале подачи, привязка к заказу в MES.
Сейчас схема выглядит так: складской стеллаж-накопитель (как на фото, с датчиками наличия) отдаёт хлыст на рольган, устройство подачи принимает его в направляющий канал, станок зажимает через цангу или подающий патрон, и цикл идёт до полного износа хлыста. Остаток выталкивается автоматом, станок запрашивает следующий пруток по сети. Оператор приходит, только когда накопитель пуст или кончились пластины.
Что реально даёт эта связка по нашим цифрам за год:
- машинное время станка выросло с 62% до 87%;
- ночная смена работает безлюдно — три токарных автомата на одном наладчике днём;
- расход металла упал на 4% за счёт ликвидации остатков 300–400 мм при короткой подаче;
- травматизм с прутком — ноль.
Безлюдное производство: что ломается в первую очередь
Скажу честно: «безлюдно» не значит «никто не заходит». Значит — человек не стоит у станка каждую минуту. Но чтобы это работало, придётся закрыть кучу мелочей. Стружка: конвейер или шнек обязателен, иначе за ночь бункер забивается, и стружка, налипая на люнет, ловит задиры на прутке. СОЖ: концентрация под контролем рефрактометра, у нас стоит дозатор-доливатор, потому что ночью некому подлить. Туман от СОЖ — как на фотографии — означает, что вытяжка и маслоотделитель должны справляться, иначе к утру всё в масляной плёнке.
И мониторинг. Каждый станок должен отдавать статусы в сеть: работа, простой, авария, остаток прутка. Мы ставим простенькие IoT-модули на дверь ограждения и счётчик оборотов шпинделя — дёшево и сердито, зато начальник смены видит картину с телефона.
Типичные ошибки: реальный случай, а не общие слова
Разберу один случай, который стоил нам недели нервов. Купили подающий патрон и длинную подачу 12 м под пруток Ø38. Через месяц эксплуатации начали ловить радиальное биение до 0,15 мм на вылете — деталь не вписывалась в допуск ±0,02. Виноватых искали в подаче, в патроне, чуть не отправили reklamacию поставщику станка. А оказалось — подающая колетка (guide bush) разнеслась: пруток был горячекатаный с допусками ±0,4 мм, а колетка рассчитана на калибровку h9. Хлыст «гулял» внутри колодки, и вся точность улетала. Поменяли на калиброванный пруток с полем допуска h9–h10, колетку — на регулируемую, биение упало до 0,02. Мораль: подаваемый пруток — это не «любой металл со склада», это нормированная заготовка, и закупка металла — часть технологического процесса.
Вторая ошибка, которую видим у коллег: ставят подачу 12 м в цех с потолком 6 метров и пролётом 13. Хлыст просто некуда заводить. Замеряйте зону до покупки, включите радиус загрузочного портала.
Сравнение вариантов подачи: таблица для быстрого выбора
| Тип подачи | Диаметр прутка | Остаток | Когда брать |
|---|---|---|---|
| Короткая (3–4 м), hydrobar | 4–80 мм | 300–500 мм | Малая серия, штучные заготовки, ограниченный цех |
| Длинная (12 м) через шпиндель | 6–52 мм | 50–100 мм | Средние и крупные серии, круглый и шестигранник |
| Magazine/стеллаж с драйвером | до 100+ мм | штучная заготовка | Крупные диаметры, трубы, фланцевые детали |
Как выбрать станок и подрядчика: чек-лист
- Сквозной диаметр шпинделя. Пруток Ø45 — шпиндель минимум Ø52, лучше Ø56–62. Иначе подача через шпиндель не встанет.
- Тип патрона. Для длинной подачи — цанга или подающая колетка, не трёхкулачковый патрон «в лоб».
- Совместимость подачи со станком. Просите тест на вашем материале, а не демо на алюминии Ø20.
- Интеграция с MES/складом. Подрядчик должен показать работающий обмен данными, а не PowerPoint.
- Сервис и запчасти. Колетки, направляющие втулки, ремни — расходники. Если срок поставки больше месяца — проходите мимо.
FAQ — отвечаю как на производстве
Можно ли оставить старый станок с ЧПУ и просто прикрутить подачу?
Нет, это не сработает, потому что нужен сквозной шпиндель и поддержка M-кодов подачи в стойке. Если у станка короткий шпиндель без сквозного отверстия — только короткая подача с качающимся прутком, и то после проверки заднего вылета.
Реально ли дешёвое безлюдное производство на токарке?
Реально, но не с Китаем за копейки «из коробки». Дешёвый станок + дешёвая подача = постоянные простои и брак. Мы окупили связку станок-подача-склад за 2,5 года за счёт трёх смен и снижения расхода металла. Считайте не цену станка, а стоимость детали с учётом утилизации остатка.
Какой материал лучше всего идёт при подаче через шпиндель?
Калиброванный круглый и шестигранник — сталь 20, 45, 40Х, нержавейка 12Х18Н10Т, алюминий Д16Т. Горячекатаный с большим допуском и кривизной — не берите, будете мучиться с колеткой и биением, как мы в своё время.
Итог простой: подача прутка через шпиндель плюс автоматизация склада — это не модная игрушка, а прямой путь к тому, чтобы станок с ЧПУ зарабатывал 24/7, а не 60% смены. Начинайте со склада и металла, а не с робота. Проверено на своей шкуре.