Смена началась в восемь, а в девять технолог уже стоял над листом 40 мм из Ст3сп5 и матерился: рез ушел от контура на второй детали, нижняя кромка — с наплывами, грат не отбивается. Причина? Смена сопла «на глазок», давление кислорода не проверено, а раскройщик загнал в программу раскрой листа без тепловых зазоров. Знакомо? На нашем участке две портальные машины кислородной резки с ЧПУ пилят от 15 до 25 тонн металла в сутки, и за 20 лет мы набили шишки, о которых в паспортах станков не пишут ни слова. Разберем режимы кислородной резки от 20 до 200 мм, что реально влияет на качество кромки и как поднять КИМ раскроя с теоретических 78% до наших 90–92%.
Что мы видим на фото: классическая картина реза, о которой стоит сказать пару слов
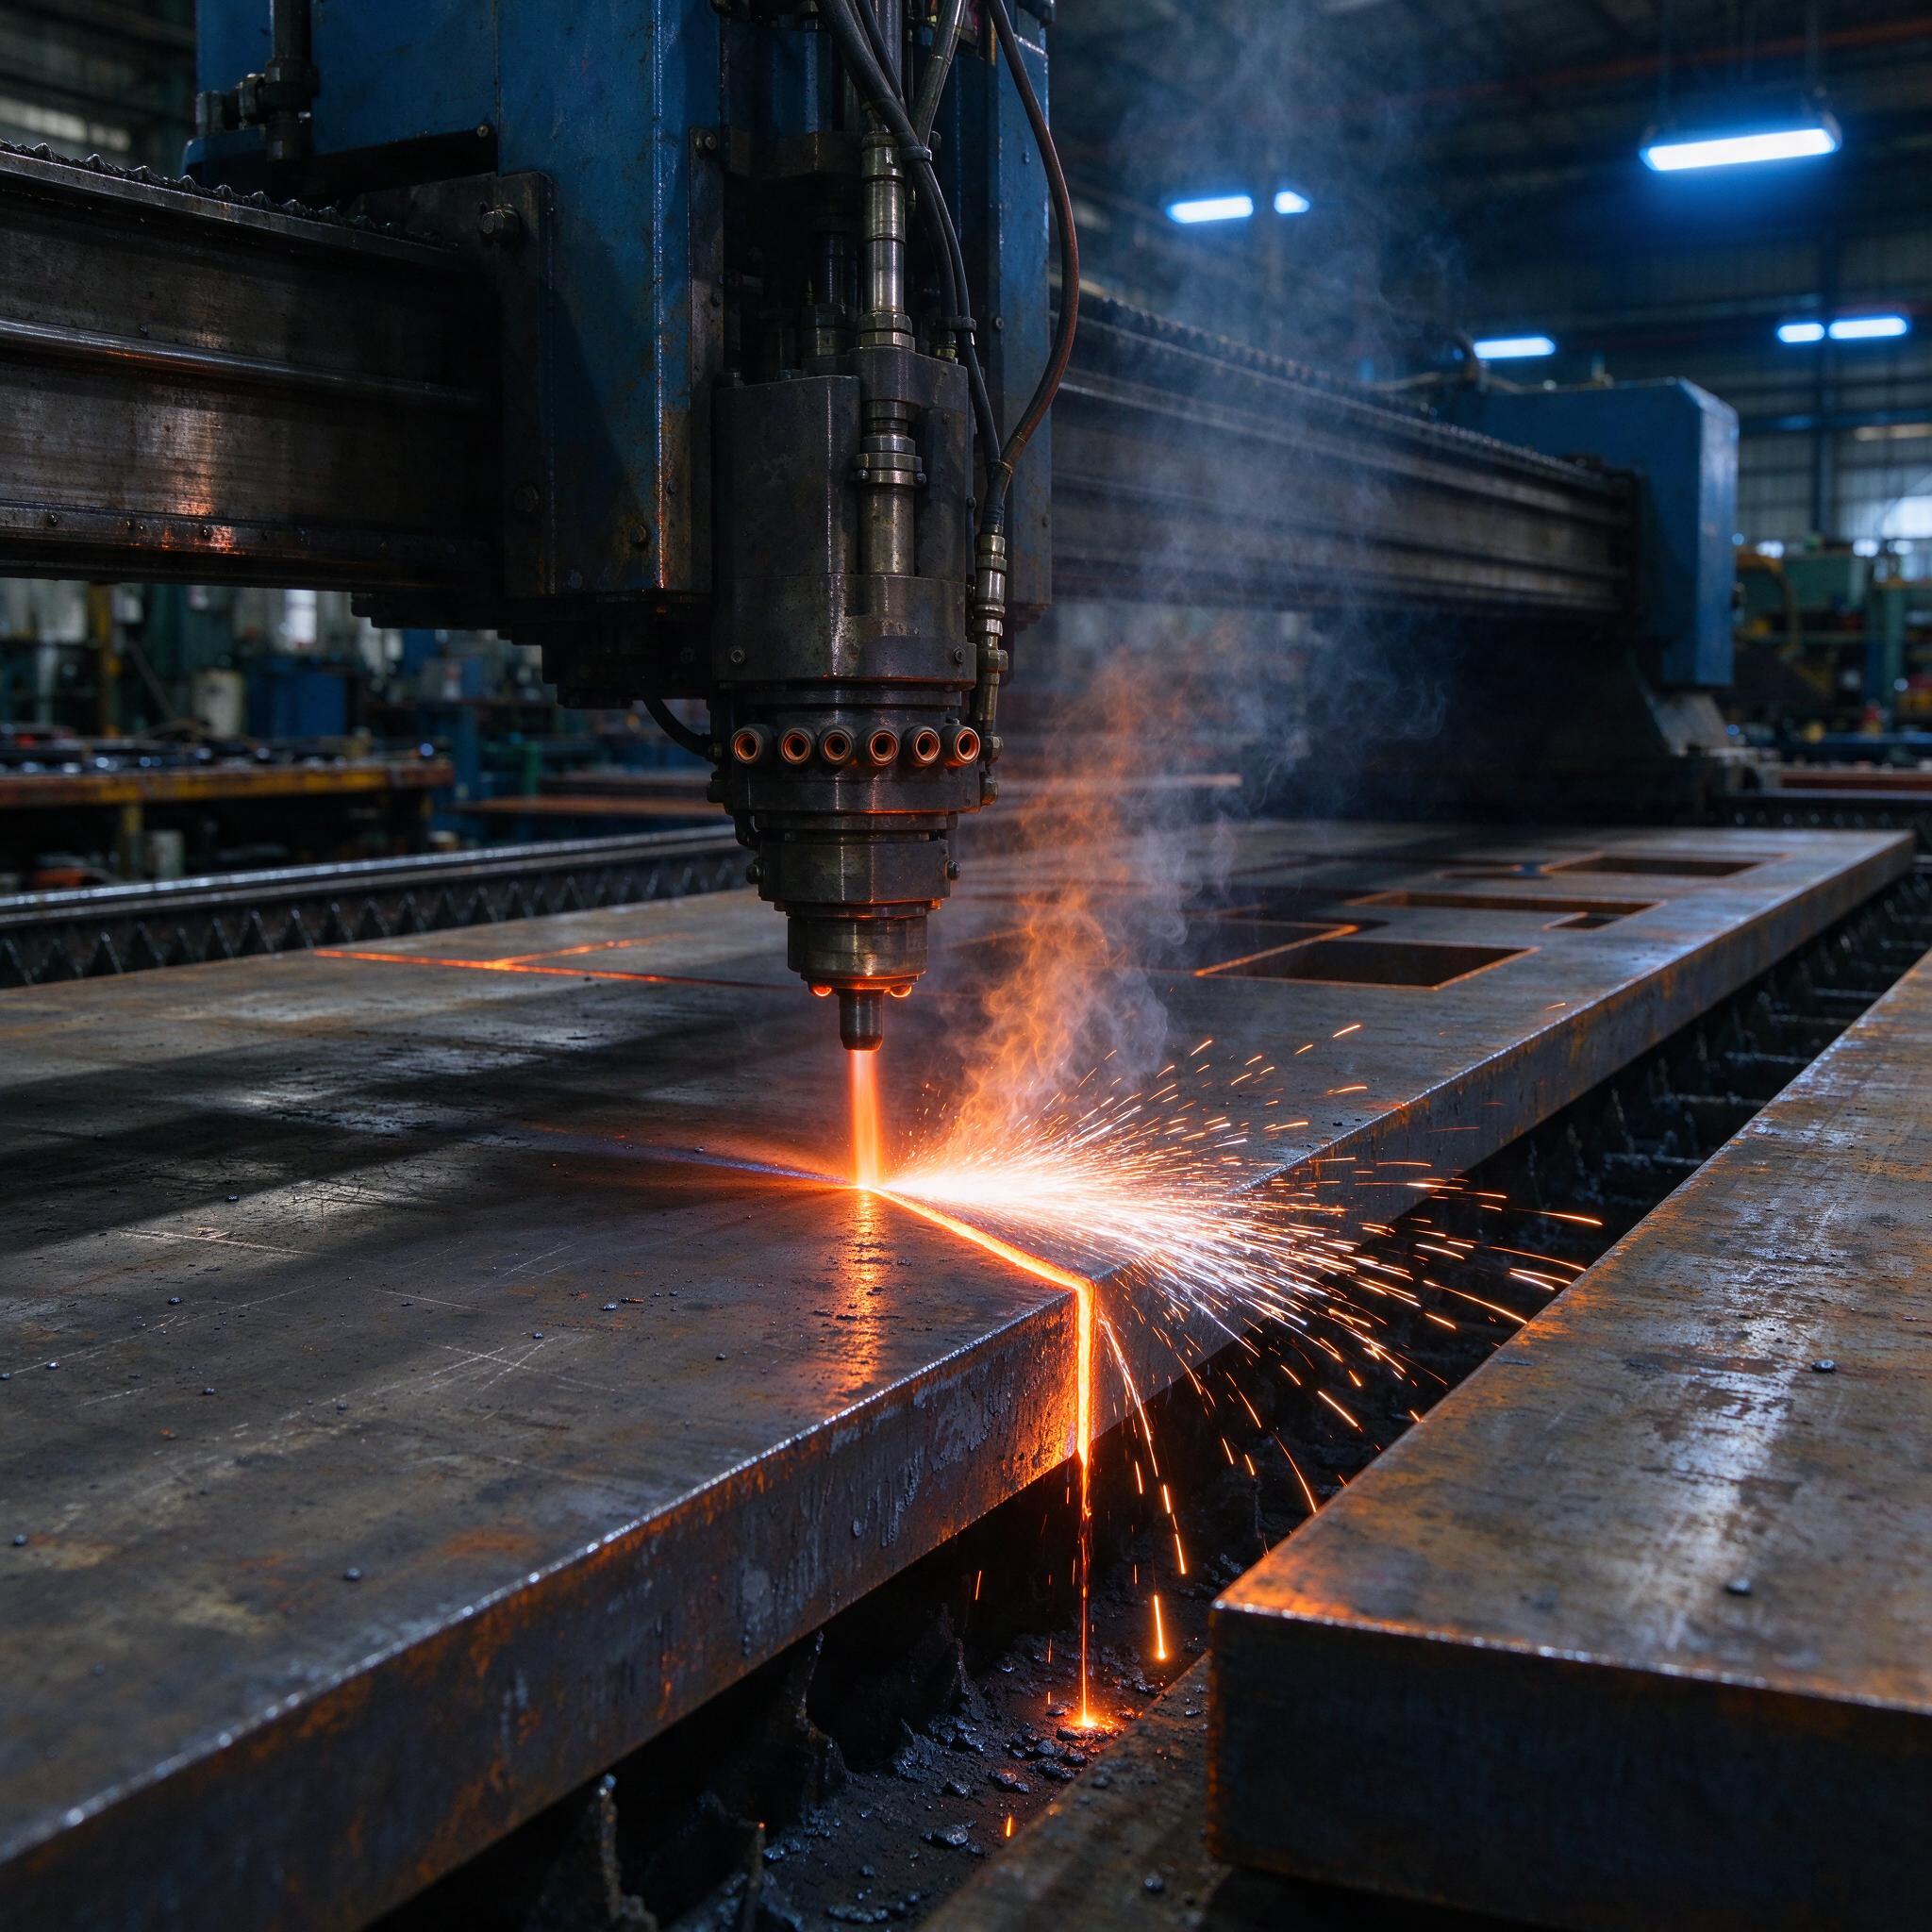
На иллюстрации — типовой момент работы портальной машины: резак с пакетом медных сопел висит над толстым листом углеродистой стали, искры веером летят от точки реза, шлак летит вниз в щель стола. Обратите внимание на факел — он симметричный, без «хвостов» в сторону. Это значит, что сопло живое, кислородная струя не смещена. Как только факел начинает «заваливаться» — все, пиши пропало: косина реза пойдет, по нижней кромке вылезет каверна или недопил. На фото также видны квадратные вырезы в листе позади резака — это внутренние контуры деталей, уже выбранные. И тут важный момент: внутренние окна резали раньше контура, иначе при температурной усадке лист «поведет», и весь раскрой полетит по размерам на миллиметры. Портал на рельсовом основании, газовые шланги на мосту, цех с общим освещением — все как у нас, только у нас стол еще и в шлаке по колено к концу недели.
Физика процесса: почему кислородная резка до сих пор жива при лазерах и плазме
Кто-то спросит: зачем в 2025 году возиться с газовой резкой, если фибер режет 25 мм со скоростью пылесоса? Ответ простой — толщина и цена реза. Кислородная резка ЧПУ уверенно берет листы от 5 до 200 (а на подготовленном оборудовании и до 300) мм при стоимости режущего инструмента в копейки: сопла, трубки, мундштук. Лазер на 150 мм даже не позарится, а плазма на 100 мм — это уже станок за десятки миллионов и расходники по цене крыла самолета. Плюс химия процесса: железо горит в кислороде с выделением тепла, то есть рез сам себя греет. Наша задача как технологов — не «расплавить металл», а организовать непрерывное горение железа по всей толщине. Как только горение прерывается — получаем недопил, и деталь можно смело класть в ящик с браком.
Ключевые параметры, которыми мы играемся: давление режущего кислорода, скорость реза, мощность и положение подогревающего пламени, высота сопла, диаметр сопла под толщину. Ошибетесь в одном — «поймаете зарез» или получите волнистую кромку, которую потом фрезеровать и фрезеровать.
Режимы кислородной резки: таблица, с которой мы работаем на пропане
Режимы зависят от марки стали, чистоты кислорода и состояния листа (катанка, ржавчина, окалина — это все равно что резать по грязи). Ниже наша рабочая шпаргалка для углеродистых сталей Ст3, 09Г2С, 20, 45 при чистоте кислорода 99,7%:
| Толщина, мм | Сопло, мм | Скорость, мм/мин | Давление O₂ (рез), бар | Давление пропана, бар | Примечание |
|---|---|---|---|---|---|
| 20 | 1,0–1,2 | 450–550 | 3,5–4,5 | 0,25–0,35 | Косина до 1,5°, грат легко отбивается |
| 40 | 1,4–1,6 | 300–380 | 4,5–5,5 | 0,3–0,4 | Оптимальная толщина для газовой резки |
| 60 | 1,8–2,0 | 220–280 | 5,5–6,5 | 0,35–0,45 | Следим за оплавлением верхней кромки |
| 100 | 2,4–2,6 | 140–180 | 6,5–8,0 | 0,4–0,5 | Обязателен старт с контурной просечкой |
| 150 | 3,0–3,2 | 90–120 | 8,0–10,0 | 0,45–0,55 | Прогрев точки старта 10–15 с |
| 200 | 3,5–4,0 | 60–80 | 10,0–12,0 | 0,5–0,6 | Только качественный кислород, магистраль, не баллоны |
Пара пояснений от себя. Скорость — самый капризный параметр. Занизили — верхняя кромка оплавляется, по граням идут шаровки, каверны на нижней кромке. Завысили — недопил в конце контура, «гребенка» на нижней грани. По опыту, мастера часто путают причину и следствие: видят оплавленную кромку и снижают давление, хотя надо было прибавить скорость. Второй момент — чистота кислорода. С 99,5% на толщине 100+ мм скорость падает процентов на 15, грат держится намертво. Мы перешли на магистральный кислород 99,7% — и разница в производительности окупила газификацию за полтора года.
Шероховатость реза при стабильных режимах — Rz 80–160 на толщинах до 60 мм, дальше хуже, до Rz 320. Допуск по контуру на машине с ЧПУ реально держим ±1,0–1,5 мм на толстых листах, ±0,8 мм на тонких. Косина реза на 200 мм — до 3–4°, это физика процесса, никакая ЧПУ её не победит.
Марки стали: что режется легко, а что — со скрипом
- Ст3сп/пс, 20, 35, 45 — рез без сюрпризов. Единственное: 45-я при грубых режимах подкаливает кромку, для деталей под мехобработку закладываем припуск 3–5 мм.
- 09Г2С, 17Г1С, 10ХСНД — низколегированные, режутся нормально, но скорость снижаем на 10–15% против Ст3, иначе по нижней кромке полезут микротрещины.
- 40Х, 38ХН3МФА и прочие легированные — закаливаются на воздухе, кромка твердая, под 45–50 HRC. Резать можно, но дальше — только шлифовка или отжиг.
- Чугун, нержавейка, алюминий — забудьте. Окислы тугоплавкие, горение железа не идет. Только плазма или лазер.
По толстым легированным сталям обязательно прогрев перед резкой и медленное остывание, иначе по кромке через сутки вылезут трещины — мы один раз поймали партию брака на 09Г2С-детали для мостовых конструкций именно из-за холодного старта зимой: лист с улицы, минус 15 в цеху, резали без подогрева. Ультразвук потом нашел трещины вдоль кромки. С тех пор правило железное: лист с мороза — два часа отлежки в цеху, и только потом на стол.
Оптимизация раскроя и КИМ: где прячутся деньги
КИМ — коэффициент использования металла — это главный показатель для экономики термического раскроя. Разница между КИМ 0,80 и 0,90 на листе 2000×6000×40 — это примерно 380 кг металла, то есть порядка 25–30 тысяч рублей на каждом листе. Считайте сами, что это за год.
Что мы реально сделали за последние годы:
- Перешли на САПР раскроя с оптимизацией (у нас Tekla + сторонний модуль гнездования, у многих — FastCAM или SigmaNEST). Автоматический nesting с учетом многоконтурной резки поднял КИМ на 6–8 пунктов.
- Ввели единый репертуар толщин. Отказались от экзотики типа 45 и 70 мм в пользу 40 и 60 — унификация позволила собирать заказы в общие карты раскроя.
- Организовали учет остатков. Каждая делаль после раскроя маркируется: марка, толщина, точные габариты. Раньше остатки лежали мертвым грузом, потому что никто не знал, что в них есть.
- Многоконтурная резка — две-три тележки с резаками на мосту для деталей шириной до 300 мм. Линейные детали (полосы, фланцы из полос) режем пакетом по три резака за один проход.
- Правильный порядок резки контуров: внутренние окна — сначала, внешний контур — последним, длинные прямые резы — с припусками и врезками от края заготовки, а не от середины. Температурные деформации — главный враг точности на листах от 30 мм.
Про температурные деформации отдельный абзац. Лист 12 метров при резке одной длинной полосы по краю грееется так, что рез уходит по дуге на 5–8 мм к концу листа, хотя ЧПУ ведет строго прямую. Лечится последовательностью реза (чередование сторон, «лестница»), прорезкой технологических перемычек 30–50 мм, которые дорезаются вручную в конце, и резким охлаждением — кто-то поливает водой, мы не любим: на легированных сталях это прямой путь к трещинам.
Типичные ошибки: случай, который стоил нам недели простоя
Расскажу реальный случай. Заказ — фланцы из 16-й стали, толщина 120 мм, 40 штук. Опытный раскройщик поставил режим «по памяти с прошлого заказа», где сталь была 09Г2С. Разница вроде мелкая, но у 16-й углерода больше, тепло горения выше — и на выходе первые шесть деталей пошли с глубокими оплавлениями верхней кромки и намертво приваренным гратом по нижней, который не отбивался даже кувалдой. Дальше хуже: грат заваливал зону реза, резак начал коптить, и на седьмой детали мы поймали недопил 15 мм из 120 — деталь в брак, а она под заказ для химмашиностроения, срок горит. Итог: неделя переделок, срочная закупка сопел правильного диаметра, разбор полетов. Мораль: режимы привязаны не к толщине, а к связке «марка + толщина + газ + сопло», и никак иначе. У нас теперь каждая карта реза подписана технологом, и «по памяти» режут только те, кто готов это память письменно оформить.
Еще частая беда — экономия на качестве газа. Баллонный кислород «сjb» без паспорта, с влажным редуктором зимой — привет, обледенение, скачки давления, недопил. Все газы только через подогреватели и с нормальными рампами.
Как выбрать станок или подрядчика: чек-лист
- Максимальная толщина по паспорту vs реальность. Пусть покажут рез 150–200 мм на вашей стали и замерят косину и шероховатость. Паспорт — бумага, кромка — факт.
- Жесткость портала и привод. Реечный привод с редукторами без люфта, направленные линейные рельсы. Прогибающийся мост на 12 метров — привет, волнистый рез.
- Система ЧПУ и CAD/CAM. Есть ли встроенный nesting, контроль врезок, управление высотой резака по емкостному датчику, машинные функции трезатия.
- Комплексное газоснабжение. Магистральный кислород или нормальная рампа, испарители, подогреватели. Станок за 30 млн с баллонным кислородом — это насмешка.
- Сервис и расходники. Где брать сопла, какой ресурс, есть ли инженер в регионе. У нас машина одного известного бренда стояла полгода из-за платы ЧПУ, которую везли из-за границы.
FAQ: отвечаем прямо
Можно ли кислородом резать нержавейку 12Х18Н10Т?
Нет, это не сработает, потому что образуются тугоплавкие окислы хрома и никеля, которые не выдуваются из реза, и горение железа не поддерживается. Максимум — плазма с водородом или лазер, а лучше ленточнопильный станок.
Реально ли получить на кислородной резке допуск ±0,5 мм на листе 100 мм?
Нет. Физика не позволит: косина реза на 100 мм — 2–3°, это уже 2–3 мм на ширину реза по глубине, плюс температурные деформации. ±1,5–2 мм — потолок. Нужен точный контур — закладывайте припуск под мехобработку.
Что выгоднее на толщинах 20–30 мм: кислород или плазма?
На 20 мм плазма обычно выигрывает по скорости и качеству кромки, на 30 мм — уже паритет, а дальше кислород уходит вперед по стоимости реза. Но считайте не только скорость: у плазмы дороже расходники, и кромка под сварку у кислородной резки с нормальным гратом часто даже предпочтительнее.