Пять секунд на деталь — и ни секундой больше
Заказчик прислал заявку: 400 тысяч латунных штуцеров в месяц, резьба G1/4, фаска, шестигранник под ключ 19. Менеджер прикидывает на калькуляторе, смотрит на меня, а я уже вижу, как у него в глазах цифра не сходится. На одношпиндельном токарном станке с ЧПУ один такой штуцер — это минута, а то и полторы, с учетом подводов инструмента. Четыреста тысяч штук? Нет, ребята, так не полетит. А у нас за спиной стоит многошпиндельный автомат, и время цикла на этой позиции — шесть секунд. Вот об этом и поговорим: почему многошпиндельные автоматы с ЧПУ стали рабочей лошадкой для крепежа и штуцеров, и как мы между ними и одношпиндельниками выбираем.
Что мы видим в цеху: как это работает на практике
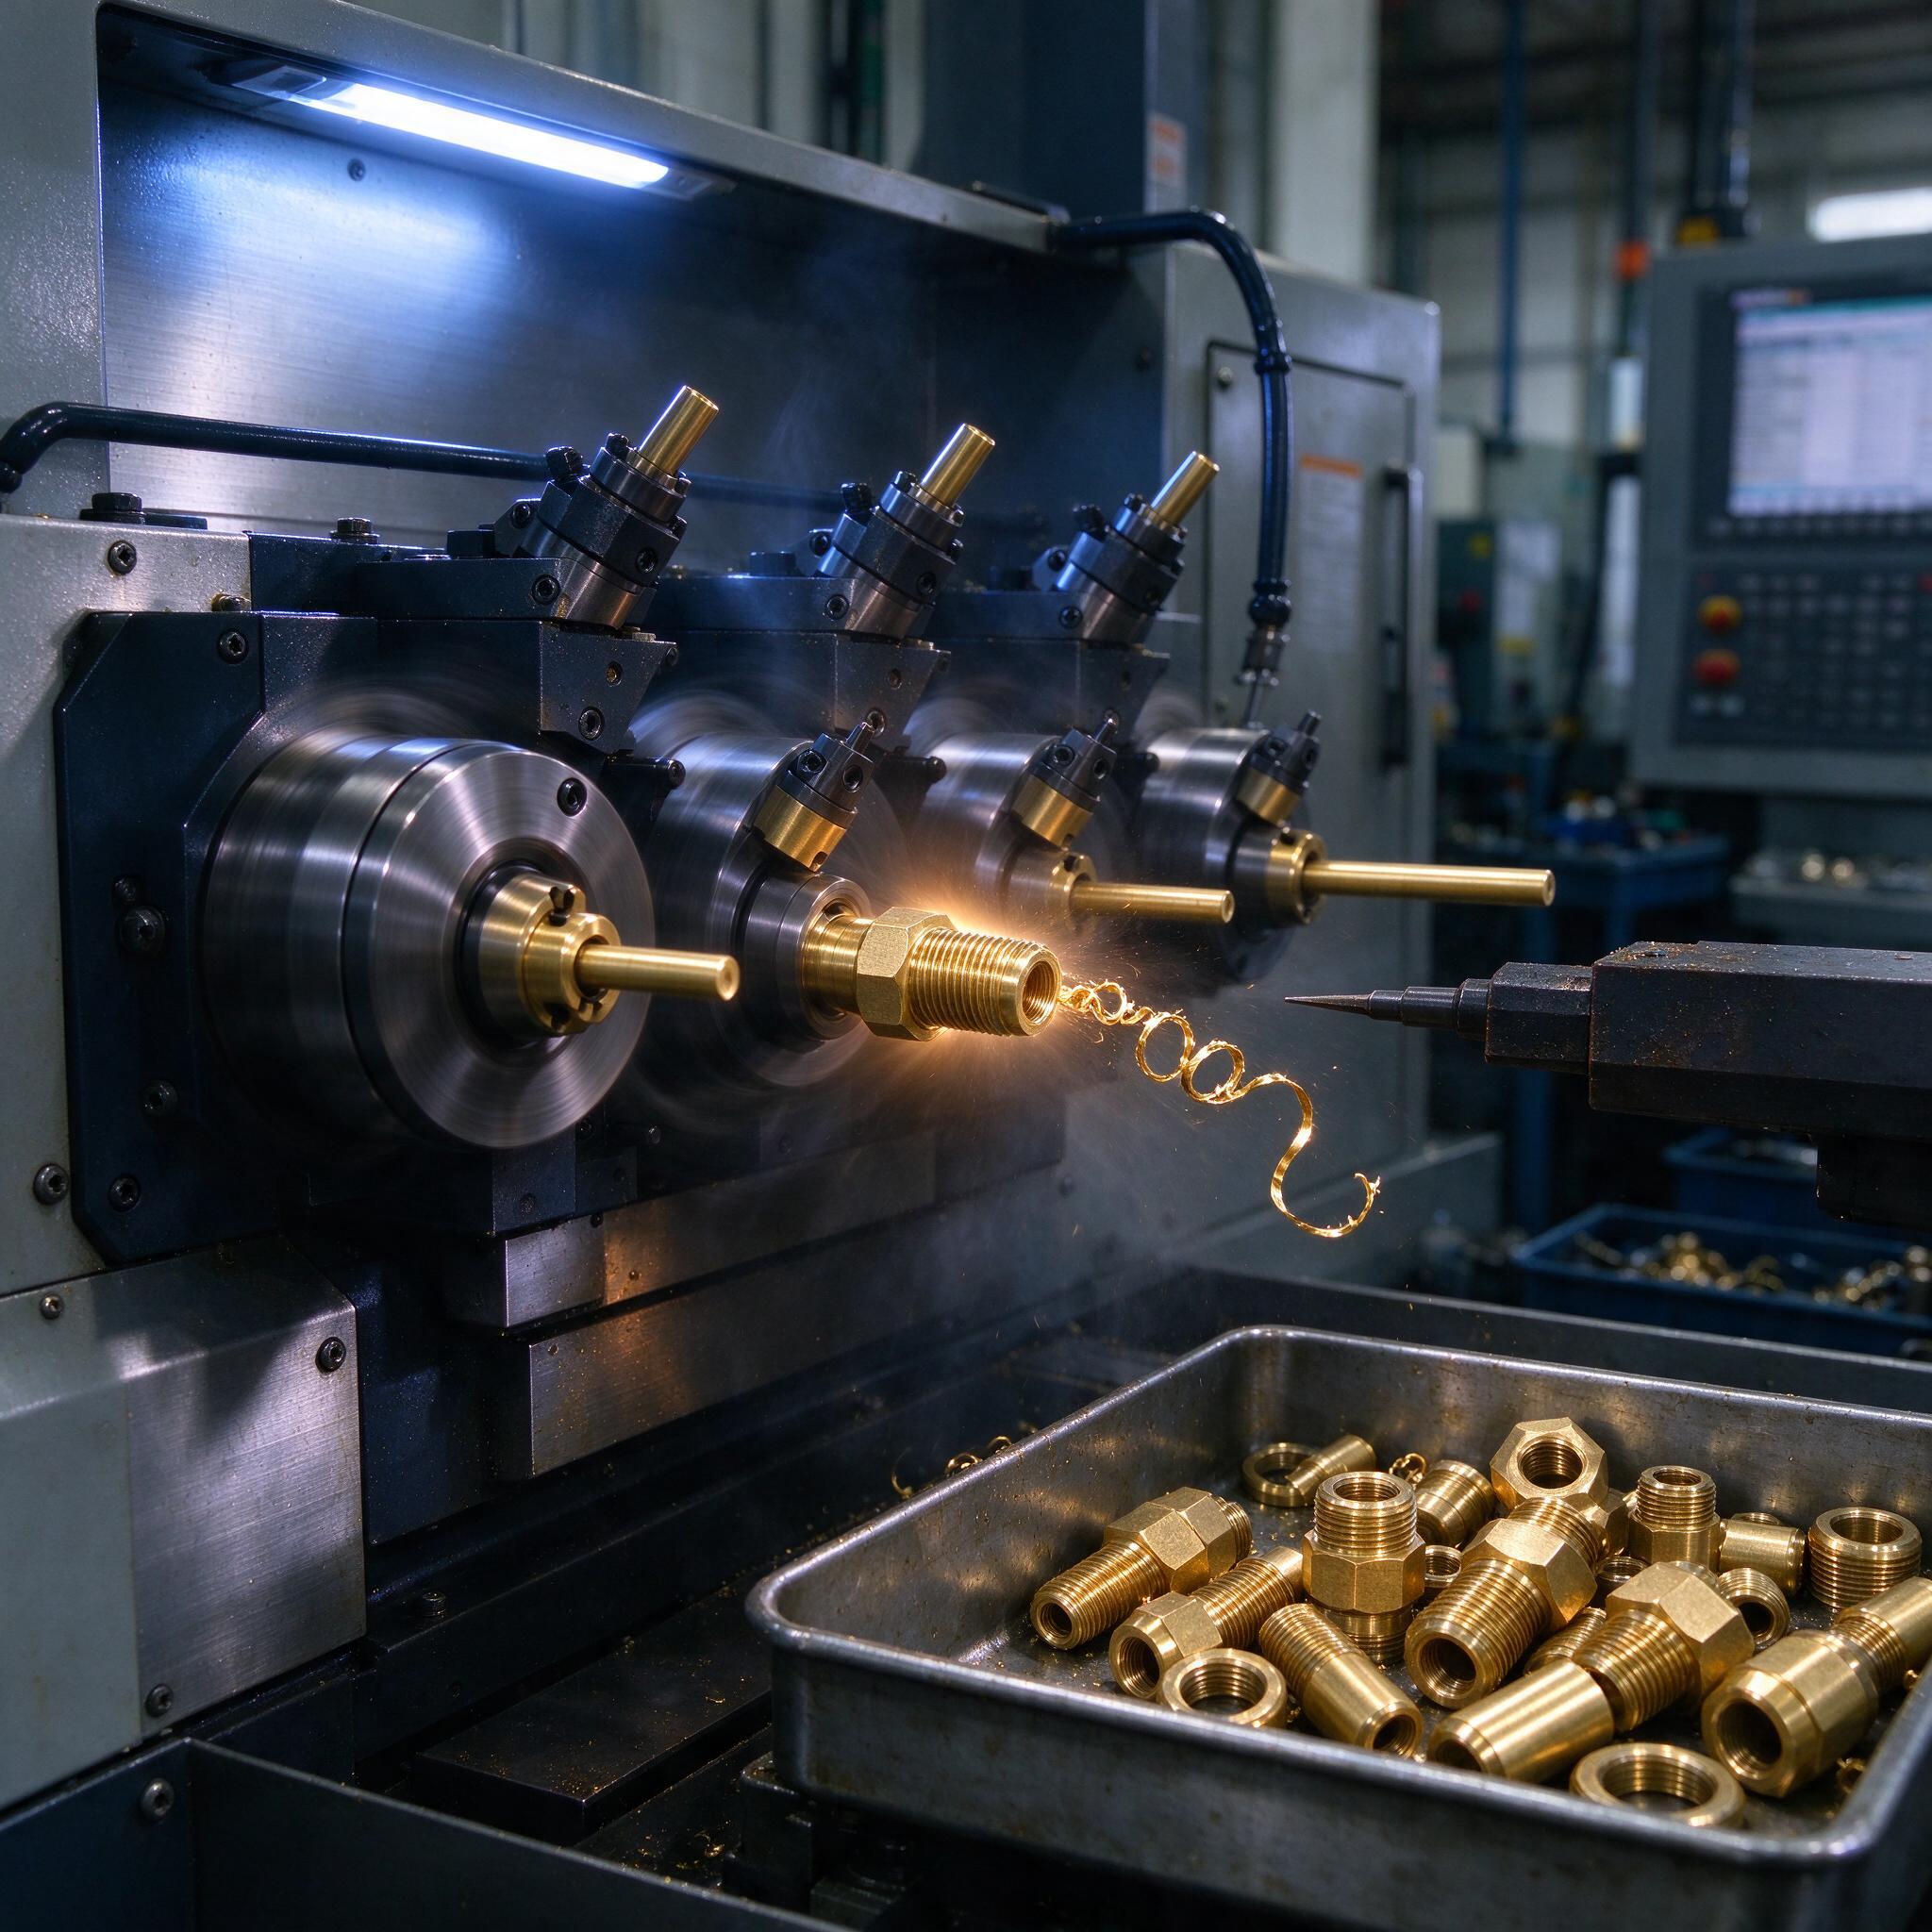
На фото — ровно та картина, которую я наблюдаю на нашем участке каждый день. Многошпиндельная головка, четыре рабочих шпинделя в кадре, и в каждом зажата прутковая заготовка из латуни. На переднем плане — золотая стружка, которая красиво свивается в спираль, значит, режимы мы поймали правильно: латуни надо, чтобы стружка ломалась, а не наматывалась на резец. Под шпинделями — поддон, в котором уже лежит гора готовых штуцеров с нарезанной резьбой и шестигранником под рожковый ключ. Светодиодная подсветка зоны резания горит, станок работает под СОЖ, станина вибраций не ловит. Это и есть серийное производство, когда всё отлажено: пруток подается, позиции меняются по кругу, деталь падает в лоток готовой.
Физика процесса простая, хоть новички на собеседовании часто на этом плывут. У автомата, скажем, шесть шпинделей, и каретка с инструментами совершает один рабочий ход сразу на шести заготовках. Одна позиция точит, другая сверлит, третья метчик тянет, четвертая фаску снимает, пятая — отрезает. То есть за один цикл мы получаем одну готовую деталь, но каждая операция длится весь цикл, а не последовательно. Поэтому время цикла детали равно времени самой длинной операции, а не их сумме. В этом весь смысл.
Время цикла 5–20 секунд: где проходят границы
Тут надо трезво считать. Мы делаем на многошпиндельниках крепеж — болты, гайки, шпильки под резьбу М6–М16, штуцеры под накидную гайку, фитинги. Реальные цифры по времени цикла:
- простой штуцер из латуни, точение + резьба + отрезка — 4–6 секунд;
- болт из стали СТ3 или 20ГЛ с накаткой и метчиком — 8–12 секунд;
- штуцер из нержавейки AISI 303 с калибровкой резьбы и глубоким сверлением — 15–20 секунд;
- деталь с каверной по внутреннему контуру, глубоким сверлом и двум переходам резьбы — уже под 25 секунд, и тут надо думать, не съел ли одношпиндельник всю выгоду.
Кстати, по резьбе. Если резьбу резать метчиком — цикл тянется, и метчик на нержавейке живет полсотни отверстий, потом начинает рвать. Мы переводим всё, что можно, на резьбонарезание плашками с радиальной подачей или накатку. Накатка на латуни вообще песня: и резьба крепче, и стружки нет, и время цикла режется почти вдвое. Vc для латуни на точении держим 200–250 м/мин, подача 0,08–0,15 мм/об, для нержавейки — 120–150 м/мин и не выше, иначе инструмент горит. Шпиндель звенит — значит, вылет резца великоват или режимы задрали.
Сравнение с одношпиндельными станками: где мы реально выигрываем
По опыту, мастера часто путают две вещи: производительность на деталь и гибкость перенастройки. Одношпиндельный токарный станок с ЧПУ — это машинка для партий от 100 до 10 000 штук, где каждая переналадка по полчаса, зато программа гибкая, оси все, осевой инструмент можно воткнуть. Многошпиндельный автомат — это машина для партий от 10 000 и выше, где переналадка занимает полдня, зато потом деталь капает каждые 5–20 секунд.
| Критерий | Многошпиндельный автомат ЧПУ | Одношпиндельный станок с ЧПУ |
|---|---|---|
| Время цикла на крепеж | 5–20 секунд | 40–120 секунд |
| Производительность (штук в смену) | 5 000–20 000 | 400–1 200 |
| Переналадка | 4–8 часов | 20–40 минут |
| Минимальная рентабельная партия | от 10 000 шт. | от 100 шт. |
| Точность (IT) | IT7–IT8 | IT6–IT7 |
| Цена владения | выше в 2–3 раза | умеренная |
Считаем грубо. Штуцер латунный, цикл на автомате 6 секунд, на одношпиндельнике 60. Разница в 10 раз по штучной производительности. Даже если учесть, что автомат стоит дороже, наладчик нужен квалифицированный, и пруток жрем тоннами — себестоимость детали на партиях от 20–30 тысяч штук падает в два-три раза. Ниже этой планки автомат просто стоит и греет воздух. Поэтому у нас на участке два типа станков живут мирно: одношпиндельники под мелочевку и срочные заказы, автоматы под поток.
Типичные ошибки: реальный случай, за который нам влетело
Однажды на участке мы поймали брак из-за того, что новый технолог перенес программу с одношпиндельного станка на автомат буквально один в один. На одношпендельнике деталь держится всю операцию в патроне, на автомате она переходит со шпинделя на шпиндель — и вот тут-то и вылезла проблема. На позиции, где шла чистовая расточка внутреннего отверстия, деталь уже зажималась в цанге за ранее обработанную поверхность. Точность на диаметре поплыла: отверстие ушло на 0,04 мм в плюс, каверна по резьбе, сорок процентов партии — в стружку. Хорошо, что ОТК поймал на первой сотне. С тех пор у нас железное правило: на многошпиндельнике программу не переносишь, а пишешь заново, с учетом последовательности зажимов и биения позиций.
Еще одна болячка — СОЖ. На многошпиндельнике четыре-шесть зон резания работают одновременно, тепловыделение дикое, и если не следить за концентрацией эмульсии, к вечеру получаем нагар на резцах и задиры на резьбе. Рефрактометр в конце каждой смены, это святое. Ну и не забываем про стружку: латуни дают стружку в виде «иголок», которые забивают лотки и цепляются за конвейер, и пару раз мы ловили задиры на готовой поверхности от стружки, которая падала обратно в зону резания.
Как выбрать станок или подрядчика: чек-лист
- Партия. Меньше 10 000 штук — даже не смотрите в сторону многошпиндельников, берите одношпиндельник или подрядчика с одношпиндельным парком.
- Материал и время цикла. Попросите у подрядчика расчет цикла по вашей детали, а не «примерно секунд пять». Пусть покажут пооперационное время на каждой позиции.
- Тип шпиндельной группы. 4, 6 или 8 шпинделей — и посчитайте, хватает ли позиций под все переходы, включая резьбу и отрезку.
- Инструментальная оснастка. Есть ли радиальные и осевые приводы инструмента на кросс-слайдах, сколько держателей в комплекте, что докупать.
- Наладчик. Какой у подрядчика опыт именно с многошпиндельной переналадкой, не будут ли программу «переносить с одношпиндельника».
Частые вопросы
Можно ли на многошпиндельном автомате делать деталь с глубоким сверлением, например, канал 20 калибров?
Нет, это не сработает, потому что на автомате все позиции работают синхронно, и пока одно глубокое сверло ползет двадцать секунд, остальные пять позиций будут простаивать, время цикла упрется в это сверло. Глубокое сверление — или на одношпиндельнике с вооружением пушечным сверлом, или меняйте конструкцию детали.
Выдержит ли многошпиндельник допуск на диаметр 0,01 мм?
На стабильной партии — на пределе, и то если деталь базируется в цанге за чистовую поверхность, а термостабилизация станка отработана. По опыту, реально держать IT7 без танцев с бубном. Если заказчик требует IT5–IT6 — закладывайте отдельную чистовую операцию, не мучайте автомат.
Правда, что латуни можно точить на бешеных режимах и не думать про инструмент?
Правда лишь наполовину. Vc до 250 м/мин твердым сплавом латуни тянет спокойно, но стружка — вот где болит: без правильной геометрии и стружколома она наматывается на резец, и деталь портится за секунду. СОЖ и геометрия решают, а не только скорость.
Вместо заключения
Многошпиндельный автомат — это не «лучше одношпиндельника», это другой инструмент под другую задачу. Крепеж и штуцеры большими партиями, время цикла 5–20 секунд, себестоимость детали, о которой одношпиндельник может только мечтать. Мелкие партии, сложная геометрия, частые перенастройки — оставляйте одношпиндельники, они с этим справляются отлично. Мы на своем участке живем спокойно именно потому, что не пытаемся забивать гвозди микроскопом. Считайте цикл, смотрите на партию, и всё встанет на свои места.