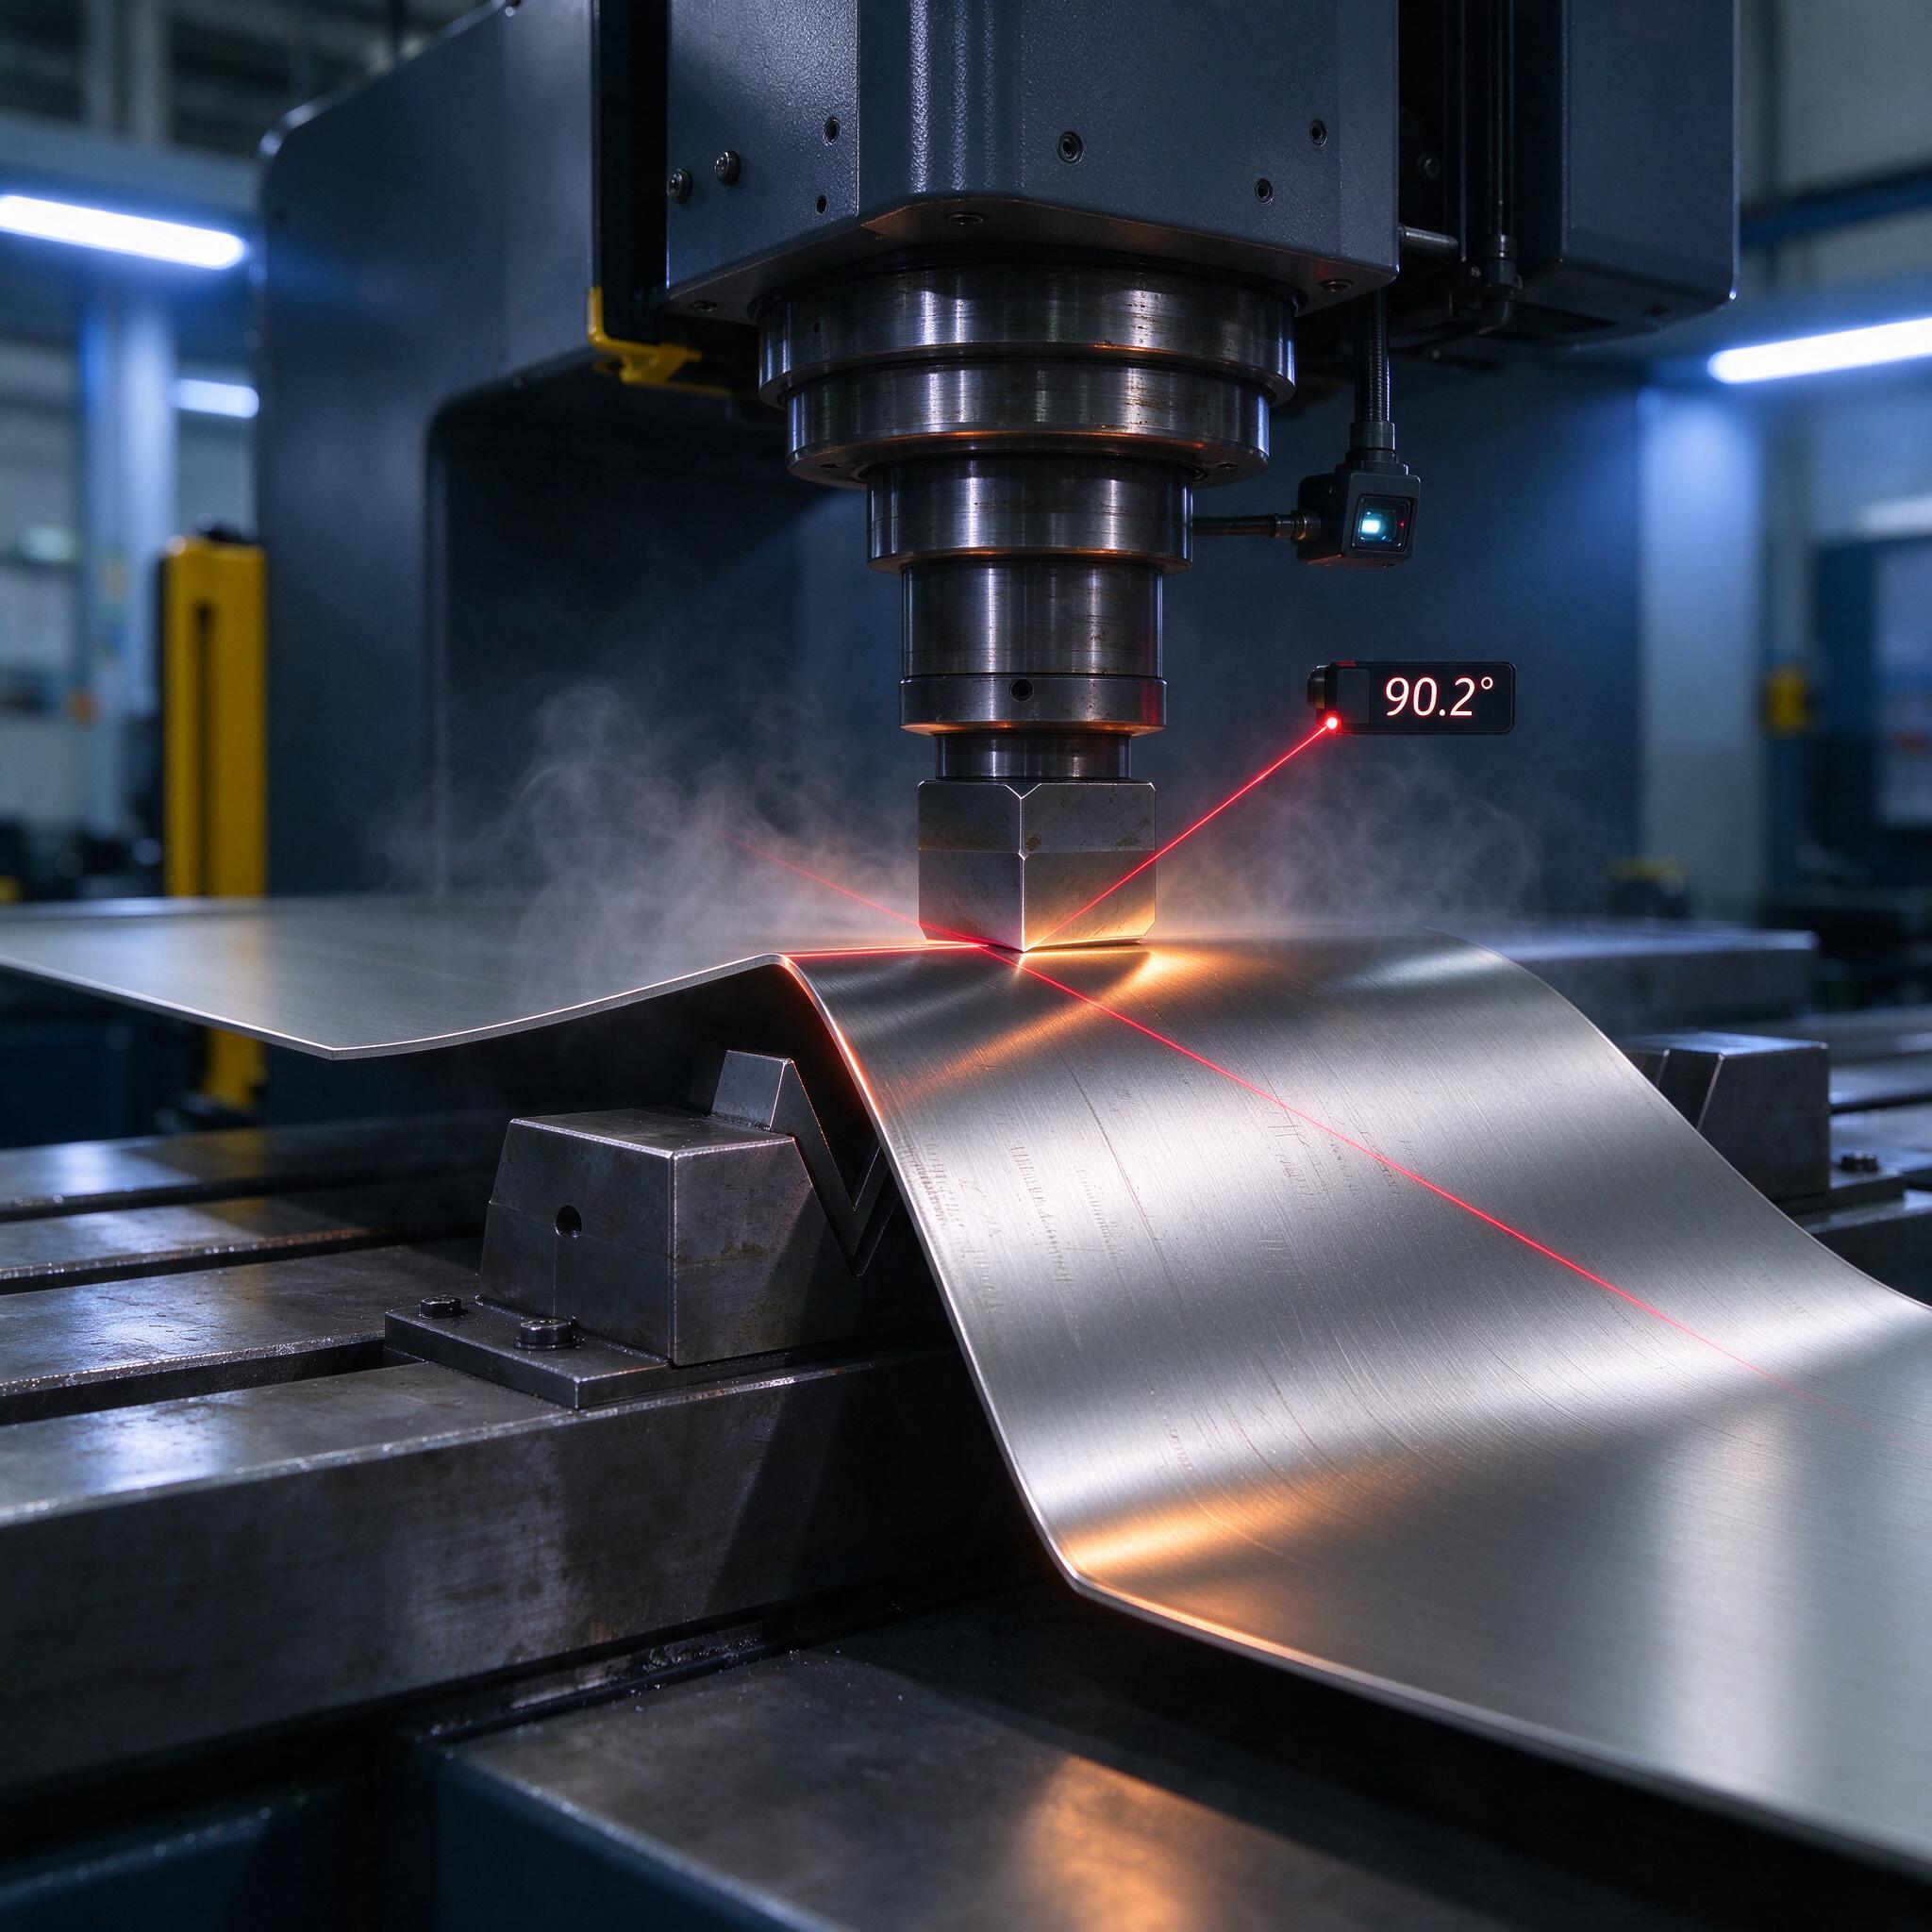
90,2° вместо 90: почему серво-пресс с датчиком угла перестал быть роскошью
Знаете, что бесит больше всего? Когда партия из двухсот деталей по полдня идет в допуск, а на двести первой — привет, угол 88,5° вместо 90. Лист тот же, оператор тот же, программа та же. А пресс «поплыл». Мы с таким жили годами на старых гидравлических машинах, пока не пересели на листогибочный пресс с серво-приводом и адаптивной компенсацией прогиба. На фото, которое вы видите выше, — ровно та картина, о которой говорю: полировка из нержавейки ложится в ручей, лазерный датчик угла в реальном времени держит на экране 90,2°, лазерная плоскость прочерчивает заготовку, и никаких «подходов на глазок». Давайте разберем, как это работает, где грабли и за что реально платить деньги.
Пружинение: главный враг, с которым мы воюем каждый день
Пружинение (springback) — это когда металл после снятия нагрузки отыгрывает назад на величину, зависящую от предела текучести, модуля Юнга, радиуса гиба и толщины. Звучит академично, а на практике выглядит так: задал в программе 92° — получил на деталь 90°. Задал 94° — получил 90,5°, потому что прокат другой партии, а внутри него на полпроцента больше легирующих. По опыту, мастера часто путают упругую и пластическую составляющую деформации и начинают «лечить» пружинение перегибом осадки, хотя проблема сидит в анизотропии листа — вдоль и поперек проката металл отыгрывает по-разному.
Ориентиры по пружинению, которые мы держим под рукой (воздушная гибка, V-ручей 8×S):
- Ст3 / S235 — отыгрыш 1–2°, живет спокойно;
- 09Г2С — 2–3°, зависит от термообработки партии;
- нержавейка AISI 304 — 3–5°, иногда больше на тоннках 0,8–1 мм;
- алюминий AMr6 / 5083 — до 6–7°, плюс риск трещины по наружному радиусу;
- горячекатаный с окалиной — непредсказуем, пока не пооббиваешь кромки.
И вот тут классический гидравлический пресс с ЧПУ, у которого все задано по таблицам, бессилен против разбега внутри одной пачки проката. А пресс с датчиком угла — нет. Лазер проецирует плоскость на полку до и после гиба, система меряет фактический угол, считает пружинение на лету и дожимает на нужную глубину. Первая деталь — пробная, вторая уже в допуске ±0°15'. Раньше мы на это тратили полпачки металла и час наладки.
Серво-привод против гидравлики: что меняется на самом деле
Скажу прямо: дело не только в экономии электричества, хотя это тоже приятно — серво-привод жрет энергию только в рабочем ходе, а не гоняет масло круглые сутки. Главное — повторяемость и скорость. Штоки (а точнее, винтовые пары шарико-винтовых передач) двигаются позиционно, положение балки известно с точностью сотых миллиметра, нет «просадки» давления в аккумуляторе, нет температурного дрейфа масла. Задал Y1/Y2 — получил Y1/Y2, хоть утром, хоть после обеда.
Что это дает по цифрам:
- Повторяемость позиционирования ползуна — ±0,01 мм против ±0,05–0,1 мм у гидравлики среднего класса.
- Скорость рабочего хода стабильно 8–15 мм/с независимо от длины гиба, а у гидравлики на длинных деталях давление в конце хода «задыхается».
- Дожим (коинING) управляется программно: нужно задавить радиус — задавили по координате, а не по манометру.
- Нет перегрева масла летом — а значит, нет «утренней» и «вечерней» геометрии.
Мы после перехода на серво (у нас стоят машины класса EDwards/EHT и один новый Delem DA-69T в управлении) перестали держать отдельного человека на подгонке деталей. Смешно было раньше: пресс формально делал 90°, а контролер ОТК мерил угломером — и половина возвращалась.
Адаптивная компенсация прогиба: почему без нее середина детали всегда «задрана»
Стол не бывает абсолютно жестким. Под давлением пуансона станина и траверса упруго прогибаются — и чем длиннее гиб, тем заметнее. В классике с этим боролись клиновой таблицей: наладчик вручную выставлял клинья «на глаз», по своему опыту и по результатам промеров. Угадал — молодец. Не угадал — середина гиба дает на полградуса-градус больше, чем края. На детали длиной два метра это превращается в ступеньку, которую видно невооруженным глазом.
Адаптивная система работает иначе: датчики давления в цилиндрах меряют фактическое усилие на каждом участке хода, контроллер по математической модели (а она калибруется под конкретный инструмент и материал) строит кривую прогиба и через серво-клинья или электромеханическую таблицу компенсирует её в реальном времени. Гиб длинной заготовки получается одинаковым по всей длине без единого ручного прохода наладчика. Первое время мы не верили и прогоняли контрольные двухметровые гибы по пяти точкам — расхождение укладывалось в 0°10'. После этого спорить перестали.
Однажды на участке мы поймали брак из-за того, что после смены инструмента с V 24 на V 35 забыли перекалибровать модель компенсации — система продолжала компенсировать «по старому ручью», и вся партия фланцев ушла с раскрывом в середине. С тех пор у нас железное правило: смена инструмента = калибровка, без вариантов, хоть ночь доплачивай.
Датчик угла в реальном времени: как это выглядит в цехе
На фото как раз момент работы такого датчика: лазерный сканер висит на ползуне, красная лазерная линия ложится на поверхность нержавейки, на индикаторе — 90,2°. Система меряет угол до снятия нагрузки, прогнозирует пружинение по накопленной статистике и корректирует глубину ввода пуансона. Угол 88–92° — это наша рабочая зона: именно здесь лежат 95% всех производственных гибов (замки, фланцы, короба, кронштейны), и именно здесь датчик дает максимальный эффект — на «крутом» диапазоне любой градус на счету.
Пара практических замечаний, которых нет в рекламных буклетах:
- Матовая (шлифованная) поверхность нержавейки измеряется отлично, а вот зеркальная полировка и глянцевый оцинкованный лист дают блики — приходится снижать мощность лазера или чуть наклонять заготовку.
- Дырки и лазерные резы на полке сбивают алгоритм распознавания линии — ставим точку замера на чистый участок.
- Смазка и масло с прокатного производства на поверхности — датчик простит, а вот толстый слой антикоррозийной бумаги на металле уже нет. Протирайте.
Инструмент и режимы: без этого датчик не спасет
Не буду лукавить: никакая электроника не вытянет кривой инструмент. Если ручей разбит, на нем каверны и следы прежней жизни, датчик будет честно показывать 90,2° на скане, а деталь через полчаса «уедет», потому что кромка инструмента садится. Что мы держим под контролем:
| Параметр | Рекомендация |
|---|---|
| Раскрое ручья V | 8×S для нержавейки и углеродки до 3 мм, 10–12×S для алюминия |
| Минимальный внутренний радиус | не тоньше S (иначе «поймаете» трещину на 5083 и 09Г2С) |
| Усилие | не выше 80% от номинала пресса на длинных гибах — станина скажет спасибо |
| Скорость рабочего хода | 8–12 мм/с для нержавейки, 15–20 мм/с для мягкой углеродки |
| Смазка | на алюминии — обязательно, иначе задиры по кромке ручья |
И да — инструмент держите в одном стандарте (Wila, Amada, Promecam — что у вас), микс из трех систем на одном прессе это боль, о которой напишу отдельную статью.
Как выбрать листогибочный пресс с адаптивной компенсацией: чек-лист
- Датчик угла — обязательный пункт, а не опция. Спрашивайте именно лазерный уголомер с прогнозом пружинения, а не «программируемую таблицу пружинения» — это разные вещи.
- Адаптивная (активная) компенсация прогиба с калибровкой под конкретный инструмент. Пассивная клиновая таблица — прошлый век, уточните, кто и как её калибрует.
- Серводвигатели на обеих осях Y и на клине, а не «серво-клин, гидравлика на балке» — гибридные решения дороже в обслуживании.
- ЧПУ с базой материалов (Delem DA-66T/69T, ESA S860, Cybelec Touch) — чтобы система сама предлагала глубину и угол, а оператор не вспоминал коэффициенты.
- Сервис и обучение на месте. Когда через год вам надо перекалибровать модель компенсации, а ближайший инженер — в другом регионе, вы вспомните этот пункт.
FAQ: отвечаем без дипломатии
Можно ли обойтись без датчика угла, если есть опытный гибщик?
Можно, но дорого. Опытный мастер пробивает точность на одной-двух деталях за 10–15 минут, серво-пресс с датчиком делает это за 1–2 минуты и на первой детали. При смене номенклатуры каждые полчаса разница — это потерянная смена за месяц. Плюс человеческий фактор: мастер заболел, уволился, устал — точность ушла вместе с ним.
Работает ли адаптивная компенсация на коротких гибах до 200 мм?
По-честному — почти нет. Прогиб станины на короткой заготовке мал, и компенсация не успевает проявиться. Там работает точность позиционирования серво-осей и качество инструмента. Датчик угла, правда, и на коротких гибах полезен — пружинение никто не отменял.
Поможет ли серво-пресс, если металл в пачке разнородный по механике?
Частично. Датчик угла поймает пружинение по каждой детали и подстроится — это его сильная сторона. Но если в одной пачке лежит прокат с разбегом по пределу текучести в 20%, вы получите еще и разброс по радиусу и риковке. Металл сортируйте, это не лечится электроникой.
Вместо заключения
Серво-привод дал нам повторяемость, адаптивная компенсация — геометрию по длине гиба, датчик угла — независимость от «золотых рук» конкретного наладчика. Это не три опции, а один работающий комплекс. Если у вас в месяц больше пары сотен гибов с допуском на угол ±30 угловых минут — считайте окупаемость. Скорее всего, она вас приятно удивит. А гибы 88–92° перестанут быть лотереей.