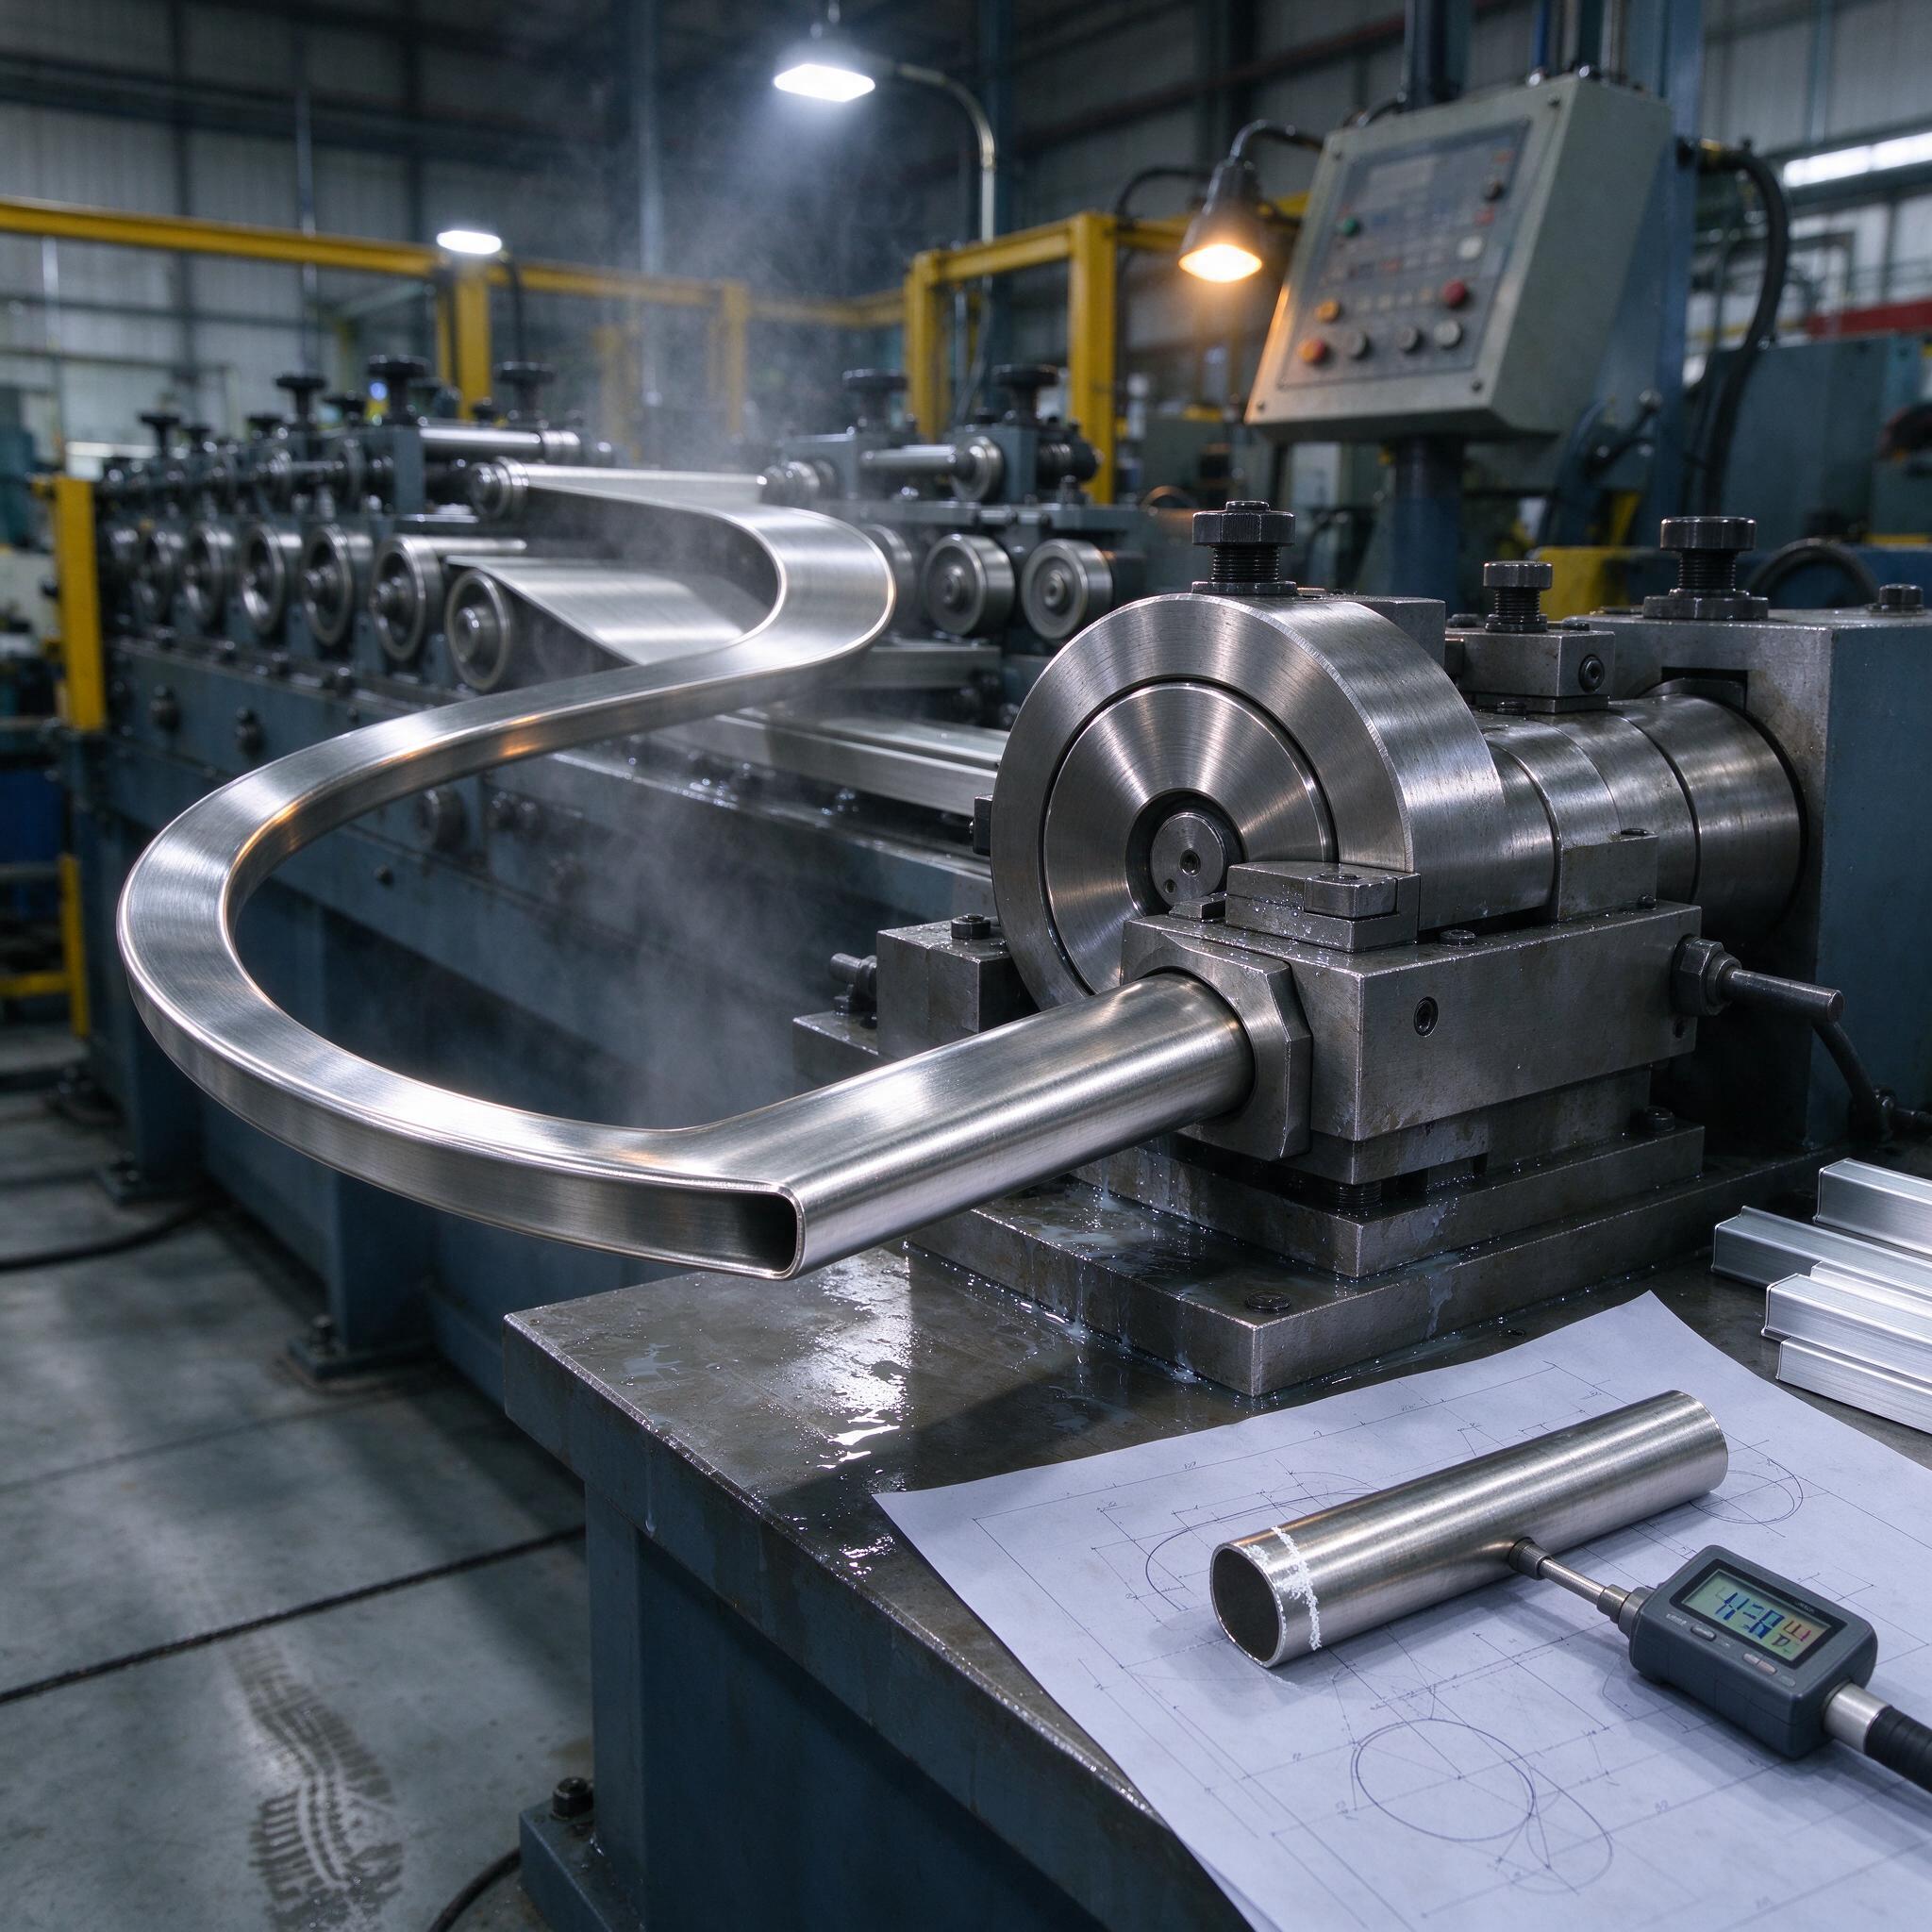
На фото — типичная картина с нашего участка: трубогиб с вращающейся оправкой, из зажима выходит прямоугольная заготовка, уже согнутая в замкнутую петлю почти на 270 градусов, рядом на столе — чертёж, отрезок трубы и индикаторная скоба. Пузырьки СОЖ на станине, туман в воздухе от эмульсии — значит, работали на приличной скорости. Именно на таких операциях мы чаще всего и ловим брак: то длина заготовки посчитана «на глазок», то трубу на кавернах порвало. Разберём, как считать раскрой, как делать замкнутые профили и не убивать заготовку.
Ротационная гибка: что происходит с металлом на самом деле
Ротационно-вытяжная гибка — это когда труба или профиль зажимается во вращающейся оправке (ролике) и обкатывается прижимным роликом. Заготовка тянется, металл течёт, наружный радиус утоняется. В отличие от обычного трубогиба с дорном, здесь мы можем получить малые относительные радиусы изгиба — до 1,5–2 диаметров трубы без гофр. На профилегибе с тремя роликами такое не пройдёт: профиль сложит гармошкой.
Ключевые параметры, которые мы реально крутим на станке:
- Угол обкатки — на замкнутый контур часто уходим за 180°, некоторые станки дают 270° и больше за одну установку.
- Скорость гибки — 0,3–1,5 об/мин оправки. Гнать быстрее — рвёт наружную стенку, особенно на нержавейке.
- Радиус гибочного ролика — строго по чертежу минус упругая деформация (пружинение 2–5° в зависимости от материала).
- Смазка — без неё на нержавейке 12Х18Н10Т моментально получаем задиры и наволакивание.
Для стали 09Г2С и Ст3 пружинение небольшое, для алюминия АД31 и амг-образных сплавов — заметное, до 6–8°, и оно плавает от партии к партии. Мы поэтому всегда делаем пробную гибку на обрезке той же плавки, а не верим расчёту на 100%.
Профилегиб и замкнутые профили: где он справится, а где нет
Профилегибочные трёх- и четырёхроликовые станки (у нас в цеху стоят СГП-4 и старый добрый И2222) хороши для больших радиусов — дуги обечаек, кольца, арки. Квадратную трубу 40×40×2 можно согнуть в кольцо диаметром от 400–500 мм. Меньше — профиль начнёт «выворачивать», верхняя полка пойдёт волной. Четырёхроликовая схема держит геометрию заметно лучше за счёт боковых прижимов.
Но замкнутый профиль малого радиуса — это уже ротационная вытяжка или гибка на трубогибе с дорном. Ориентиры по оборудованию:
- Радиус гиба ≥ 4–5 высот профиля — обычный профилегиб, холодная гибка за несколько проходов.
- Радиус 2–4 высоты профиля — трубогиб с дорном и деревянными или полиуретановыми вкладышами под форму профиля.
- Радиус менее 2 высот — только ротационно-вытяжная гибка, и то не всякий профиль.
Скорость обкатки на профилегибе ставим 2–6 об/мин, каждый проход поджимаем верхний ролик на 2–5 мм. Пытаться согнуть за один проход «до упора» — верный способ получить смятие полки и перерасход металла. Труба на выходе должна иметь овальность не более 5% для общемашиностроительных деталей, под гидравлику — жёстче, до 2–3%.
Расчёт длины заготовки: нейтральная линия, а не «на глаз»
Самая частая ошибка молодых технологов — считать длину по наружному или внутреннему контуру. И там и там будет ошибка. Считаем по нейтральной линии, которая при пластическом изгибе смещается к внутренней поверхности. Для тонкостенных труб и профилей при радиусе гиба больше двух толщин принимают коэффициент смещения нейтрального слоя x ≈ 0,4–0,45 от внутренней поверхности, а не классические 0,5 от середины стенки.
Формула простая. Для прямых участков и дуг:
L = L1 + L2 + π × (R + x × S) × (α / 180)
где R — внутренний радиус гиба, S — толщина стенки, α — угол гиба в градусах, x — коэффициент смещения нейтрального слоя (0,4–0,45 для тонкостенки, 0,5 при R/S > 5).
Пример: труба 40×40×2, замкнутая петля с внутренним радиусом 120 мм, дуга 240°, два прямых плеча по 150 мм. Дуга: 3,14 × (120 + 0,45×2) × 240/180 ≈ 508 мм. Плюс плечи 300 мм. Итого ~808 мм плюс припуск на зажим 30–40 мм с каждой стороны, если профиль длинный и надо крепить в оправке. Зажим — это то место, куда мы не дотягиваемся при гибке, и про него постоянно забывают.
Для замкнутых колец добавляем ещё запас 1–2% на пружинение и неравномерность — лучше отрезать потом в размер, чем выбросить кольцо, которое не сходится на 3 мм. На нержавейке пружинение сильнее, закладываем до 3%.
Типичные ошибки: реальный случай, а не теория
Однажды на участке мы поймали брак партией в 60 колец из трубы 30×30×1,5 под ограждения. Раскрой посчитали по нейтральной линии с x = 0,5, хотя R/S у нас было около 12 — вроде классика, всё верно. Но заказчик дал трубу не горячетянутую, а электросварную с неравномерной стенкой: разбег до 0,15 мм по периметру. На дуге в 300° эта неравномерность накопилась, и кольца шли с овальностью под 8% — в посадочное место не вставали. Пришлось вводить 100% контроль индикаторной скобой (та самая, что на фото лежит на чертеже) и отбраковку, а потом заказывать нормальную трубу. Мораль: считайте не только геометрию, но и качество проката. Электросварная труба — дешевле, но допуск по стенке у неё вдвое хуже.
Ещё из того, что мы видели своими глазами:
- Гибка без смазки нержавейки — наволакивание на ролик, потом задиры по всей поверхности. Полировка потом стоит дороже смазки на год вперёд.
- Изношенный гибочный ролик с выработкой — радиус «уплыл» на 1,5 мм, а в партии 200 штук никто не замерил первый угол пружинения.
- Гонка скорости на профилегибе «чтобы быстрее» — рвёт кромку на алюминии АМг, хотя на стали тот же режим проходил нормально.
Материалы: что гнётся, а что упирается
| Материал | Мин. относит. радиус (R/высота профиля) | Пружинение | Нюансы |
|---|---|---|---|
| Ст3, 09Г2С | 2–2,5 | 2–4° | Проще всего, смазка любая |
| 12Х18Н10Т | 2,5–3 | 4–6° | Нужна СОЖ/олифа, малые скорости |
| АД31, АМг | 3–3,5 | 5–8° | Рвёт кромку на больших скоростях |
| Медь, латунь | 1,5–2 | 1–3° | Гнётся отлично, мнётся легко |
Как выбрать станок или подрядчика: чек-лист
- Спросите, каким станком будут гнуть ваш профиль: дорновый трубогиб, ротационная вытяжка или роликовый профилегиб — и пусть аргументируют по радиусу.
- Уточните, делают ли пробную гибку и корректируют ли раскрой по факту. Кто не делает — тот потом отгружает брак.
- Проверьте, есть ли контроль овальности и угла после пружинения, хотя бы выборочно.
- Поинтересуйтесь состоянием оснастки: ролики с выработкой — это гарантированные отклонения радиуса.
- Для замкнутых контуров спросите, как стыкуют начало и конец дуги — спил, прихватка, сварка? От этого зависит итоговый размер.
Частые вопросы
Можно ли на обычном профилегибе согнуть квадратную трубу в кольцо малого диаметра?
Нет, это не сработает, потому что трёхроликовая схема не удержит полки профиля при радиусе меньше 4–5 высот сечения — верхняя полка пойдёт волной, боковые сомнутся. Для малого радиуса нужен дорновый трубогиб с профильным вкладышем или ротационная вытяжка.
Считать длину заготовки по наружному контуру можно, если труба тонкостенная?
Нет. Ошибка будет и на тонкостенке — просто в другую сторону, чем на толстой. Нейтральный слой смещается к внутренней поверхности, и для R/S меньше 5 расчёт только по формуле с коэффициентом x ≈ 0,4–0,45. Всё остальное — лотерея.
Нужна ли СОЖ или смазка при гибке стали?
На чёрной стали при больших радиусах можно и насухую. Но на нержавейке и алюминии — обязательно, иначе наволакивание и задиры. Мы льём эмульсию и на сталь, когда гнём замкнутые контуры за несколько проходов: меньше износ роликов, стабильнее пружинение.
Вместо итога
Гибка замкнутых профилей — это не магия, а арифметика плюс дисциплина: правильный раскрой по нейтральной линии, пробная гибка, контроль овальности и нормальная смазка. Станок не потянет малый радиус — не заставляйте, выберите другую технологию. Считайте, проверяйте, меряйте. Дешевле, чем переделывать партию.