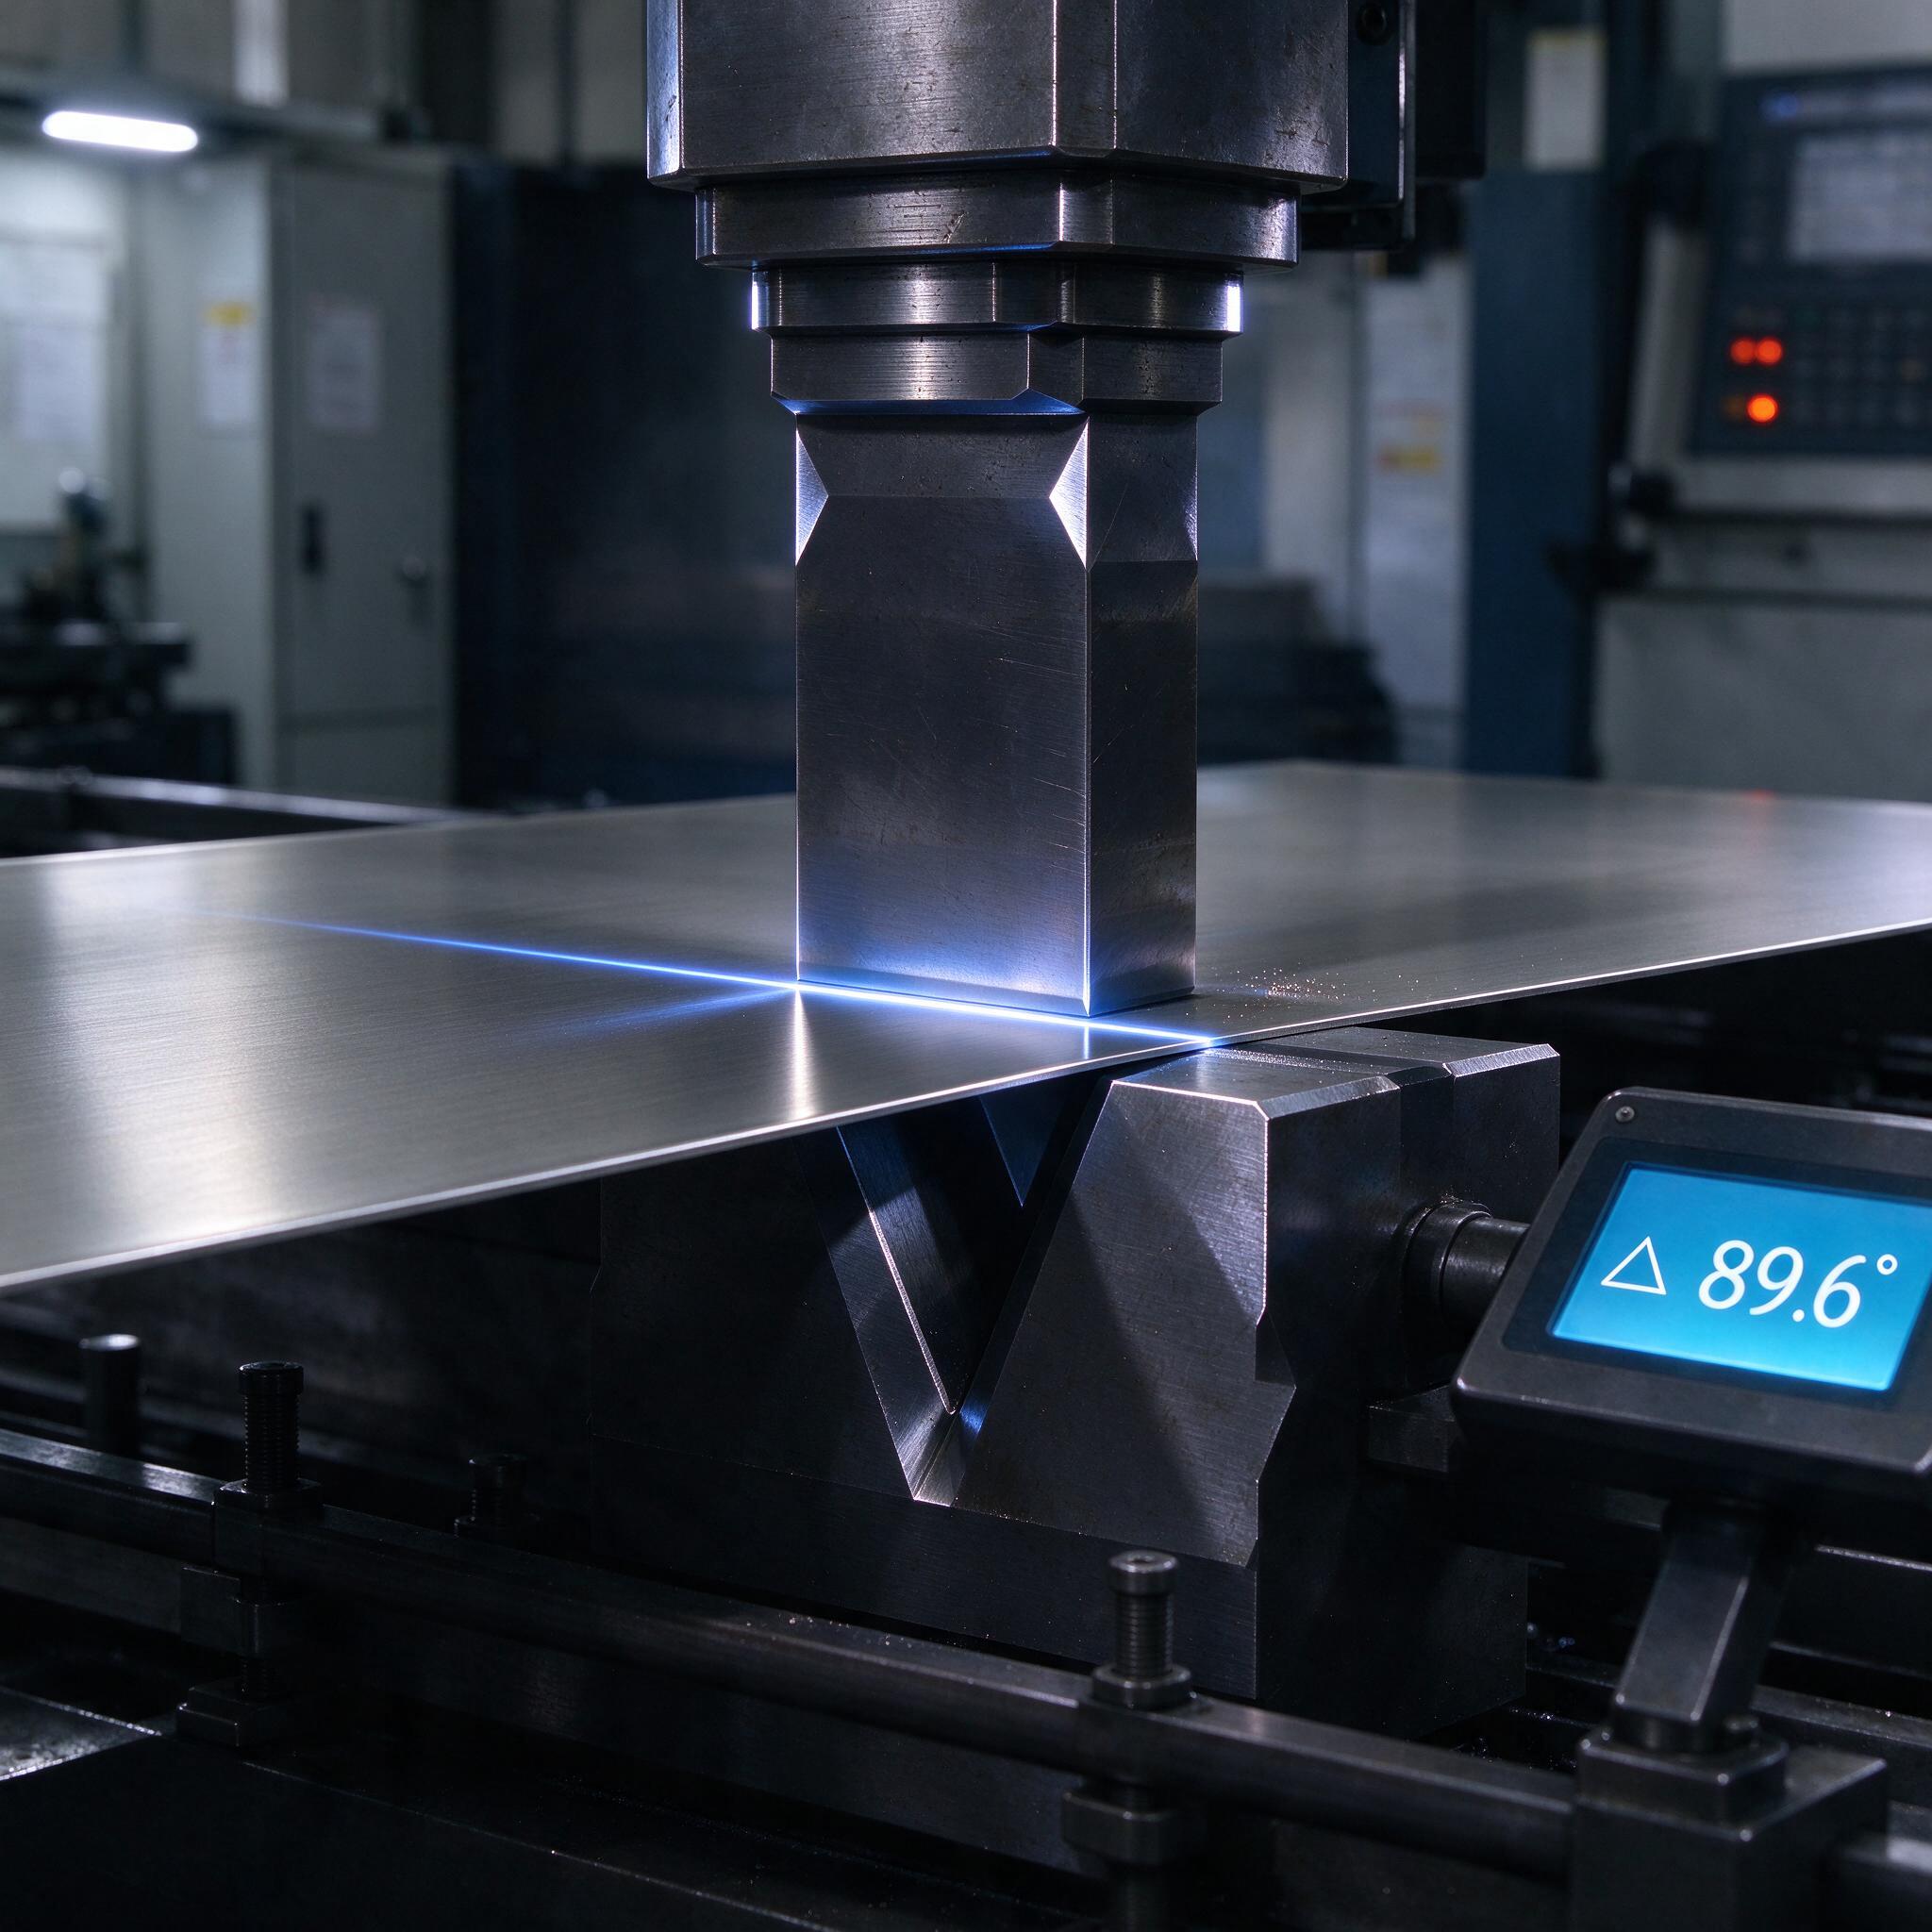
На фото — классическая картина с нашего участка: листогиб с ЧПУ, сверху пуансон, снизу V-образная матрица, между ними лист нержавейки, а вдоль линии гиба бежит лазерный луч — это система позиционирования заготовки. На экране справа горит 89,6°. Полтора градуса недогиба. Раньше мы такой угол ловили «по стрелке и опыту», теперь контрольно-измерительная система сама показывает отклонение прямо на гибе. И вот тут начинается самое интересное: почему один и тот же инструмент на одной и той же машине даёт то 90°, то 92°, и что с этим делать. Разберём инструмент, углы, пружинение и компенсацию — без воды, как на планёрке.
Что происходит с металлом в момент гиба
Любой листогиб с ЧПУ работает в режиме воздушной гибки: пуансон вдавливает заготовку в ручей V-образной матрицы, но до полного прилегания к стенкам дело не доходит. Угол формируется тремя точками — двумя кромками ручья и носиком пуансона. И здесь главный враг технолога — пружинение. Металл после снятия нагрузки «отстреливает» обратно на 2–5° в зависимости от материала. У мягкой стали 08пс это 1,5–2°, у нержавейки 12Х18Н10Т — до 4–5°, у алюминия АМг — вообще лотерея, потому что полуфабрикаты из одной плавки могут пружинить по-разному.
Отсюда и появляется концепция компенсации угла. ЧПУ современного станка — например, на машинах Amada HFE или Trumpf TruBend — знает глубину хода пуансона с точностью 0,01 мм и пересчитывает её по таблицам пружинения, по данным датчиков угла или по лазерному замеру фактического угла до снятия нагрузки. На фото как раз видно, как лазерная линия ложится на заготовку: система меряет реальный угол в процессе, а не после.
Гибочный инструмент: что реально стоит держать в парке
Гибочный инструмент — это половина успеха. Хороший станок с убитым пуансоном не спасёт ни одну деталь. Мы давно работаем на сегментированном инструменте типа Wila и New Standard, и вот что важно понимать:
- Пуансоны. Стандартный угол — 88°, под компенсированную гибку (для нержавейки, где пружинение большое) берём 86° и даже 85°. Радиус носика — от 0,2R до 0,6R; на тонком листе до 1,5 мм тонкий носик 0,2R — маст-хэв, иначе не поймаешь внутренний радиус по чертежу.
- Матрицы. Ручей выбирается по правилу 6–8 толщин: лист 1 мм — ручей V6, лист 3 мм — V18–V24. Ошибётесь в большую сторону — получите скруглённый угол и нехватку усилия, в меньшую — задавите кромку ручья в лист.
- Марка стали инструмента. Рабочие кромки должны быть из стали типа 42CrMo4 или ШХ15 с твёрдостью 52–58 HRC после объёмной закалки. Дешёвые матрицы с поверхностной закалкой «сыпятся» на нержавейке за пару месяцев.
- Сегментация. Сегментированные секции по 100/200/400 мм позволяют собирать любой профиль и не таскать двухметровые монстры по участку.
По усилию считаем просто: для воздушной гибки нужно примерно 8 усилий на погонный метр на каждый миллиметр толщины при ручье V8t. Лист 3 мм стали, ручей 24 мм — около 100 тонн на метр гиба. Вот почему на станке в 100 тонн длинные толстые гибы надо резать на две операции.
Компенсация угла: лазер, датчики и честная таблица пружинения
Есть три уровня компенсации, и мы через все прошли.
Первый — табличный. В ЧПУ забита база «материал + толщина + ручей = поправка глубины». Работает на серии, но на первой детали всегда прогоняем пробный гиб на коротком образце. Контроллер типа Delem DA-66T или ESA S860 сам предлагает поправку, но таблица — это статистика, а не гарантия.
Второй — датчики угла на пуансоне. Системы типа ACB (Amada) или LCB (Wila) меряют угол прямо под нагрузкой и догибают до нужного. На партии из 50 деталей разнобой по углу у нас упал с ±1° до ±0,3°. Это уже уровень, когда деталь можно не проверять каждую.
Третий — оптический замер лазерной линией до гиба и после, как на иллюстрации: луч проецируется на лист, камера читает фактический угол 89,6° и ЧПУ вносит поправку в ось Y. Самая дорогая схема, но на сложных деталях с четырьмя-пятью гибами в одной плоскости она окупается за первый месяц — переделки дороже.
Отдельно скажу про прогиб стола. На длинных гибах середина «проваливается», и угол в центре получается больше, чем по краям. Поэтому у нормальных станков есть гидравлическая или клиновая компенсация прогиба матрицы (crowning) — на Lamiera, Accurpress, а у нас на отечественном ИК-производстве её настраивают вручную по шайбам. Угол по краям 90,0°, в центре 91,5° — верный признак, что crowning не настроен.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак на партии кронштейнов из 2 мм нержавейки — 40 штук, все с перегибом на 93° вместо 90°. Мастер взял матрицу с ручьем V10 (под тонколист), хотя по правилу надо было V16. Усилие на кромке выросло, лист начал продавливаться в ручей, фактическая схема контакта изменилась — и табличная компенсация, рассчитанная на нормальный ручей, уехала в минус. Детали шли «вemployment» — угольник внутрь. Партию спасли отжигом и догибом вручную, полтора дня работы в мусор. Вывод, который я теперь повторяю всем молодым: компенсация угла в ЧПУ корректна только для правильной пары «пуансон — матрица». Нет правильного ручья — нет никакой компенсации, какой бы умной система ни была.
И ещё частая путаница: мастера часто думают, что 88° пуансон «испортит» угол 90°. Нет. Именно перевыпуклый инструмент закладывает запас под пружинение — пуансон 88° в матрице 88° даёт в готовой детали как раз ~90° у сталей с пружинением 2°.
Как выбрать листогиб с ЧПУ и подрядчика: чек-лист
- Ось Y (глубина гиба) с разрешением не хуже 0,01 мм и замкнутым контуром управления — иначе про компенсацию забудьте.
- Наличие системы измерения угла (лазерной или датчиковой) — уточняйте, входит ли в базовую комплектацию или это опция за отдельные деньги.
- Компенсация прогиба стола: механическая, гидравлическая или SERVO — обязательно спросите диапазон и как она привязана к программе.
- Совместимость с инструментом Wila/Amada/New Standard — вопрос конвертации и запаски по инструменту на вторичном рынке.
- Обучение и запуск: пусть поставщик гонит вашу реальную деталь, а не демо-пластину из мягкой стали. Вот там и вскроется всё.
FAQ
Можно ли гнуть нержавейку тем же инструментом, что и чёрную сталь?
Физически да, но у вас не сойдётся угол: нержавейка пружинит в 2–3 раза сильнее. Нужен либо пуансон 86–87°, либо активная компенсация с датчиком угла. Плюс кромки матриц изнашиваются на нержавейке заметно быстрее — держите отдельный комплект, если объёмы есть.
Поможет ли thicker лист компенсировать перегиб? Говорят, надо просто «не дожать».
Нет, это не сработает как универсальный метод, потому что глубина «недожатия» зависит и от ручья, и от пружинения, и от состояния кромок. На серии из 500 деталей вы утонете в подстройках каждой второй. Правильный путь — табличная или датчиковая компенсация в ЧПУ, а ручная подгонка — только на первой детали.
Насколько критичен радиус носика пуансона?
Критичнее, чем кажется. В воздушной гибке внутренний радиус детали примерно равен 0,16 от ширины ручья, и радиус пуансона на него почти не влияет — но при радиусе больше 0,63t начинается калибрующая гибка, усилие скачет, пружинение меняется. Так что если хотите стабильный радиус и предсказуемый угол — берите носик под задачу, а не «что было на складе».
Резюме простое: листогиб с ЧПУ — это станок плюс инструмент плюс честно настроенная компенсация. Выпадет любой из трёх элементов — получите 89,6° на экране и 93° на детали. Начинайте с правильной V-образной матрицы, заканчивайте датчиком угла — и участок перестанет жить на переделках.