Когда заготовка «не дотягивает» до мартенсита
Пятница, вечерняя смена. Лазер-скейтер показывает 1280 МПа вместо 1500. Партия бортовых усилителей — под нож. Знакомо? У нас на участке горячей штамповки такая история случалась дважды за десять лет, и оба раза виноватой оказалась не сталь, а мы сами: то печь «провисла» по температуре, то кто-то сэкономил время выдержки в штампе. Горячая листовая штамповка (hot stamping) — технология вроде бы отработанная: греем 22MnB5 до аустенитизации, переносим, формуем и закаливаем прямо в штампе со скоростью охлаждения не ниже 50 °C/с, получаем мартенсит и твердость под 1500 МПа на пределе прочности. Но дьявол, как всегда, в деталях — и именно о них поговорим.
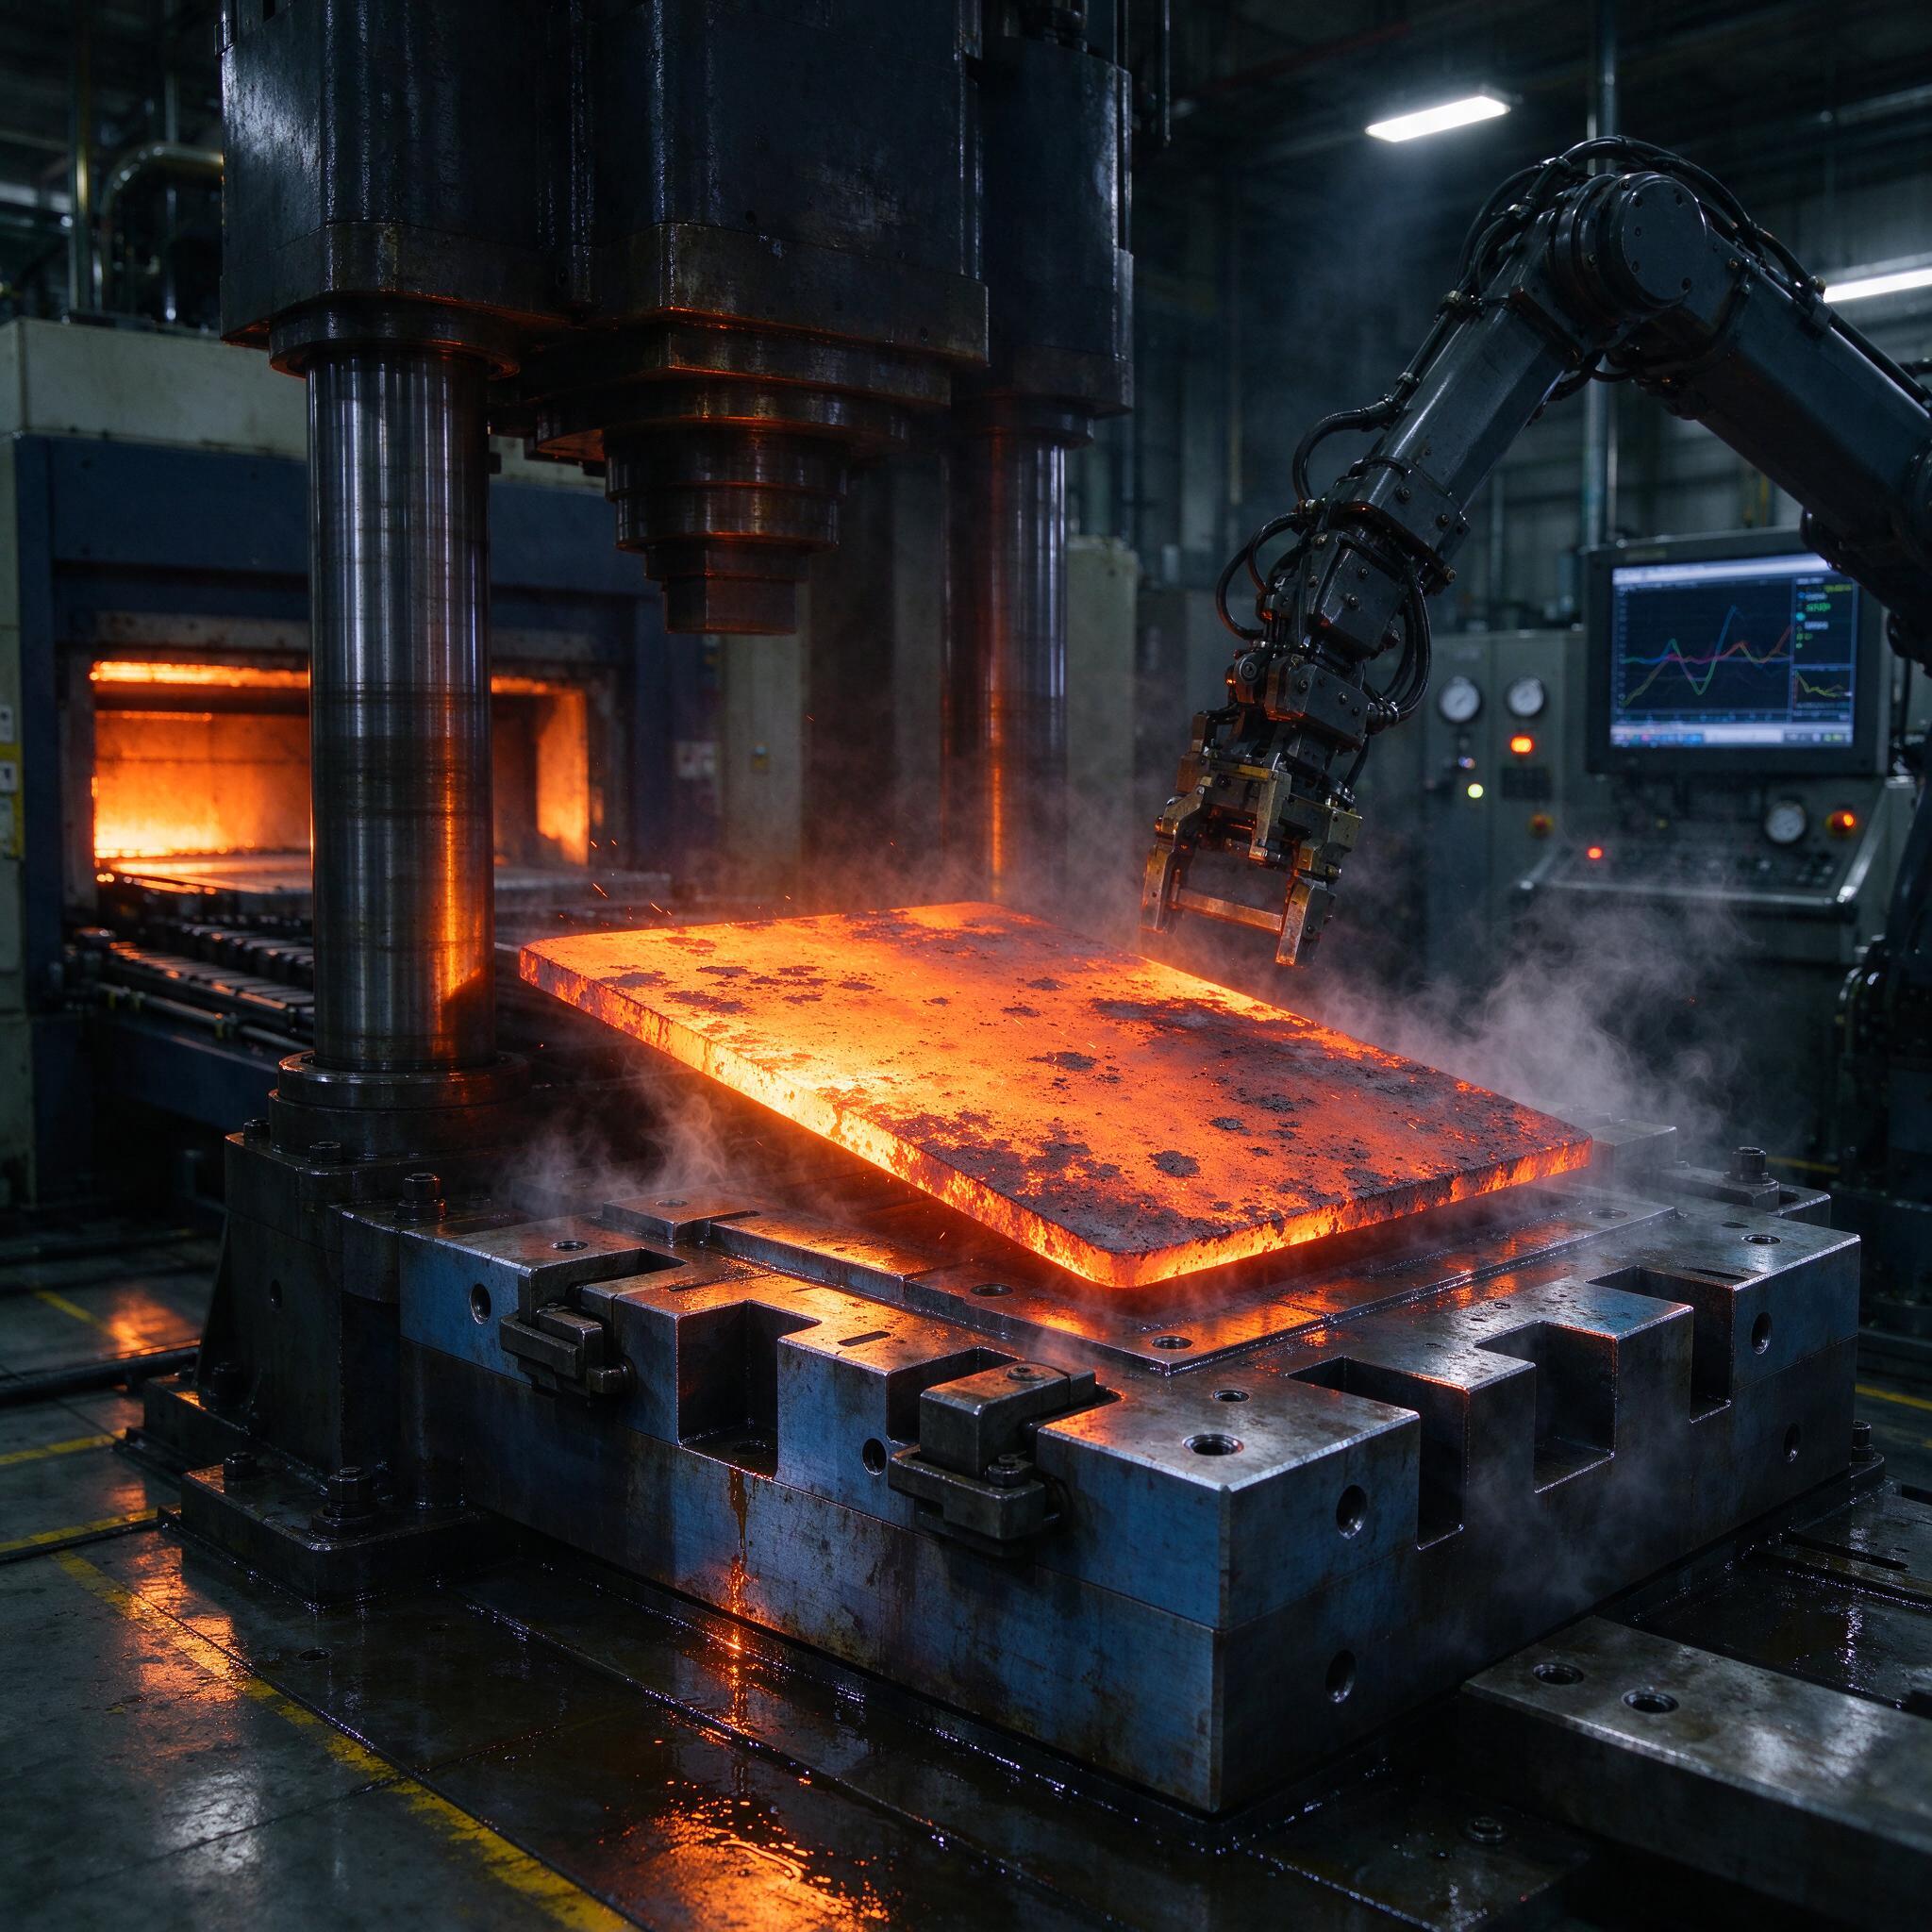
На фото выше — наш пресс горячей штамповки в момент переноса заготовки: раскаленная до оранжево-желтого свечения заготовка 22MnB5 с характерной окалиной на поверхности ложится в блок штампа, робот-манипулятор с захватом завис над инструментом, вьюжится пар от охлаждающих каналов, а на заднем плане пылает ротрамбурная печь с роликовым подом. Система ЧПУ на стойке рядом ведет запись температурных кривых — это не прихоть, это наша страховка от брака.
Что такое закалка в штампе и почему 50 °C/с — не MAGIC-цифра
Смысл hot stamping прост: обычная холодная штамповка такой стали невозможна — предел прочности исходного проката около 600 МПа, пружинение дикое, инструмент убивается. Поэтому лист греют до 900–950 °C (аустенит), за 3–5 секунд переносят в штамп, формуют и держат под давлением 15–25 минут... нет, стоп — 10–15 секунд при усилии, обеспечивающем контактное давление от 20 МПа. Штамп с внутренними каналами водяного охлаждения отбирает тепло со скоростью минимум 50 °C/с в диапазоне 800–500 °C — именно там на С-образной диаграмме распада аустенита сидит «нос» ферритно-перлитной зоны, который надо перепрыгнуть. Не перепрыгнули — получили бейнит вместо мартенсита, твердость упала на 200–300 МПа, деталь в мусор.
Критическая скорость охлаждения для 22MnB5 — как раз те самые ~27–50 °C/с в зависимости от толщины листа. Для 1,0 мм держимся ближе к 50, для 2,0 мм хватает и 30. Разница температур между заготовкой и штампом в момент смыкания — под 800 градусов, и штамп обязан этот тепловой удар пережить: инструментальные стали типа Hotvar, 1.2367 или 4Х5МФС с азотированием, ресурс патива — 100–150 тысяч циклов до перешлифовки рабочих поверхностей.
Химия решает: почему мы трясемся за углерод
22MnB5 расшифровывается элементарно: 0,22% углерода, около 1,2% марганца, 0,003–0,005% бора. Бор тут — главная скрипка: он сегрегирует по границам аустенитного зерна и тормозит превращение, снижая критическую скорость закалки. Углерод — второй персонаж. Каждый 0,01% C дает примерно 40–50 МПа к пределу прочности готовой детали. Плавишься в плюс по C — рискуешь трещинами при закалке в тонких сечениях. В минус — недокал. Поэтому входной контроль проката у нас включает спектральный анализ каждой плавки, и мы требуем у поставщика суженный диапазон: C 0,20–0,23%, а не ГОСТовские «до 0,25».
Однажды мы поймали брак из-за смешения плавок: на складе лежали рулоны двух поставщиков, маркировка бирок побита коррозией, зарядчик бросил в печь «что под руку». Итог — деталь шла в дверь с твердостью 1350 МПа вместо 1450. С тех пор у нас правило: одна плавка — одна садка, бирки дублируем маркером по металлу.
| Материал | C, % | После hot stamping | Особенность |
|---|---|---|---|
| 22MnB5 | 0,20–0,25 | 1400–1600 МПа | Базовый, полностью мартенситный |
| 22MnB5 + Al-Si (покрытие) | 0,20–0,25 | 1400–1600 МПа | Без окалины, но нужна аустенитизация при 900–930 °C 4–5 мин для диффузии Al |
| 34MnB5 | 0,32–0,36 | 1800–2000 МПа | Повышенный C, риск водородных трещин |
| WL1200 (partial martensite) | ~0,12 | 1100–1300 МПа | Зоны разной твердости в одной детали |
Температурный цикл: режим, который мы держим
Наш типовой процесс на деталях типа бамперных бруса и усилителей стоек:
- Загрузка в роликовую печь, атмосфера — с контролем по точке росы (для непокрытого проката обязательна защита от обезуглероживания, иначе поверхность «уплывет» по твердости).
- Аустенитизация 900–940 °C, выдержка 3–6 минут в зависимости от толщины. Перегрев выше 950 °C — рост зерна, падение ударной вязкости.
- Перенос роботом за 3–5 секунд. Каждая лишняя секунда — минус 30–40 °C на заготовке. Ниже 780 °C в момент формовки — фазовое превращение началось, деталь «пружинит».
- Формовка и удержание: смыкание, контактное давление не ниже 20 МПа, выдержка 10–15 секунд до отпуска температуры заготовки ниже 200 °C.
- Контроль: твердость по Виткерсу HV10 (должна быть 440–500 HV), геометрия на КИМ, выборочно — металлография на содержание мартенсита.
Расход воды на охлаждение штампа — 40–60 л/мин на пресс, каналы продуваем от накипи раз в полгода. Забитый канал — это локальный «горячий карман», где деталь недокаливается. Находим такие места по карте твердости: делаем замер в 15–20 точках, и где просело — там и каверна в канале или зазор в стыке матрицы.
Типичные ошибки: реальный случай, а не теория
Самый дорогой урок за все годы. Новый инструментщик собрал штамп после перешлифовки и затянул крышки каналов с моментом «на глазок». Под давлением 8 бар систему повело, вода пошла микроструйками в зазор между пуансоном и держателем — прямо в зону контакта с горячей заготовкой. Визуально все работало неделю. Потом на поверхности деталей полезли сетчатые отпечатки и локальные недокалы, а при разборке нашли каверну вымывания в рабочей поверхности глубиной 0,4 мм. Ремонт — эрозионная наплавка, два месяца простоя инструмента. С тех пор: моментная затяжка по таблице, опрессовка 10 бар 30 минут до постановки штампа на пресс, и никаких «и так сойдет».
Вторая частая беда — мастера путают время выдержки в штампе с временем формовки. Формовка — это секунды. А вот держать сомкнутый штамп с проточной водой надо пока деталь не остынет ниже Мн (точку начала мартенситного превращения, для 22MnB5 около 420 °C) и далее до ~150–200 °C. Раньше снял — самоотпуск, твердость «поплыла».
Как выбрать подрядчика или пресс для hot stamping: чек-лист
- Усилие пресса: для деталей класса A-пилларов с габаритом до 2 м нужно минимум 800–1000 тс; гидравлика предпочтительнее кривошипа — надо держать давление при выдержке.
- Время смыкания: не более 3–5 секунд от печи до контакта, иначе робот-переносчик не успеет. Спрашивайте паспорт цикла.
- Система охлаждения штампа: индивидуальный контур с контролем расхода и температуры на каждый канал, а не общая гребенка.
- Контроль и документация: запись температурных кривых каждой детали (мы ведем на стойке ЧПУ, как на фото), протоколы твердости, прослеживаемость до плавки.
- Опыт с покрытым прокатом: Al-Si покрытие требует отдельного цикла аустенитизации, не каждый подрядчик это умеет.
FAQ
Можно ли заменить закалку в штампе обычной закалкой в масле или воде после формовки?
Нет, это не сработает, потому что деталь при переносе из печи в штамп формуется горячей за считанные секунды, а после формовки при охлаждении ниже 780 °C начинается превращение и геометрию уже не исправить. Холодная формовка закаленной на 1500 МПа детали — это гарантированная трещина и убитый инструмент. Вся суть hot stamping в совмещении операций.
Обязательно ли использовать 22MnB5, или подойдет обычная Ст3?
Нет, не подойдет. Ст3 не содержит бора и марганца в нужных количествах, ее критическая скорость закалки — сотни градусов в секунду, в штампе с водой такое не получить. Получите ферритно-перлитную структуру и твердость как у исходного проката. Нужна боросодержащая марка с закаливаемостью под данный цикл.
Что делать, если твердость готовой детали нестабильна от партии к партии?
Проверяйте три вещи в этом порядке: входной химсостав (суженный диапазон C), фактическую температуру садки в печи пирометром (а не по уставке), и состояние каналов охлаждения штампа — расход и накипь. В 90% случаев причина сидит в одном из этих пунктов, а не в «плохой стали».
Вместо итогов
Hot stamping — не магия, а жесткая дисциплина: химсостав под контролем, температурный цикл по протоколу, штамп с чистыми каналами и выдержка до конца. Соблюдаете — получаете деталь на 1500 МПа с точностью ±0,3 мм и минимальным пружинением. Нарушаете — получаете ведро брака и нервы. Мы выбрали первое, хотя учились на своих ошибках, и дорого.