Заказчик приносит чертеж кронштейна, тираж — 120 штук, срок — две недели. Раньше мы бы либо отправляли его на лазер целиком (а деталь с бортами, без гибки никак), либо начинали считать стоимость штампа — и она съедала весь контракт. Сейчас такие заказы мы закрываем связкой «fiber-резка + гибка на листогибе», вообще без пресс-форм. Это не компромисс, это рабочая технология для мелкой серии 10–500 штук. Разберу, как мы это делаем, где ловим брак и на что смотреть, если вы хотите то же самое у себя или у подрядчика.
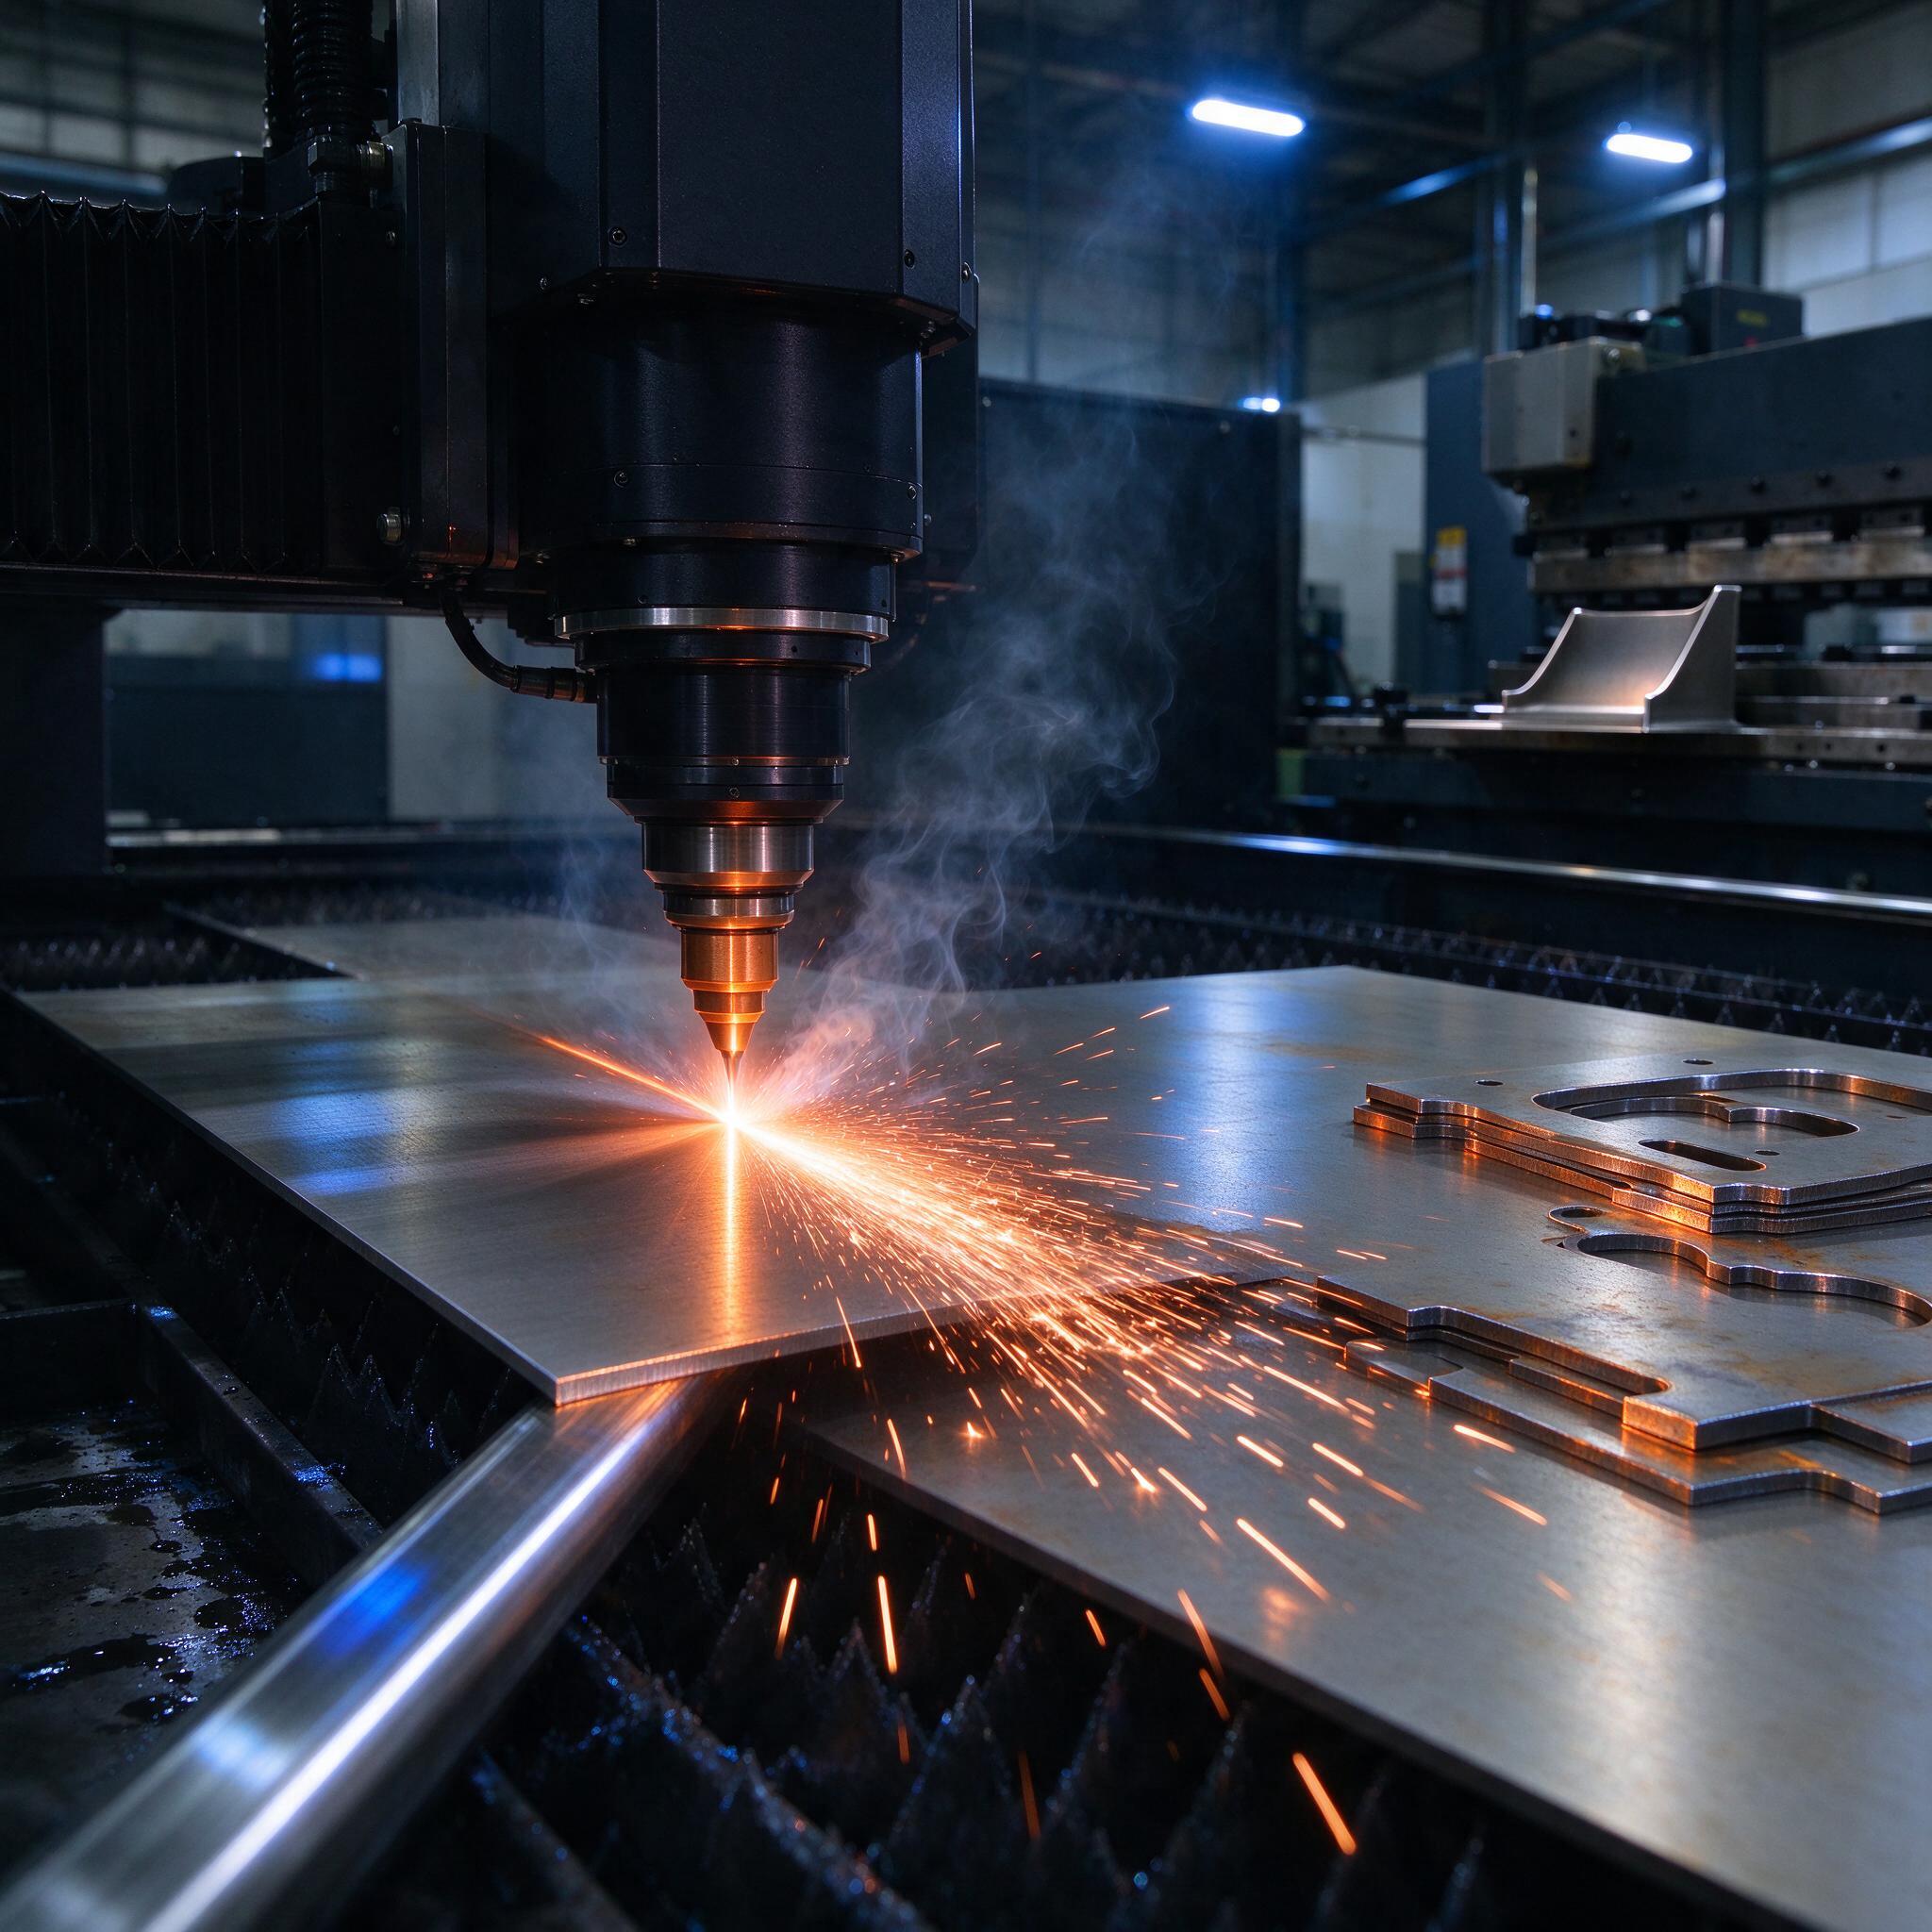
На фото — классическая картина с нашего участка: волоконный лазер режет стальной лист, факел искр бьет в зону реза, над столом вьется дым, справа уже лежат нарезанные заготовки с отверстиями и пазами. На заднем плане — листогибочный пресс с откинутой секцией стола. Между этими двумя станками и живет вся технология мелкой серии. Рез в углу таблицы еще не завершен, стол в лаковых потеках от конденсата и эмульсии — знакомо каждому, кто стоял у лазера ночную смену.
Почему штамп на 100 деталей — это деньги в трубу
Простой расчет на пальцах. Штамп для кронштейна с двумя гибами — даже простейший, из 40Х, с закалкой — это от 80 до 250 тысяч рублей в зависимости от региона и загрузки штампового участка. Плюс 3–6 недель на изготовление. При серийности 10–500 штук штамповая оснастка в себестоимости детали превращается в астрономию: на сотне деталей это 800–2500 рублей за штуку только за инструмент, не считая металла и работы пресса. А по факту деталь из 2 мм Ст3 режется волоконником за 40–70 секунд и гнется за минуту. Себестоимость с учетом раскроя — 100–180 рублей.
Второй момент, о котором заказчики не думают: мелкая серия почти всегда означает «первый раз и, возможно, последний». Деталь еще не обкатана, конструктор может поменять борт на 5 мм. Штамп в этот момент становится тыквой. Лазерная заготовка меняется в CAD-файле за десять минут. Поэтому мы на участке давно приняли правило: до 500 штук в год — никаких штампов, fiber-резка плюс гибка. Выше 1000–1500 штук в месяц и стабильной номенклатуры — да, тогда штамп начинает окупаться.
Как выглядит цепочка: от dxf до готовой детали
Техпроцесс на мелкую серию у нас выглядит так:
- Получаем от конструктора 3D или плоский чертеж. Разворачиваем деталь в развертку (SolidWorks, Компас-3D — что угодно, но с проверенным коэффициентом нейтрального слоя K-factor, для стали до 3 мм берем 0,41, для нержавейки корректируем по факту).
- Пишем программу раскроя в nesting-софте (Lantek, Radan или родной софт источника). Раскладываем так, чтобы контур гиба шел вдоль проката, а не поперек — иначе пружинение гуляет от заготовки к заготовке.
- Режем на fiber-лазере. Для 2 мм Ст3: сопло 1,2–1,5 мм, мощность источника 3–6 кВт, скорость 3,5–5 м/мин, кислород для углеродки, азот если нужен чистый кромочный рез под покраску без зачистки.
- Снимаем грат, зачищаем кромку в зоне будущего гиба — обязательно, иначе на гибке поймаете трещину по резу.
- Гнем на листогибе с ЧПУ или на ручном гидравлическом гибщике, если серия маленькая. Инструмент универсальный: матрица с ручьем 6–8V (V = 6–8 толщин), пуансон 85–88° с учетом отпружинивания.
Вся цепочка на партию 100–200 деталей занимает от одного дня. Никакой оснастки, никакой закупки штамповых заготовок, никакого согласования чертежа штампа.
Главный подводный камень: кромка после лазера и поведение при гибке
Вот здесь и сидит 90% брака на мелкой серии. Лазерный рез — это термический процесс. По кромке образуется зона термического влияния (ЗТВ) глубиной 0,05–0,2 мм, где структура стали изменилась: для Ст3 это просто наклеп и окисленная пленка, а для 09Г2С или нержавейки 12Х18Н10Т — уже закаленные микроучастки, которые на гибке ведут себя как стекло. Гнете борт параллельно резу на радиус меньше 1,5 толщин — и заготовка лопается прямо в руках гибщика.
По опыту, мастера часто путают причину: винят металл, партию, погоду. А надо просто посмотреть на кромку — если по линии гиба идет темная полоса реза с гратом и микротрещинами, радиус надо увеличивать или зачищать кромку болгаркой/лентой до блеска. Минимальный внутренний радиус для стали с резаной кромкой мы держим не меньше 1,2–1,5S, для нержавейки — 2S. Для катаной кромки (пиломатериал, гильотина) можно агрессивнее — 0,5–0,8S.
Второй нюанс — отверстия у линии гиба. Если отверстие ближе к гибу, чем радиус + толщина + пара миллиметров, оно превращается в овал при гибке. Правило простое: расстояние от линии гиба до края отверстия минимум 2,5S. Либо режем отверстия после гибки — на мелкой серии это не проблема, лазер до возьмет.
Типичные ошибки: случай, который стоил нам смены
Однажды на участке мы поймали брак на партии кронштейнов из 3 мм Ст3 — 180 штук. Резали лазером, гнули, и у половины деталей борт после гиба шел «домиком»: углы не сходились, разнобой по 1,5 мм. Гибщик грешил на станок, станочник — на программу. Разбор занял полсмены, а виноват оказался раскрой: часть заготовок лежала на листе так, что линия гиба шла вдоль проката, часть — поперек. Анизотропия после холодного проката дала разное пружинение: вдоль проката угол отпружинивает на 1,5–2° меньше, чем поперек. С тех пор у нас правило в nestе — все гибы параллельно направлению проката, и в карте раскроя стрелка направления стоит отдельным слоем, чтобы оператор не «оптимизировал» раскрой и не вернул лист как ему удобно.
И вторая болячка — нагар на нижней кромке при резке кислородом толстой углеродки. Эта окалина в зоне гиба работает как абразив на пуансоне и одновременно как концентратор. Серия 2 мм режется чисто, а вот 4–6 мм при кислородной резке покрывается снизу шлаком так, что перед гибкой желательно пройтись щеткой или гратоснимателем, иначе и деталь треснет, и инструмент запороть можно.
Таблица: что режем и как гнем
| Материал | Толщина, мм | Газ для fiber-резки | Мин. R при гибке (резаная кромка) | Пружинение, ° |
|---|---|---|---|---|
| Ст3 / 08пс | 1–3 | Кислород | 1,2S | 1–2 |
| 09Г2С | 3–6 | Кислород | 1,5S | 2–3 |
| 12Х18Н10Т | 1–3 | Азот | 2S | 2–4 |
| АМг2 / АД31 | 1–3 | Азот | 2–2,5S | 1–3 |
Азот на нержавейке — не блажь. Кислородная резка нержавейки дает отвратительную кромку с науглероживанием, которое потом и ржавчину подтянет, и на гибке треснет. Расход азота высокий, давление в магистрали держим 16–20 бар для чистого реза 2 мм — но это уже в цену серии закладывайте.
Серийность 10–500 штук: где проходит граница выгоды
Мы посчитали на своих деталях неоднократно, экономика такая:
- до 50 штук — даже думать о штампе смешно, гибка на универсале, время переналадки меньше времени на написание программы;
- 50–200 штук — чистая fiber-резка + гибка, себестоимость детали стабилизируется, производительность ограничена только скоростью гибки;
- 200–500 штук — имеет смысл тестовый гиб на 2–3 заготовках, фиксация параметров в карте, дальше конвейер; на листогибе с ЧПУ (Amada HFE, Trumpf TruBend, отечественные ИСУ-модели) партия 500 деталей — это день-полтора;
- свыше 500–1000 штук в месяц стабильно — вот тут считайте штамп, но помните про срок изготовления и риск изменения чертежа.
Обратная сторона: точность гибки на универсальном инструменте — ±0,2–0,3 мм на борт, против ±0,05–0,1 мм у штампованного гиба. Для кронштейнов, корпусов, шасси под сварку — хватает с запасом. Для посадочных деталей с точными пазами — сверляте/режете пазы после гибки или закладываете обработку в рез с учетом пружинения.
Чек-лист: как выбрать станок или подрядчика под такую технологию
- Мощность источника под ваш металл. Для 90% задач мелкой серии хватает 3–6 кВт fiber. 1,5 кВт — потолок 6 мм углеродки с мучением, 6 кВт спокойно тянет 12 мм и нержавейку 6 мм азотом.
- Наличие зонального стола и стабильности фокуса. Автофокус и следящая система — без них оператор будет бегать с щупом каждую смену.
- Листогиб с ЧПУ и поворотными салазками. Кронштейны с двумя-тремя гибами на ручном прессе — это танцы с бубном и разнобой по партии. Угловая компенсация (система против отпружинивания) экономит часы.
- Гратосниматель или хотя бы щеточный стол. Кромка после кислородной резки — расходник, без зачистки гибка страдает.
- Кто отвечает за направление проката в раскрое. Если подрядчик не понимает вопроса про анизотропию — это повод насторожиться, он вам нарежет гибы поперек проката и завернет в переподготовку.
FAQ
Можно ли гнуть лазерно-резаную заготовку без зачистки кромки?
Для углеродки до 2 мм — обычно да, ЗТВ тонкая и пластичность хватает. Для 09Г2С, нержавейки и любой толщины от 3 мм — нет, это лотерея с трещиной по кромке. Зачистка болгаркой по линии гиба стоит 20 секунд на деталь и экономит партию.
Выдержит ли fiber-резка серию 500 штук по повторяемости?
Да, это главная сила лазера: программа одна, станок воспроизводит контур с допуском ±0,1 мм хоть на первой, хоть на пятисотой детали. Разнобой по партии приходит не от резки, а от гибки и от разницы между листами (прокат гуляет по толщине в пределах минусового допуска, на длинных гибах это видно).
Честно: когда все-таки нужен штамп?
Когда номенклатура стабильна и тиражи идут от 1000 штук в месяц, или когда деталь требует пробивки множества отверстий за один удар — там скорость пресса несопоставима. До этого порога «штамповка без штампа» — fiber-резка плюс гибка — закрывает задачу быстрее, дешевле и без риска залечь с оснасткой при изменении чертежа.
Резюмирую коротко: для серий 10–500 штук связка «лазерный раскрой + гибка на универсальном инструменте» — не временное решение, а полноценная замена штамповой технологии. Считайте экономику, следите за кромкой, держите гибы вдоль проката — и штамповый участок вам понадобится только тогда, когда бизнес реально вырастет.