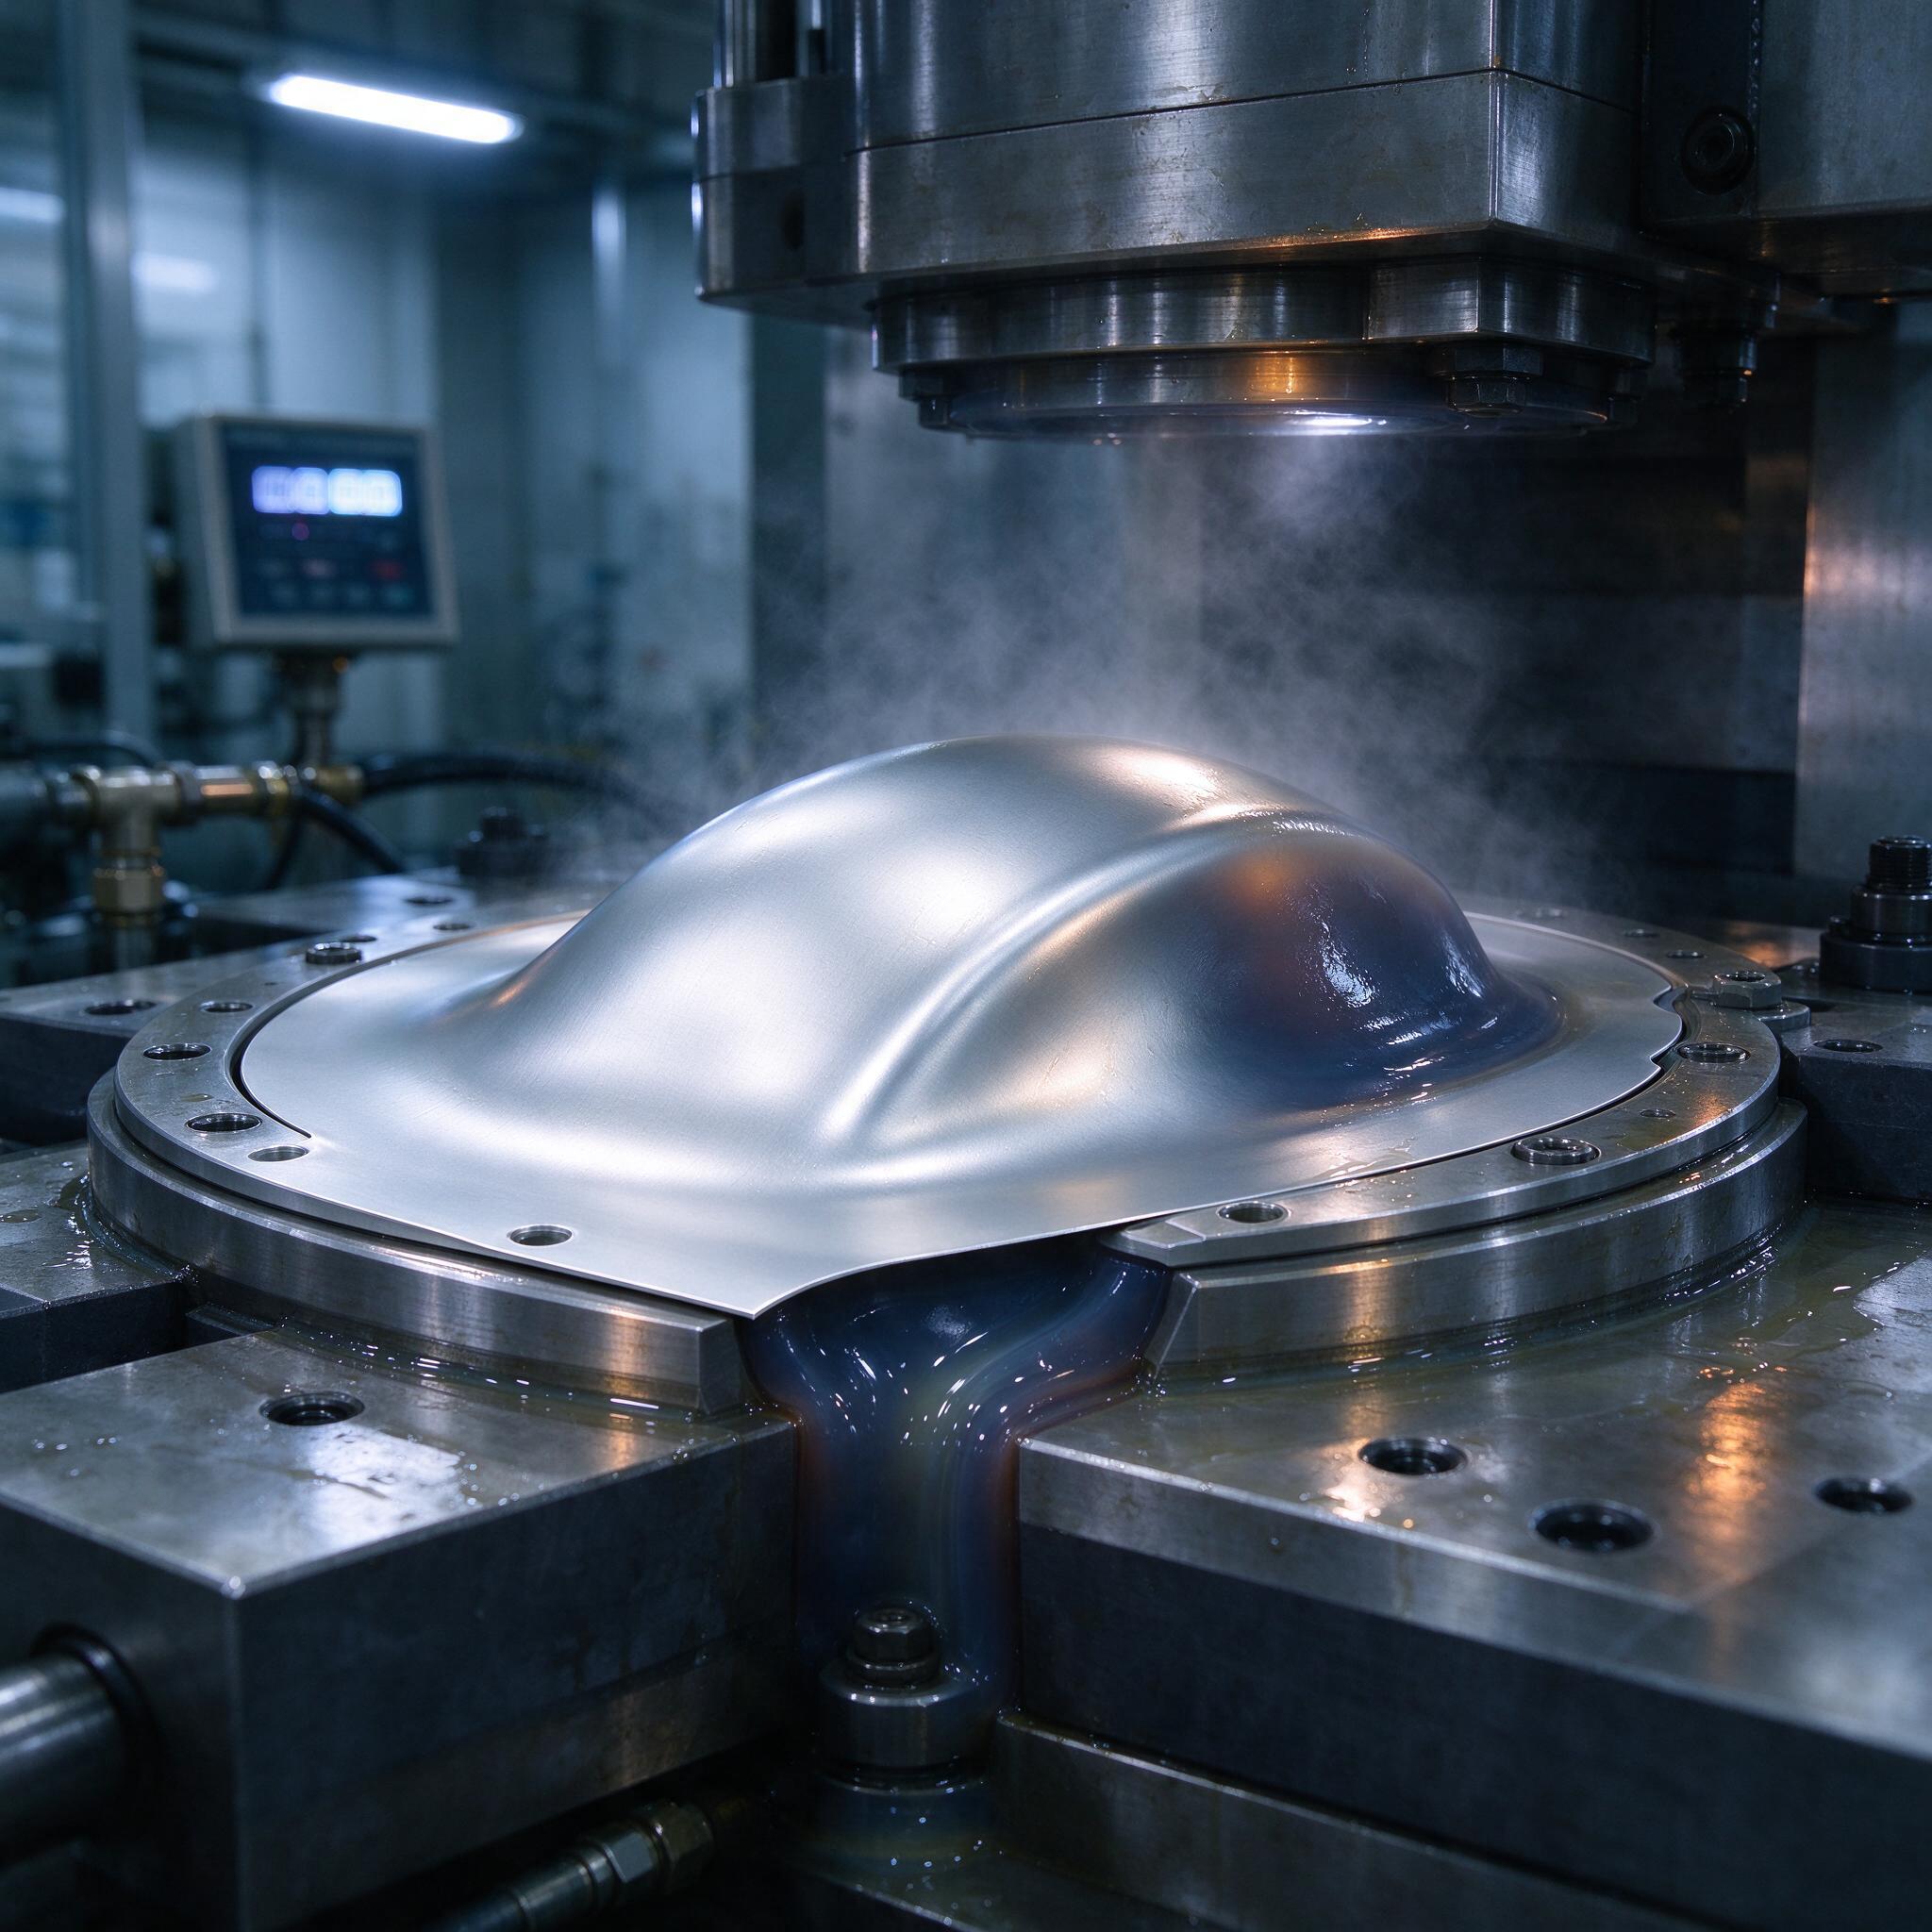
Когда жёсткий штамп не нужен: как мы ушли от пуансонов
На нашем участке до недавнего времени стояла классическая боль: заказчику нужны были диагональные панели обшивки из алюминия АМг2 толщиной 0,8 мм, партия — 200 штук, размеры каждый раз «пляшут» на пару миллиметров. Делать жёсткий штамп за 400–600 тысяч рублей под изделие, которое через полгода может поменяться на чертеже, — деньги на ветер. Выход оказался старым, как сама листовая штамповка, но незаслуженно задвинутым: формовка эластичной средой — полиуретаном или жидкостью под давлением. Гидроформовка и штамповка полиуретаном — это тот случай, когда «дедовская» технология внезапно выигрывает у современной по деньгам и срокам. Разберём, как это работает, где ломается и что мы об этом думаем после десяти лет эксплуатации.
К слову, картинка в начале статьи — не рендер, а самое обычное утро на гидропрессе: заготовка уже надулась куполом, рабочая жидкость вместе с эмульсией стекает по столу, пульт управления слева показывает давление в контуре. Кто работал с гидроформовкой — узнает этот туман над плитой мгновенно.
Суть технологии: давление вместо металлического пуансона
Идея простая до безобразия. Жёсткий пуансон заменяем либо камерой из полиуретана марки СКУ-7Л или СКУ-ПФЛ (твёрдость 80–95 ед. по Шору А), либо жидкостью — водой с ингибированной присадкой или масляно-водной эмульсией. Заготовку кладём на контур-матрицу, сверху давит плита пресса, и эластичная среда, не имея своей формы, обжимает лист по любой геометрии, которую вы нарезали в контуре. Одним инструментом — матрицей — обходимся вместо пары «пуансон + матрица». Экономия на оснастке получается двукратная-трёхкратная, а на мелких сериях и все пять.
Есть две принципиально разные схемы, и путать их нельзя:
- Штамповка полиуретаном — эластичная подушка в контейнере пресса, рабочий ход механический. Давление на лист обычно 40–100 МПа, при специальных контейнерах с радиальным подпором — до 250 МПа. Годится для гибки, отбортовки, калибровки, формовки рёбер жёсткости.
- Гидроформовка (жидкостная штамповка) — давление создаёт насосная станция, жидкость работает как жидкий пуансон. Типовой рабочий диапазон 30–80 МПа, на специальных установках для тонколистовых сферических оболочек поднимаемся до 100–150 МПа. Это наш случай, когда нужна глубокая вытяжка или куполообразная формовка, как на фото.
Толщины, о которых пойдёт речь, — 0,3–2 мм. Это хлеб технологии: тонкий лист на жёстком штампе рвётся и морщит, а эластичная среда распределяет давление равномерно по всей поверхности и бережёт заготовку.
Полиуретан или жидкость: сравниваем честно
| Параметр | Полиуретан (СКУ-7Л, СКУ-ПФЛ, Adiprene L) | Жидкость (гидроформовка) |
|---|---|---|
| Рабочее давление | 40–100 МПа | 30–150 МПа, регулируется плавно |
| Толщины листа | 0,3–2 мм (выше — износ подушки) | 0,3–2 мм оптимально, до 3 мм с оговорками |
| Ресурс эластичной среды | Подушка — 5–20 тыс. циклов, потом сменная | Не расходуется, меняется фильтрация |
| Точность по контуру | ±0,2–0,3 мм | ±0,1–0,15 мм |
| Шероховатость после формовки | Ra 1,6–3,2, следы подушки на полировке | Ra 0,8–1,6, поверхность почти «зеркалит» |
| Оснастка | Контейнер + матрица-вставка | Матрица-контур + насосная станция |
| Что убивает процесс | Порезы подушки кромкой заготовки | Разгерметизация уплотнений, воздушные пробки |
По опыту, мастера часто путают: думают, что полиуретановая формовка — «упрощённая гидроформовка». Нет. Это разные процессы с разными предельными возможностями. Полиуретан хорош на гибке и неглубокой формовке, где нужен быстрый цикл (10–20 секунд на деталь). Жидкость — там, где нужна глубокая вытяжка и чистая поверхность, но цикл дольше: подъём давления ступенями, выдержка, снятие. У нас купольная панель диаметром 600 мм формуется минуту с хвостиком.
Материалы и толщины: что реально формуется
- Алюминий АМц, АМг2, Д16АМ — 0,5–1,5 мм. АМг2 тянется прекрасно, купол высотой до 0,4 диаметра заготовки без промежуточных отжигов.
- Сталь 08пс, 08кп — 0,5–2 мм. Классика. Вытяжка с коэффициентом до 0,55 за один переход — против 0,6–0,65 на жёстком штампе.
- Нержавейка 12Х18Н10Т — 0,4–1,2 мм. Требует давления повыше, 70–100 МПа, и обязательной смазки — иначе задиры на нержавейке не заставят себя ждать.
- Титан ВТ1-0 — 0,5–1 мм. Формуется, но медленно: давление поднимаем в три ступени, между ними — выдержки, чтобы лист успел «сыграть».
- Медь М2, латунь Л63 — 0,3–1 мм. Толщины от 0,3 мм — это про них: тонкая латунь на жёстком штампе рвётся у кромки, на жидкости «поймать зарез» почти невозможно.
Важный момент по вытяжным коэффициентам: за счёт гидростатического подпора фланца (жидкость поджимает заготовку снизу через камеру) критическое напряжение в опасном сечении падает, и коэффициент вытяжки улучшается на 10–15%. Если формуем купол из алюминия — прижимное усилие держим 20–30% от усилия формовки, иначе пойдёт коробление фланца.
Режимы и параметры, с которыми мы работаем
Живой пример: обшивка из АМг2, толщина 0,8 мм, диаметр заготовки 700 мм, глубина купола 220 мм. Установка — гидравлический пресс усилием 400 тс с выносной насосной станцией на 80 МПа (у нас старый добрый ПА-типа пресс, но подойдёт и современный DJ-серия, и QME). Цикл такой:
- Заготовка обезжирена, уложена на контур, прижим — 60 тс.
- Подъём давления до 30 МПа за 15 секунд — предварительное прилегание.
- Выдержка 5 с, далее до 65 МПа за 30 секунд.
- Выдержка 10–15 с под давлением — стабилизация геометрии.
- Сброс, снятие прижима, продувка и извлечение.
Температура рабочей жидкости — держим в районе 35–45 °C. Выше 60 °C вязкость падает, уплотнения плывут, и через месяц станок «не тянет» по давлению. Смазка заготовки — эмульсол или специальные разделительные составы типа «Вапор» для алюминия, для нержавейки — масляная плёнка с коллоидным графитом.
По допускам: стабильные ±0,2 мм по глубине купола, пружинение почти нулевое — на гидроформовке лист садится в матрицу под давлением и не отлипает с обратной пружиной, как на жёстком пуансоне. Это, между прочим, одна из главных причин, зачем технология вообще нужна.
Типичные ошибки: случай, который стоил нам недели
Однажды на участке мы поймали брак, о котором до сих пор вспоминаем с содроганием. Партия обшивок из АМг2, толщина 1 мм: на части деталей вдоль кромки купола пошла мелкая рябь, а через два цикла — трещина. Козни искали везде: меняли давление, грешили на прокат, на партию металла, на смазку. А оказалось всё банальнее: в контуре матрицы образовалась каверна — выкрошился участок в зоне радиуса, видимо, ещё от удара при установке заготовки. Жидкость в этой зоне теряла контакт с листом, возникал локальный перепад давления, лист начинало «хлопать» — отсюда рябь, а дальше усталостная трещина. С тех пор у нас правило: радиусные зоны матрицы контролируем шаблоном и промазкой каждую переналадку, а не раз в полгода. И второе: полируйте радиус до Ra 0,4 — на матрице с грубой поверхностью тонкий алюминий живёт в два раза меньше.
Ещё две грабли, о которых пишут редко:
- Воздух в контуре. Если после замены жидкости не прокачать систему, воздушная пробка даёт «мягкий» удар в начале хода — заготовка идёт с перекосом. Прокачка обязательна, без вариантов.
- Полиуретановая подушка с порезом. Заготовку с заусенцем после вырубки кладём на подушку — и всё, порез, дальше он расползается. Заусенцы снимаем всегда, даже если «и так сойдёт».
Как выбрать оборудование или подрядчика: чек-лист
- Максимальное давление в спецификации — реально или маркетинг? Спрашивайте давление именно в зоне заготовки, а не на насосе. Разница бывает в полтора раза.
- Узнайте ресурс эластичной подушки и цену замены. У некоторых «дешёвых» китайских комплектов подушка стоит как половина пресса.
- Есть ли система прокачки и фильтрации? Без неё через год получите изношенные уплотнения и грязную эмульсию — качество формовки посыплется.
- Запросите пробную формовку на вашем материале. Серьёзный подрядчик или дилер отформует тестовую заготовку. Не соглашается — задумайтесь.
- Проверьте сервис: сроки поставки уплотнений, ремкомплектов, возможность пусконаладки. Простой гидропресса — это минус 300–500 деталей в день.
FAQ: отвечаем, как на совещании
Можно ли формовать полиуретаном заготовки толще 2 мм?
Нет, это не сработает, потому что давление эластичной среды не пробьёт жёсткость толстого листа: он не сядет в матрицу, а полиуретан начнёт интенсивно крошиться и резаться кромкой. Для 2 мм и выше — либо гидроформовка с высоким давлением, либо классический жёсткий штамп.
Гидроформовка дешевле жёсткого штампа всегда?
Нет. На партии от 5–10 тысяч штук при стабильной геометрии жёсткий штамп окупается, и цикл на нём 3–5 секунд против минуты. Жидкостная и эластичная формовка — территория малых и средних серий, частых переналадок и опытных образцов. Считайте экономику, а не моду.
Какая шероховатость получается на формованной поверхности?
На гидроформовке при полированной матрице — Ra 0,8–1,6, поверхность практически повторяет исходный прокат, следов инструмента нет, поскольку контакт со средой равномерный. Полиуретан даёт Ra 1,6–3,2 и лёгкий отпечаток текстуры подушки — если клиент требует класс поверхности, это надо оговаривать сразу.
Вместо заключения
Штамповка полиуретаном и гидроформовка — не замена классической листовой штамповке, а её ниша: тонкие листы 0,3–2 мм, малые и средние серии, сложная геометрия без затрат на полноценный штамповый инструмент. Мы на своём участке закрываем этими процессами примерно треть номенклатуры и не жалеем. Главное — держать в чистоте контур, следить за жидкостью и не экономить на прокачке. Остальное — техника, которая работает десятилетиями.