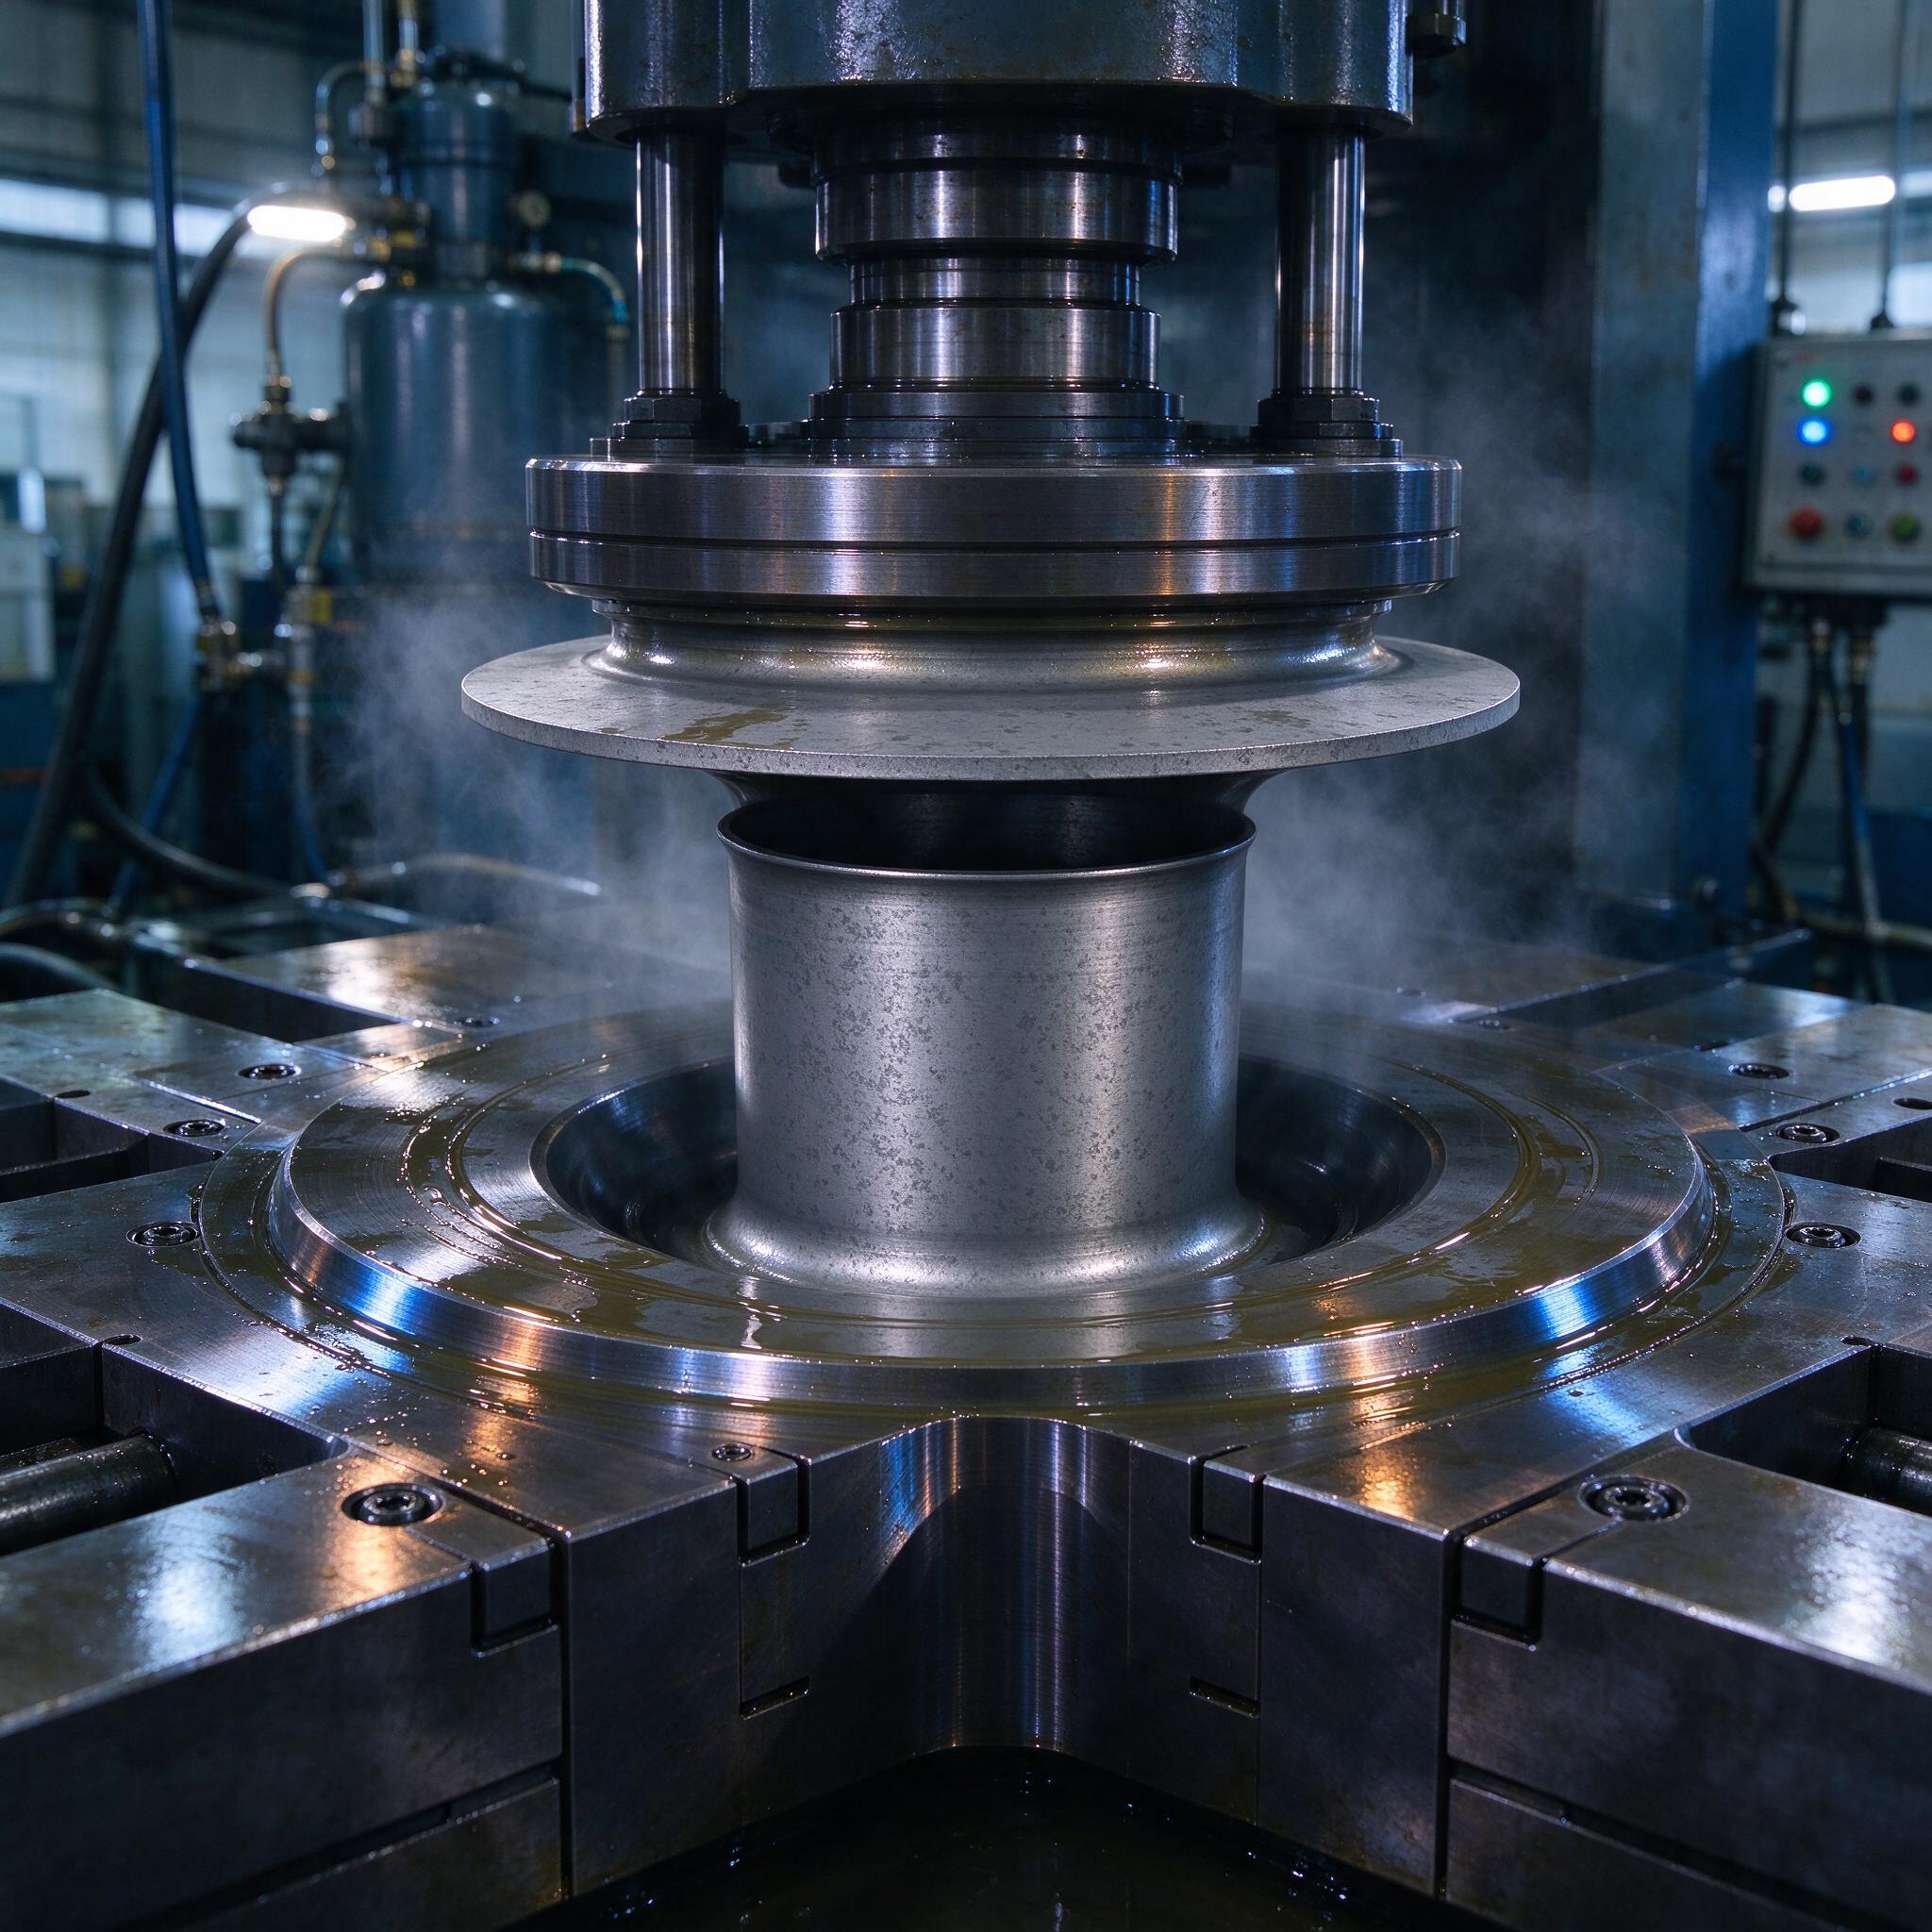
На фото выше — наш пресс в момент вытяжки: ползун с закреплённым пуансоном пошёл вниз, заготовка уже втянута в матрицу, и над зоной деформации висит пар от смазки, нанесённой на прогретый фосфатный слой. Это визуально красивый кадр, но за ним — куча расчётов и не одна порча металла. Кoefficient вытяжки 1,8–2,0 на стали 08пс — это та самая грань, где операция либо идёт ровно, либо рвёт донышко. Разберём, как мы на участке вытащили этот режим и что при этом болит.
Почему именно 08пс и что она нам прощает
Сталь 08пс — полуспокойная, тонколистовая, наш хлеб в листовой штамповке. ГОСТ 16523, обычно 0,8–2,0 мм. Что нам важно: относительное удлинение не ниже 28–30%, предел текучести в районе 200–230 МПа, и главное — R/Rm (коэффициент анизотропии) в пределах 1,2–1,5, именно он тянет на глубокую вытяжку. Полуспокойная сталь отличается от кипящей тем, что в ней меньше газовых пузырей и ликвационных зон, а от спокойной — тем, что дешевле. Для чашек диаметром 80–150 мм и глубиной до 120 мм — оптимально.
Но есть нюанс, который многие упускают: прокат с зелёного (горячекатаный) после травления даёт рябь на фланце, если направление проката не учтено. Мы всегда требуем сертификат с указанием Rа шероховатости поверхности листа — 1,6–3,2 мкм, потому что слишком гладкий лист «залипает» на пуансоне, а слишком шершавый рвёт кромку.
Математика процесса: что такое 1,8–2,0 на самом деле
Коэффициент вытяжки m = d/D — отношение диаметра чашки к диаметру заготовки. Стоп, тут важный момент: в учебниках по обработке металлов давлением коэффициент вытяжки K = D/d. Мы в цехе говорим «коэффициент 1,8» и имеем в виду D/d = 1,8. Значит, заготовка в 1,8 раза больше чашки в диаметре. При m = 0,55 и меньше — многопереходная вытяжка. При K = 1,8–2,0 (m = 0,50–0,55) — глубокая вытяжка, на грани предельных деформаций.
Откуда берётся 2,0? Из теории: предельный коэффициент вытяжки для стали 08пс — 2,0–2,1 за один переход при оптимальном радиусе скругления матрицы и приличной смазке. Выше — рвёт. Ниже — операция недоиспользована, заказчик платит за лишний переход.
Пример из практики: чашка Ø100×90 мм, толщина 1,5 мм. Заготовка Ø180 мм. K = 1,8. Усилие вытяжки по формуле P = πdσв·s·... (тут лезем в справочник, потому что формула зависит от радиуса матрицы и трения) — порядка 320–350 кН. Плюс прижим, который держит фланец и не даёт пойти складкам — ещё 30–40% от усилия вытяжки. Итого подбираем пресс 630 кН минимум. Мы работаем на гидравлическом прессе П6334 (6,3 МН) — с запасом, но гидравлика это прощает.
Почему гидравлика, а не кривошип
Кривошипный пресс работает по жёсткому закону движения ползуна: скорость в конце хода максимальна, и именно в момент, когда фланец заготовки втягивается в матрицу, кривошип разгоняется до 250–350 мм/с. Для вытяжки это плохо: скорость деформации высокая, сталь не успевает упрочняться равномерно, донышко рвёт.
Гидравлика даёт нам скорость на рабочем ходу 10–25 мм/с, и мы её плавно регулируем. На 08пс толщиной 1,5 мм оптимально 15–18 мм/с. Медленнее — холодное упрочнение фланца съедает пластичность, быстрее — рост трения в зоне контакта. Золотая середина.
Минусы гидравлики знают все: медленный холостой ход, расход масла, течи через манжеты штока при минусовых температурах в цехе. Но для вытяжки — только она. Единственное «но»: гидравлический пресс должен держать усилие на заданном уровне по всему ходу, поэтому смотрим на пропорциональную гидравлику, а не на старый дроссельный привод.
Фосфатирование: почему без него K = 1,8 не вытянешь
Вот здесь самое интересное. При K = 1,8–2,0 контактное давление на фланце доходит до 400–500 МПа. Любая жидкая смазка выдавливается. Зазор между матрицей и прижимом держим 1,15–1,25 от толщины листа, смазка там живёт доли секунды — и выдавлена.
Решение — фосфатирование. На заготовку наносим слой фосфата цинка (обычно раствор Маршалла, цинк-фосфатный процесс) толщиной 7–12 г/м², потом пропитываем его маслом или мыльной эмульсией. Фосфатный слой — микропористый, масло держится в порах, и под нагрузкой смазка выдавливается из пор постепенно, а не вся сразу. По опыту, с фосфатированием и мыльной смазкой K реально держать на 2,0, без него — максимум 1,5–1,6, дальше рвёт.
Цепочка технологическая такая:
- обезжиривание заготовки (щелочной раствор, 60–70 °C);
- травление в соляной кислоте, если лист с окалиной;
- фосфатирование, 95–98 °C, 10–15 мин;
- промывка, сушка;
- пропитка смазкой — мыло (олеат натрия) или эмульсол, или готовые составы типа «Вытяжка-2».
Технологическая карта — рутина, но без неё нюанс: заготовки после фосфатирования надо расходовать в течение 5–7 суток. Фосфатный слой стареет, впитывающая способность падает. Однажды на участке мы поймали брак из-за того, что технолог запас фосфатированных заготовок на месяц вперед. Классический случай, все рваные чашки пошли пакетом, а причина — «пролежавший» фосфат.
Штамп: где рождается успех или брак
Штамп для вытяжки — это матрица, пуансон, прижим. Радиус скругления матрицы — критично. Правило: rм = (5–10)s. При s = 1,5 мм — 8–10 мм. Меньше — рвёт по кромке, больше — складки на фланце успевают образоваться до входа в матрицу. Радиус пуансона rп = (4–7)s, минимум 5 мм, иначе донышко отрывается.
Зазор между пуансоном и матрицей: z = (1,1–1,3)s. Для первой вытяжки 08пс берём 1,2s, для калибровочных переходов — 1,05–1,1s. Зазор меньше — утонение стенки, шероховатость, задиры. Больше — конусность стенки чашки.
Материал штампа: матрица — сталь Х12М, HRC 58–62, рабочие поверхности полируем до Ra 0,2, направление полировки — по ходу металла, поперечные риски ловят зарезы и тянут металл. Пуансон полируем грубее, Ra 0,4–0,8, чтобы он «держал» металл и не позволял стенке скользить (это профилактика складок на донышке).
Прижим — не плоский, а с кольцевой канавкой или волнами. Плоский прижим на тонком листе 08пс до 1,0 мм даёт гофры по периметру, мы ставим регулируемый усилие прижима через пропорциональный клапан — 30–40% от усилия вытяжки.
Типичные ошибки: реальный случай, а не теория
Расскажу случай, который стоил нам смены простоя и пары ругани с ПДО. Заказ — чашки Ø85 мм, глубина 100 мм, толщина 1,2 мм, K = 1,9. Первые 50 штук — идеально. Дальше по партии пошёл брак: рваные кромки, тонкая стенка на донышке, где-то гофры. Технолог начал крутить усилие прижима, менять скорость, менять смазку — не помогло.
Разбор показал: сменилась партия металла. Новый лист — 08пс, но от другого поставщика, с другой структурой (крупное зерно после отжига). Да, формально по сертификату та же 08пс, удлинение в допуске. Но относительное удлинение 28% при крупном зерне — не то же самое, что 30% при мелком. Мы добавили в карту входного контроля проверку на вытяжку по Эриксену — глубина лунки не менее 9,5 мм при толщине 1,2 мм. Партию вернули поставщику, режим выставили, но неделю гробили металл.
Мораль: вытяжка на пределе — это лотерея от поставщика к поставщику. На K = 1,8–2,0 входной контроль металла — не бюрократия, а необходимость.
Как выбрать пресс и подрядчика: чек-лист
- Усилие пресса — с запасом 30–40% от расчётного усилия вытяжки + прижим. Для чашки Ø100 мм из 1,5 мм — от 1 МН.
- Наличие подушечного (нижнего) цилиндра для прижима — обязательна, иначе штамп превращается в «пробивку».
- Регулировка скорости рабочего хода и усилия прижима — пропорциональная гидравлика, не дроссель.
- Ход ползуна не менее 2,5 высоты чашки, иначе не вынете деталь.
- Подрядчик должен показать входной контроль металла (Эриксен, сертификат с R/Rm) и карту смазки. Если говорит «на любой стали K=2,0 без фосфатирования» — гоните, врёт.
FAQ
Можно ли вытянуть K = 2,0 за один переход без фосфатирования, если взять хорошую смазку?
Нет, это не сработает, потому что при контактных давлениях выше 300 МПа любая жидкая или консистентная смазка выдавливается из зоны контакта за первые 20–30% рабочего хода. Дальше идёт сухое трение, схватывание, задиры и обрыв донышка. Фосфатный слой — это не смазка, это «резервуар», который отдаёт смазку порциями под нагрузкой. Замены ему нет.
Можно ли гнать вытяжку быстрее, если срочный заказ?
Можно поднять до 25–30 мм/с на 08пс до 1,0 мм, дальше — риск. Выше 35 мм/с на глубокой вытяжке растёт усилие на 15–20%, упрочнение фланца идёт неравномерно, и вы ловите брак, который потом не отмоете от переделок. Простой на переделку съест выигрыш в такте с лихвой.
Алюминий или латунь — там то же самое?
Нет. Алюминий АДМ имеет предельный K около 1,8–1,9, но требует других зазоров и смазки (ОМ-2, восковые составы), а латунь Л68 тянет на K до 2,2 — там вообще другая специфика, латунь склонна к коррозионному растрескиванию после вытяжки, нужен отжиг. Не переносите режимы со стали на цветные металлы — это разные технологии.
Вместо заключения
Вытяжка чашек из 08пс с K = 1,8–2,0 — технология отработанная, но на грани. Фосфатирование, правильный штамп с полируемыми радиусами, гидравлический пресс с регулируемым прижимом и входной контроль металла — четыре кита. Уберёшь любой — получишь рваные чашки и претензии. Проверено.