Заказчик привёз чертёж обечайки с радиусом R1500 на лист 2500×1250, толщина 3 мм, алюминий. Прутить его на трёхвалке — себе дороже: тонкий лист сразу «винтом» пойдёт, кромки волной. А отдавать в гибку с круга тоже не вариант — тираж мелкий. Выход один — шаговая гибка (bump bending) на прессе с ЧПУ. По сути мы имитируем большой радиус множеством мелких гибов: пакет из 15–40 «уколов» вместо одного. Звучит просто, но именно здесь мы за годы наловили и шишек, и понимания, как удержать угол в пределах ±0,5° по всей длине кромки. Разберу расчёт числа проходов, распределение шага и то, о чём молчат мануалы к Delem DA-66T и ESA S860.
Что такое bump bending и почему это не «кривая гибка»
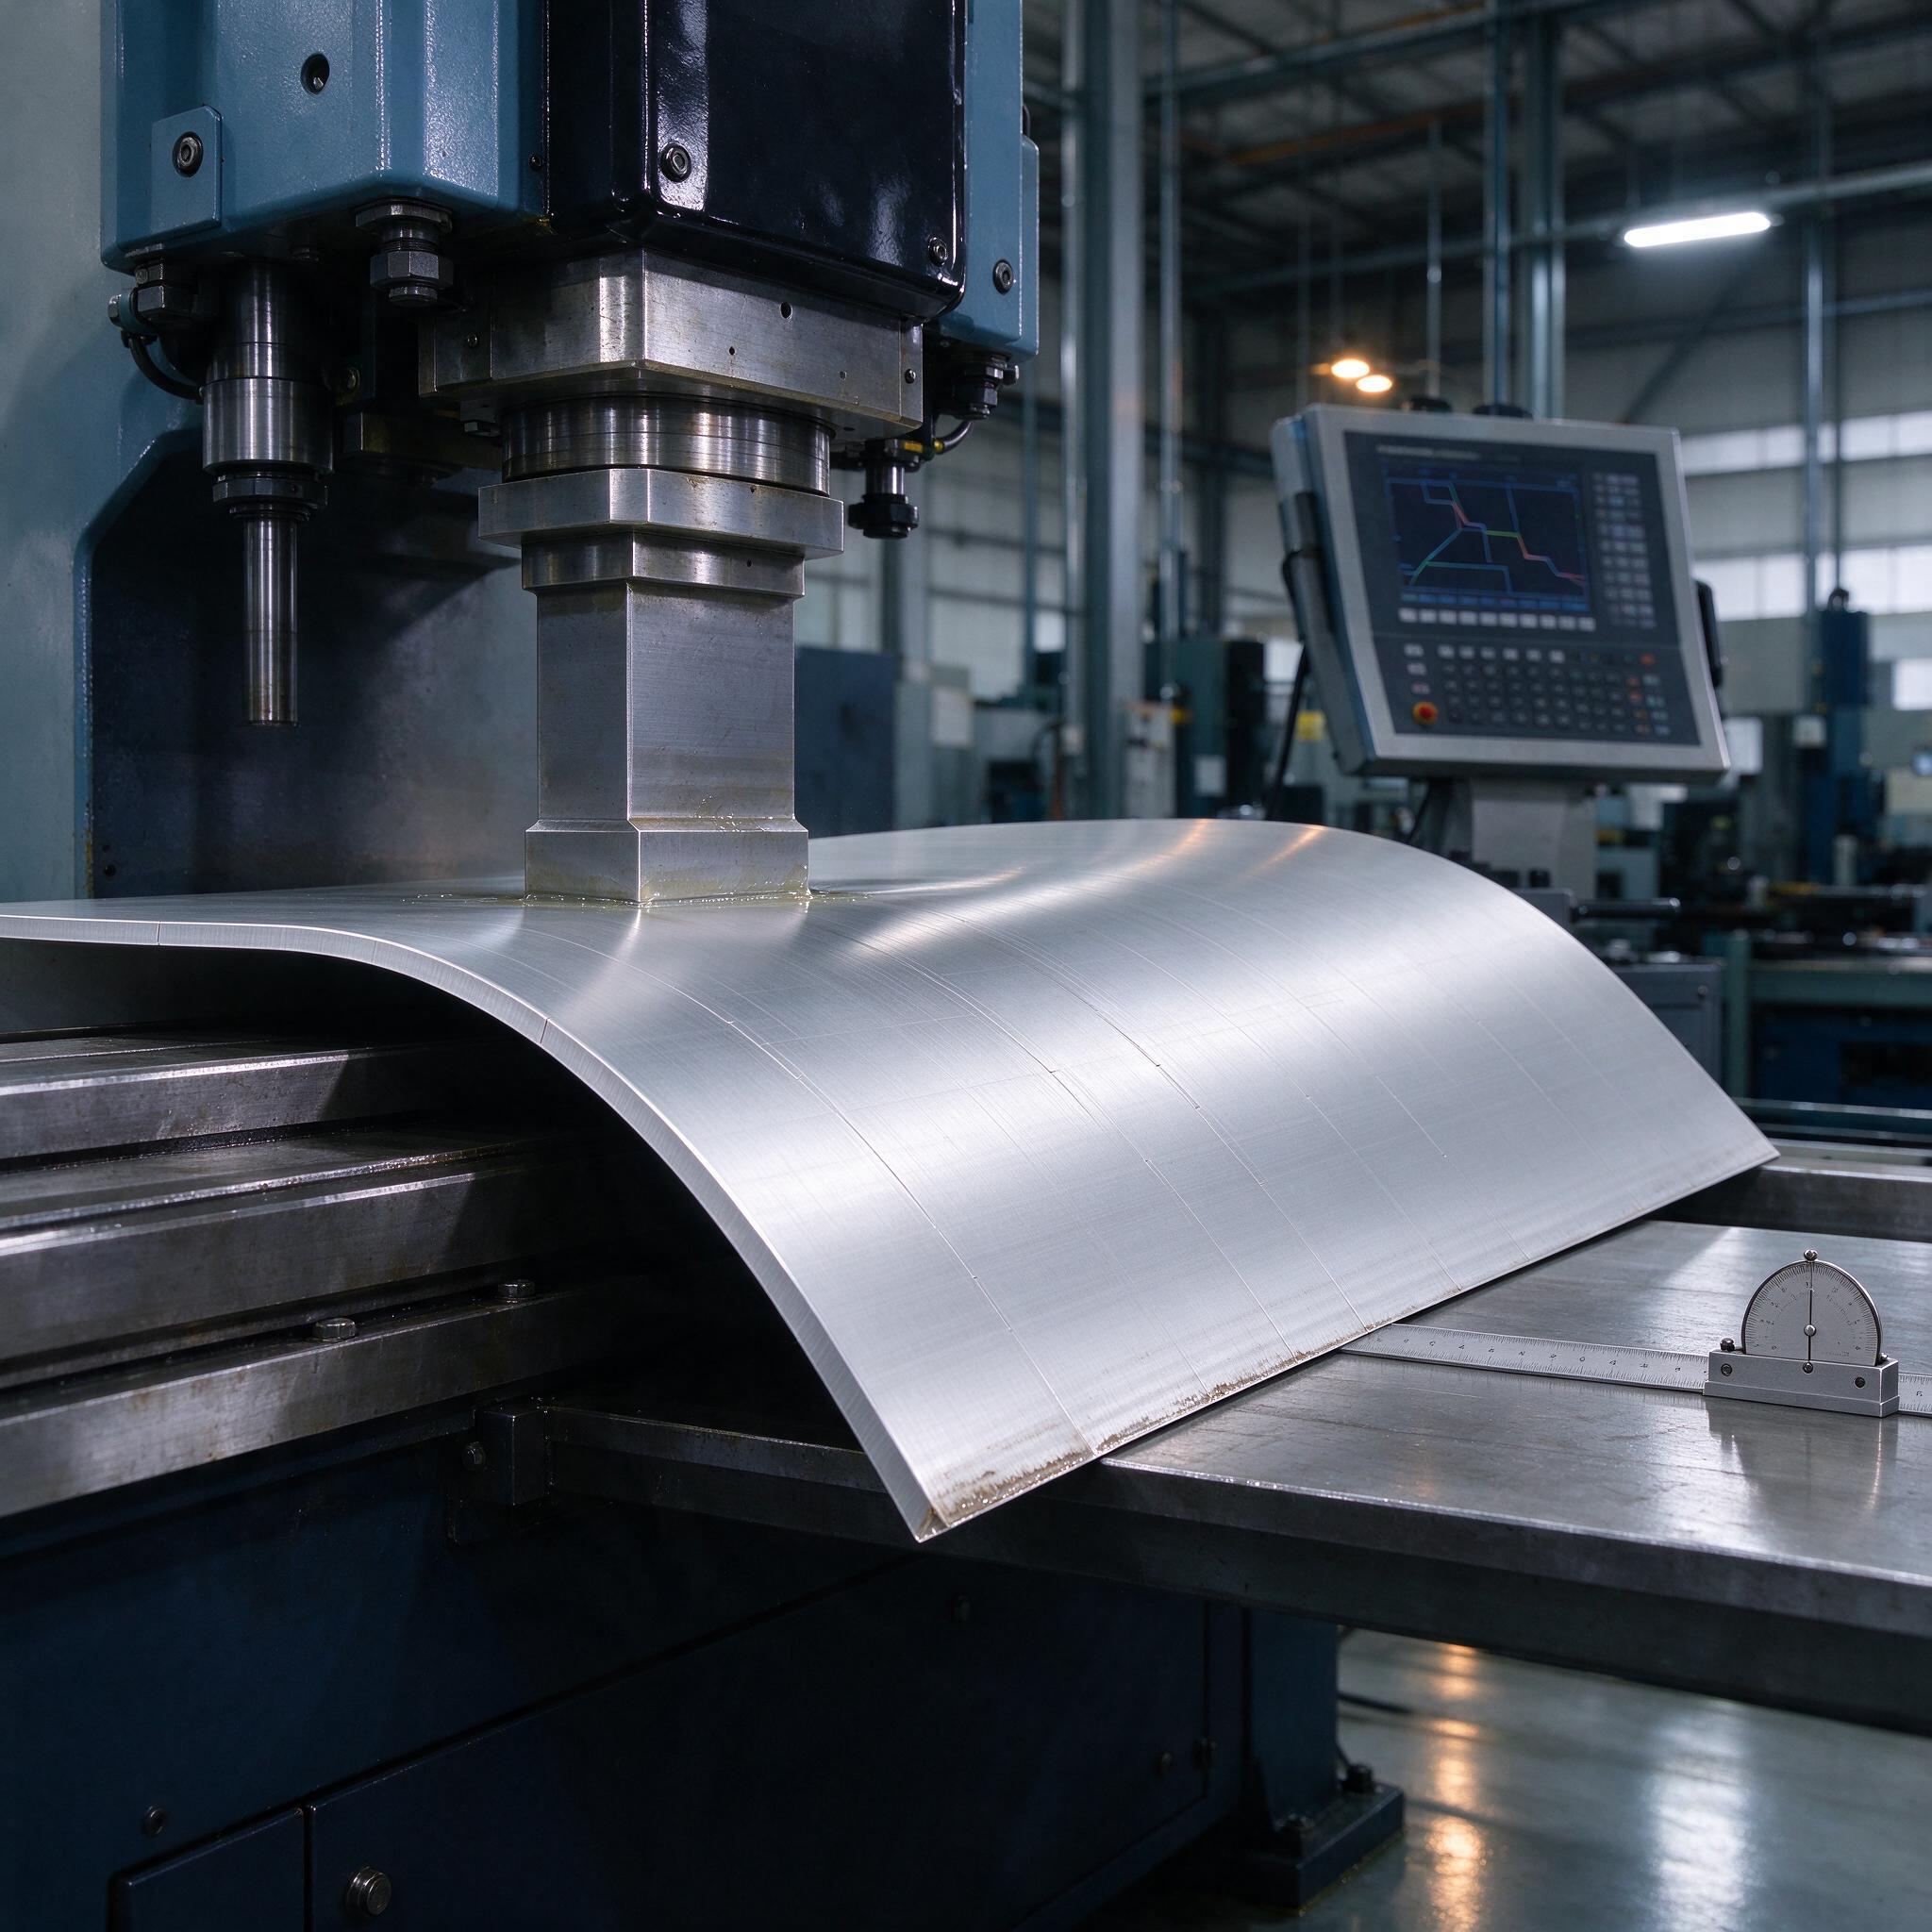
Суть технологии: лист подаётся по оси X с постоянным шагом, и на каждом шаге ползун делает короткий гиб на расчётный угол. В итоге вместо плавной дуги получаем ломаную из N сегментов. При достаточном количестве сегментов глаз видит гладкий радиус, а на просвет — то, что на фото: крупногабаритный лист уже снят со стола пресса, дуга держит форму, у кромки видны следы от рабочего контакта. Мастер, кстати, не всё доверяет ЧПУ — рядом на столе лежит линейка и угломер с нониусом, и это правильно: контроль по шаблону никто не отменял.
Главные параметры процесса всего четыре: число проходов N, шаг подачи S, угол за проход и угол пружинения (springback). Но взаимодействуют они нелинейно, поэтому новичок часто «на глаз» задаёт 20 проходов и удивляется, почему деталь в середине ведёт бочкой.
Расчёт числа проходов: считаем на салфетке, потом уточняем на станке
Базовая формула, которую мы используем на участке, выглядит так:
N = L / (k · V), где L — длина дуги, V — раскрытие матрицы (V-проём), k — эмпирический коэффициент перекрытия, обычно 1,2–1,5.
Логика простая. Каждый гиб деформирует зону примерно шириной 0,8–1,0 · V. Чтобы соседние «уколы» перекрывались и дуга не распалась на видимые фаски, шаг подачи S берём в пределах 0,6–0,8 · V. Если раскрытие 50 мм, то шаг — 30–40 мм. Дуга на 1250 мм при таком раскладе — это 30–40 проходов.
Практические рекомендации по соотношению радиуса, толщины и V-проёма мы свели в табличку и повесили у станка:
| Радиус детали R | V-проём, мм (t=2 мм) | V-проём, мм (t=3 мм) | Проходов на 1000 мм дуги |
|---|---|---|---|
| R1000–1500 | 50 | 63 | 30–38 |
| R1500–2500 | 63 | 80 | 25–30 |
| R2500–4000 | 80 | 100 | 18–25 |
Распределение угла — вторая половина математики. Центральные проходы дают больший угол, крайние — почти нулевой, иначе торцы «задираются» и дуга превращается в трапецию. Классическая схема — колокол (bell curve): угол за проход распределяется по нормальному закону, крайние 2–3 прохода делают 10–20% от максимального угла. Современные ЧПУ — Trumpf TruBend 5130, Amada HFE, отечественные ИБ2218 с системой CNC-8 — умеют это в автоматическом цикле, задаем только радиус, толщину и марку материала. Но слепо верить CAM не советую: система не знает, что ваша партия проката имеет разброс по пределу текучести ±10%, а это минус полтора-два градуса на выхлопе.
Пружинение и допуск ±0,5°: где живут эти полградуса
Угол пружинения — вот главный враг точности. Для алюминия АМг и 5005 серии это 1–3°, для нержавейки 08Х18Н10 — 2–4°, для горячекатаной стали 3сп — порядка 0,5–1,5°. При 30 проходах накопленная ошибка в один градус на проход означает 30 градусов на дуге. Поэтому компенсируем так: первый пробный лист гнём по расчёту, даём постоять минут двадцать (упругое последействие у толстых листов никуда не девать), мерим шаблоном и правим угол за проход в таблице контроллера. После второго листа настройка обычно держится на весь тираж.
Отклонение в 0,5° на каждом шаге при шаге 35 мм даёт «выход» сегмента из теоретической дуги примерно на 0,3 мм — на глаз незаметно, но на стыковке двух обечаек уже чувствуется. Отсюда требование к станку: повторяемость позиционирования заднего упора не хуже ±0,05 мм, синхронность гидроцилиндров — иначе середина листа «поплывёт». Электрогидравлика с сервоклапанами тут вне конкуренции, старый механический пресс к шаговой гибке крупного листа просто не годится — он не тянет по стабильности усилия на малых ходах.
Материалы и поведение металла
Материалы ведут себя по-разному, и это надо закладывать заранее:
- Алюминий АМг5, АД31, 5005 — мягкий, пружинит предсказуемо, но боится вмятин от пуансона: радиус рабочего торца не меньше 6t, иначе по дуге полезут следы. Полированный лист, как на фото, это подчеркнёт — любая риска видна на просвет.
- Сталь 09Г2С, S355 — пружинение стабильное, но при толстом листе и большом V растёт усилие: считайте по классике P = 1,33 · Rm · t · L / V, иначе ловите перегруз.
- Нержавейка 12Х18Н10Т — пружинит сильно и «плывёт» от нагрева трения. СОЖ или смазка на зону гиба обязательны, сухой гиб даёт нагартовку и разнотолщинность в зоне контакта.
Про смазку отдельная песня. Мы льём обычную консистентную тонким слоем по линии гиба — расход копеечный, а качество поверхности дуги заметно чище. Главное — потом смыть, иначе на полированном алюминии останутся тёмные пятна, и ОТК завернёт деталь с формулировкой «следы технологических загрязнений».
Типичные ошибки, или как мы поймали брак на 180 тысяч
Однажды на участке мы поймали брак из-за банальной вещи: оператор гнал партию обечаек R2000 и между проходами не снял разнарядку на угол пружинения после смены поставщика проката. Смена завода-изготовителя — тот же АМг5, но предел текучести выше на 8%. Первые десять листов вышли с перегибом по 0,8° на дуге — на шаблоне это «зазор по центру до 3 мм». Заказчик — вентиляционный завод — забраковал всю партию при монтаже на объекте: обечайки не садились на кольца жёсткости. Итог — перекат на правке и неделя форы по срокам. С тех пор у нас железное правило: каждая новая плавка — контрольный лист, шаблон, подстройка таблицы углов, и только потом тираж.
Ещё мастера часто путают направление подачи: если лист перекладывать после половины проходов, зеркальность сегментов с разных сторон даст ступеньку по центру. И не забывайте про волнистость самой полосы проката — лист с серповидностью более 1 мм/м для шаговой гибки не годится, ошибка по радиусу на торцах будет фатальной.
Как выбрать станок или подрядчика: чек-лист
- Ось X упора — точность ±0,05 мм и ход, позволяющий работать с листами от 2 м. Меньше — крупногабаритку не осилите.
- Управление с функцией bump bending — DA-66T, Cybelec CT66, ESA S860 и выше: автоматический расчёт числа проходов и распределения углов.
- Компенсация прогиба стола — гидравлическая или клиновая, иначе дуга по длине будет «бочкой».
- Опыт с большими радиусами — попросите у подрядчика показать деталь с R2000 и шаблонным контролем, а не только фото острых углов.
- Контрольная оснастка — наличие радиусных шаблонов и угломеров в цеху, а не только «на глаз и лазер».
FAQ
Можно ли сделать шаговую гибку на обычном прессе без ЧПУ?
Нет, в нормальном качестве это не сработает. Ручная координация подачи и угла на 30 проходах даёт разброс, который накапливается до 2–3° на дуге. Максимум — грубые радиусы под покраску, где зазор на шаблоне 3–4 мм не критичен.
Сколько проходов оптимально — больше всегда лучше?
Нет. После ~35–40 проходов поверхность дуги начинает нагартовываться, появляются следы от пуансона, а выигрыш по плавности — на уровне погрешности измерения. Оптимум для большинства задач — 20–30 проходов на метр дуги.
Обязательно ли использовать СОЖ при bump bending?
Для стали — желательно, для нержавейки и полированного алюминия — обязательно. Сухой контакт рвёт масляную плёнку, металл подхватывает, на дуге идут риски и локальный нагрев. Полноценная СОЖ не нужна, хватает смазки по линии гиба.
Шаговая гибка — это когда точная математика сходится с руками. Считайте число проходов, не верьте слепо таблицам пружинения, проверяйте каждую новую плавку шаблоном — и R1500 на листе 2,5 метра выйдет с первого листа, а не с третьего за счёт заказчика.