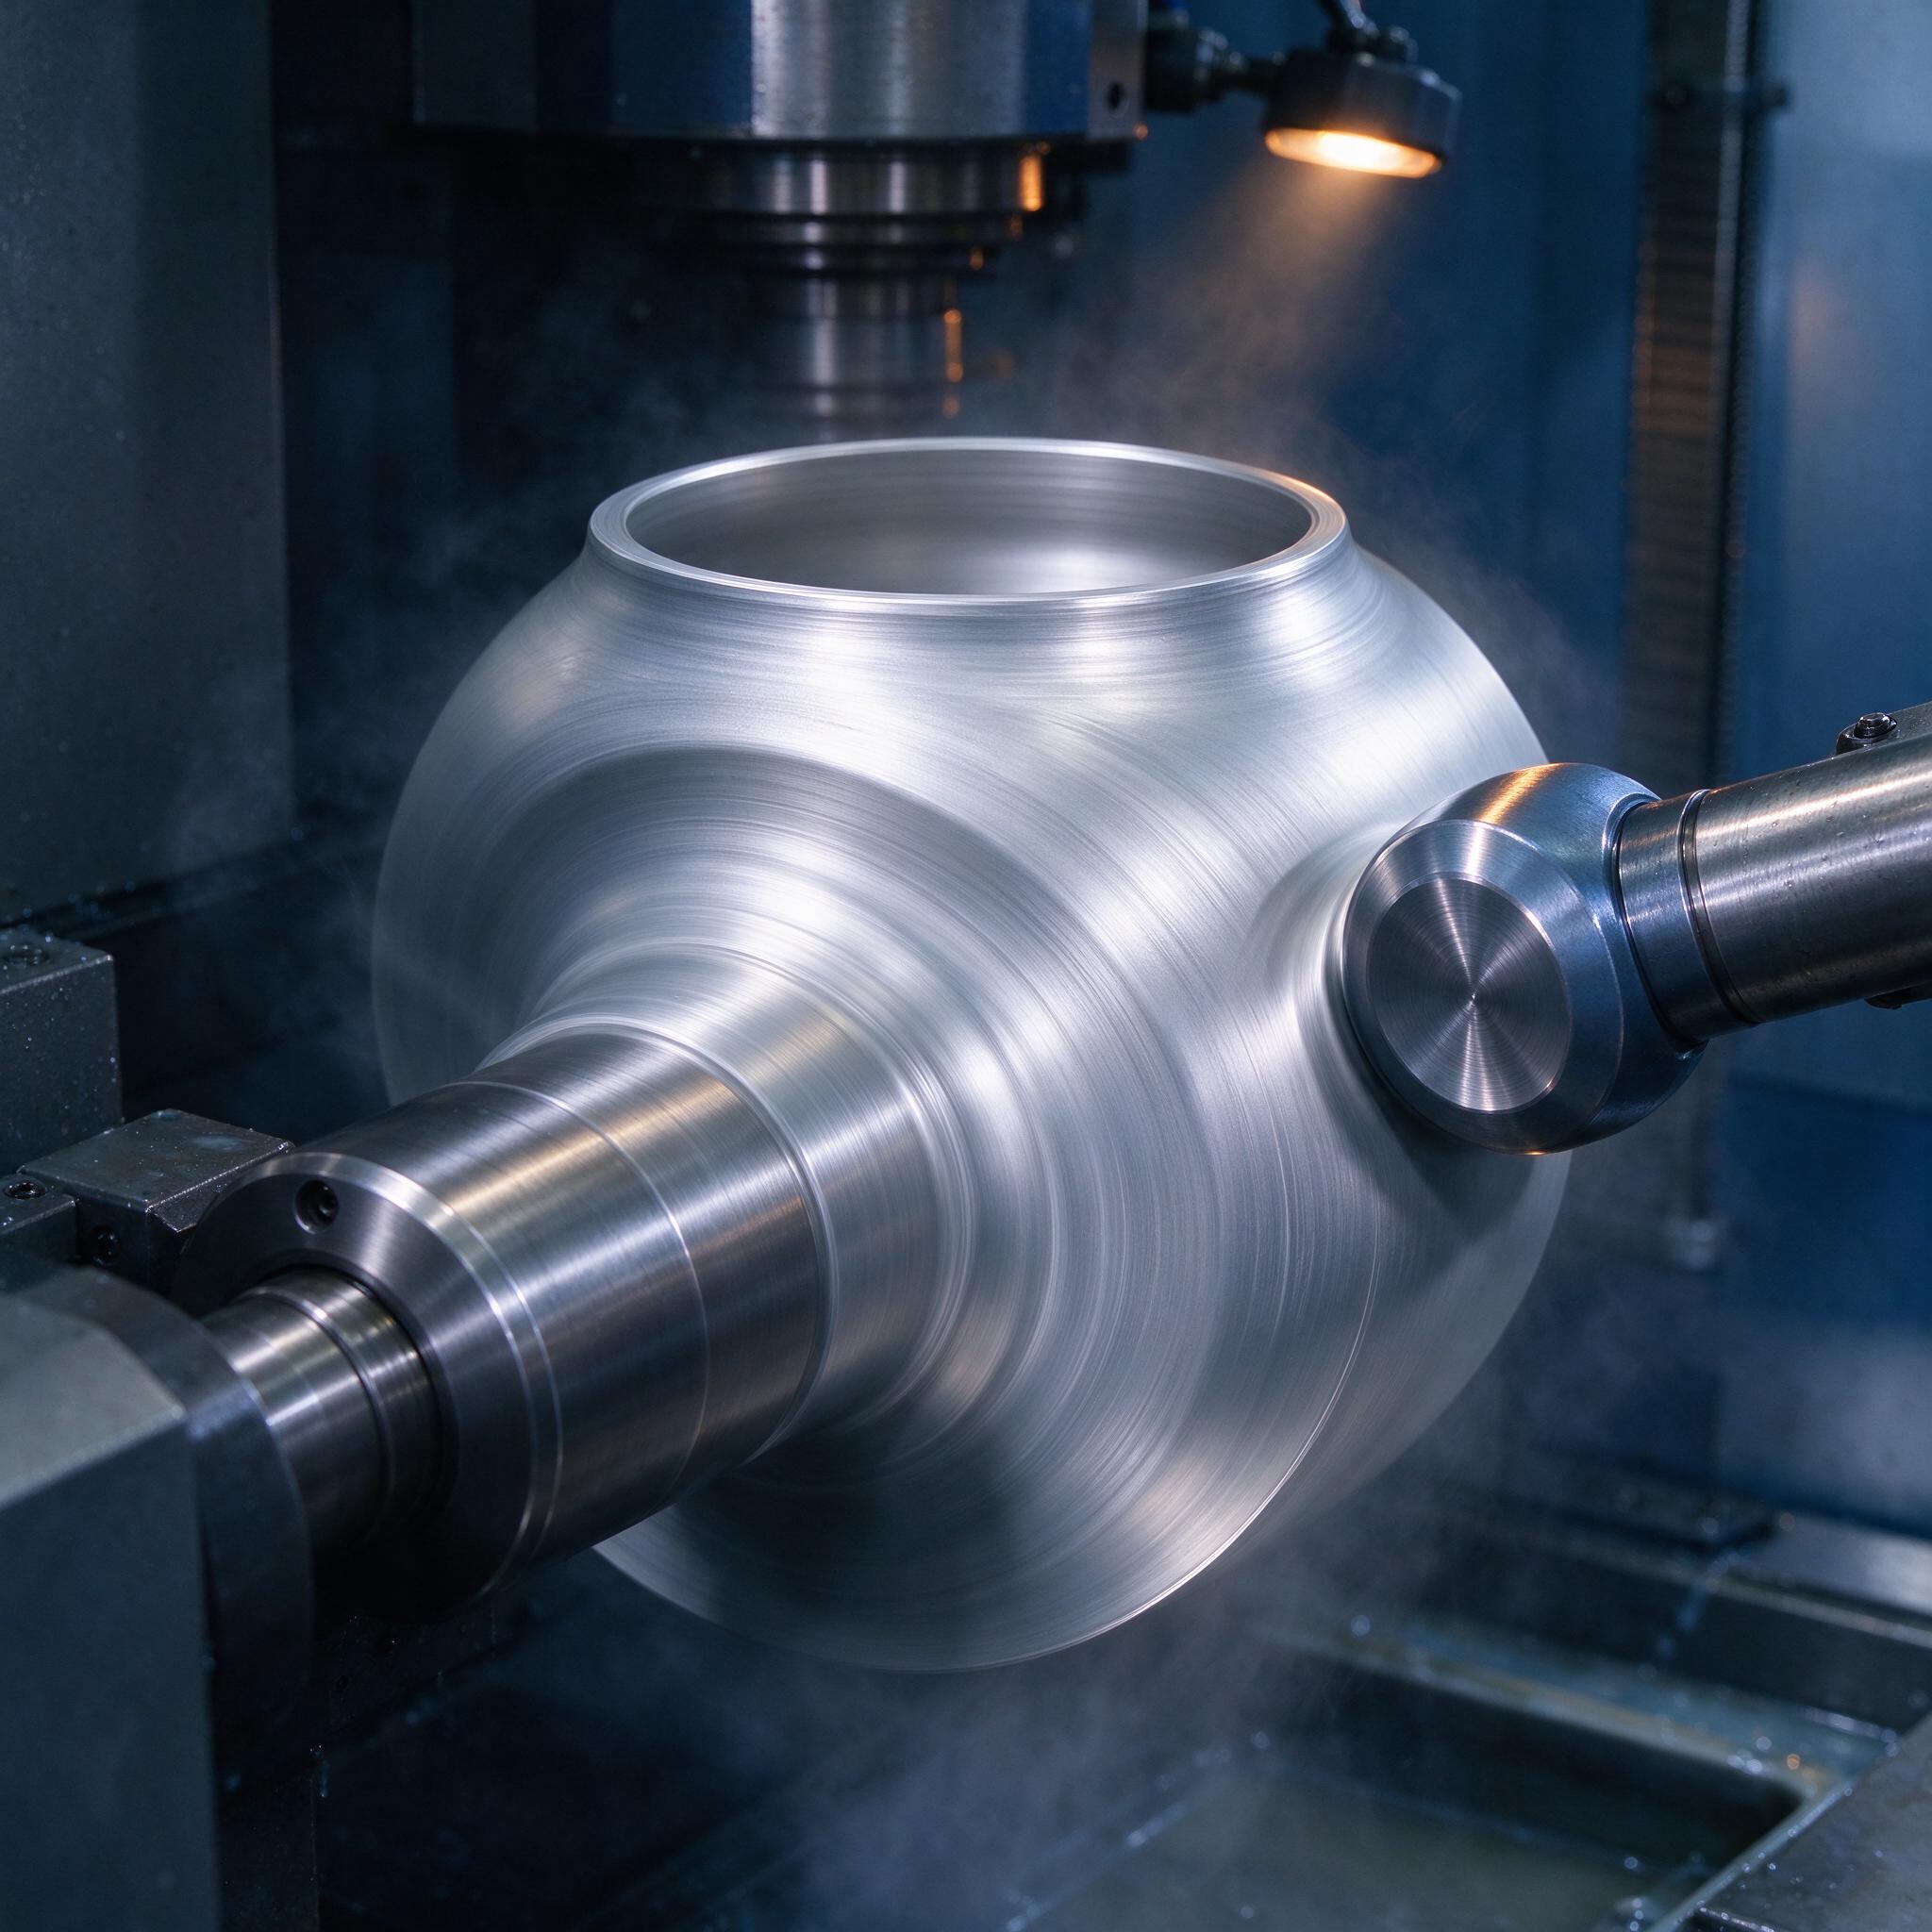
Заготовка «поплыла» — знакомо?
На фото — классическая картина с нашего участка: сфера из АМг6 крутится на оправке, ролик давит, в воздухе туман от СОЖ. Красиво. Но за этой красотой — сотни испорченных заготовок, пока мы не выстроили процесс. Клиент принес сферические днища гидроаккумуляторов: стенка 4 мм, алюминий АМг6, степень деформации под 70%. Точить — вес улетит в стружку, штамповать — десятки тонн пресса и дорогостоящая оснастка. Выход один — ротационная вытяжка. Или обкатка, роликовая вытяжка, раскатка — называйте как привыкше, физика одна: ролик локально давит на заготовку, закрепленную на вращающейся оправке, и металл течет туда, куда нам нужно.
Разберем, как мы работаем с толщинами 1–10 мм, что делать при степенях деформации 60–80% и почему подготовка оправки — это половина успеха.
Суть процесса без учебникового занудства
Ротационная вытяжка бывает двух видов, и путать их нельзя. Первая — формоизменяющая (без утонения): толщина стенки остается примерно равной исходной, меняется только форма. Вторая — вытяжка с утонением, когда зазор между роликом и оправкой задается меньше толщины заготовки, и металл принудительно утоняется. Когда мы говорим о деформации 60–80%, речь именно про второй вариант: из заготовки 10 мм получаем стенку 2–4 мм за один или несколько проходов.
Степень деформации считается просто: ψ = (S₀ − S₁)/S₀ × 100%. Из 8 мм в 2 мм — это 75%. Для алюминия типа АД1, АМг за один проход реально вытянуть до 60–65%, дальше начинается разрыв кромки. Алюминий АМг6, Д16 в отожженном состоянии — те же примерно 50–60% за проход. Сталь 08пс, 10, 12Х3ГНМФБА (она же ВНС-2М для баллонов) тянет до 70–75% при хорошем нагартовке и правильной геометрии ролика. Ключевое слово — «за проход». Хотите 80% суммарно — делайте промежуточный отжиг. Три прохода по 30% с отжигом между ними дают стабильное качество, чем один проход на пределе.
Материалы: алюминий против стали
Мы работали с широким спектром, и вот что показывает практика:
| Материал | Стартовая толщина, мм | Deформация за проход | Тонкости |
|---|---|---|---|
| АД1, АМц | 1–8 | до 65% | Липнет к ролику, нужна полировка и активная СОЖ |
| АМг3, АМг5, АМг6 | 2–10 | 50–60% | Анизотропия, кромка «волной» — следить за отжигом |
| Д16 (отожженная) | 2–8 | 45–55% | Быстро нагартовывается, промежуточный отжиг обязателен |
| 08пс, 08кп, 10 | 2–10 | 60–70% | Оптимальный вариант, прощает ошибки |
| 12Х18Н10Т | 1–6 | 50–60% | Силы высокие, станок должен тянуть, СОЖ под давлением |
Алюминий — отдельная песня. Он вязкий, при деформации активно налипает на ролик. Ставим полированный ролик (Ra 0,1–0,2), подаем 5%-ную эмульсию под давлением, и налип уходит. По опыту, мастера часто путают марки АМг3 и АМг6 — а они по поведению при вытяжке различаются существенно. АМг6 с магнием 6%+ жестче реагирует на нагартовку, у него ярче анизотропия, и кромка заготовки после второго прохода может пойти «фестонами». Лечится отжигом 350–400 °C и уменьшением степени деформации на проход.
Режимы: цифры, которые работают
Частота вращения шпинделя для алюминия 400–800 об/мин при диаметрах 200–500 мм, для стали — 250–500 об/мин. Подача ролика — 0,3–0,8 мм/об для алюминия, 0,2–0,5 мм/об для стали. Меньше подача — лучше поверхность, но время цикла растет и металл успевает остыть под СОЖ. Больше — рвем кромку.
Геометрия ролика: радиус скругления 0,8–1,5 от толщины заготовки. Точнее, для S₀ = 4 мм берем радиус 4–6 мм, для S₀ = 8 мм — 8–10 мм. Угол атаки 20–30°. Рабочая поверхность — закаленная сталь Х12М или Х12Ф1, HRC 58–62, полировка до Ra 0,1–0,2.
Осевое усилие на ролик для алюминия 4 мм — порядка 15–25 кН, для стали 6 мм — 40–60 кН. Если станок не тянет — вы это услышите: шпиндель звенит, поверхность идет рябью. У нас на участке стоят машины типа «Каскад-Р50» и аналог с ЧПУ Fanuc; для серийных сфер берём станки с гидравлическим прижимом ролика — усилие стабильнее, чем у винтовых механизмов.
Подготовка оправки — это 50% успеха
Дальше поговорим о том, о чем в учебниках пишут двумя строчками, а зря. Оправка — это не просто болванка нужной формы. Это инструмент с допусками и шероховатостью под чистовую поверхность детали.
- Материал оправки для алюминия — сталь 40Х, 38ХА с твердостью HRC 40–45, для стали — Х12М, 5ХНМ с HRC 50–55. Мягкая оправка на стальных деталях «наберет» металл за 50–100 циклов, и начнутся биения.
- Шероховатость рабочей поверхности Ra 0,4 максимум, лучше 0,2. Деталь копирует оправку. Шероховатость оправки 1,6 — получите деталь с Ra 1,6, чудес не бывает.
- Биение оправки в шпинделе — не более 0,02–0,03 мм. Больше — деталь «гуляет» по толщине, и разброс по сечению ловите на контроле.
- Конус под зажим — 5–8°, чтобы заготовка самозатягивалась, а не сползала при первом же проходе.
- Каналы СОЖ в теле оправки — не роскошь. При стали и утонении 70% на контакте температура под 200–250 °C, без охлаждения оправка «ведет».
Однажды на участке мы поймали брак из-за оправки: деталь из АМг6 шла с локальным утонением в одном месте — 3,9 мм вместо 4,0 ± 0,05. Три дня бились с режимами, пока один из ребят не запустил индикатор по оправке — на глубине 150 мм от фланца была «яма» 0,08 мм после перешлифовки. Шлифанули как попало, без люнета. С тех пор правило: любая перешлифованная оправка — обязательно промер биения в центрах, а не «на глаз» в патроне.
И еще про смазку. Для алюминия берем эмульсии типа Blaser или отечественные аналоги с концентрацией 8–10%, для стали — то же, но с повышенным давлением подачи (4–6 бар), чтобы СОЖ пробивалась в зону контакта ролик–заготовка. Без этого на стали ловим задиры и наволакивание, на алюминии — налип на ролик и микрориски по всей поверхности.
Типичные ошибки: реальный случай
Был показательный косяк. Заказ — цилиндро-сферический баллон из стали 12Х3ГНМФБА, заготовка 6 мм, утонение до 2 мм, деформация под 67%. Начали на полную: подача 0,5 мм/об, один проход. Первый десяток деталей — отлично. К тридцатой штуке пошли микротрещины на кромке, потом рваные края, потом прямой брак. Разбирались долго. Причина: наклеп. Сталь ВНС-типа упрочняется очень быстро, и то, что тянуло на первой детали, не тянет на тридцатой — металл «дубеет». Лечение: разбили 67% на два прохода по 35%, между ними промежуточный отжиг в защитной атмосфере 620 °C, подачу снизили до 0,35 мм/об. Выход годного с 60% поднялся до 98%.
Вторая частая ошибка — погоня за одним проходом на алюминии. Хотят 70% из АМг6 за раз. Не сработает. Кромка порвется или пойдет волной, и потом править дольше, чем делать два прохода.
Третья — экономия на ролике. Дешевый ролик из 40Х с HRC 45 после 200 деталей начинает «подплавлять» поверхность алюминия — каверны, риски, брак. Ролик должен быть из Х12М и тверже оправки.
Как выбрать станок или подрядчика: чек-лист
- Усилие на ролик. Спросите прямо: сколько кН развивает механизм подачи? Для стали 8–10 мм нужно минимум 80–100 кН. Если вам отвечают «справимся» без цифр — уходите.
- Жесткость и биение шпинделя. Попросите прогнать индикатором по посадочному месту. Биение больше 0,03 мм — забудьте про допуск по толщине ±0,05.
- Практика на вашем материале. Подрядчик, который делал только алюминий 2 мм, не должен получать сталь 10 мм с утонением 75%. Спросите про конкретные детали, а не «мы всё умеем».
- Оснастка. Есть ли у них парк оправок и кто их шлифует? Оправка «под размер детали» из библиотеки — всегда хуже, чем новая под ваш заказ.
- Контроль. Ультразвуковой толщиномер на участке — обязателен. Если толщину меряют штангенциркулем по кромке, точность утонения вам никто не гарантирует.
FAQ
Можно ли совместить ротационную вытяжку с термообработкой в одном цикле?
Для алюминия — да, с оговорками: подогрев заготовки до 250–350 °C снижает усилия и позволяет больше деформации за проход, но появляется окалина и теряется стабильность по толщине. Для стали холодная вытяжка — норм, подогрев оправки только снижает ресурс самой оправки.
Какой максимальный диаметр детали реально обкатать на токарном станке с ЧПУ?
Мы ограничивались 600 мм при утонении 50%. Дальше — только специализированные машины, у обычного токарного станка банально не хватит жесткости суппорта, и ролик будет «отжимать» от заготовки, толщина поплывет.
Нужен ли промежуточный отжиг при деформации 80% суммарно?
Да, обязательно. Нет, это не сработает «за два прохода без термообработки», потому что наклеп за первый проход поднимает твердость АМг6 с 60 до 110–120 HB, а стали 08пс — с 90 до 160–170 HB, и на второй проход металл идет с рывками и рвется по кромке. Один отжиг между проходами — дешево и сердито.
Резюме
Ротационная вытяжка — это не «токарка с роликом», а полноценный технологический процесс с своими правилами: разбивайте большие степени деформации на проходы, не экономьте на ролике и оправке, следите за биением и СОЖ. Тогда и 70% утонения, и стенка 2 мм, и чистовая поверхность — вопрос техники, а не везения. Проверено на нашем участке деталями, которые сейчас летают в гидроаккумуляторах по всей стране.