Когда вал «стреляет» облойным зерном: с чего всё началось
На прошлой неделе заказчик прислал назад партию поковок валов — 40 штук, весом под 12 кг каждая. Претензия одна: при торцевой обточке полезли рванины. Мы вскрыли одну заготовку макротравлением — и увидели то, чего боятся все кузнецы: волокно завернулось петлёй у фланца, перехлёст, и всё, усталостная трещина обеспечена через пару лет эксплуатации. Вся партия — в брак. А ведь кривошипный пресс в тот день работал ровно, шпиндель не звенел, температура вроде держалась. Где поймали? Разберём по порядку — и оборудование, и режимы, и облой, и контроль макроструктурой, потому что именно на этих трёх китах держится нормальная горячая объемная штамповка поковок валов.
Кривошипный пресс против молота: почему мы штампуем валы именно на прессе
Вал — это классическая деталь типа «вал-шестерня», «полувал», «коленчатый вал», с развитым фланцем и несколькими уступами. На молоте такую поковку бьют за 4-6 переходов, и каждый удар — это сдвиговые деформации, которые рвут волокно. На кривошипном горячештамповочном прессе (у нас в цеху стоят К8544 на 25 МН и KB-2500) деформация идёт за один ход ползуна, спокойно, без удара. Металл течёт в ручьи плавно, и волокно обтекает контур поковки, а не пересекает его.
Есть и оборотная сторона. Пресс — машина «жесткая»: закрытая высота штампа выставляется клиньями, и если заготовка пришла с недогревом или пруток завысили по диаметру — усилие подскакивает, и пресс может заклиниться в нижней мёртвой точке. Мы такое видели дважды за двадцать лет. Зрелище не для слабонервных: штамп клинит, ползун стоит, станина звенит, весь участок замирает. Поэтому на прессах особенно жёстко контролируют нагрев и массу заготовки.
- Номинальное усилие — 16-40 МН под поковки 2-50 кг.
- Число ходов — 40-70 в минуту, штамповка в закрытом штампе с выталкивателями.
- Штампы — 5ХНМ или 5ХНВ с газовой цементацией ручьёв, стойкость 8-12 тысяч поковок до перешлифовки.
- Смазка ручьёв — графито-водная суспензия, распыл, иначе задиры и приваривание металла к гравюре гарантированы.
Температурный режим и заготовка: тут всё решается ещё до пресса
Штампуем стали 40Х, 40ХН, 38ХА, для нагруженных валов — 40ХН2МА. Нагрев в газовой печи или индукторе до 1180-1200 °C, конец штамповки не ниже 850 °C — иначе зерно измельчения не получишь и пресс начнёт «не тянуть». Передержал в печи — получаешь обезуглероженный слой до 0,5 мм и толстую окалину, которая потом забивается в ручьи и выдавливается в тело поковки кавернами. Недогрел — недоштамповка и перегруз пресса.
Массу прутка считаем так: поковка плюс облой плюс угар. Облойная канавка делается с мостиком толщиной 2-4 мм в зависимости от веса — на поковке 5 кг мостик порядка 2,5 мм, на 30 кг — все 4. Расход на облой держим в пределах 5-10% от массы поковки: меньше — не заполняется последний ручей, полезут недоштамповки; больше — банально выбрасываем металл и перегружаем обрезной штамп. По опыту, многие технологи закладывают облой «с запасом» на 15% и потом удивляются, почему экономика штамповки не сходится с калькуляцией.
Облой: не мусор, а индикатор
Вот тут остановлюсь, потому что мастера часто путают причину и следствие. Облой — это не «лишний металл, который жалко». Это диагностическая лента нашего процесса. Режем облой после обрезки и смотрим: тонкий, рваный, с острыми заусенцами — металл в канавку пришёл холодным или его не хватило. Толстый, широкий, ровный — заготовку завысили, облой пошёл за 10%, и пресс работал на пределе. Однажды на участке мы поймали брак именно так: обрезчик заметил, что облой на части поковок потоньше и с блестящей поверхностью. Проверили нагрев — индуктор сместился, торец заготовки догревался на 80 градусов ниже нормы. Восьмёрку поковок отбраковали по недоштамповке до того, как она уехала на склад.
Обрезка облоя — на обрезном прессе или на том же кривошипном во втором ручье, в горячем состоянии при 700-800 °C. Холодная обрезка на этих сечениях даёт задиры и сколы по кромке, а задир на поковке вала — это будущая концентратор трещины.
Волокно металла: зачем макроструктура важнее сертификата
Вся ценность штампованной поковки вала — в направленном волокне. Прокат даёт волокно вдоль оси прутка, а штамповка разворачивает его по контуру фланцев и шлицевых венцов. На усталость это работает лучше любой легирующей добавки — при равной марке стали штампованный вал держит на 20-30% больший крутящий момент, чем резаный из калибра.
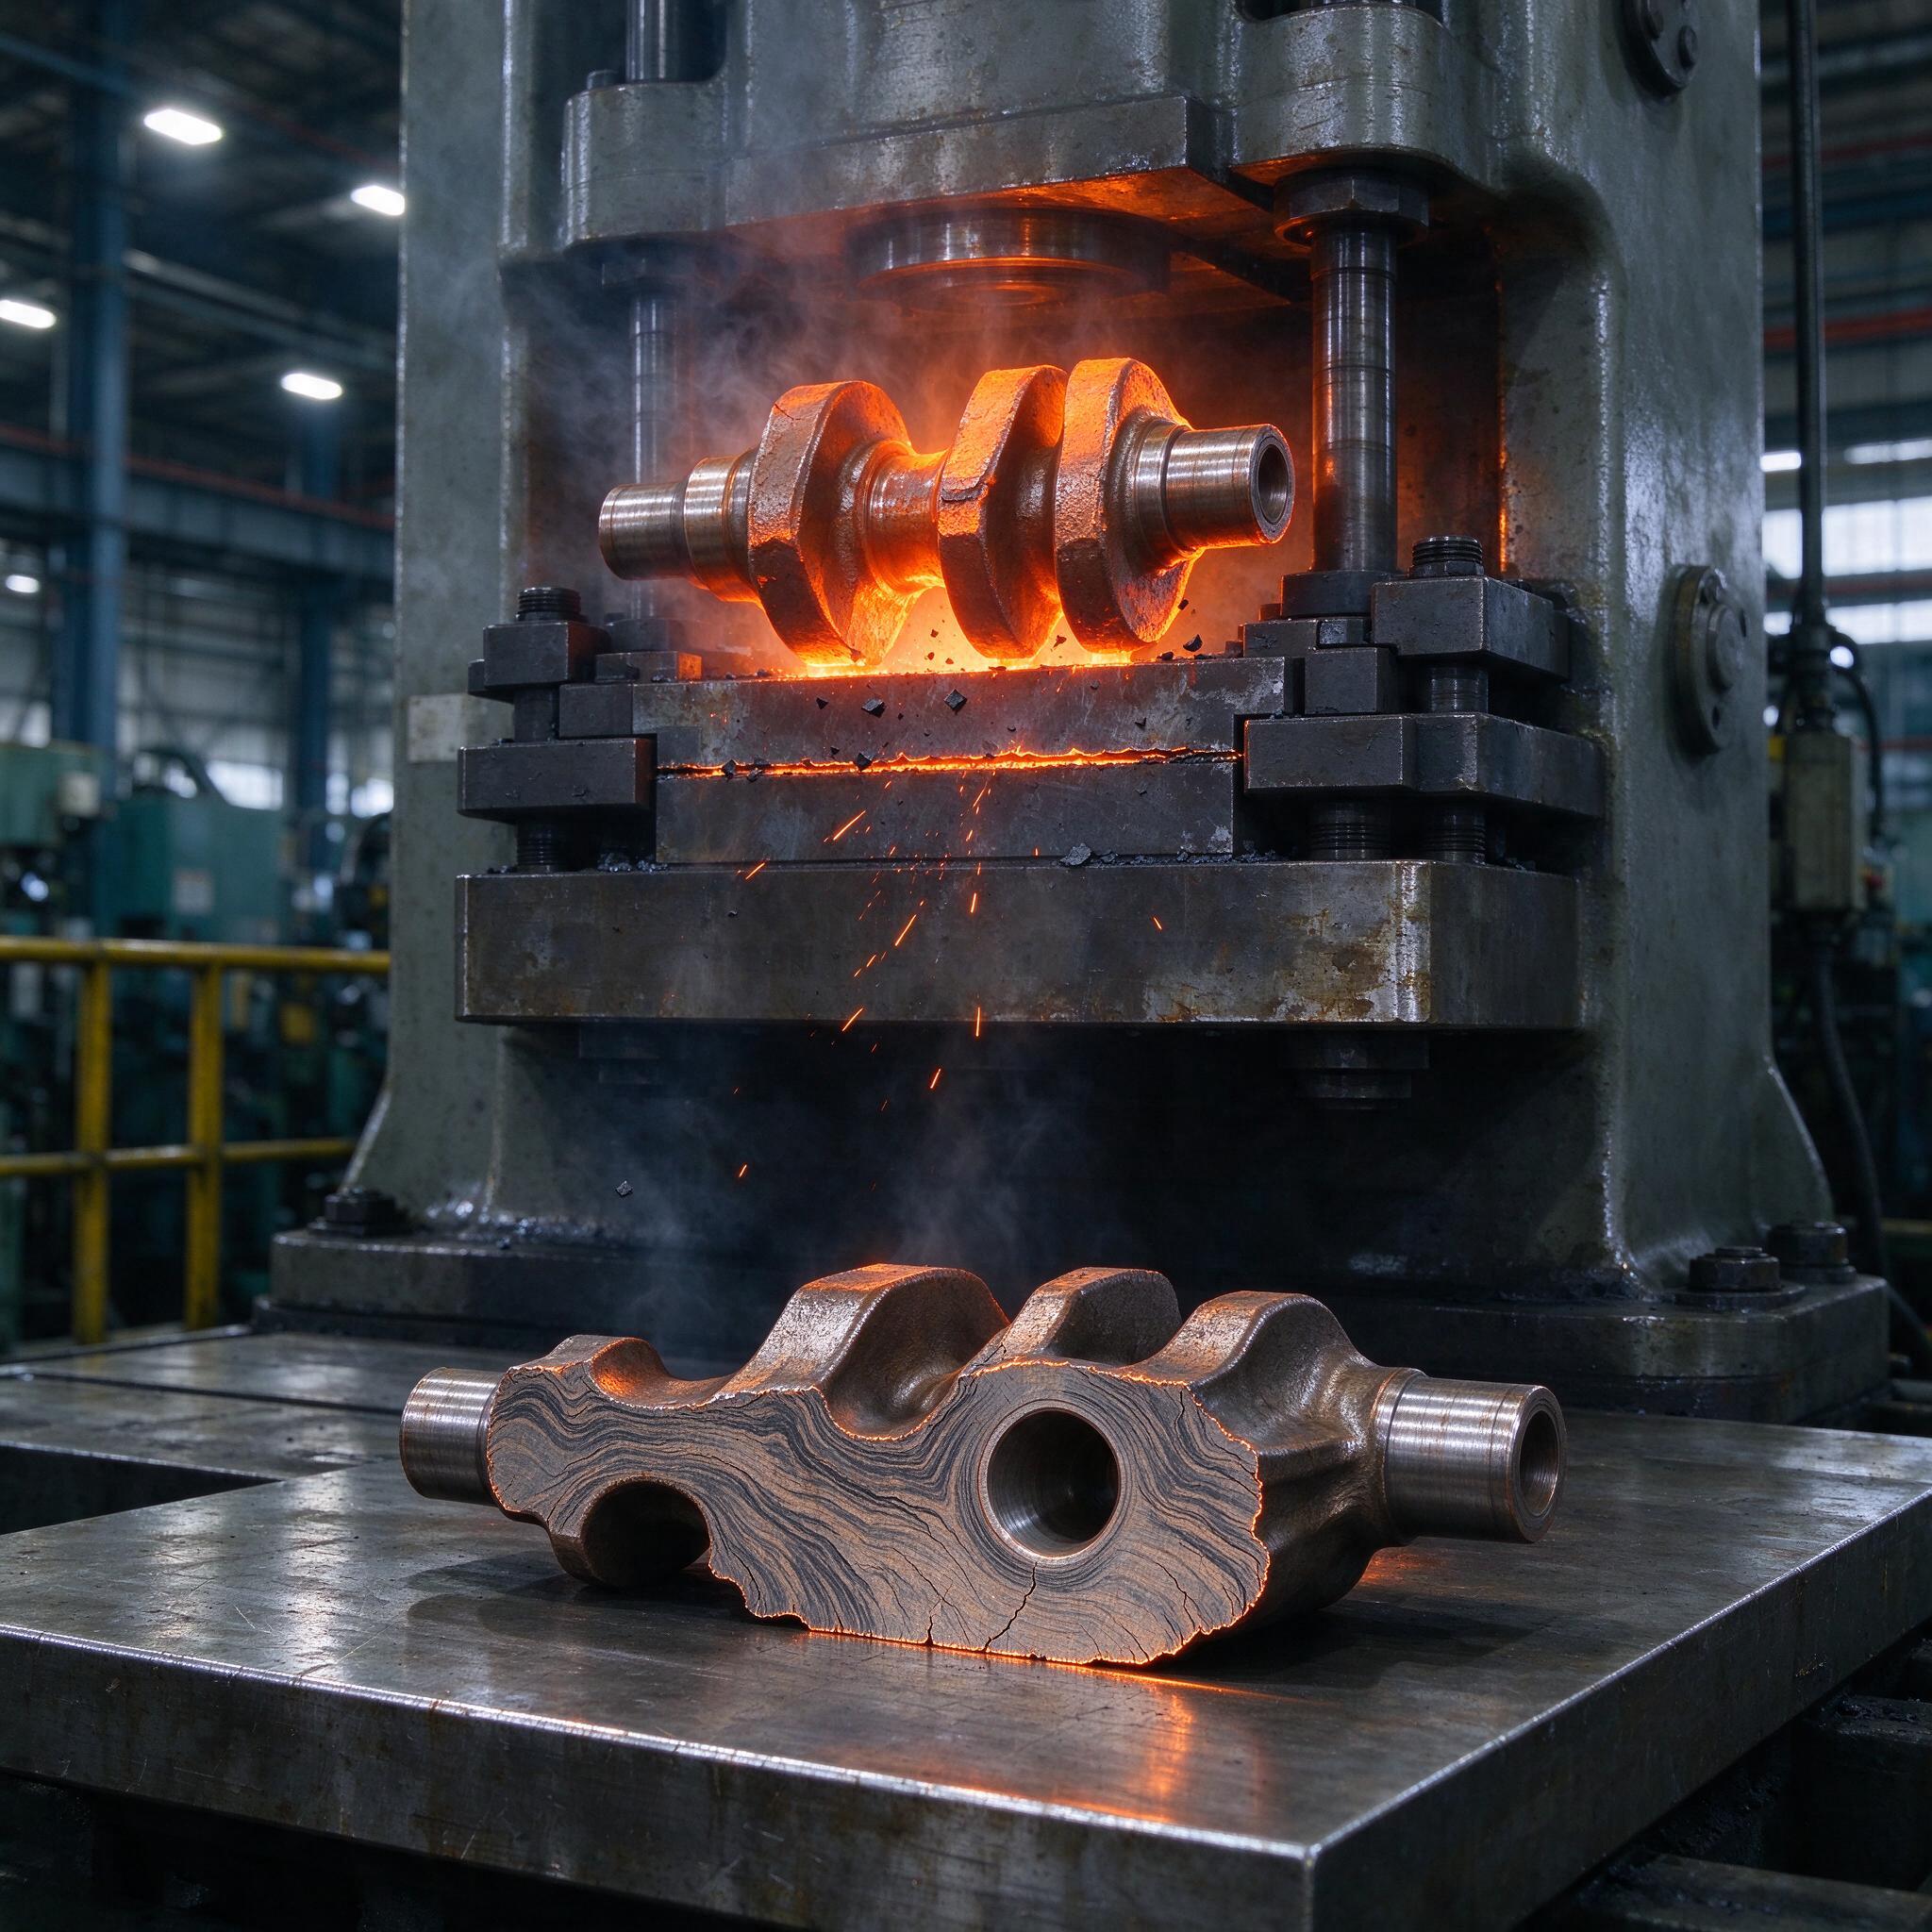
Контроль у нас двухступенчатый. Первая ступень — выборка: одну поковку из партии пилим по сечению фланца, шлифуем, травим в 50%-ном водном растворе соляной кислоты при 60-70 °C (по ГОСТ 10243). На фото как раз такой случай: разрезанная поковка лежит на столе пресса, после травления видна та самая «мраморная» картина — линии волокна обтекают шпоночный паз и фланец, повторяя гравюру штампа. Это эталон. Если видите перехлёст волокна, встречные потоки, клин у полости — макроструктура бракует деталь независимо от механики. Вторая ступень — 100%-ный визуальный контроль поверхности плюс ультразвук на ответственных валах, где по ТЗ заказчика допускается одна поковка на партию под разрушающий контроль.
На том же снимке виден и второй момент: горячая поковка в штампе, только сошедшая с ручья, с искрами и парами — это режим окончательного ручья, калибровочного. Металл светится равномерно, значит нагрев по длине заготовки держится. Неравномерный цвет — сразу к нагревальщику.
Типичные ошибки: реальный случай вместо теории
Самая дорогая ошибка за мою практику — перегрев под штамповку партии валов из 38ХА. Печник ушёл перекурить, садка полежала при 1250 °C лишние сорок минут. Визуально — поковки как поковки, облой в норме, размеры в допуске. Травление показало крупное зерно и оплавление по границам — «перегрев» в чистом виде, а на одном торце подхватили и пережог с окислением по границе зерна. Спасли часть партии нормализацией, но валы с пережогом пошли под лом. Сорок минут невнимательности — минус триста тысяч рублей и сорванный срок. С тех пор у нас в печи стоят автоматические регистраторы с выводом на пульт участка, и садка без отметки о графике нагрева к прессу не идёт.
Вторая классика — штамповка на «подостывших» заготовках ради скорости: конвейер поджимает, нагревальщик гонит заготовки быстрее, чем пресс успевает. Итог — недоштамповка последних ручьёв и форсированный износ гравюры.
Как выбрать пресс и подрядчика под валы 2-50 кг
- Усилие пресса — с запасом 20-25% к расчетному усилию штамповки самой тяжелой поковки, иначе заклины.
- Обязательное наличие выталкивателей в ползуне и столе — без них валы с фланцем из ручья не снять.
- Спросите, как подрядчик контролирует облой и волокно: если в ответе нет слова «макроструктура» и травления по ГОСТ 10243 — уходите.
- Требуйте протоколы нагрева: фактическая температура конца штамповки, а не «печь была настроена на 1150».
- Проверьте состояние штампового хозяйства: перешлифовка ручьёв, магнитный контроль штампов после ремонта. Убитый штамп даже на хорошем прессе даст каверны и задиры на каждой десятой поковке.
Частые вопросы
Можно ли убрать облой совсем, штампуя в закрытом штампе?
Нет, на вал с фланцем это не сработает: нужен точнейший по массе отрезанный пруток плюс стабилизированный нагрев по всему объёму, а разброс проката и угар это исключают. Малый технологический облой 5-10% — это страховка, а не расточительность.
Чем штамповка на прессе лучше ковки на молоте для валов?
Точностью и волокном. Допуски на прессе на 1-2 класса жестче, припуск под мехобработку меньше на 1-2 мм на сторону, волокно плавно обтекает контур без перехлёстов от многократных ударов. Плюс производительность: 40-60 поковок в час против 10-15 на молоте.
Как часто травить макрошлифы?
Минимум одна поковка на партию (одна садка, одна марка), а на валах под сертификацию — первая, средняя и последняя поковка смены. Дешевле распилить три штуки, чем разбираться с поломкой вала у заказчика.
Напоследок
Горячая объемная штамповка поковок валов на кривошипном прессе — процесс управляемый до мелочей: масса заготовки, график нагрева, толщина мостика облоя, состояние гравюры. Контроль волокна макроструктурой — не формальность, а единственный способ увидеть то, что скрывают размеры и сертификат. Ловите проблемы на облое и макрошлифе — и пресс отблагодарит стабильной партией без рекламаций.