Загнал слиток на скорости — и потерял профиль
Ситуация знакомая: пресс выдает профиль, на выходе все красиво, а на столе охлаждения, через двадцать метров от матрицы, изделие уже «повело» — винт такой, что заказчик потом неделю доказывает, что это не его монтажники криво поставили. И диагноз почти всегда один: кто-то в цехе гонит прессование на максимальной скорости, потому что «план горит». Разберем, как связаны скорость экструзии, температура слитка и итоговая геометрия профиля, и почему волочение не спасает, если прессовый участок работает через колено.
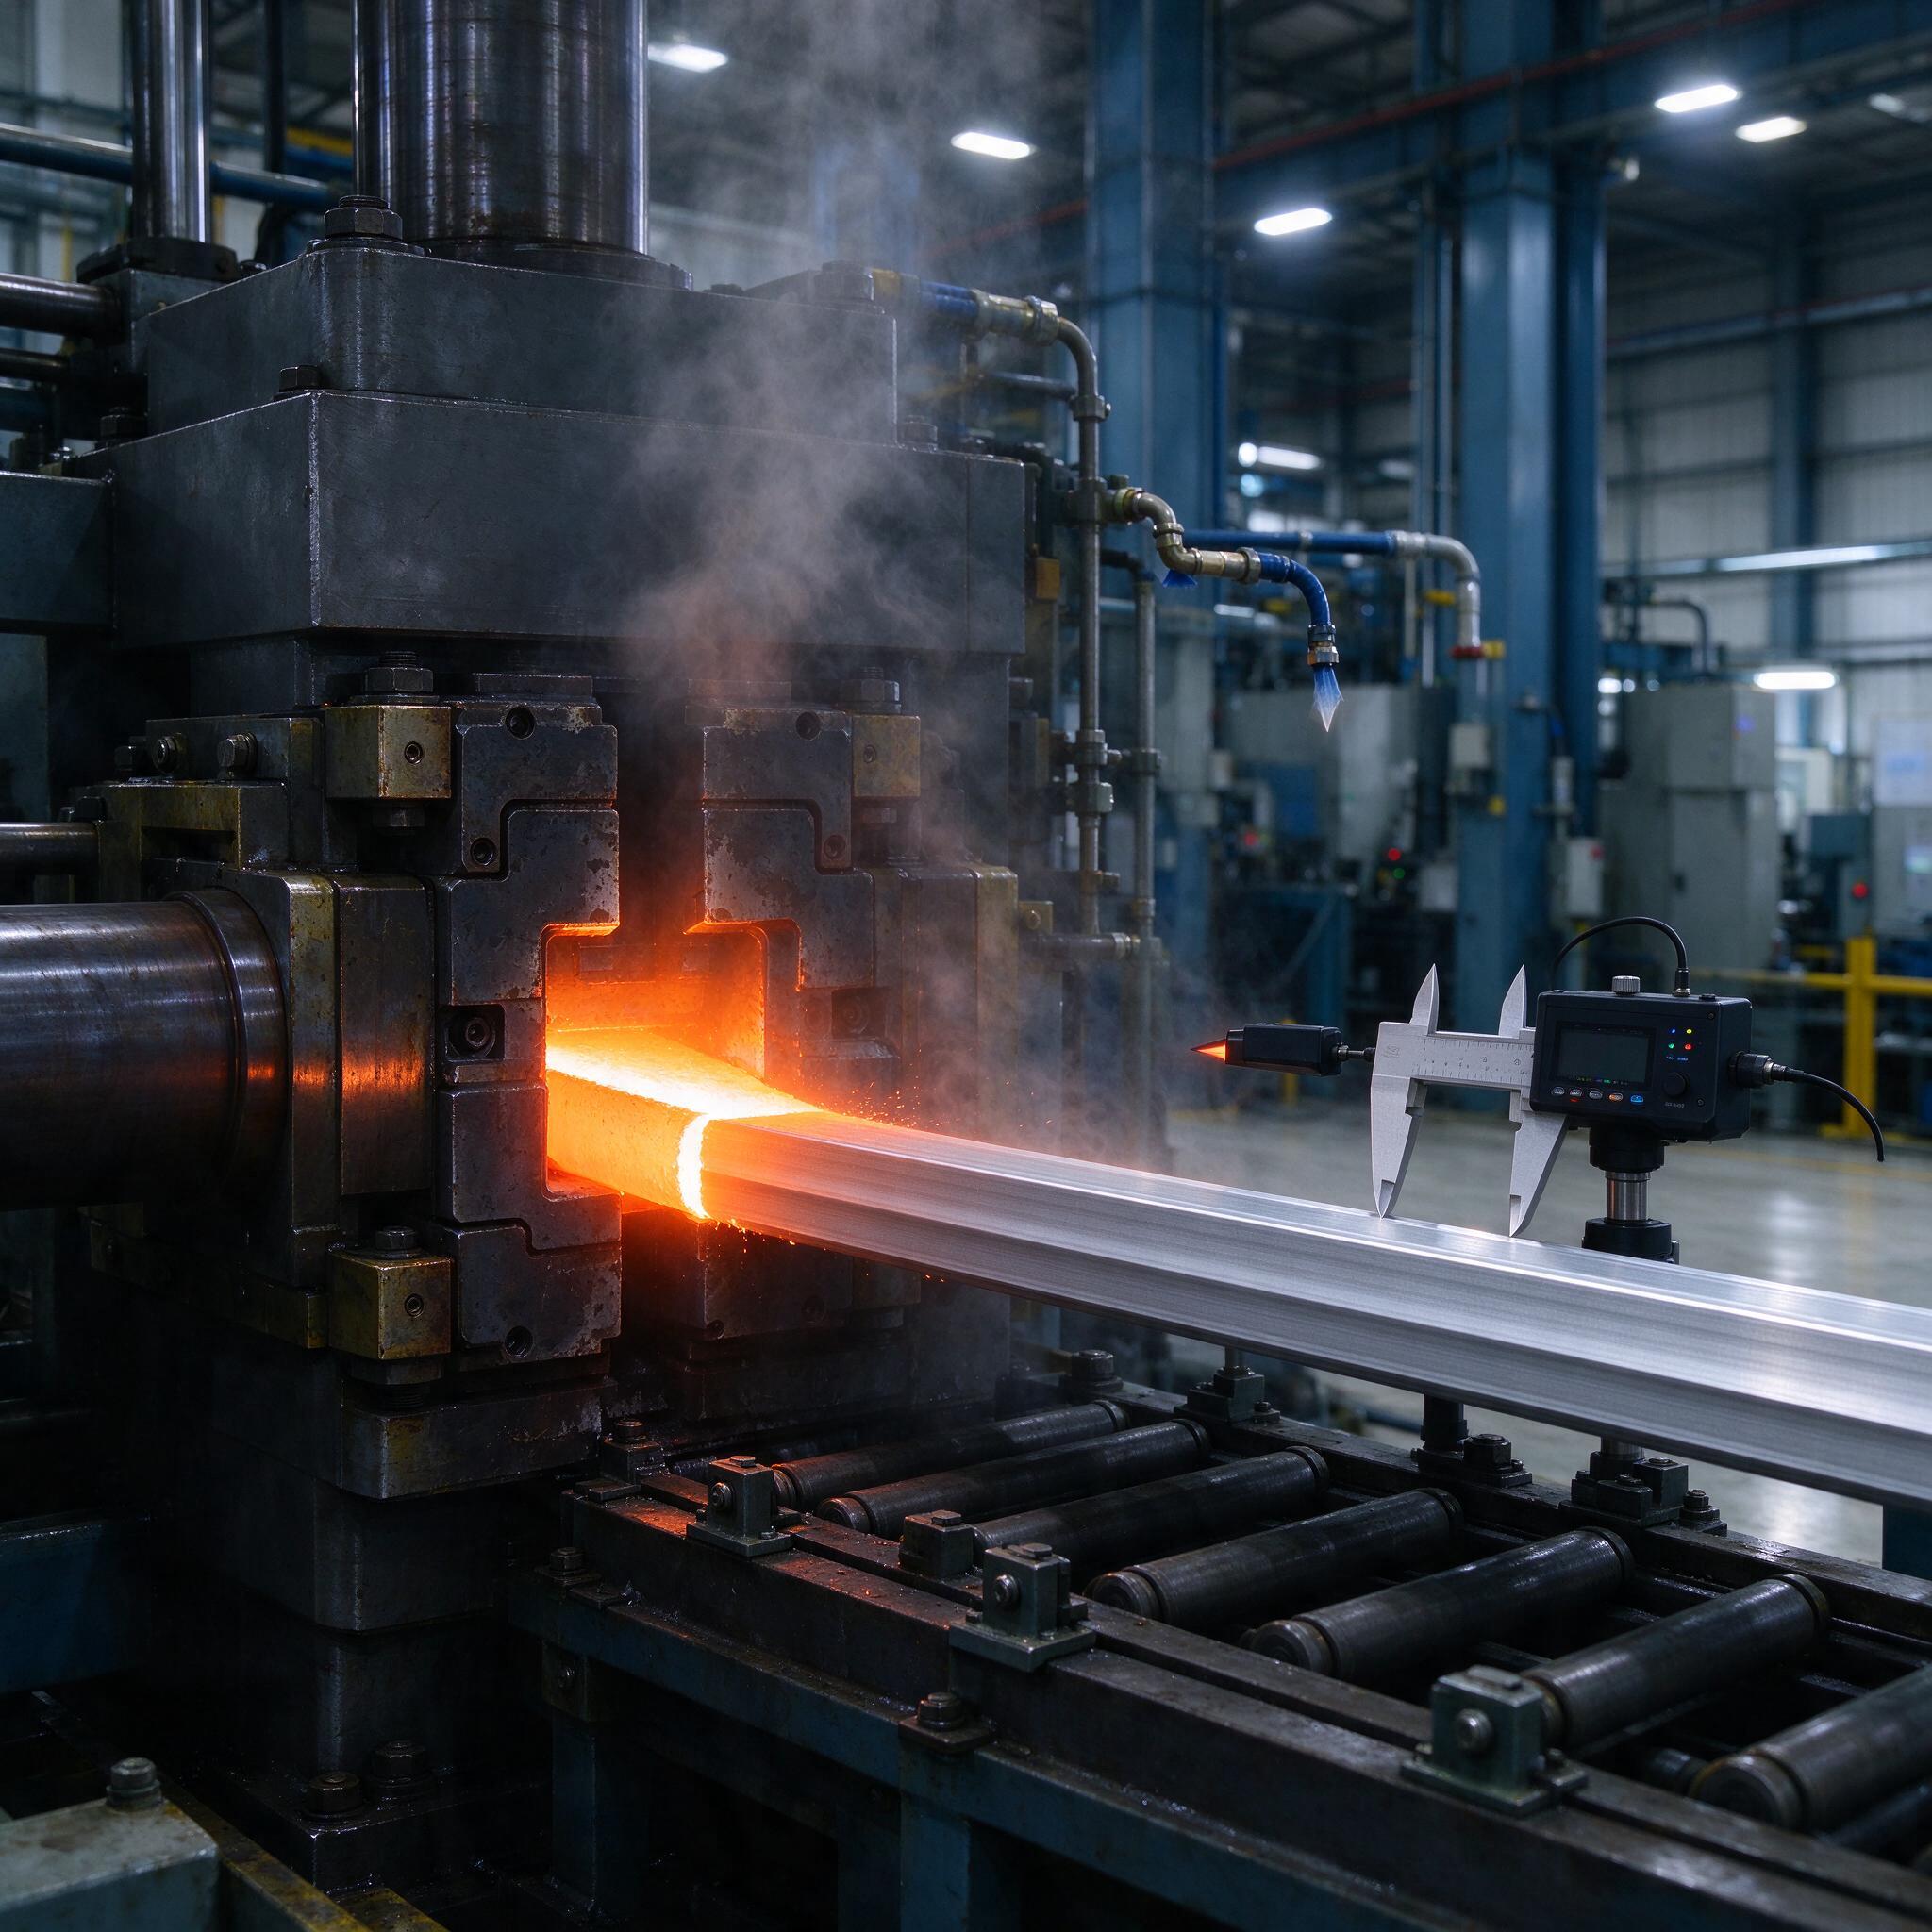
На фото — классическая картина нашего цеха: раскаленная заготовка выходит из матрицы гидравлического пресса, вокруг пар и искры, а рядом на рольганге стоит цифровой штангенциркуль на стойке — по-простому «контролька». Именно в этот момент, пока металл еще горячий и мягкий, решается, пройдет партия по допуску или уйдет в брак.
Температура слитка: не «горячо/холодно», а окно в 30 градусов
Прессование алюминия — это не ковка, где чем горячее, тем лучше. У каждого сплава есть рабочий диапазон, и он узкий. Для AD31 (аналог 6060/6063) слиток перед прессом — 420–480 °C. Для дюрали Д16 и сплавов 7xxx серии — уже 380–440 °C, и перегрев для них фатален:лав хорошей press`;
Что происходит при перегреве? Металл становится «сопливым». На выходе из матрицы профиль провисает, тонкие полки утягивает, на поверхности лезут грубые продольные риски и следы схватывания с инструментом. В худшем случае ловим горячие трещины — и это уже не правка волочением, а переплавка. Недогретый слиток тоже плох: усилие пресса растет, пресс «не тянет», скорость приходится валить до 2–3 м/мин, а на поверхности вылезает «шага» — периодические поперечные следы.
По опыту, мастера часто путают температуру слитка и температуру контейнера. Слиток может быть идеальных 460 °C, но если контейнер холодный (ниже 400 °C), металл по стенкам остывает, и мы получаем неравномерное течение — так называемую «нашлепку» на заднем конце и расслоение. Контейнер греем до 420–450 °C и держим, а не «поддуваем перед сменой».
| Сплав | Слиток, °C | Контейнер, °C | Скорость выхода, м/мин |
|---|---|---|---|
| АД31 / 6060 | 430–480 | 400–440 | 15–60 |
| АД31 твердые сечения | 440–470 | 410–450 | 8–20 |
| Д16 / 2024 | 380–420 | 380–420 | 1,5–5 |
| АМг5 | 400–450 | 390–430 | 3–8 |
Скорость прессования: где начинается брак
Скорость и температура — связанные сосуды. Разогрел слиток выше — и металл течет легче, но одновременно растет температура на прессшайбе и в матрице из-за деформационного разогрева. В тонких сечениях металл на выходе может доходить до 550–570 °C — это уже на грани плавления легкоплавких эвтектик. Профиль «плывет» прямо на глазах.
На нашем участке приняли простое правило: скорость выставляем не по табличке, а по поведению профиля на столе. Первые метры после каждой смены матрицы — «приработка», скорость занижена процентов на 30. Смотрим, как профиль идет по рольгангу, не задирает ли полку, ровный ли торец. Потом плавно поднимаем. Изотермическое прессование (когда пресс-автомат сам сбрасывает скорость по мере выхода слитка) — вещь хорошая, на наших новых прессах с CPC-системой брак по геометрии упал процентов на пятнадцать. Но и без автоматики опытный прессовщик держит темп руками — это ремесло.
- Полые сечения (труба, коробка) — скорость минимальная, там сварка по игле, и ее легко порвать.
- Сплошные толстые сечения — можно смелее, деформационный разогрев они прощают.
- Тонкостенный фасонник — золотая середина, иначе утянет полки и «завьет» винт.
Контроль геометрии: на горячем, но с холодной головой
Главное правило: профиль усаживается при остывании, и неравномерно. Стенка толще — сядет больше. Поэтому контроль «на прессу» — это не финальный замер, а оперативный. Штангенциркуль с цифровым индикатором на стойке (как на фото) — минимум. Серьезные участки ставят лазерные профиломеры прямо за прессом — они показывают отклонение в реальном времени, оператор реагирует за минуты, а не за партию.
Замеры берем на трех точках по длине: начало, середина, конец прессостатка. Начало всегда горячее и толще, конец тоньше — это нормально, вопрос в допуске. Для конструкционных профилей по ГОСТ 8617 и EN 12020 допуск на стенку обычно ±0,15–0,3 мм в зависимости от размера, по ширине сечения — жестче у прецизионных классов. После закалки на воздухе профили Т-закалки «ведет» — правка растяжением на 1–3% обязательна, иначе винт и серповидность не уберешь никаким волочением.
Волочение: когда оно нужно, а когда деньги на ветер
Волочение — это не «дожим» кривого прессового профиля, а отдельная операция с своей логикой. Тянем через волоку со смазкой (по маслу с графитом или через мыло), обжатие за проход — 10–20%, больше нельзя, рвет или наклеп такой, что потом не отожмешь как надо. Волочение дает: точный размер, чистую поверхность (до Ra 0,4–0,8), прямые прутки и проволоку.
Но вот правда, о которой не любят говорить подрядчики: если прессовый профиль ушел по геометрии на полмиллиона — волочением его не вытащишь. Волока работает по контуру, а не по винту и не по серповидности на длине шесть метров. Однажды на участке мы поймали брак из-за того, что пытались «дотянуть» коробку после того, как прессовщик завысил скорость и утянул стенку на 0,25 мм. Итог: волока прошлифовали, партию забраковали по разнотолщинности, два дня в труху. Правильный ответ был не в волочении, а в перенастройке пресса.
Зато связка «прессование с припуском + волочение» на точных прутках (калибровка под h9–h11) — рабочий стандарт. Берем прессовку с припуском 0,3–0,5 мм на сторону, правим растяжением, тянем, получаем калиброванный пруток под ЧПУ без черновой обработки.
Как выбрать прессовый участок или подрядчика: чек-лист
- Термопара в слитке. Если подрядчик не может назвать температуру слитка и контейнера на каждую плавку — все разговоры про качество пустые.
- Гомогенизация слитков. Слиток без гомогенизации при 560–580 °C — это риск трещин и рваной поверхности. Спросите, гомогенизируют ли.
- Контроль на линии. Лазерный профиломер или хотя бы замеры каждые N метров. «Померим в конце смены» — красный флаг.
- Правка растяжением. Для Т- и Т5-профилей без нее геометрию не удержать. Уточните усилие и ход растяжной машины.
- Аттестация матриц. Спросите, сколько профилей прошла матрица и когда был последний ремонт (нитрид-титановое покрытие держит 2–3 раза дольше голой стали 3Х2В8 или 4Х5МФС).
FAQ
Можно ли поднять производительность, просто задрав скорость прессования?
Нет, это не сработает, потому что вместе со скоростью растет деформационный разогрев, металл перегревается на выходе, и вы получаете либо порванные тонкие полки, либо профиль, который уводит винтом. Плюс матрица «садится» в два раза быстрее. Реальная экономия — нулевая, весь приплан съест брак и переточка инструмента.
Почему профиль кривится именно после закалки, а на прессу был ровный?
Потому что сечение остывает неравномерно: тонкие полки схватываются первыми, толстая середина остывает позже и тянет геометрию за собой. Лечится правильной закалкой (вентиляторы, водовоздушная смесь) и обязательной правкой растяжением сразу после закалки, пока металл еще податливый.
Нужна ли смазка при прессовании, как при волочении?
Нет, при прямом прессовании алюминия конструкционных сплавов смазку в контейнер не кладут — иначе «замазывает» сварную шов и лезут дефекты течения. Смазывают только прессшайбу (борное масло или графитовая суспензия), и то не всегда. При волочении, наоборот, смазка обязательна — без нее волока схватывает металл и рвет поверхность за первый же проход.
Вместо заключения
Геометрия профиля не рождается на ОТК — она рождается в контейнере пресса. Температура слитка в узком окне, скорость по поведению металла, честный контроль на горячем, правка и волочение по назначению, а не для галочки. Все остальное — перебор брака и объяснения с заказчиком. Мы на своем участке давно это приняли как аксиому, и советуем не наступать на наши грабли.