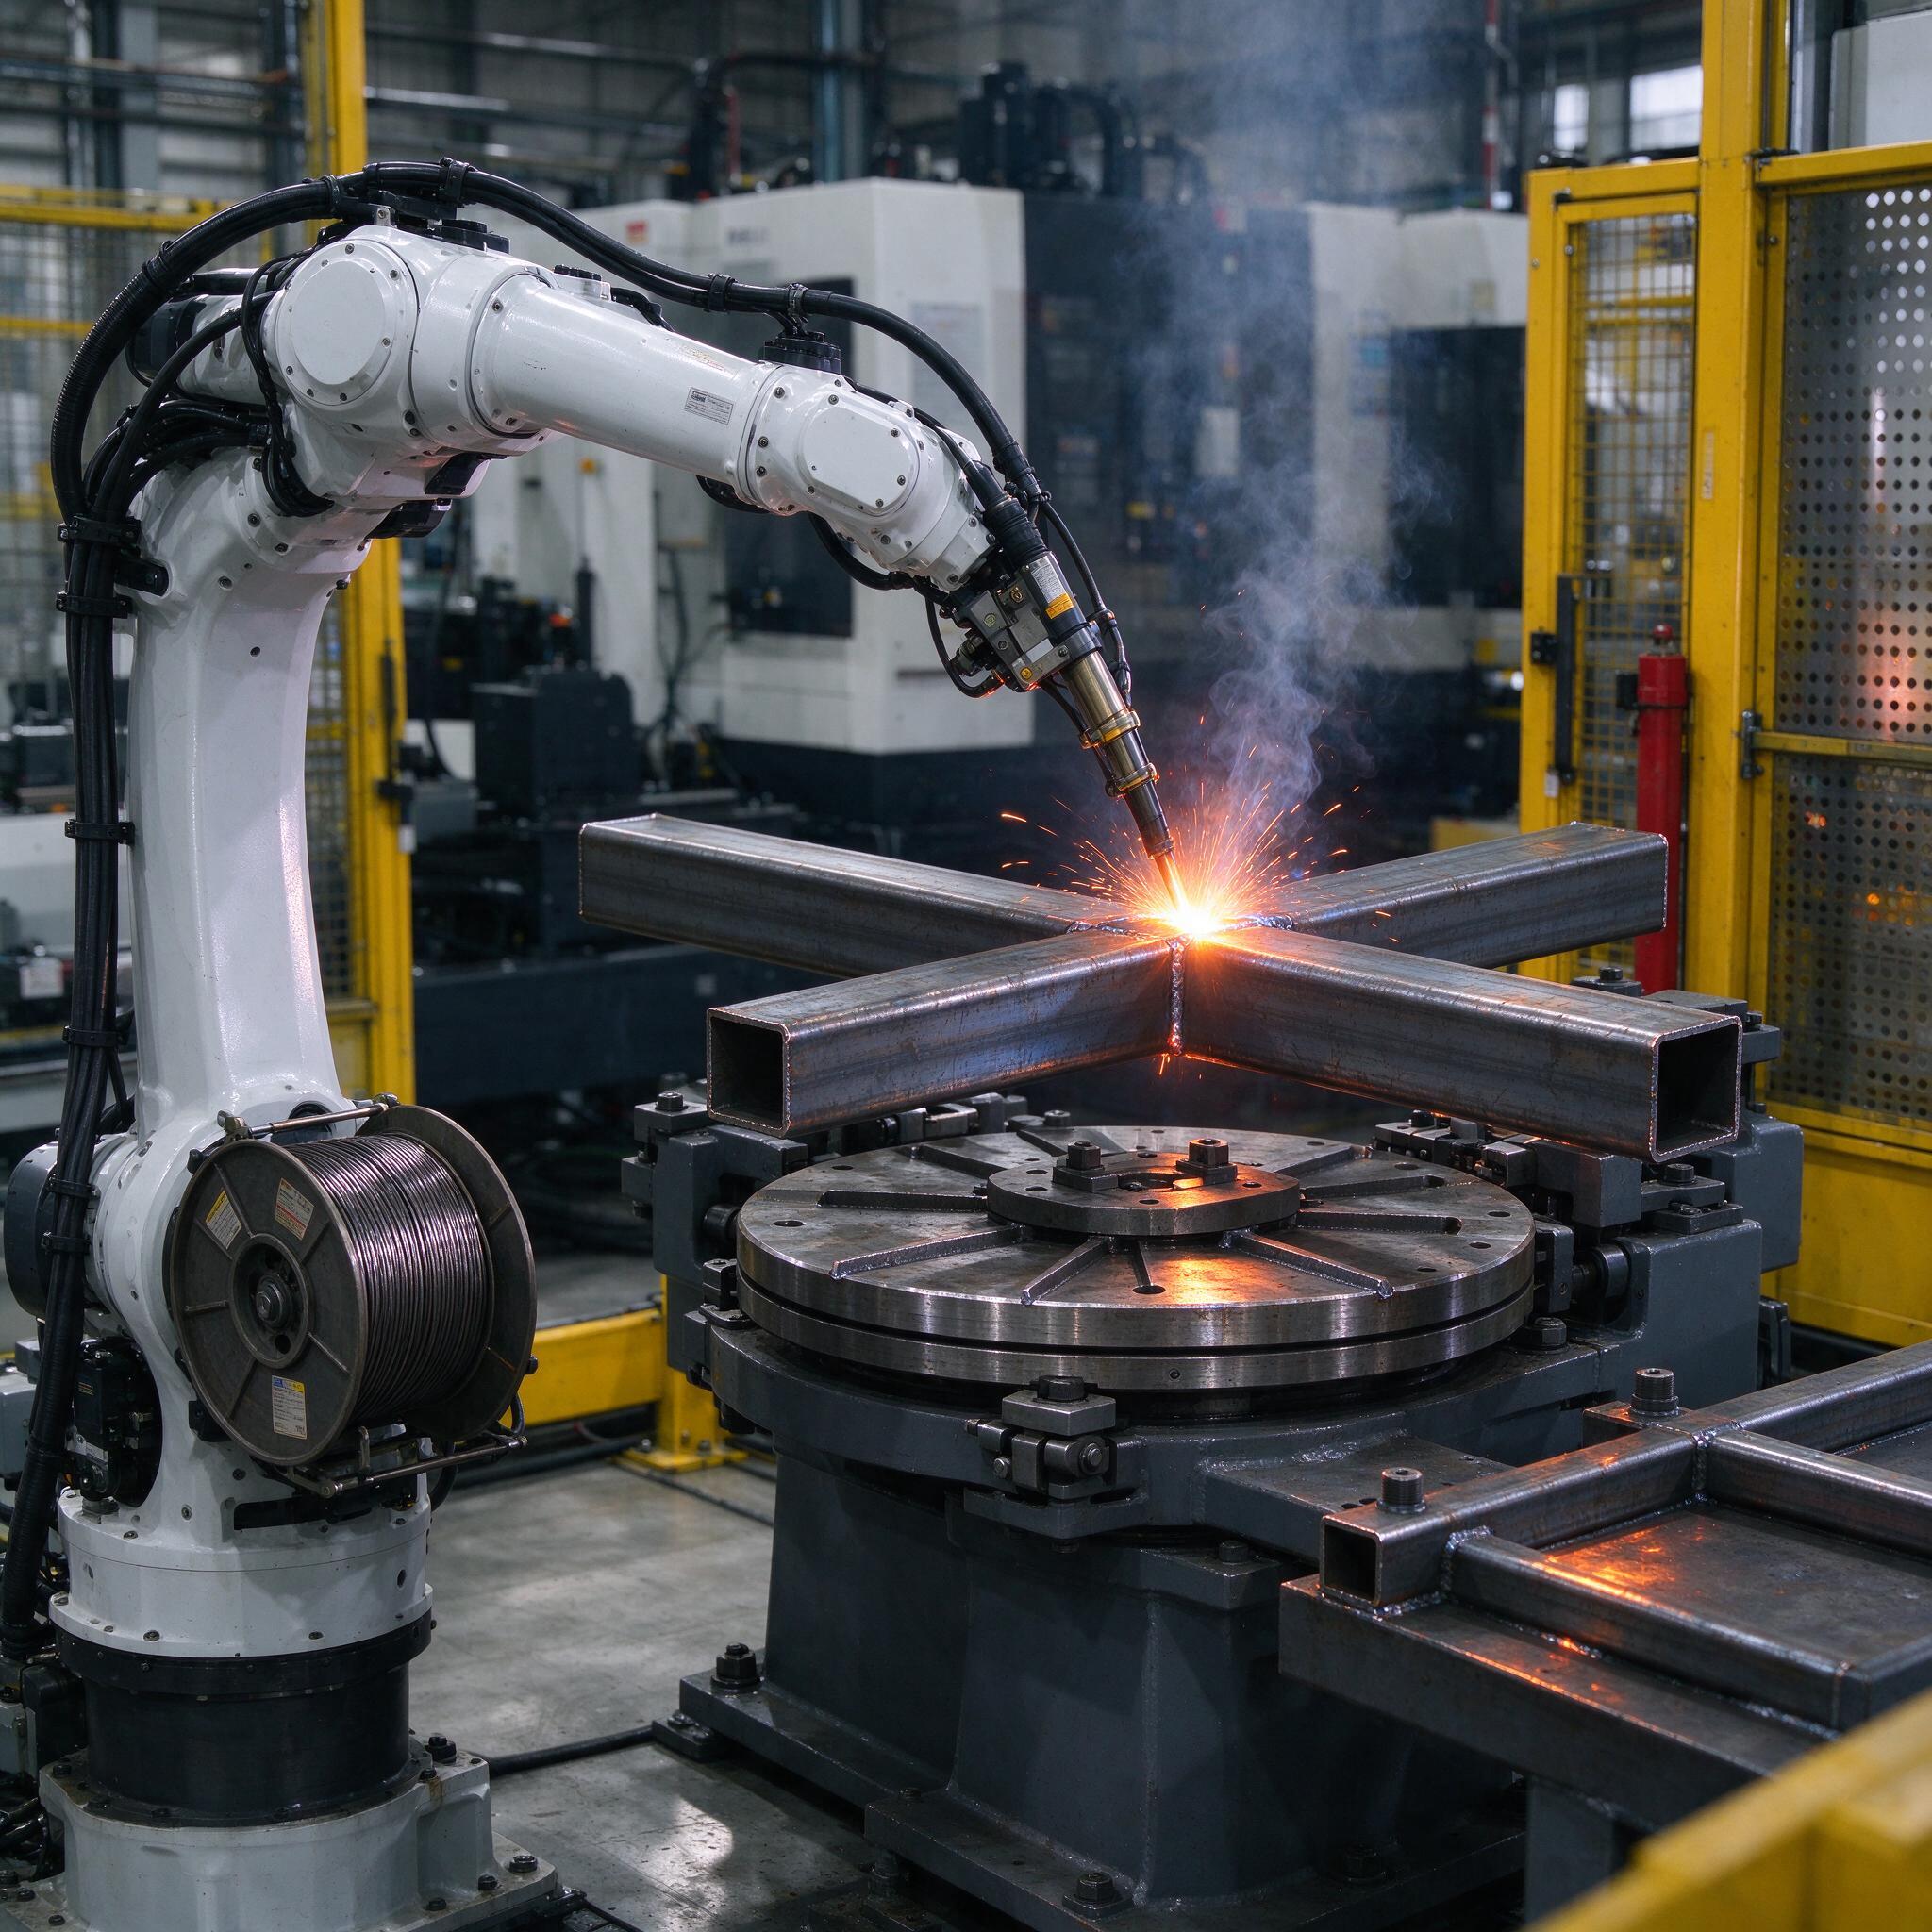
В позапрошлом квартале мы всерьез уперлись в потолок по каркасам из профильной трубы 60×60 и 80×80 — заказчик просил партию, а участок ручной полуавтоматической сварки выдавал максимум 14 каркасов в смену, при том что два сварщика практически жили в масках, а брак по геометрии (увод диагоналей после сварки) доходил до 6%. Поставили роботизированный комплекс: робот-манипулятор на 6 осей, двухпозиционный позиционер на 500 кг, горелка с антиспреевым обдувом. Цикл сварки одного каркаса упал с 22 минут до 13, то есть минус 40% — и это не маркетинг, а данные с панели ЧПУ. Расскажу, как мы к этому пришли, где набили шишки и что реально важно при выборе комплекса.
Кстати, фото выше — наш участок, сняли для журнала. Белый робот на постаменте с барабаном сварочной проволоки прямо на основании манипулятора, каркас из квадратной трубы стоит на поворотном позиционере, на столе видны риски и следы брызг — рабочий стол в самом прямом смысле. За клеткой — обрабатывающие центры, оттуда к нам приходят уже торцеванные и просверленные заготовки. Ограждение желтое, с перфорацией — без него сейчас ни один Weld-Safe аудит не пройдет.
Почему профильная труба — лакомый кусок для роботизации
Каркасы из гнутосварного профиля — это 80% повторяемости. Труба по ГОСТ 30245 идет с достаточно стабильной геометрией, торцы после ленточной пилы или лазера имеют допуск ±0,5 мм, и если стапель собран правильно, робот не промахнется. Мы варим Св-08Г2С диаметром 1,2 мм в смеси 82% Ar / 18% CO2 — классическая MAG, ток 180–240 А, напряжение 22–26 В, скорость подачи 8–12 м/мин в зависимости от стенки. Для стенки 3 мм ставим 190 А и 24 В, скорость 55–65 см/мин.
Главный аргумент — позиционер. Пока робот варит одну сторону каркаса, позиционер на 500 кг проворачивает узел на 180° (или куда скажет программа), сварщик-оператор в это время снимает готовый каркас со второй позиции и ставит новый. Двойная цикличность. Стол позиционера у нас с Т-пазами и набором упоров-квадратов, перестройка между типами каркасов — минут двадцать, если заранее подписал упоры маркером.
Режимы и проволока: что мы крутит и почему
По опыту, мастера часто путают жесткость дуги с индуктивностью. На роботе дуга должна быть жесткой, но без «плевков» — иначе брызги налипают на сопло, и через 40 минут горелка просит чистку, а программа встает. Наша связка:
| Стенка трубы | Ток, А | Напряжение, В | Сварочная проволока | Скорость, см/мин |
|---|---|---|---|---|
| 2 мм | 150–170 | 21–23 | Св-08Г2С Ø1,0 | 70–80 |
| 3 мм | 180–210 | 23–25 | Св-08Г2С Ø1,2 | 55–65 |
| 4 мм | 220–250 | 25–27 | Св-08Г2С Ø1,2 | 45–55 |
Проволоку берем только с медным покрытием и нормальной намоткой — ржавый барабан с перекрещенными витками убивает подающий механизм за неделю, а заправка робота — это не «перекинуть и погнали». Механизм подачи у нас прямо на руке робота, поэтому барабан мелкий, 5 кг, следите, чтобы проволока не «сдувалась» с катушки при резком торможении осей. Один раз поймали зарез на угловом шве из-за того, что робот догонял позиционер — синхронизация осей была настроена с перебором ускорений. Пришлось переписывать траекторию с накоплением отклонения, а не гнаться за секундами.
Стапель — вот где деньги
Робот-манипулятор — полдела. Дорогое — оснастка. Мы сначала хотели универсальный стол с «ежом» из прижимов, но после первого месяца поняли: для серии каркасов нужен жесткий стапель с базированием по двум осям и упором в третий. Зазор в стыке более 1 мм — и робот начинает вести себя как стажер: шов проваливается, кромка подгорает. Выход один — требовать от заготовительного участка точности реза, иначе комплекс не окупится никогда. Лазерный трубогиб/труборез вроде BLM GROUP или местной сборки на базе волоконного лазера решает проблему радикально: паз «ласточкин хвост» для самобазирования, и сборщик просто защелкивает каркас.
- Зазор в стыке: не более 0,5–1,0 мм для стенки до 3 мм.
- Увод диагоналей после сварки: держим в пределах 1 мм на метр.
- Углы шва: катет 3–4 мм, кратер завариваем программно, без «хвостов».
- Брызги: антиспрей каждые 2 смены, сопло чистить на паузе между позициями.
Типичные ошибки, или как мы поймали брак на ровном месте
Однажды на участке мы поймали брак из-за банальной усадки. Робот варил рамку по периметру — последовательно, по кругу, как его запрограммировали «по-человечески». Итог: рамку после сварки вело винтом, диагональ разошлась на 3,5 мм, и вся партия ушла на правку. Оказалось, надо было шить по прерывистой схеме с чередованием противоположных сторон и симметричным тепловложением, плюс прихватки в программе, а не вручную перед закладкой. С тех пор у нас правило: любая новая оснастка обкатывается на трех пробниках с промером до/после, и только потом программа пишется в продакшн. Вторая классика — экономия на выхлопной вентиляции: дым уходит вверх, засасывается в вытяжку над ЧПУ-центрами, и через месяц жалобы от соседнего цеха.
Как выбрать комплекс: чек-лист
- Грузоподъемность и момент позиционера с запасом 30% от максимального каркаса. Наш на 500 кг уже пожалели, что не взяли с наклоном стола — для объемных рамок не хватает.
- Программирование: оффлайн (типа RoboDK, Delfoi, KUKA.Sim) обязательно. Учить робота «по точкам» на стойке — минус неделя на каждый новый каркас.
- Синхронизация робота и позиционера — реальная, с плавным сопровождением, а не «стоп-варка-поворот».
- Сервис: ближайший инжиниринговый центр производителя (FANUC, KUKA, Yaskawa, Панасоник на ИЖ — в зависимости от кошелька) не дальше 300 км, иначе простои съедят всю экономию.
- Обучение оператора: два человека минимум, с сертификацией. Один уволится — второй должен подхватить.
FAQ
Можно ли обойтись без позиционера, просто повернув каркас руками?
Нет, это не сработает, потому что робот не дождется, пока оператор хлопнет перчаткой по рамке — цикл развалится, время на нештатные повороты съест все 40% экономии, а безопасностью вы себе жить не дадите: рука манипулятора в движении рядом с человеком недопустима.
Тянет ли робот тонкостенку 1,5 мм?
Тянет, но только с синергетическим управлением и импульсным режимом от источника (у нас Fronius, у коллег — Kemppi). Обычный «жесткий» режим на тонкой стенке дает прожоги на углах — робот не тормозит, как человек, и на короткой стороне шов перегревается.
Окупаемость реально 2 года, как пишут продавцы?
Если серия стабильная и каркасы идут потоком — да, у нас вышло примерно 20 месяцев. Если вы делаете по три разных каркаса в месяц мелкими партиями — не окупится никогда, потому что перестройка оснастки и перепрограммирование сожрут все. Честно считайте фонд времени на переналадку, а не только время дуги.
Резюме простое: роботизированная сварка каркасов из профильной трубы — это не про «замену сварщика роботом», это про дисциплину в заготовке, нормальную оснастку и голову в программировании. Дайте роботу ровные заготовки и правильный позиционер — и он отработает 40% экономии цикла и никогда не попросит отгул.