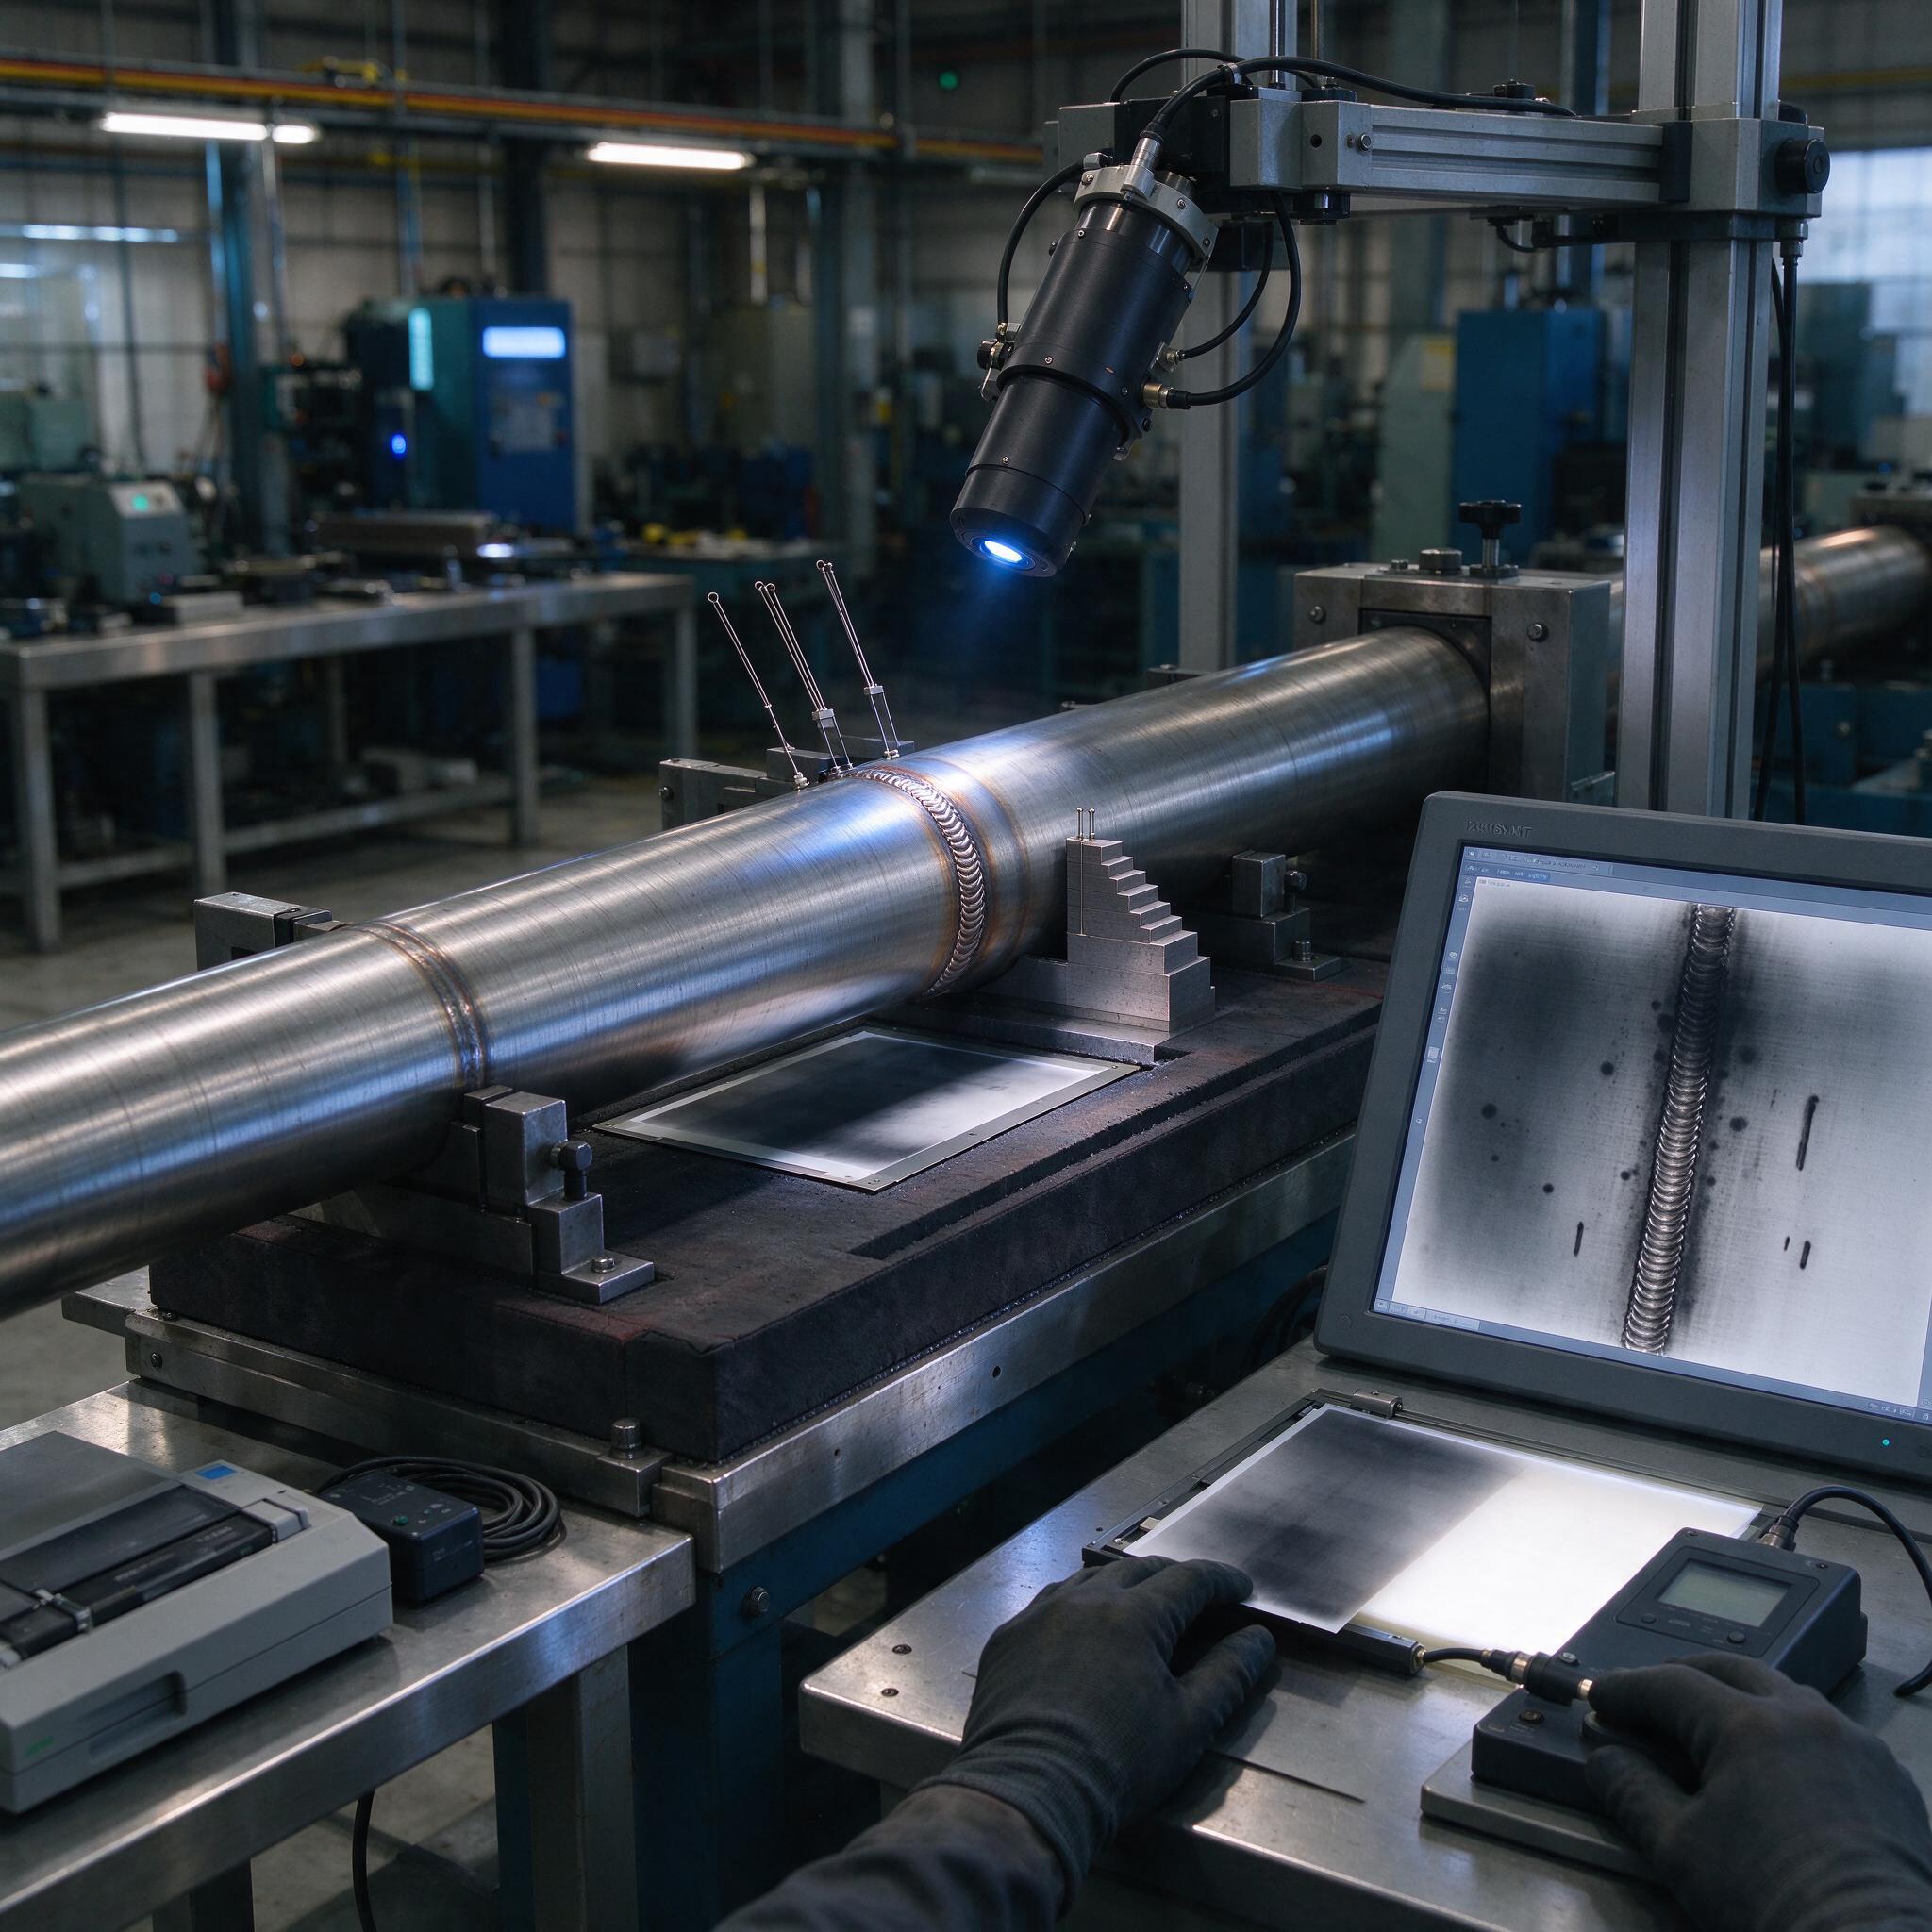
Стандартная ситуация: гидравлику сдели, опрессовали — держит. А через полгода на объекте «потеет» стык. Разбираем — шов с порами, которые на просмотр «на глаз» не поймали. Вот почему рентгенографический контроль сварных швов мы ставим в обязательную программу на всех ответственных трубопроводах, даже если заказчик ворчит по цене. Ниже — как мы гоним просвет по ГОСТ 7512, чего добиваемся по чувствительности и как расшифровываем снимки: поры, шлак, непровары.
Почему именно просвет, а не УЗК или капиллярка
УЗК на тонкостенке (2–4 мм) работает плохо: отраженка путается, «ложные» сигналы от валика усиления достают. Порошок и пенетрант покажут только поверхностные дефекты, а поры и шлаковые включения сидят в теле шва. Рентген даёт картинку «насквозь» — на снимке видно всё: и подрез, и поры, и непровар корня. Для труб диаметром до 150–200 мм с толщиной стенки до 5–8 мм это метод номер один, и ГОСТ 7512 это прямо регламентирует. Важно понимать: контроль неразрушающий, но метод радиационный — работаем через защиту, дозиметры обязательны, никаких «на глазок прикину время экспозиции».
Чувствительность 1–2%: что это значит на практике
Чувствительность контроля — это минимальный размер дефекта (обычно по канавочному эталону или эталону с проволочками типа IRE), который уверенно виден на снимке, в процентах от толщины контролируемого металла. Для тонкостенных труб 3–5 мм мы должны «поймать» дефект 0,05–0,1 мм по глубине. Как добиваемся:
- Источник — рентгеновский аппарат типа РАП-150/10 или аппарат с панорамным излучением, если труба позволяет засветку «сквозь» диаметр.
- Фокусное расстояние держим не меньше 250–400 мм, иначе геометрическая нерезкость «размажет» мелкие поры.
- Пленка — мелкозернистая, класса не ниже С5 по ISO 11699 (D4, Structurix), усиливающие экраны свинцовые, задний экран обязателен, иначе вторичное излучение даст «серую кашу».
- Дефектоскописты выставляем экспозицию по номограммам для конкретной толщины, а не «как обычно».
На снимке в лаборатории у нас лежит ступенчатый клинок — эталон чувствительности. Если ступеньки не читаются — снимок бракуем и переэкспонируем, извиняясь перед производством за простой. Дефекты при 1–2% чувствительности на тонкостенке реально ловятся: пору диаметром 0,3 мм на стенке 4 мм мы видим спокойно.
Снимки SVDb (SVD) и как мы их делаем
На практике чаще всего работаем по схеме SDVb — снимок «через стенку», когда источник снаружи, кассета прижата к обратной стороне трубы, излучение проходит сквозь одну стенку. Для труб малого диаметра (до 100 мм) применяем эллиптическую схему — источник смещаем, шов «проявляется» как эллипс, чтобы корень не накладывался на валик усиления. Маркировка снимков — обязательна: номер стыка, клеймо дефектоскописта, дата, схема. Без маркировки снимок в архив не принимает даже самый лояльный начальник ОТК.
Однажды мы поймали брак из-за того, что сварщик «подложил» прихватку с непроваром, а кассету поставили со смещением на 15 мм — корень ушел под валик усиления, снимок «читался» отлично, но дефект был вне зоны расшифровки. С тех пор у нас правило: разметку контролируемого участка наносит только дефектоскопист, приварка — только по его разметке, и никак иначе.
Расшифровка: поры и шлак — что мы реально видим
По опыту, мастера часто путают одиночные поры и шлаковые включения. На снимке это выглядит по-разному:
- Поры — круглые или овальные тёмные пятна с чёткими краями, чаще цепочкой вдоль шва. Газ не успел выйти из сварочной ванны. Цепочка пор — это уже признак проблем с защитным газом или влажной обмазкой электрода.
- Шлак — вытянутые, «рваные» тёмные полосы с неровными краями, чаще вдоль кромок. Шлак от покрытых электродов или флюса, который не всплыл.
- Непровар корня — прямая тёмная линия по центру шва, самая опасная штука, по ГОСТ 7512 обычно недопустима вообще.
- Подрезы — тёмные полосы вдоль кромок, видны как «тень» по краю валика.
Нормирование — по таблицам ГОСТ 7512 и коду дефекта (обозначения по ГОСТ 30242): для пор учитываем их наибольший размер и количество на 100 мм шва, для шлака — длину и суммарную площадь. Одиночная пора 0,5 мм на трубопроводе 2-й категории может быть допустима, а скопление — нет. Один нюанс, который сбивает молодых расшифровщиков: вмятины от брызг металла на поверхности дают такую же тёмную точку, как пора. Поэтому подозрительное место перепроверяем капилляркой или визуальным контролем по ГОСТ 23118 — двойная проверка, но зато без ложных забраковок и без пропусков.
Типичные ошибки, или случай из практики
Самая коварная ошибка — переоценка своих возможностей по засветке «толстых» стыков. На объекте заказчик уговорил нас «просветить» стык толстостенной трубы 12 мм панорамным методом, чтобы «побыстрее». Экспозицию взяли по номограмме, но забыли, что источник был старый, с выработанной трубкой — фактическая мощность упала. Снимки вышли недоэкспонированы, чувствительность по эталону не читалась, а главное — мы чуть не пропустили непровар корня на двух стыках. Спасло то, что один стык ушёл в гидравлику и «попотел» на опрессовке, после чего все снимки переэкзаменили заново. Вывод: перед каждой сменой проверяем реальную дозу на выходе источника, а не верим шильдику. И вторая ошибка — экономия на заднем свинцовом экране: «и так видно». Не видно. Рассеянное излучение забивает мелкие детали картинки, и вы получаете красивый снимок без дефектов, которых на самом деле полно.
Как выбрать подрядчика или организовать участок контроля
Если решаете отдавать рентген-контроль на аутсорс или ставить свой пост, вот наш чек-лист:
- Лицензия/аттестация лаборатории (или отдельных дефектоскопистов) по РСК, методы — именно рентгенографический, а не «ВИК плюс УЗК по случаю».
- Оборудование: пишите в договоре конкретные модели аппаратов (РАП-150, apparatus с мини-фокусом), класс пленки, эталоны чувствительности с действующей поверкой.
- Дозиметрический контроль и санитарно-эпидемиологические требования: без дозиметров и санпаспорта на рентгенкабинет работа незаконна.
- Оформление результатов: не «акт просмотрено», а протокол с привязкой снимков к стыкам, схемами просвета и заключением по каждому дефекту.
- Срок хранения снимков — уточните, сколько лет заказчик требует по НТД; иногда это 20+ лет, и «снимок в коробке на стеллаже» не проходит.
Частые вопросы
Можно ли заменить рентген ультразвуком на тонкостенных трубах?
Нет, в чистом виде не сработает. УЗК на стенках до 4–5 мм ловит крупняк, но мелкие поры и шлак в теле шва ему «не видны» из-за мертвой зоны и шумов от отражений. УЗК хорош как дополнение и для толстостенки, но для тонкостенных ответственных стыков по ГОСТ 7512 базовый метод — просвет.
Насколько дорог обходится рентген-контроль одного стыка?
Зависит от диаметра и схемы. Панорамная засветка стыка 100 мм — это минуты экспозиции и копейки на пленку/кsetTimeout; труд дефектоскописта — основная статья. По нашему опыту, стоимость одного стыка с оформлением протокола — от нескольких сотен до пары тысяч рублей. Сопоставьте это с ценой врезки аварии на объекте — разница на два порядка.
Можно ли доверять цифровым детекторам вместо пленки?
Да, но с оговорками. Цифровые панели (DDA) по ГОСТ 7512 в последней редакции допускаются, чувствительность сопоставима при правильной калибровке. Но для архивного хранения заказчики часто требуют пленку — юридически «железный» оригинал. Мы работаем в двух форматах: пленка для сдачи заказчику, цифровая копия для внутренней базы и быстрого сравнения с прошлыми стыками.
Вместо заключения
Рентгенографический контроль сварных швов — не бюрократия, а страховка. Чувствительность 1–2% на тонкостенке — это реально достижимая цифра, если не халтурить с экспозицией, экранами и эталонами. Поры и шлак на снимке читаются однозначно, спорные места всегда перепроверяем. У кого стыки «потеют» — начинайте со снимков, а не с «подтянуть гайку».