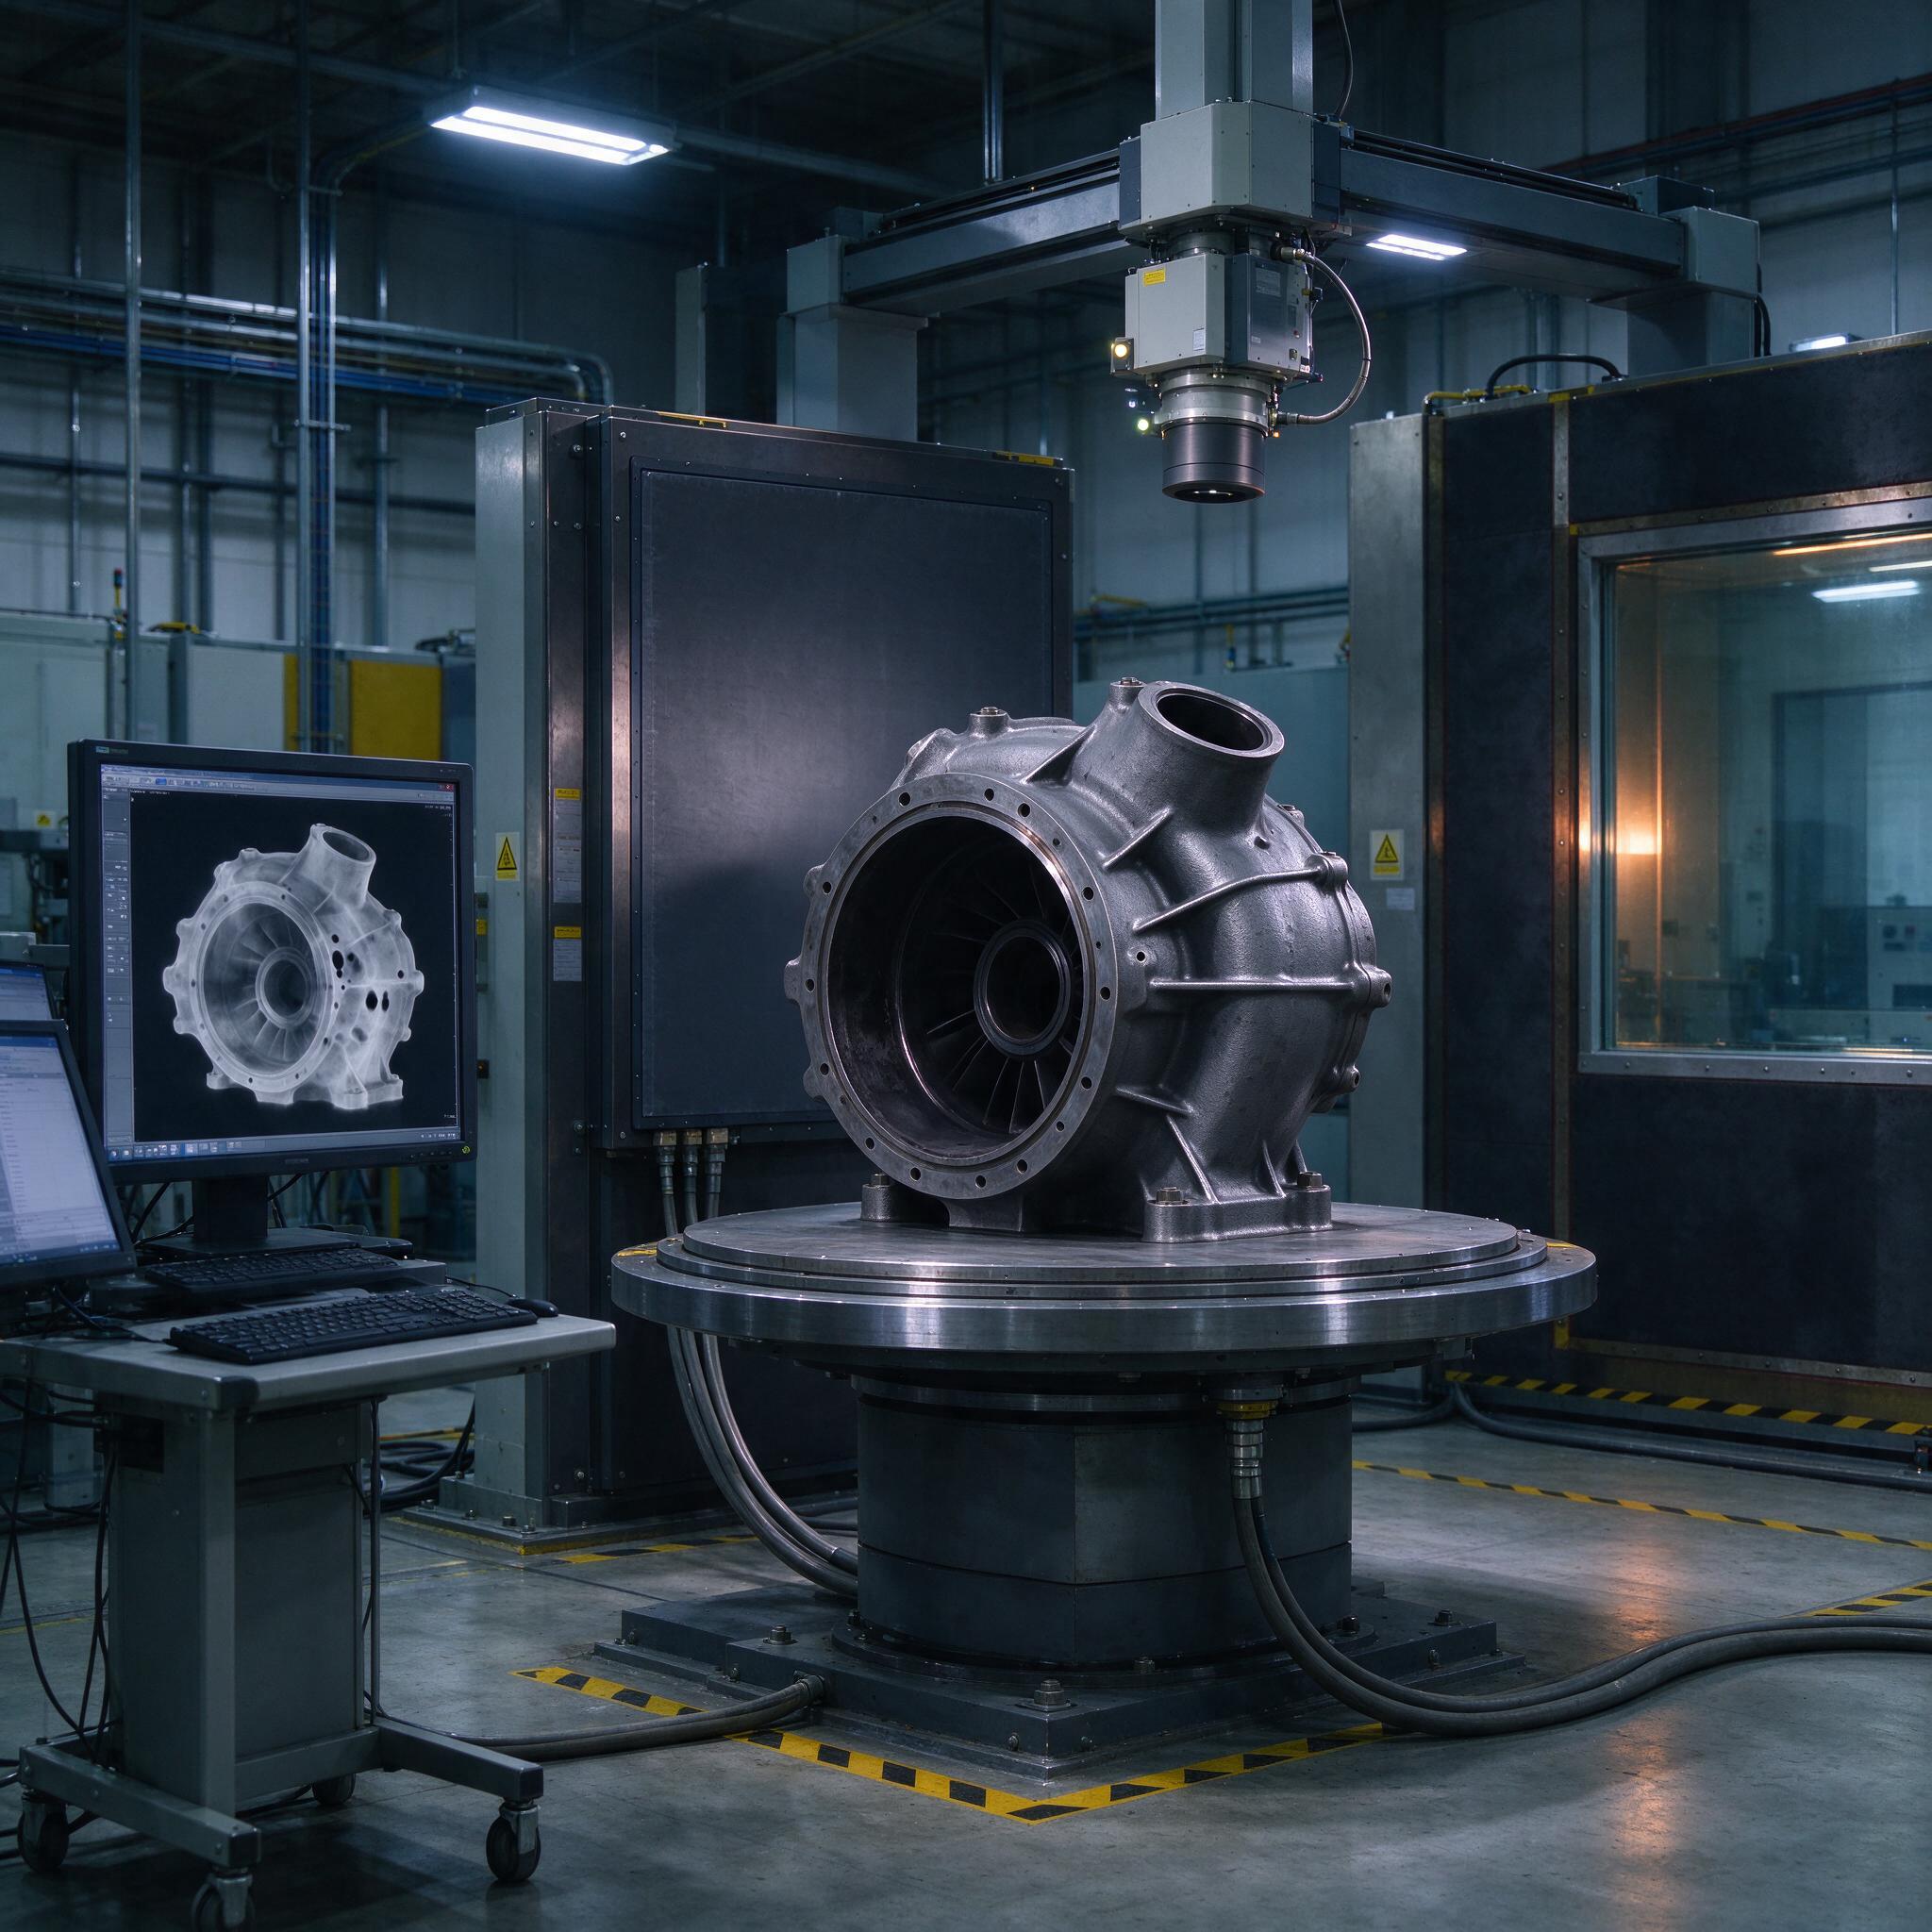
История из жизни: пару лет назад нам вернули партию корпусов редуктора из АК9ч — заказчик разобрал первый же собранный узел и нашел внутри раковину размером под 3 мм. УЗК тут бессилен, капиллярка тем более. Точнее, УЗК-то что-то показал, но расшифровать суммарный сигнал в литой структуре с дендритами — то еще развлечение. С тех пор у нас железное правило: ответственные отливки с массовым сосредоточением металла (фланцы, горловины, места подвода металла) идут только через рентгеновский контроль по ГОСТ 20915-2019. И если раньше это означало пленку, проявку в DARKROOM-процессе, запах фиксажа на весь цех и просвет лампы негроскопа, то сегодня мы работаем с цифровыми панелями — и я расскажу, почему обратно на пленку мы не поползем ни за какие коврижки.
Что ГОСТ 20915 требует на самом деле
Многие читают ГОСТ 20915 как «просветил — посмотрел — подписал». На деле это методика контроля с жесткой привязкой к чувствительности. Стандарт требует, чтобы на снимке (или в кадре цифровой системы) была видна канавка или проволока эталона чувствительности — пластинчатого типа по ГОСТ 26666 или проволочного (типа IQI по DIN/EN 462-1, если работаем с импортной оснасткой). Для отливок из алюминиевых сплавов толщиной 10–20 мм мы обычно ловим чувствительность 1,6–2,0% от просвечиваемой толщины. Не поймал эталон — снимок в брак, хоть тресни. И неважно, что дефект на видном месте: без проволочки №7 в кадре снимок юридически не существует.
Разберем, что реально видно на рентгеновском снимке отливки и как это читать.
Поры, усадочные раковины, рыхлоты: что мы ищем и что считаем браком
Газовая пористость на снимке выглядит как россыпь округлых темных пятен с четкими границами — округлые потому, что газовый пузырь в расплаве давление не выбирает. Усадочные раковины — тёмные кляксы с рваными краями, часто с ветвлением, тянущиеся вдоль теплового узла. Рыхлота — «туман», диффузное потемнение, которое новички часто списывают на плохой контакт пленки или на настройку детектора. По опыту, мастера часто путают рыхлоту с недоэкспонированным участком и начинают крутить анодное напряжение, вместо того чтобы посмотреть на карту отливки и понять, где у них тепловая зона.
Критерии — по ОСТ 1 90073 или по отраслевым альбомам дефектов (для алюминия — ОСТ1 90073-85, для магния свой, для стали — ТУ заказчика). Типовая градация, с которой работаем мы:
- 1–2 класс: единичные поры до 0,5 мм, допустимо без ограничений для корпусов неответственных;
- 3 класс: суммарная пористость до 5% площади контрольного квадрата 50×50 мм — для большинства корпусов ОК;
- 4–5 класс: цепочки пор и раковины свыше 2 мм — под решение об исправлении или отбраковку.
Минимальный дефект, который мы гарантированно фиксируем на цифровой панели — 0,2 мм в свету. Это не маркетинг: при размере пикселя детектора 100–140 мкм и нормальном геометрическом увеличении (1,5–2×) поры в 0,2–0,3 мм видны как уверенные точки, а не как шум. На пленке D7/D8 с мелким зерном — сопоставимо, но с оговорками ниже.
Цифровые детекторы вместо пленки: цифры, а не лозунги
Мы прошли этот путь в 2019-м, поставили плоский панельный детектор (ППД) a-Si с активной областью 43×43 см и шагом пикселя 139 мкм в связке с импульсным аппаратом. Что получили по факту:
| Параметр | Пленка (D7 + свинцовые экраны) | Цифровой детектор (a-Si / CsI) |
|---|---|---|
| Время на один кадр | 3–7 минут (экспозиция + проявка) | 5–15 секунд |
| Чувствительность | 1,4–2,0% (зависит от толщины) | 1,6–2,2%, но с обработкой изображения — стабильно |
| Дефект от 0,2 мм | Да, но при жестком контроле режима проявки | Да, за счет усиления контраста без потери резкости |
| Затраты в год (расходники) | Пленка, химия, архив — ощутимо | Практически ноль |
| Хранение | Архив, коробки, 5 лет | Файл, привязанный к номеру отливки |
Производительность выросла примерно в 5–6 раз. Раньше рентген-лаборатория просвечивала 30–40 корпусов в смену, теперь 150+ и не задыхается. И главное — сразу видно результат. Не «ждем сутки, пока высохнет», а «поставил отливку на стол, повернул манипулятором, увидел раковину, забраковал, написал акт». Цикл обратной связи с литейным цехом сократился с суток до часа. А это уже не про контроль, это про управление технологией: быстро увидели, что сплав с новой плавки «газит» — и плавку сливают, а не льют брак целую смену.
Режимы просвечивания: с чем работаем
Чтобы не быть голословным, наброска режимов для алюминиевых сплавов (АК7ч, АК9ч, АЛ9) на импульсном аппарате с ППД:
- Толщина 8–15 мм: анодное напряжение 60–80 кВ, ток накала по паспорту трубки, фокусное расстояние 700–1000 мм, экспозиция 4–6 с, накопление 8–16 кадров.
- Толщина 20–40 мм: 90–120 кВ, FDI 1000 мм, обязательны свинцовые экраны 0,5–1 мм сзади детектора от рассеянки.
- Толщина 40–80 мм (массивные узлы, сталь 25Л): уже микрофокусные аппараты с мини-фокусом 0,4–1 мм либо линейные ускорители, если мощность нужна под 4–8 МэВ.
Для стали и чугуна добавляются требования к защитной свинцовой кабине — ГОСТ 20915-2019 это прямо требует, плюс санитарные нормы по мощности дозы на рабочем месте (не более 1 мкЗв/ч на границе зоны, во время просвечивания — никаких людей в бокс, сигнальная блокировка обязательна).
Как мы поймали брак: реальный случай
Однажды на участке мы поймали брак из-за того, что контролер забыл проверить геометрию просвечивания. Крупный корпус из АК7ч, массивный литой фланец с утолщением — по нормам нужно было просвечивать строго по нормали, чтобы не искажать размеры дефекта из-за проекции. Контролер поставил отливку со смещением ~15°, дефект «вытянулся» в кадре, суммарная длина цепочки пор по снимку вышла за пределы допуска, партия забракована. Литейщики подняли бучилу — резали физически, а дефекта там нет, точнее, реальная пора в 1,2 мм, а не в 2,5. Причина — проекционное искажение плюс локальная дефектность. С тех пор у нас на столе манипулятора штриховая разметка и шаблон положения отливки, а в карте контроля операция «установка по шаблону» подписывается вторым лицом. Скупой платит дважды.
Как выбрать подрядчика или оборудование для RT-контроля
- Проверьте аттестацию лаборатории — не декларацию, а именно свидетельство об аттестации по ГОСТ Р ИСО/МЭК 17025 и национальным правилам (для РФ — НАКС, область аттестации должна включать RT и конкретный вид продукции).
- Спросите, каким оборудованием светят: если вам отвечают «у нас портативный аппарат на 160 кВ для стали 100 мм» — бегите, такой связке не хватит мощности, будут «прозрачно-молочные» снимки без чувствительности.
- Требуйте в протоколе: эталон чувствительности, режимы (кВ, мА, время), схему установки с привязкой к карте отливки. Нет схемы — нет контроля.
- По цифровой детекции уточните систему обработки: должна быть калибровка детектора (offset/gain), накопление кадров, привязка каждого кадра к номеру отливки — иначе через полгода никто не вспомнит, что там было на снимке.
- Оцените протокол брака: акт с описанием координат дефекта (по сетке отливки), класс по альбому дефектов, видимость эталона. Если подрядчик шлет PDF с фотографиями экрана — это колхоз, а не НК.
Частые вопросы
Можно ли УЗК вместо рентгена на поры в алюминиевой отливке?
Нет, это не сработает, потому что мелкие поры в dendritic структуре дают слабый, плохо интерпретируемый сигнал, а суммарная оценка по ASTM E127 требует плоских эталонов, которые к литой корке не приложишь. УЗК хорош для трещин, расслоений и крупных несплошностей в прокате и поковках. Пористость в отливках — территория RT.
Насколько цифровой детектор проигрывает пленке по чувствительности?
На практике — почти не проигрывает. Заявленная чувствительность пленки чуть лучше на тонких сечениях, но цифра выигрывает по повторяемости: не зависит от свежести химии, температуры проявки, усталости контролера. Плюс программное усиление контраста позволяет дотянуть те же 0,2 мм, что и на пленке D7, при этом результат воспроизводим от смены к смене.
Обязательно ли просвечивать всю отливку?
Нет, и это нормально. По ГОСТ 20915 составляют карту просвечивания: 100% для ответственных зон (фланцы, зоны подвода, галтели) и выборочно — остальное, по схеме заказчика или по групповому контролю. Мы, например, на корпусах массой до 20 кг просвечиваем 100% фланцев и тепловых узлов, а боковины — каждую пятую отливку. Экономия времени без потери достоверности.
Вместо вывода
Рентгеновский контроль отливок по ГОСТ 20915 — не бюрократия, а единственный способ заглянуть внутрь металла до того, как он развалится у заказчика. Цифровые детекторы сняли главную боль пленки — скорость и повторяемость. Мы свой выбор сделали. Ваше дело — не ждать, пока брак доедет до клиента.