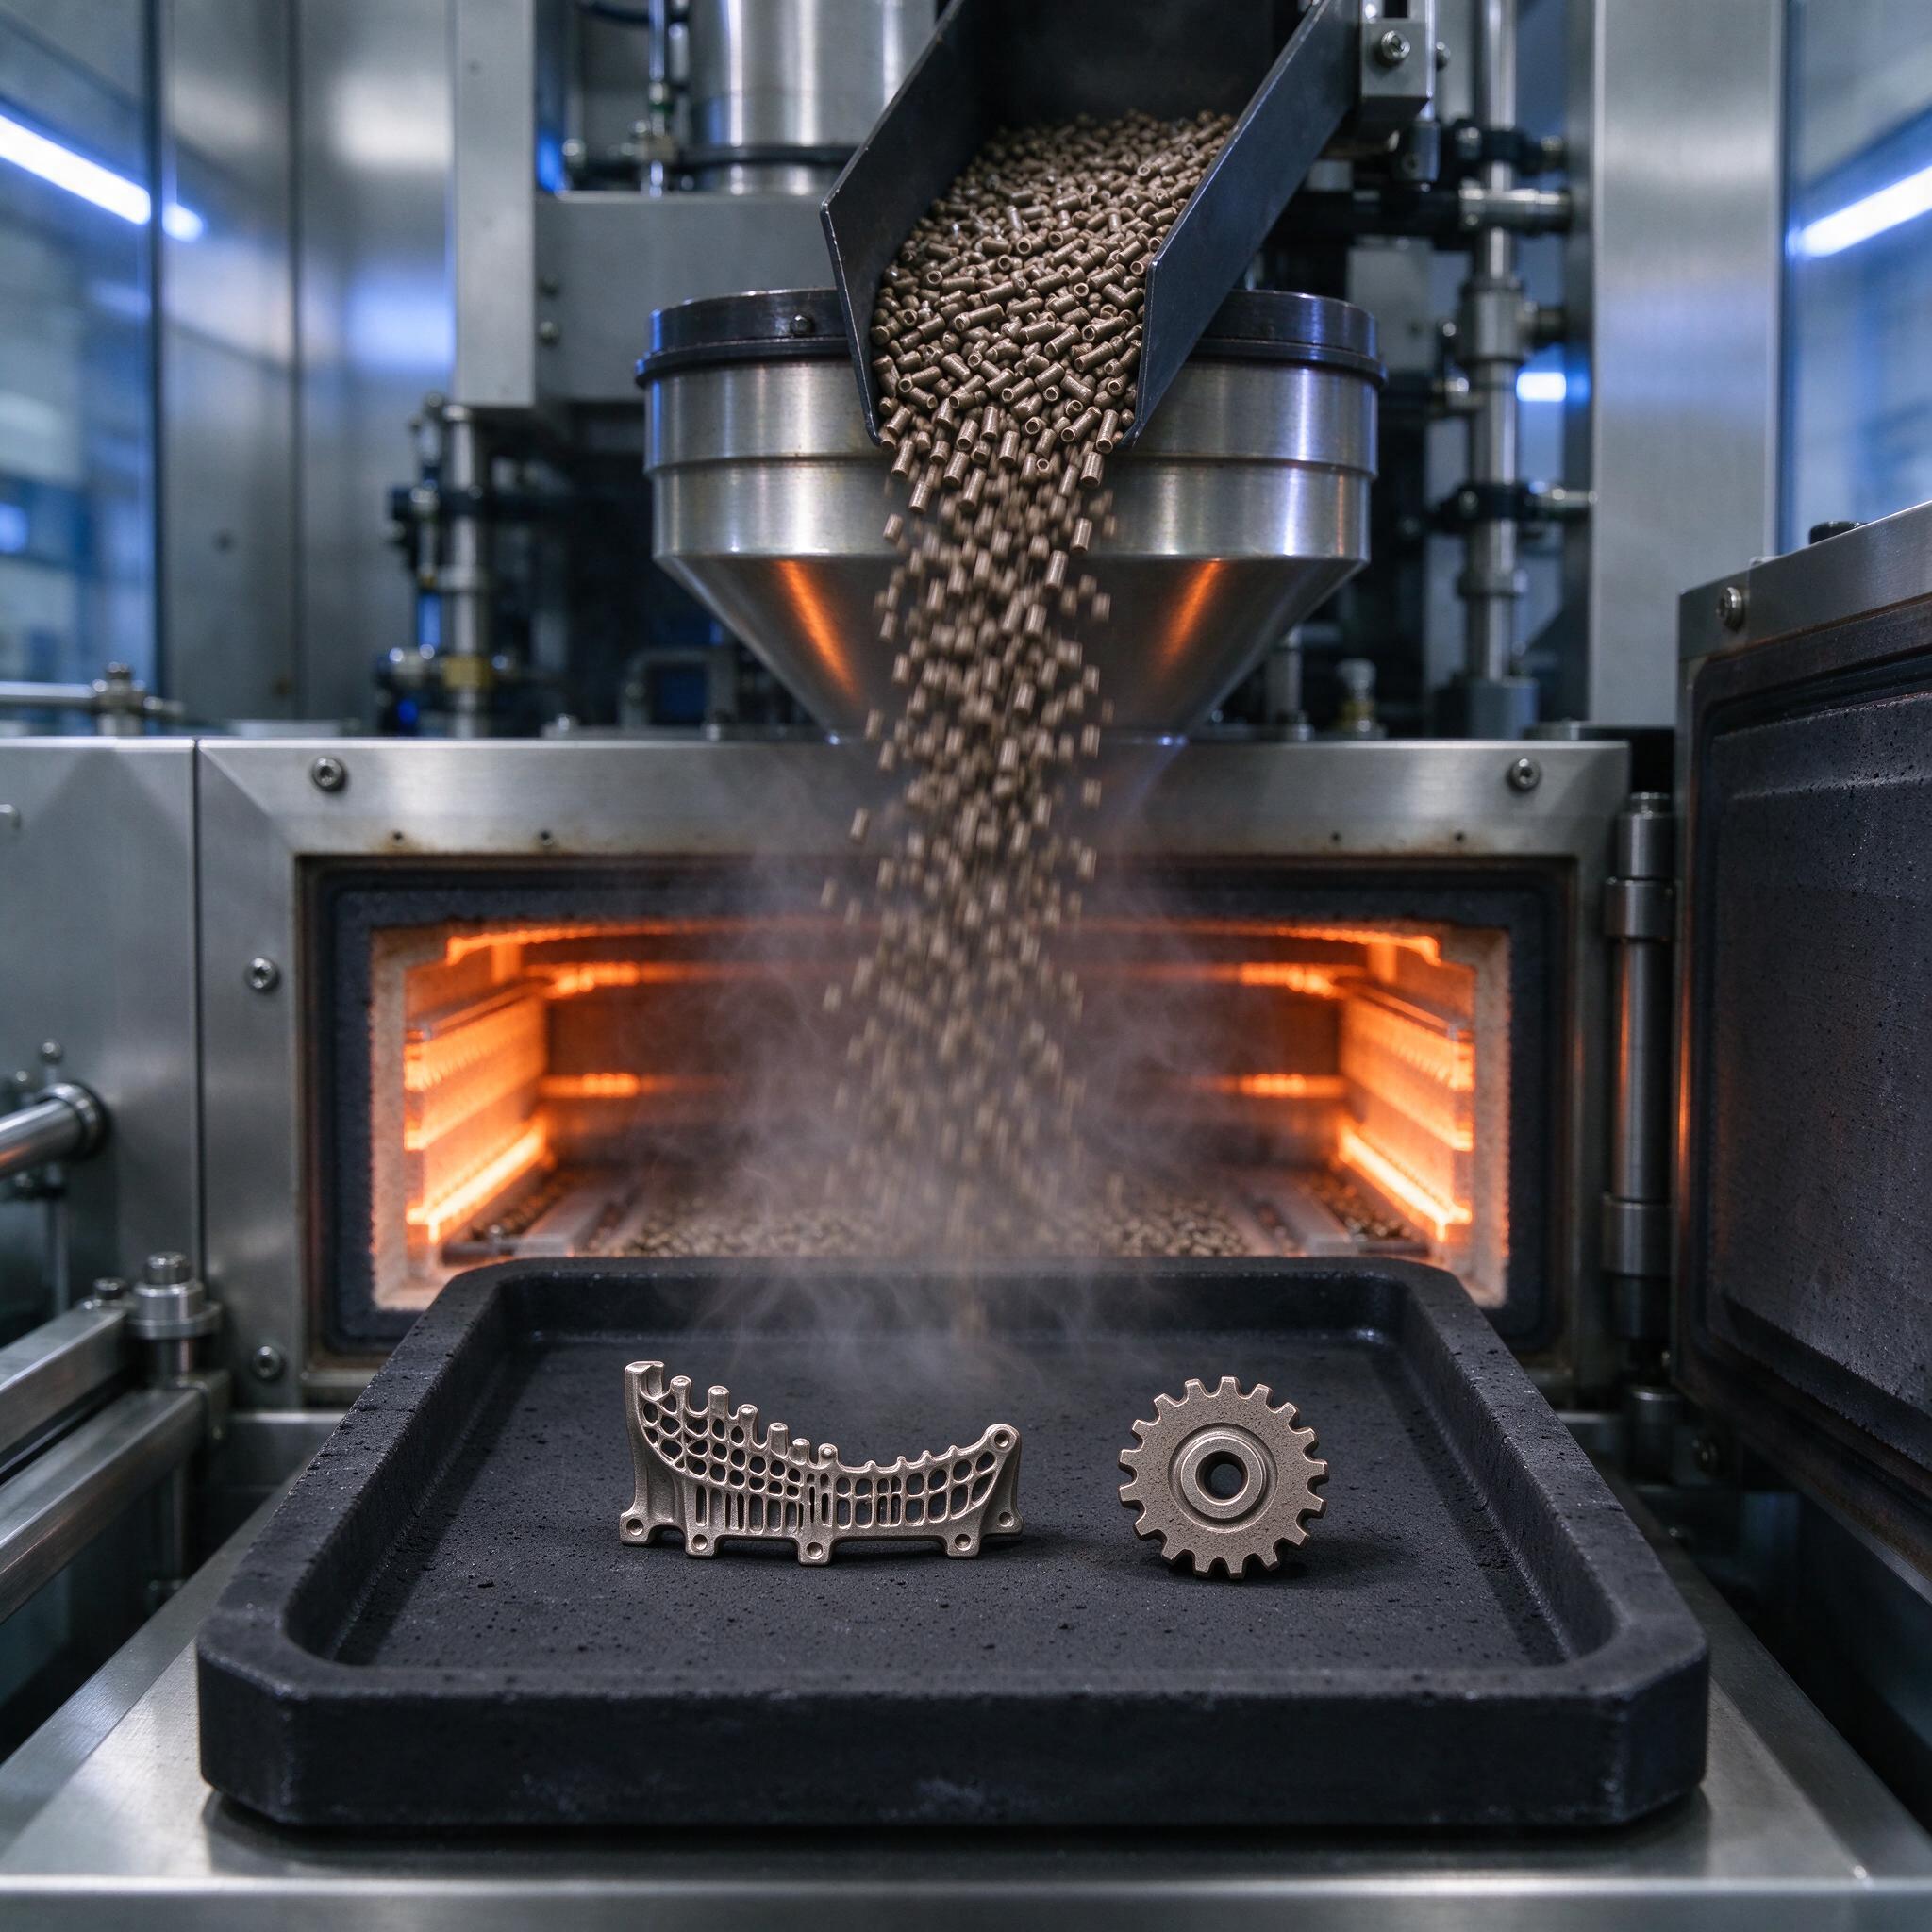
Заказчик прислал чертёж: кронштейн с решётчатым узором, толщины стенок от 0,4 мм, плюс звёздочка с фаской и ступицей. Объём — 50 тысяч штук в год. Фрезеровать — умрём на цене. Литьё под давлением — не потянет стенки, наполнение не пройдёт. Остаётся MIM, прямое впрыскивание металла. Технология старая, проверенная, но вокруг неё столько мифов, что мы решили расписать всё как есть: от гранулята до печи. На фото выше — как раз наш участок: бункер с загрузочным желобом сыплет гранулят в воронку термопластавтомата, на противне у окна спекательной печи лежат готовые детали — тот самый решётчатый кронштейн и звёздочка. Никакой магии, обычный цех с белым светом и стальной обвязкой.
Что такое MIM, если по-простому
Берём металлический порошок (для 316L — обычно 4–8 мкм, газовое распыление), мешаем его с связующим на основе парафина и полимеров, получаем гранулят, похожий на гранулы ПВХ-компаунда, только сыпучий и тяжёлый. Этот гранулят заряжаем в термопластавтомат — тот же Arburg Allrounder 370S или Engel Duo подойдёт — и льём детали, как обычный пластик. Потом связку удаляем (дебиндинг — растворителем, каталитический или термический), и заготовку-«коричневку» спекаем при 1350–1370 °C в водороде или вакууме. Пористость уходит, деталь садится на 15–20% по линейке и становится почти монолитом: плотность 7,6–7,8 г/см³, то есть 96–98% от теоретической.
Важно понять одну вещь сразу: форма в пресс-форме делается с учётом усадки. Модель в 1,17–1,20 раза больше готовой детали. Перепутали коэффициент — вся партия уйдёт в брак, и это вылезет только после печи, когда исправлять уже поздно.
Почему именно 316L и что с механикой
Аустенитная нержавейка — рабочийexecuteON MIM-индустрии. Коррозионная стойкость близка к литому аналогу, при этом структура после спекания мелкодисперсная, без ликвации, которую ловят на литье. Типичные значения после спекания: предел прочности 500–520 МПа, текучесть ~180–200 МПа, относительное удлинение 40–50%, твёрдость порядка 120–150 HB. Шероховатость как с печи — Ra 0,8–1,6 мкм на гладких поверхностях, калиброванные отверстия и резьбы дорабатываем метчиком или развёрткой, потому что усадку по отверстиям держать сложнее, чем по наружке.
| Материал | σв, МПа | Удлинение, % | Твёрдость | Где применяем |
|---|---|---|---|---|
| 316L | 500–520 | 40–50 | ~130 HB | Медицина, арматура,食品овая техника, электроника |
| 17-4PH | 1100–1300 (после H900) | 8–12 | 38–42 HRC | Крепёж нагруженный, корпуса, шестерни |
| 4140 | 900–1100 | 10–15 | 28–35 HRC | Детали трансмиссий, рычаги |
| Ti-6Al-4V | 850–950 | 10–14 | ~30 HRC | Имплантаты, авиация |
По опыту, мастера часто путают MIM-316L с литым: ждут магнитных свойств или заявленной твёрдости 200 HB. Не ждите. Спечённый аустенит мягче литого, зато однородный по всему объёму — для деталей, которые потом пассивируются и идут под стерилизацию, это как раз плюс.
Техпроцесс по шагам, без маркетинга
- Смешение и грануляция. Порошок + связка ~ 62/38 по объёму. Плюются на двухшнековых смесителях, гранулы режутся на грануляторе до цилиндриков 3–4 мм.
- Инжектирование. Температура цилиндра 160–190 °C, давление впрыска 60–120 МПа, скорость заполнения низкая — это не пластик, тут легко надрать поверхность или «поймать» недолив на тонкой стенке. Шпиндель не звенит, но винт нагружается прилично — износ цилиндра от порошка реален, ставим биметалл.
- Дебиндинг. Растворителем (гептан) или каталитически (азотная кислота в парах, 110–140 °C). Убираем первичную связку, остаётся «коричневка» — хрупкая, держать можно только аккуратно, как печенье.
- Спекание. Печь непрерывная (Moebius, Cremer) или камерная (Elnik, PVA TePla). 1350–1370 °C, 1,5–3 часа выдержки, атмосфера — водород или вакуум с азотом на охлаждении. Здесь и происходит усадка 15–20%, и здесь же ловят основные косяки.
Однажды на участке мы поймали брак из-за неравномерной загрузки печного поддона: детали по краям дали усадку чуть иначе, чем в центре, — перепад температур в зоне выдержки. Итог — разброс по межосевому размеру в 0,05 мм при допуске ±0,03. С тех пор на противне стоит сетчатая рамка, и загрузка расписана по карте, как подшипники на столе сборщика.
Допуски и что реально можно получить
Будем честны: MIM — это не точная механика. Как с печи держим ±0,3–0,5% от номинала. Диаметр 10 мм — грубо ±0,03–0,05 мм, на размерах больше 25 мм разброс растёт. Всё, что жёстче, — во вторичную обработку на ЧПУ, и её закладываем в стоимость сразу, а не «потом допилим». Резьбы, шлицы, посадочные под подшипник — доработка. Тонкие сечения 0,3–0,5 мм, сквозные отверстия, внутренние каналы, узоры — вот здесь MIM бьёт механику и литьё с большим отрывом.
Типичные ошибки — реальный случай
Самая дорогая ошибка за последние годы: подрядчик заказчика давил «коричневку» при завышенной температуре формы, и на кронштейне появлялись микрораковины у поверхности — каверны размером 0,1–0,2 мм. На «сырых» заготовках их не видно. Проявились после спекания — уже на готовой партии, 12 тысяч деталей. Всплыли при пассивации и промывке: детали «фыркали» — из каверн выходил воздух, и на поверхности оставались кратеры. Виновата была не связка и не порошок, а форма без адекватной вентиляции и литьевик, который не хотел менять режим. Вывод простой: режим инжекции отрабатываем на пробной полости с постановкой вентканалов, и первые три партии режем и шлифуем на микрошлифы — дёшево по сравнению со списанием партии.
Ещё частая беда — недооценка дебиндинга. Если связку убрать не полностью, при спекании она выгорает и разрывает деталь изнутри: получаются вздутия и трещины. Внешне «коричневка» выглядит нормально. Проверяйте вес: после полного дебиндинга масса падает на 6–8% от «зелёной» заготовки — если меньше, в печь не подавайте.
Как выбрать подрядчика на MIM: чек-лист
- Собственное спекание. Если у подрядчика только литьё, а печь арендная — сроки и качество вы уехали. Спрашивайте, какая печь (модель, атмосфера, зона выдержки), и просите протоколы по плотности.
- Протоколы на каждую партию: плотность, твердость, размерный контроль, структура на шлифе. Отказываются дать — уходите.
- Опыт с вашей маркой. Сайт может пестрить 316L, а в реальности они только 17-4PH и льют. Попросите образцы именно из вашей стали.
- Коэффициент усадки по маркам. У нормального подрядчика для 316L, 17-4PH и Ti-разных своя база коэффициентов по каждой пресс-форме, а не «стандартно 1,18».
- Отладка формы на пробной полости. Без контрольных шлифов первых партий — это лотерея, а не производство.
FAQ
Можно ли лить MIM-гранулят на обычном термопластавтомате для пластика?
Краткосрочно — да, но вы убьёте винт и цилиндр за несколько месяцев: порошок работает как абразив. Нужен биметаллический цилиндр, износостойкий шнек и жёсткая следящая система. И учтите: гранулят течёт хуже, литьевые характеристики совсем не пластиковые.
Почему усадка именно 15–20%, а не точная цифра?
Потому что она зависит от доли связки, фракции порошка, температуры и времени спекания, а ещё неравномерно по разным сечениям детали. Тонкие стенки и массивные узлы садятся по-разному. Поэтому коэффициент подбирается опытным путём под каждую форму и марку, а не берётся из таблицы.
Что дешевле — MIM или фрезеровка на ЧПУ?
От 1000–5000 штук в год MIM почти всегда дешевле на 30–60%, и разрыв растёт с объёмом. На десятках штук MIM не окупится никогда: пресс-форма стоит как небольшой станок. Считайте стоимость формы отдельно и сразу закладывайте её в расчёт окупаемости.
Резюме в одну строку: MIM — это не «дешёвый пластик из металла», а полноценный техпроцесс с своими ловушками, где выигрывает тот, кто заранее прошёл отладку режимов и не экономит на контроле «коричневки» перед печью. На фото у окна печи — детали, которые прошли весь путь без косяков. Этого и желаем.