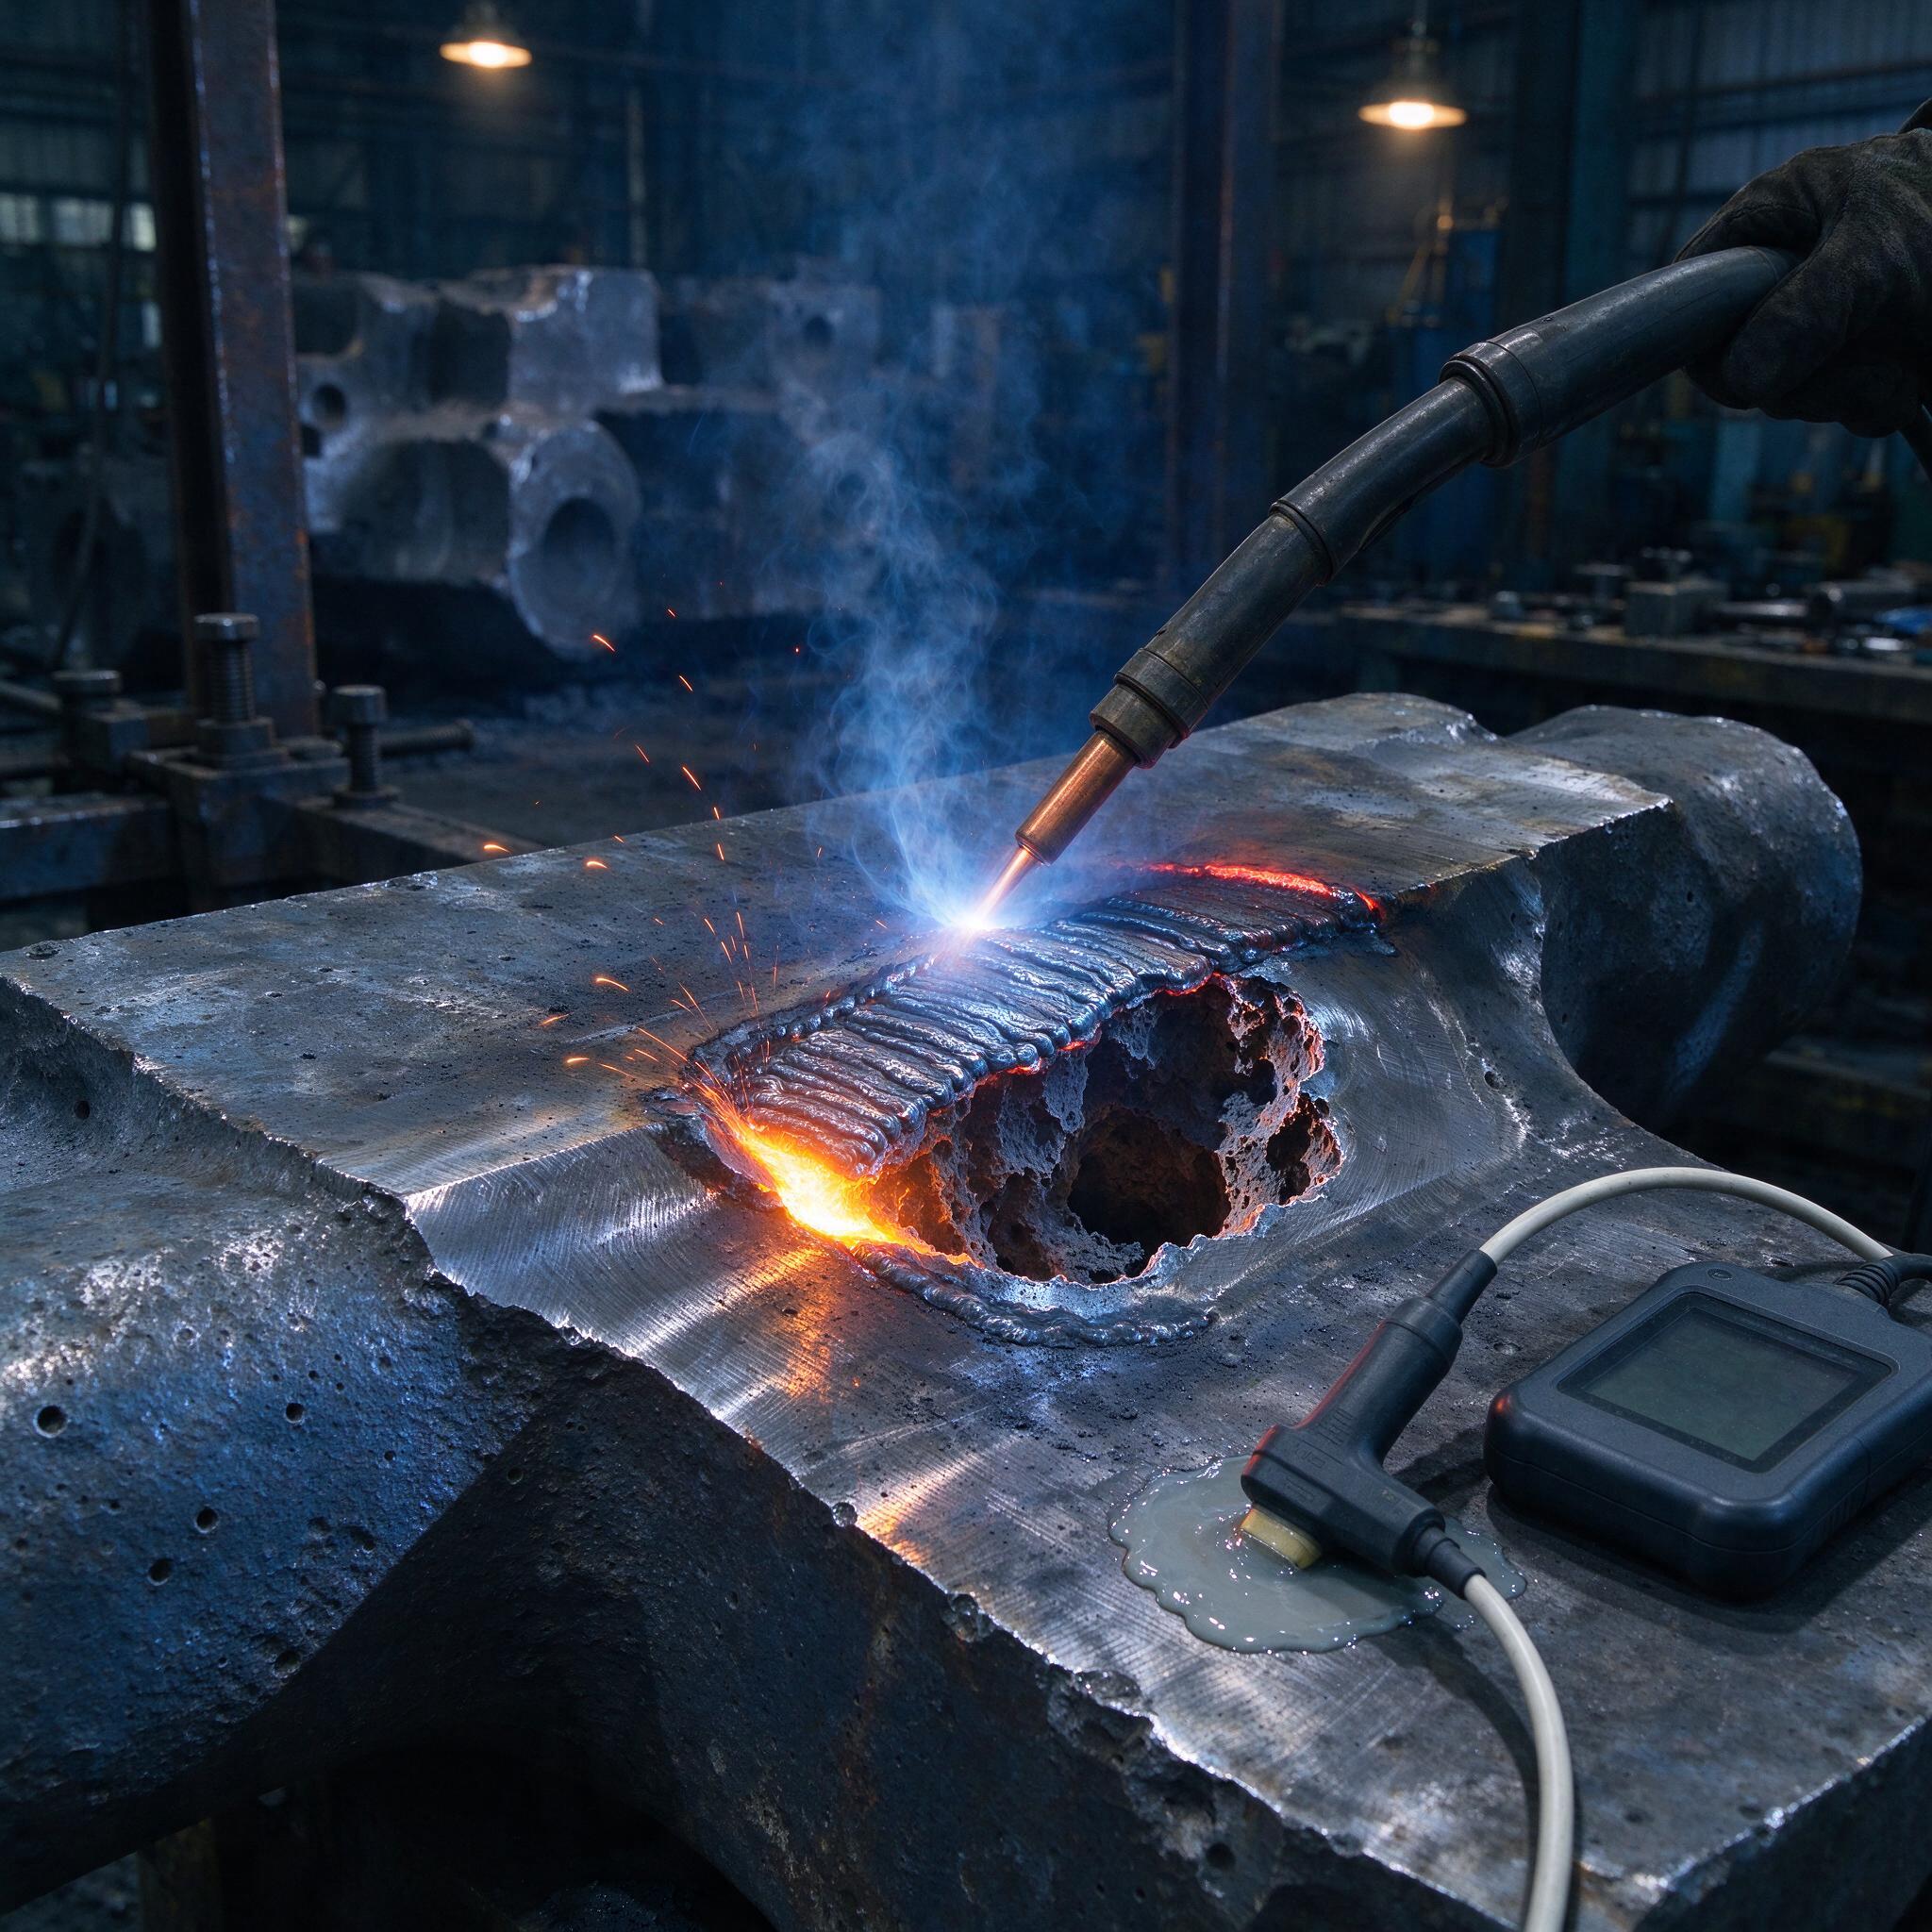
Раковина вскрылась на механической обработке. Знакомо?
Ситуация классическая: корпусная деталь массой под тонну, все Formality соблюдены, отливка приехала с литейки с актом. Фрезеровщики снимают первый слой на красивой поверхности — и вот она, чёрная каверна с рваными краями, глубиной 40 мм. Станок на холостых, деталь на столе, а у начальника цеха — нервы. На фото, которое вы видите, как раз такой момент: здоровенная усадочная раковина в массиве стальной отливки, рядом полуавтомат в руках сварщика, который уже заваривает кромку, а на переднем плане лежит ультразвуковой дефектоскоп с ПЭП и лужицей контактной жидкости — после заварки будем проверять, что наплавка встала монолитно. Разберём, откуда берутся усадочные раковины и пористость в стальных отливках, как их ловят УЗК и когда ремонт оправдан, а когда отливку прямиком в лом.
Откуда берётся усадка: физику не обманешь
Сталь при затвердевании теряет в объёме порядка 4–6% (у углеродистых — около 3% собственно усадки при кристаллизации плюс ещё до 5–6% при остывании до комнатной температуры). Если этот объём некомпенсировать, жидкий металл из последних затвердевающих зон просто «съест сам себя» — образуется концентрированная раковина. Глобально дефекты плотности делятся на две категории: раковины (крупные, локализованные, чаще под прибылью или в тепловых узлах) и пористость (рассеянная мелкая сеть, микропоры от 0,1 до 2–3 мм). Первые видно на макрошлифе или при вскрытии, вторые — только прибором.
Основные причины, по нашему опыту, располагаются примерно так:
- Прибыль не тянет. Слишком маленькая по объёму или неправильно поставлена — металл в прибыли застыл раньше, чем в теле отливки, и питать стало нечем. Прибыль должна быть «горячей» до конца затвердевания, для этого её либо утепляют (экзотермические вставки, теплоизоляционные обечайки), либо подогревают через прибыльную надставку.
- Нет направленного затвердевания. Тепловой узел в середине отливки, отвод тепла от массива идёт с двух сторон, а питающего металла там нет. Классика — бобышки, фланцевые переходы, пересечения стенок.
- Перегрев металла и заливка. Перегрели выше нормы — растворимость газов выросла, при кристаллизации газы выделились, плюс усадка усугубилась. Для стали 25Л заливка с температуры сильно выше 1580–1600 °C почти гарантирует головную боль.
- Газы в расплаве. Водород и азот из сырой футеровки, мокрой шихты, ржавого лома. Газовая пористость отличается от усадочной: поры круглые, блестящие изнутри, распределены по сечению, а не тянутся к прибыли.
- Плохая газопроницаемость формы и стержней — метал «кипит» при заливке, вовлекает воздух и продукты разложения связки.
Нюанс, который часто упускают: усадочные дефекты в стали тянутся к тепловому центру и обычно лежат по оси последней кристаллизации — то есть не случайно, а по прогнозируемой траектории. Хороший технолог литейки ещё на этапе моделирования (любой приличный_CAST в MagnaDi, PoligonSoft или того хуже — «на глазок по аналогу») знает, где будет зона риска. Если модельщики отливку не просчитали — спрос с них.
Как ловим дефект: УЗК на отливке, а не «на веру»
Контроль плотности стальных отливок — это, как правило, ультразвуковой контроль по ГОСТ Р 55724, ISO 4992 или отраслевым методикам, плюс для толстостенных массивов иногда капиллярный и магнитопорошковый по поверхности. УЗК на литой структуре — отдельная песня, и вот почему: крупное дендритное зерно даёт сильное рассеяние ультразвука, затухание может быть таким, что частота 5 МГц просто не пробивает сечение. Поэтому на черновой необработанной поверхности работаем низкочастотными преобразователями — 1,25–2,5 МГц, для крупных сечений от 100 мм — прямая ПЭП 0,5–1,8 МГц. На обработанной поверхности с шероховатостью Ra 3,2–6,3 можно брать 2,5–5 МГц и получить существенно лучшую разрешающую способность по мелкой пористости.
Стандартная схема у нас выглядит так:
- Подготовка поверхности: зачистка до Rz 40 и лучше, в идеале под механическую зачистку до металлического блеска на полосе сканирования.
- Настройка на СОП (стандартный образец предприятия) из той же марки стали и того же сечения — контрольные отражатели: плоскодонное отверстие, чаще Ø2 или Ø3 мм, эквивалентная площадь зависит от класса по чертежу.
- Сканирование сеткой с шагом, перекрывающим диаметр пучка (обычно шаг не более половины ширины пьезоэлемента), контактная жидкость — масло, глицерин или готовый гель, как на фото — видна светлая лужица под преобразователем.
- Фиксация условных размеров дефекта, глубины залегания, амплитуды. Оценка по эквивалентной площади и по бортовому сигналу.
Дефектоскопы у нас в ходу разные: УД2В-П45 старый, но живучий, УСД-60 и roaming-класс типа А1212 EXPERT для оперативных обходов. Но прибор — половина дела. Вторая половина — руки и голова оператора. По опыту, мастера часто путают затухание на крупном зерне с реальной пористостью: сигнал «поплывший», донный сигнал просел — и новичок уже пишет «рассеянная пористость». А надо посмотреть хотя бы с двух точек, частоту снизить, частотными фильтрами поработать, и станет ясно: зерно или дефект.
Заварка усадочных дефектов: технология «плетения»
Теперь про ремонт. Усадочную раковину в стальной отливке можно заварить — и в машиностроении это нормальная, документированная процедура, если она разрешена чертежом и техусловиями (обычно по ГОСТ 26645-85 класс плотности и допустимость исправления дефектов оговариваются отдельно). Главное правило: раковину сначала полностью выборывают. Не «заварить сверху», а именно разделать до здорового металла — карбидным диском, пневматическим зубилом, воздушно-дуговой резкой (строжка угольным электродом). Пока в глубине живёт пористый «сот», никакая заварка не спасёт: газы из пор при сварке дадут кипящую ванну, и шов пойдёт пузырями.
Сам процесс для массива — полуавтоматическая сварка в защитном газе (MIG/MAG), как на иллюстрации: горелка, наплавленные валики ложатся «плетением» — валик к валику с перекрытием 30–50% ширины, каждый следующий валик частично перекрывает предыдущий и подогревает кромку. Режимы примерно такие: проволока Св-08Г2С Ø1,2, ток 200–280 А, напряжение 26–30 В, вылет 15–20 мм, газ — смесь 80% Ar + 20% CO₂ или чистый CO₂, если требование по стоимости. Предварительный подогрев массивных отливок из среднеуглеродистых сталей (35Л, 45Л) — до 150–250 °C, иначе по зоне термического влияния наломаем трещин. Для 20Л и 25Л часто обходятся без подогрева, но при минусовой температуре в цеху — только с подогревом, без вариантов.
Валики кладём слоями, межпроходную очистку от шлака и брызг — обязательно, между слоями проковка (там, где методика разрешает) для снятия напряжений. И контроль температуры между проходами — не выше 250–300 °C на углеродистых, замер термокарандашом или пирометром.
Типичные ошибки: случай, который мы вспоминаем до сих пор
Однажды на участке мы поймали брак из-за «экономии» на выборке. Корыто для дробилки, отливка 30Л, раковина на фланце глубиной визуально 30 мм. Сварщик на скорую руку разделал её до глубины 50 — как показалось — и наплавил три слоя «плетёнкой». УЗК после ремонта показал на глубине 90 мм от поверхности эхо с амплитудой в плюс 6 дБ от контрольного. Вскрыли выборкой — а там на дне раковины оставалась перемычка толщиной 15 мм, пористая насквозь, и под ней ещё карман, уходящий в тело на 60 мм. Итог: сорвали наплавку, выборку до здорового металла на 120 мм глубиной, заварка заново за двое суток с подогревом газовыми горелками. Мораль: раковину не «закрывают», её вычищают до монолита, проверяя дно той же зачистным кругом и капилляркой. И не верьте глазам — верьте УЗК до и после.
Ещё одна беда — заварка «холодным» способом без прогрева толстостенной отливки из 35Л. Металл массивный, теплоотвод дикий, ванна застывает мгновенно, под швом — холодные трещины, которые на УЗК видны как цепочка от шаговых отражателей. Потом удивляемся, почему отливка лопнула при гидроиспытаниях.
Сравнение подходов к контролю плотности
| Метод | Что ловит | Ограничения | Когда применяем |
|---|---|---|---|
| УЗК (эхо-метод) | Поры, раковины, трещины в объёме, от 1–2 мм эквивалента | Крупное зерно даёт затухание; нужна подготовка поверхности | Основной метод для стальных отливок сечением от 10 мм |
| Рентген/гамма-графирование | Пористость, шлаки, усадочная рыхлота с документальной картинкой | Дорого, толщина ограничена, радиация | Ответственные отливки, спорные зоны, подтверждение УЗК |
| Магнитопорошковый | Только поверхностные и подповерхностные дефекты | Объём не видит | После выборки и заварки — кромки, зоны термовлияния |
| Капиллярный (ПВК) | Поверхностные трещины, поры на разделке | Только раскрытие от поверхности | Проверка дна выборки перед заваркой — обязательна у нас |
Как выбрать подрядчика на ремонт отливок: чек-лист
- Аттестация по НАКС и методикам. Сварщики с аттестацией на СК (сталь конструкционная), лаборатория НК со своей аттестацией — без этого разговор не начинается.
- Наличие СОП и аттестованных методик УЗК именно для литья, а не для проката. Методики разные, чувствительность настройки — тоже.
- Протоколы с привязкой к координатам дефекта на детали, а не «выявлены недопустимые дефекты». Иначе вы не сможете ни выборку спланировать, ни повторный контроль провести осознанно.
- Термообработка после ремонта. Если выборка была глубокая и наплавка массивная — высокий отпуск (для 25Л обычно 600–650 °C) должен быть в технологии. Спросите, как они это делают.
- Гарантия и повторный УЗК через согласованный срок. Серьёзный подрядчик сам предложит контроль наплавки по той же сетке, что и основной металл.
Частые вопросы
Можно ли заварить усадочную раковину без выборки, «просто заплавить сверху»?
Нет, это не сработает, потому что под поверхностной коркой остаётся пористый и шлаковый карман с газами. При сварке газы расширяются, ванна кипит, наплавка получается дырявой, а при УЗК вы всё равно поймаете тот же дефект — только теперь он под швом и добираться до него сложнее. Выборка до здорового металла — не перестраховка, а обязательное условие.
Какая частота УЗК лучше для стальных отливок?
Не «лучше», а «под сечение и структуру». На черновом литье с крупным зерном и плохой поверхностью — 1,25–2,5 МГц, иначе затухание съест полезный сигнал. На обработанной поверхности с Ra 3,2 и сечением до 50–60 мм — 5 МГц, там вы уверенно видите поры от 1 мм. Работать на одной частоте «для всего» — значит либо пропустить мелочь, либо утонуть в ложных сигналах от структуры.
Пористость рассеянная по всему телу — её тоже заваривать?
Нет, и не пытайтесь. Рассеянная пористость — это не локальный дефект, а системный брак плавки: газонасыщенность металла или недоработка по прибыли. Заваркой вы не исправите сотни кубических сантиметров рыхлоты, а формально «отремонтированная» отливка с рассеянной пористостью под нагрузкой поведёт себя непредсказуемо. Такое лечится только на литейке: раскисление, продувка инертным газом, доводка технологии питания. По ГОСТ 26645-85 для этого назначают класс плотности и меняют группу контролируемости.
Вместо вывода
Усадочная раковина — это всегда вопрос технологической дисциплины на литейке, а заварка и УЗК — уже реанимация. Ловите дефекты прибором на входном контроле, требуйте от литейки расчёта питания и протоколы УЗК с координатами, а выборку под заварку делайте честно, до монолита. Дешевле пересчитать прибыль и подогреть металл, чем дважды платить за наплавку тонны стали и за сорванный срок механической обработки.