Когда фрезеровка уже не спасает: зачем нам вообще ЛВМ
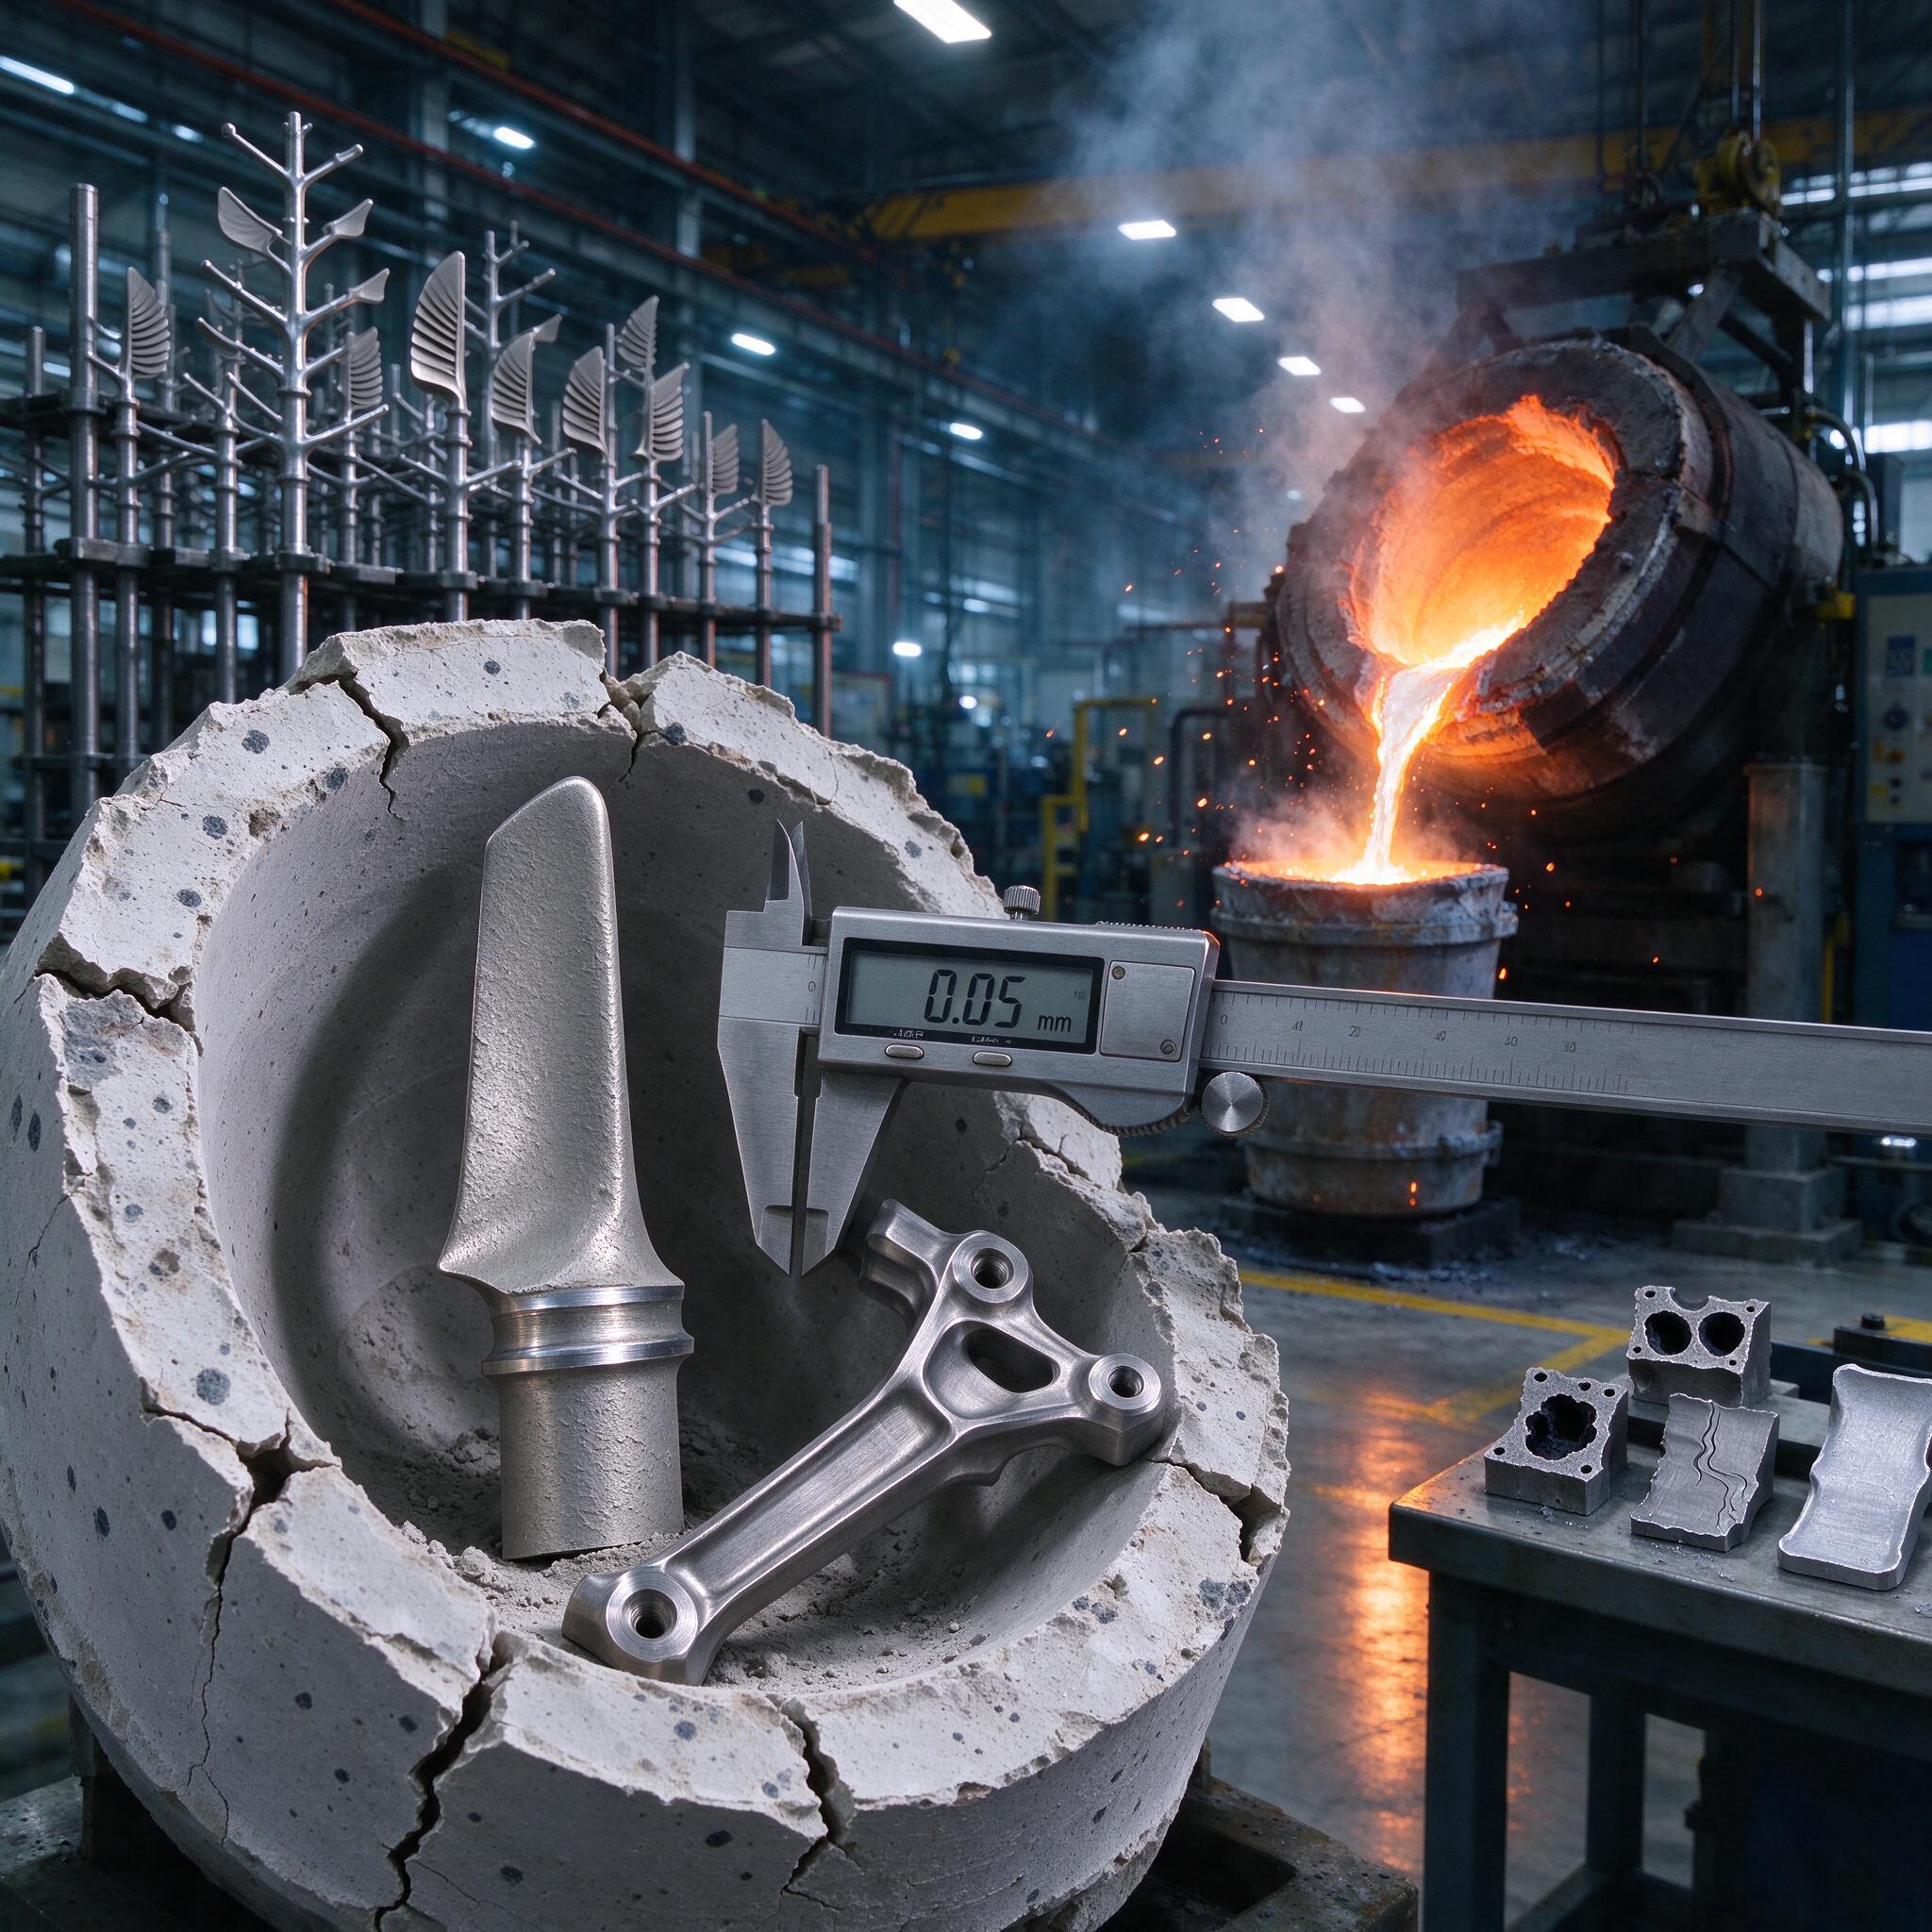
Позавчера мне на стол легли чертежи рычага — корпусная деталь с парой глубоких каверн и тонкими перемычками. Коллега из технологического бюро посчитал трудоемкость мехобработки из проката: выход годного металла меньше тридцати процентов, пять установов, две.specialные оснастки. Я посмотрел на это дело и сказал: поехали на ЛВМ. Литье по выплавляемым моделям — та самая технология, которая позволяет получить отливку, от которой иногда отлетает только шлифовка посадочных поясков. А на фото к статье — как раз наша кухня: разломанная керамическая форма, в ней свежая отливка, рядом штангенциркуль с цифровым отсчетом, на индикаторе честные 0,05 мм. На заднем плане — ковш льет расплав, а на этажерке стоят модельные блоки с лопатками, как елки под Новый год. Вот про все это и поговорим.
Сразу расставим точки. Прецизионное литье — это не «примерно точное», это конкретный ГОСТ 26645-85 с допусками по 7–9 классам точности размеров, шероховатость литьевой поверхности Ra 2,5–6,3, а на удачных сплавах и до Ra 1,6. Припуски на мехобработку — 0,3–0,7 мм на сторону, против 3–5 мм у песчаной землей. Разница в металле — в разы. Для деталей массой от грамма до десяти–пятнадцати килограммов это часто единственный разумный вариант.
Как устроен процесс: от елки до формы
Цепочка такая, и ломаться она может в каждом звене:
- Прессуем восковые (или пластиковые) модели в пресс-формах. Температура воска 52–58 °C при запрессовке, давление 0,5–1,5 МПа. Модель — копия детали плюс припуск.
- Собираем модели в блок — «елку» на центральном литниковом стояке. На фото как раз такие блоки с лопатками: на одном стояке сидят десятки моделей, восковой литник потом станет металлическим.
- Блок купаем в керамической суспензии — огнеупорный порошок (электрокорунд, кварц) на связке из гидролизованного этилсиликата или коллоидного кремнезоля. Слой за слоем, 6–10 слоев, обсыпка песком, сушка каждого слоя 2–6 часов в термостате при 22–24 °C.
- Выплавляем модель — в горячей воде, паром автоклава или выжиганием. Отсюда и название технологии.
- Прокаливаем форму до 900–1000 °C и льем металл в горячую форму. Это принципиально: заливка в горячую форму дает тонкие стенки до 1,5–2 мм и точное заполнение сложного профиля.
- Выбиваем форму (та самая разломанная «чаша» на фото), отделяем отливки от стояка, обрубаем, зачищаем, термообработка, контроль.
Звучит гладко. На деле только сушка слоев — это три-четыре дня цикла, и если в цеху сквозняк или влажность скакнула выше 60 %, суспензия живет своей жизнью. Отсюда и половина брака, о котором ниже.
Сплавы: что льем и почему
Технология тянет практически любые литейные сплавы — от алюминия до жаропрочных никелевых. Основная линейка на наших участках:
| Сплав | Где применяем | Нюансы литья |
|---|---|---|
| Сталь 35Л, 45Л | Корпуса, рычаги, звездочки | Жидкотекучесть нормальная, склонны к усадочным раковинам в тепловых узлах |
| 110Г13Л (Гадфильда) | Бронзовые детали дробилок, футеровки | Лить обязательно быстро, после нагартовки — аустенит упрочняется |
| 12Х18Н10Т, 06Х12Н3ДЛ | Арматура, судовые детали, химия | Следим за титаном — окисляется, «нагар» и шлаковые включения |
| ЖС6-К, ВЖЛ-типа | Лопатки ГТД, турбины | Только вакуумные печи, направленная кристаллизация, цена квадратного сантиметра лопатки — как ужин в ресторане |
| АК7ч, АК9 | Легкие корпуса, кронштейны | Водород — враг номер один, дегазация обязательна |
| ЛЦ40С, бронзы БрО5Ц5С5 | Арматура, втулки | Цинк горит, вентилируем плавильное отделение как следует |
Плавильное хозяйство — индукционные тигельные печи ИСТ-0,16 / ИСТ-0,4 для сталей, вакуумные комплексы для жарпрочных. Температуру заливки держим по диаграмме плюс запас 30–60 °C на перелив из ковша — тот самый момент на фото, когда расплав уже пошел и «назад дороги нет».
Точность: откуда берутся 0,05 мм и куда они деваются
Рекламные обещания «точность до 0,05 мм» надо читать с пониманием. Это не допуск на любой размер любой отливки, это достигаемая точность на коротких размерах (до 25–30 мм) при жесткой дисциплине технологии: стабильная температура воска, контроль размеров моделей выборочно каждый час, компенсация усадки сплава (у стали 2–2,5 %, у алюминия 1–1,2 %). На длинных размерах и межцентровых расстояниях допуск неизбежно расползается до ±0,3 и выше. Мы всегда говорим конструкторам: не закладывайте в отливку то, что можно получить резанием за три минуты. Посадочный поясок — плюс 0,5 на сторону, шлифуем и получаем свой «пять соток» уже на детали. А вот перья, лопатки, лопасти крыльчаток — их ЛВМ выдает в размер, и это его главный козырь.
Дефекты литья: наш личный реестр боли
Классификацию по ГОСТ 19200 знаем наизусть, но по-живому дефекты ЛВМ выглядят так:
- Усадочная раковина и рыхлота. Тепловой узел не питается. Лечится литниково-питающей системой: расчет прибылей, холодильники, иногда изменение точки подвода металла. Мы один раз полгода воевали с рыхлотой в ступице, пока не перенесли подвод металл снизу — и все встало на место.
- Питинг и «мышиные норы». Каверны на поверхности — гидролизат поздно залили, форма сырая, либо воск вышел не до конца и при прокале газы рвут поверхность.
- Засоры и неметаллические включения. Крошка керамики с кромки формы при сборке блока. Дуем форму обязательно, перед заливкой — ревизия кромок.
- Недолив и спай. Металл остыл, не слился. Причины: низкая температура заливки, форма перестояла после прокала, тонкая стенка больше расчетной.
- Трещины. Особенно на 110Г13Л и тонкостенных нержавейках — жесткое сопротивление формы усадке. Подбираем податливость обсыпки, режем скорость кристаллизации.
- Утяжины на литнике, несоосность, заусенцы по разъемам пресс-форм. Это уже не форма виновата, а пресс-форма — износ, износ, износ.
Типичные ошибки: реальный случай, а не теория
Однажды на участке мы поймали брак партией в 400 отливок из 12Х18Н10Т — питинг по всей поверхности, отливки шли под браковочный молоток. Все ломали голову: суспензия та же, воск тот же. Вскрылись две вещи. Первая: сменный мастер для ускорения цикла сократил сушку слоев с четырех часов до двух — вот вам и газы. Вторая, и это тоньше: в гидролизате накопилась вода сверх нормы, плотность по ареометру вроде в допуске, а связующее уже «устало». С тех пор у нас правило: контроль вязкости суспензии из вискозиметра — каждое утро, журнал на стене, подпись. По опыту, мастера часто путают причину и следствие: видят питинг и добавляют еще один слой суспензии, хотя корень зла — в сушильном режиме или в воске с заниженной температурой каплепадения. Модель «плывет» в форме еще до заливки, и никакая керамика это не спасет.
Как выбрать подрядчика по ЛВМ: чек-лист
- Спросите про контроль сырья: входной контроль воска и связующего с протоколами или «на глаз»? Разница в браке — до 15 % выхода годного.
- Плавильное хозяйство: индукционные печи с термопарами и спектральным анализом пробы на каждой плавке. Если «по цвету металла определяем» — разворачивайтесь.
- Есть ли рентген-контроль (для ответственных деталей — обязательно) и капиллярка на питинг.
- Запросите статистику уровня брака по вашему типу детали за последние полгода. Нормальный цех покажет 3–8 % по ЛВМ; «у нас брака нет вообще» — вранье.
- Приехали на производство — смотрите сушильные конвейеры: увлажнители воздуха, контроль температуры. Нет климата — нет стабильной точности.
FAQ
Можно ли лить по выплавляемым моделям крупногабаритные детали, больше 20 кг?
Можно, но осторожно. Форма весит в разы больше отливки, обращаться с блоком в 80–100 кг — уже кран-балка и другая логистика. Плюс большая отливка сильнее рвет керамическую оболочку при усадке. Свыше 30–50 кг честнее лить в песчаные или оболочковые формы, экономика перевернется не в вашу пользу.
Правда ли, что ЛВМ заменяет мехобработку полностью?
Нет, и не надейтесь. Посадочные диаметры под подшипники, резьбы, точные пазы — резать. ЛВМ дает заготовку, максимально приближенную к детали, и экономит 50–70 % мехобработки, но не убирает её.
Что дешевле для мелкой серии — ЛВМ или фрезеровка из поковки?
До 20–50 деталей — почти всегда фрезеровка, потому что пресс-форма под модели стоит от нескольких сотен тысяч и окупается тиражом. А вот если деталь сложная и 5-осная обработка съедает по 6–8 часов на штуку — считайте заново: ЛВМ начинает выигрывать уже с 30–50 штук.
Вместо резюме
Литье по выплавляемым моделям — технология взрослая, с ее плюсами и характером. Дает точность, экономит металл, тянет сложнейшие профили — но наказывает за самодеятельность в сушилке и за «и так сойдет» в плавильном отделении. На фото — штангенциркуль показывает 0,05 мм не потому, что технология волшебная, а потому что кто-то каждое утро мерил вязкость суспензии. Дисциплина решает. Как всегда, впрочем.