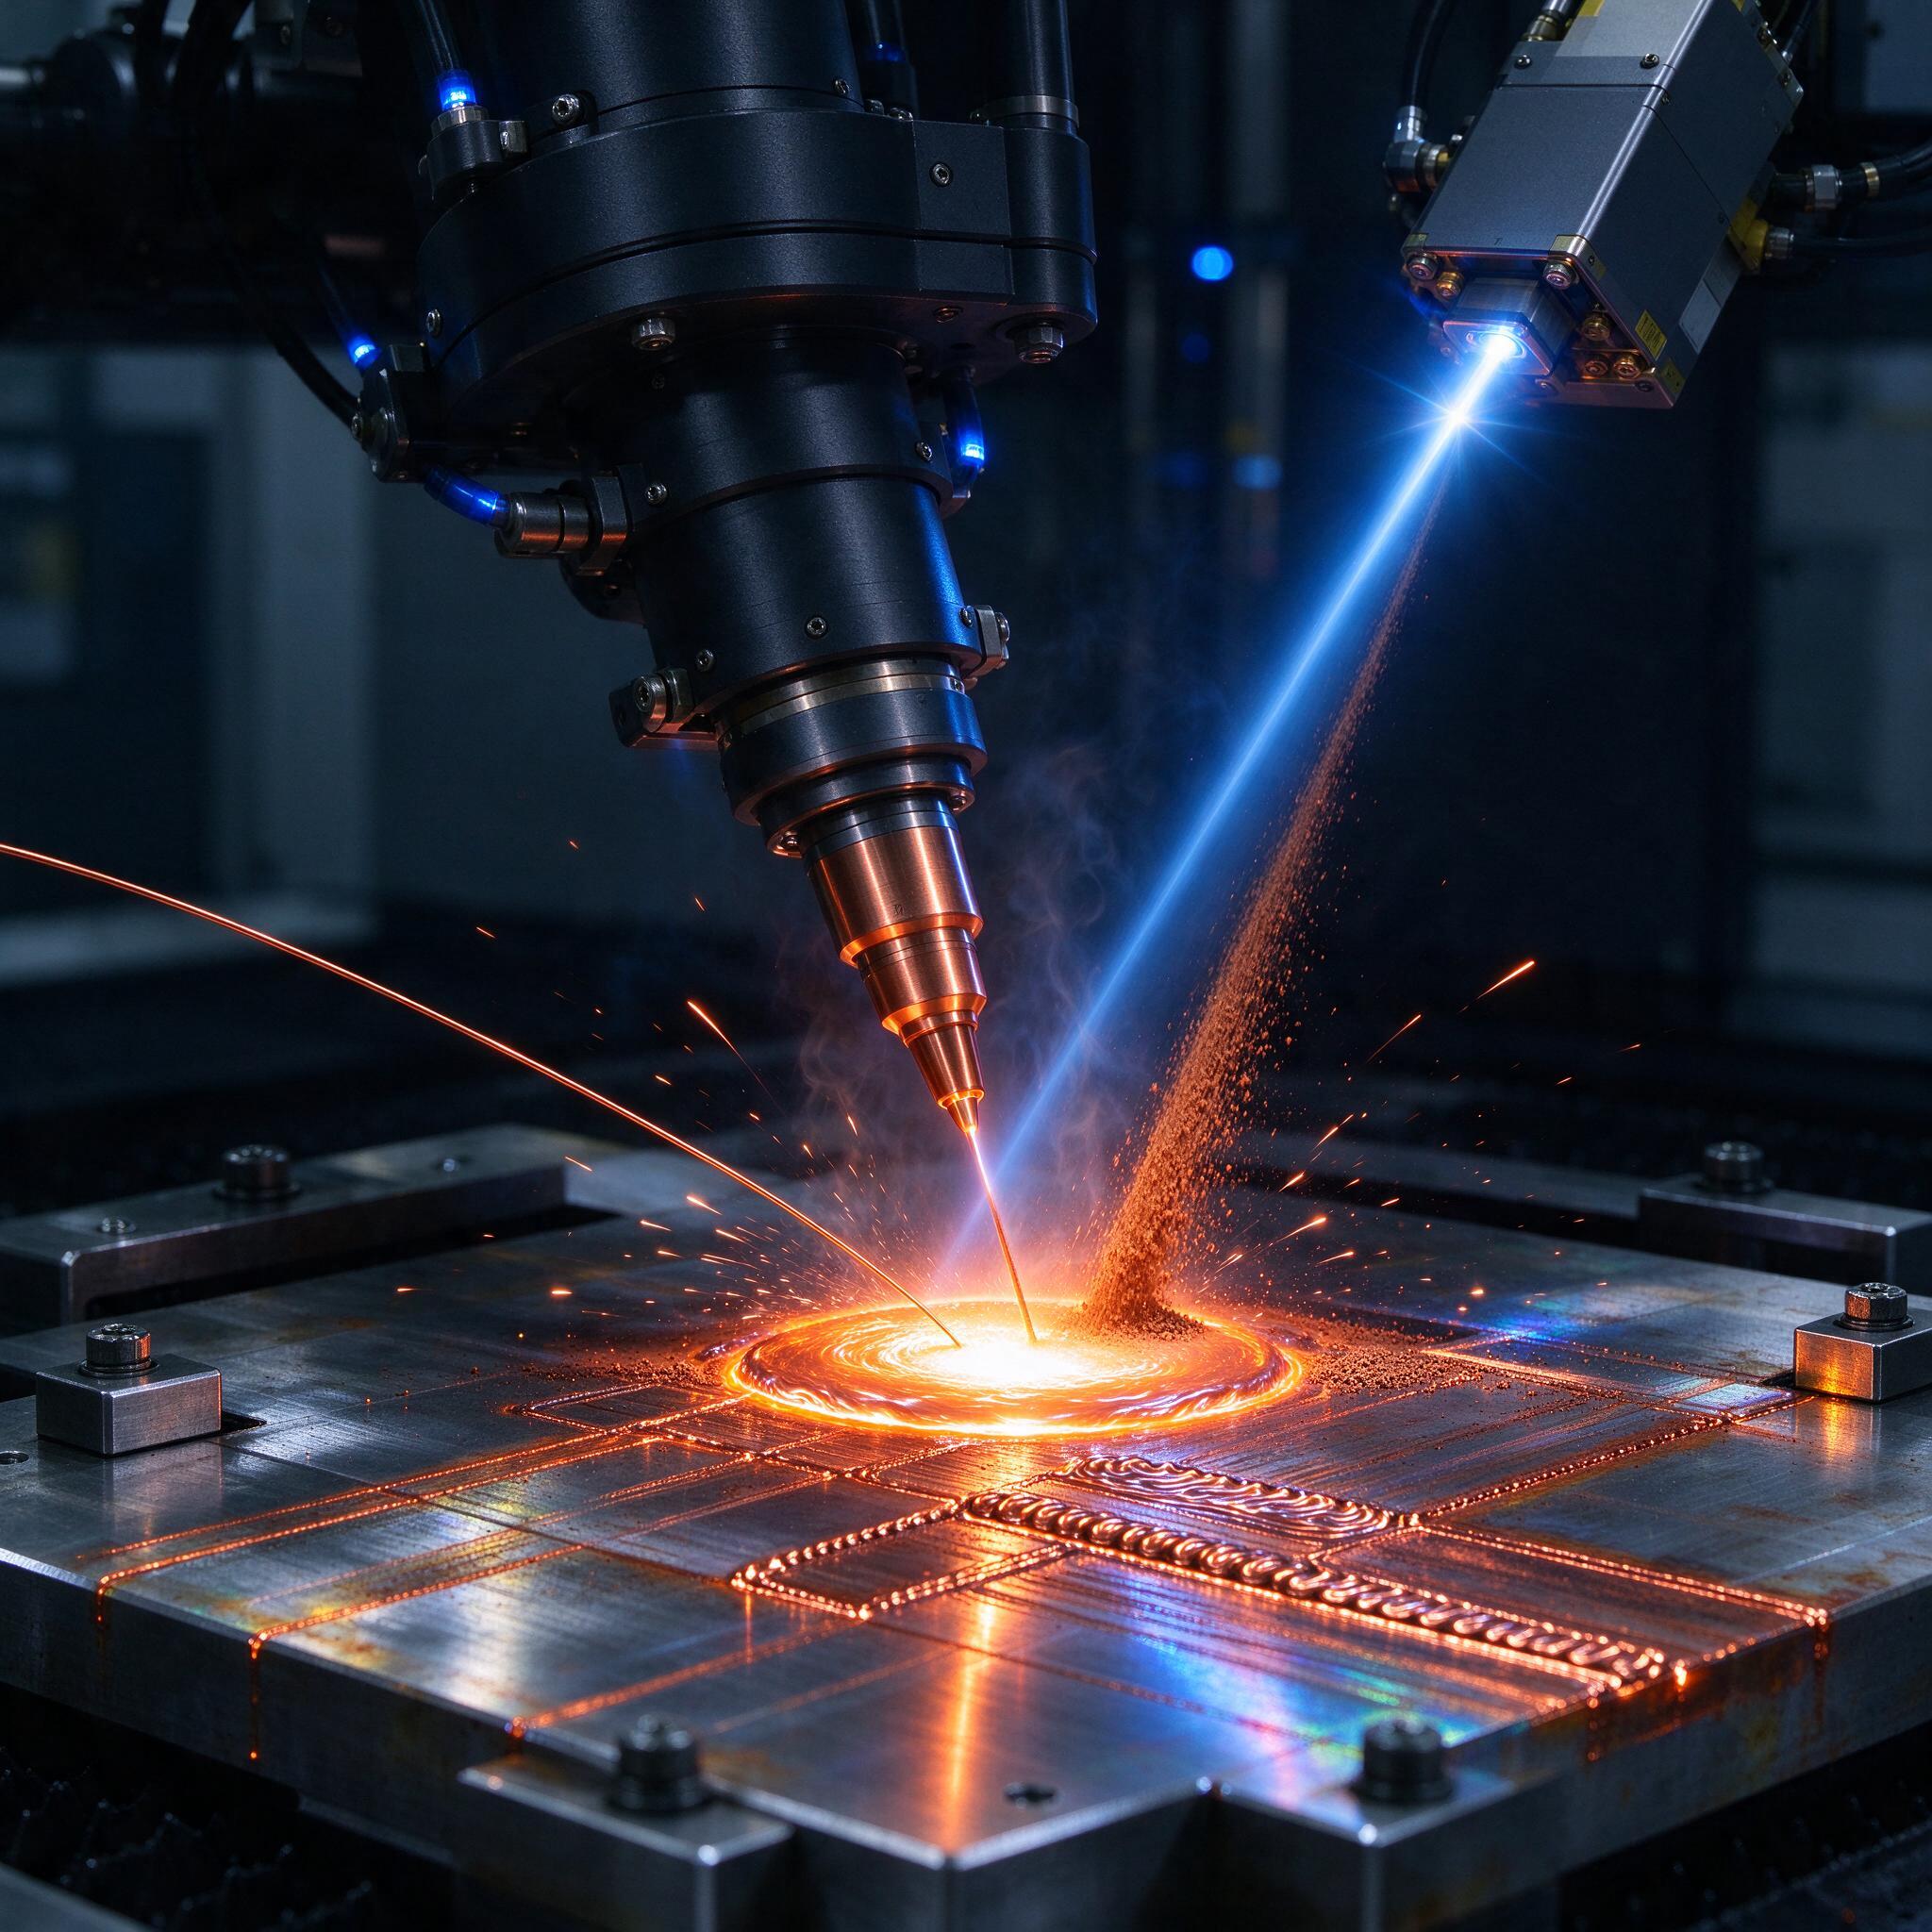
На нашем участке ремонтной оснастки раньше был устойчивый порядок: изношенное сопло или литформу отправляли на наплавку аргонодугой, потом неделю фрезеруем, правим, ловим геометрию. Прошлым летом на гидроабразивный ремонт встала партия литформ для литья под давлением — заказчик дал срок три недели. Аргонодугой столько мы бы просто не прошли. Решили перевести ремонт на прямое лазерное осаждение (LMD), и медь оказалась тем самым материалом, на котором мы получили все «удовольствия» этой технологии сразу. Разберём, что с ней не так, почему 390 Вт/м·К — это и подарок, и головная боль, и как мы в итоге научились класть медь М1 на стальную и медную базу без брака.
Почему медь — самый вредный материал для лазера
Все беды от физики. Медь отражает инфракрасное излучение волоконного лазера на 1,07 мкм местами до 90–95% в холодном состоянии. Плюс теплопроводность порядка 390 Вт/м·К — вчетверо выше, чем у конструкционной стали. Фактически вы светите в зеркало, которое ещё и мгновенно растаскивает тепло в массу детали. Лазер «не цепляется»: пятно греет, ванна не держится, валка ложится хлопьями, а не металлом.
Отсюда классическая картина первого месяца: мощность вроде стоит, порошок сыплется, а валик ссыпается при лёгком касании. Мы ловили именно это — «поймать зарез» на меди не страшно, страшно получить непровар под слоем, который потом вылезает на опрессовке литформы. Ключ в том, что медь имеет резкий порог поглощения: пока поверхность холодная и гладкая — отражает, как только начинается кипение и образуется парокаверна — поглощение скачком растёт. Задача процесса — быстро пройти этот порог и не потерять ванну.
Что мы реально используем: проволока и порошок М1
Технологий две, и мы работаем обе, потому что под каждую деталь они не взаимозаменяемы.
Порошковое осаждение (LMD/DMD). Порошок ПМ-М1 или МП-М1, фракция 45–106 мкм, подача через боковое или коаксиальное сопло аргоном. Плюсы: можно наваривать локальные зоны, строить стенки с малыми радиусами, вести ремонт в глубокой полости сопла. Минусы: невысокий КПД использования порошка — реально в расплав попадает 40–60%, остальное разлетается по камере. На фото это хорошо видно — факел порошка идёт под углом в зону плавления, и часть его неизбежно отскакивает от раскалённой поверхности.
Лазерная наплавка проволокой. Проволока М1 или ММ диаметром 0,8–1,2 мм, подача в ванну под углом 30–40°. КПД материала под 90–95%, поверхность чище, пористость ниже — на литформах под полировку мы её ставим в приоритет. Минус — привередливость к геометрии: в узкий паз головой с проволокой не залезешь, и держать стабильный ванн нужно точнее, потому что проволока «не прощает» колебаний фокуса.
| Параметр | Порошок ПМ-М1 | Проволока М1 / ММ |
|---|---|---|
| Использование материала | 40–60% | 90–95% |
| Пористость наплавки | 0,5–1,5% | <0,5% при наладке |
| Доступ в полости | Хороший, факел гибкий | Ограничен вылетом подачи |
| Скорость наплавки | 0,4–0,8 м/мин | 0,3–0,6 м/мин |
| Подготовка | Сушка, просев | Обезжиривание бухты |
Режимы, с которых стоит начинать
Даю наши стартовые точки для волоконного лазера 4–6 кВт, пятно 2–3 мм на поверхности:
- порошок М1: мощность 2500–3500 Вт, подача порошка 8–12 г/мин, скорость 0,5–0,7 м/мин, расход аргона на транспортировку 8–12 л/мин, на защиту 15–20 л/мин;
- проволока М1 Ø1,2 мм: мощность 3000–4000 Вт, скорость подачи проволоки 2,5–3,5 м/мин, скорость стола 0,3–0,5 м/мин;
- расфокус — положительный, +5…+10 мм, это снижает удельную интенсивность и не даёт ванне кипеть с выбросом брызг;
- аргоном закрываем зону наглухо — при доступе кислорода медь окисляется мгновенно, и следующий слой на тёмно-грязной поверхности не приварится.
После первого прохода верх всегда рваный, «чешуйчатый» — это нормально. Межслойный проход либо лёгкой зачисткой абразивом, либо сразу задаём перекрытие валиков 40–50% и работаем слоями по 0,4–0,8 мм. Твердость наплавленной М1 выходит в пределах 55–75 HB, что после механической обработки не отличить от проката.
Борьба с отражением: что реально работает
Здесь три рабочих приёма, остальное — маркетинг.
- Предподогрев. Прогреть зону до 200–400 °C (газовая горелка, индуктор или встроенный подогрев стола) — поглощение меди растёт с температурой, процесс становится стабильным почти мгновенно. На литформах массой за центнер мы просто гоняем «прогревочный» контур лазером на 800–1000 Вт по контуру обработки.
- Сеанс «вскрытия» поверхности. Первый проход на повышенной мощности с малой подачей — фактически пробуждение зеркала. Как только пошла парокаверна, мощность сбрасываем до рабочих значений. Два прохода по одной дорожке делают это автоматически.
- Защита оптики и отвод отражёнки. Возвращённый луч — реальная угроза. У нас однажды выгорело защитное стекло и «подплавился» коллиматор на одной установке, после чего мы жёстко ввели регламент: датчик обратного отражения — обязательно, защитные стёкла менять каждые 40 часов работы по меди, а не «когда погорит».
Ремонт сопел и литформ: наши технологические цепочки
Сопла и кавитационные узлы гидроаппаратуры — типовой кейс. Износ кромки до 1,5 мм, каверны по эрозионной поверхности. Цепочка такая: дефектоскопия цветным методом → выборка эрозии до здорового металла угловой фрезой → обезжиривание → наплавка слоями 0,5–0,6 мм с припуском 0,8–1 мм на сторону → обработка на токарном с ЧПУ (резцы с пластинами ВК, Vc около 250–300 м/мин, свежие пластины, иначе медь «наслипается» на кромку) → контроль давления на опрессовке.
На литформах главная жертва — раковины и трещины в зоне литника. Здесь критично не перегреть базу: подогрев выше 400 °C на стальную матрицу с закалённой поверхностью не боимся, но следим, чтобы медь не «утонула» в сталь с образованием хрупких прослоек. Слоёв больше трёх — даём межслойное остывание до 150–200 °C, иначе деталь «поведёт», и потом правка геометрии съест весь выигрыш от скорости ремонта.
Как выбрать станок или подрядчика: чек-лист
- Лазер от 3 кВт волоконный или диодный, с рабочим пятном от 2 мм — киловаттные машины «для гравировки» на меди работать не будут, не верьте.
- Датчик обратного отражения и сменные защитные стёкла — наличие обязательно, стоимость стекла уточните сразу.
- Держатель с подогревом или возможность предподогрева горелкой — для меди не опция.
- Подтверждённый опыт именно по меди: просите фото шлифа наплавки М1, а не нержавейки.
- Порошок с сертификатом и просевом — «порошок с рынка» без указания фракции даёт пористость, которую вы обнаружите на опрессовке, когда уже поздно.
Типичные ошибки, или Один случай, который дорого обошёлся
Однажды на участке мы поймали брак из-за экономии на просеве порошка. Партия ПМ-М1 пролежала в открытой таре три недели, набрала влагу, и крупная фракция «с 106 до 250 мкм» от колющих частиц из банки пошла в подачу без просева. Два дня валики ложились отлично, шлифовали — красота. А на опрессовке литформы под 350 бар по наплавке пошли капли. Вскрыли: пористость под кожухом до 3%, влага в порошке дала поры, которые потом схлопнулись при полировке. С тех пор у нас правило — любая банка порошка перед запуском 2 часа в сушильном шкафу при 120 °C и обязательный контроль фракции. Мастера, кстати, часто путают поры от влаги с порами от недостатка мощности — внешне на шлифе они одинаковые, а лечатся противоположными действиями.
Частые вопросы
Можно ли наплавлять медь на сталь напрямую?
Да, но без фанатизма. Первый слой всегда переходный, с разбавлением — сталь подмешивается в ванну, и на границе получаем слой с повышенной твёрдостью и охрупчиванием. Мы делаем 1–2 подслоя с пониженной мощностью и малой толщиной, дальше — чистая медь. Для литформ с термоциклированием это критично: без переходного слоя трещина по границе появляется на 5–10 тыс. циклов.
Выгорит ли зеленый лазер лучше, чем инфракрасный?
Да, на 515–532 нм поглощение меди в разы выше, и процесс стартует при заметно меньшей мощности. Но зелёные лазеры нужной мощности стоят как два волоконных станка, и для ремонтного LMD это пока экономически несерьёзно. Если бюджет позволяет и детали серийные — смотрите, если ремонт раз в месяц — волоконник с подогревом решает всё.
Можно ли совместить порошок и проволоку в одной детали?
Можно, и мы так делаем: порошком входим в глубокую каверну, проволокой наращиваем лицевые поверхности под полировку. Главное — последовательность, а не одновременная работа. Перезапуск между технологиями требует зачистки зоны и контроля, иначе на стыке гарантирован непровар.
Вместо заключения
Медь в LMD — это не «сложно», это «по-другому». Подогрев, честный порошок, дисциплина по оптике и понимание порога отражения — вот весь секрет. Сопла и литформы мы теперь восстанавливаем за дни, а не за недели, и после первого года наработки наплавка М1 перестала быть экспериментом. Станок на фото — рабочий инструмент, у которого уже сгорело пара защитных стёкол, и это нормально.