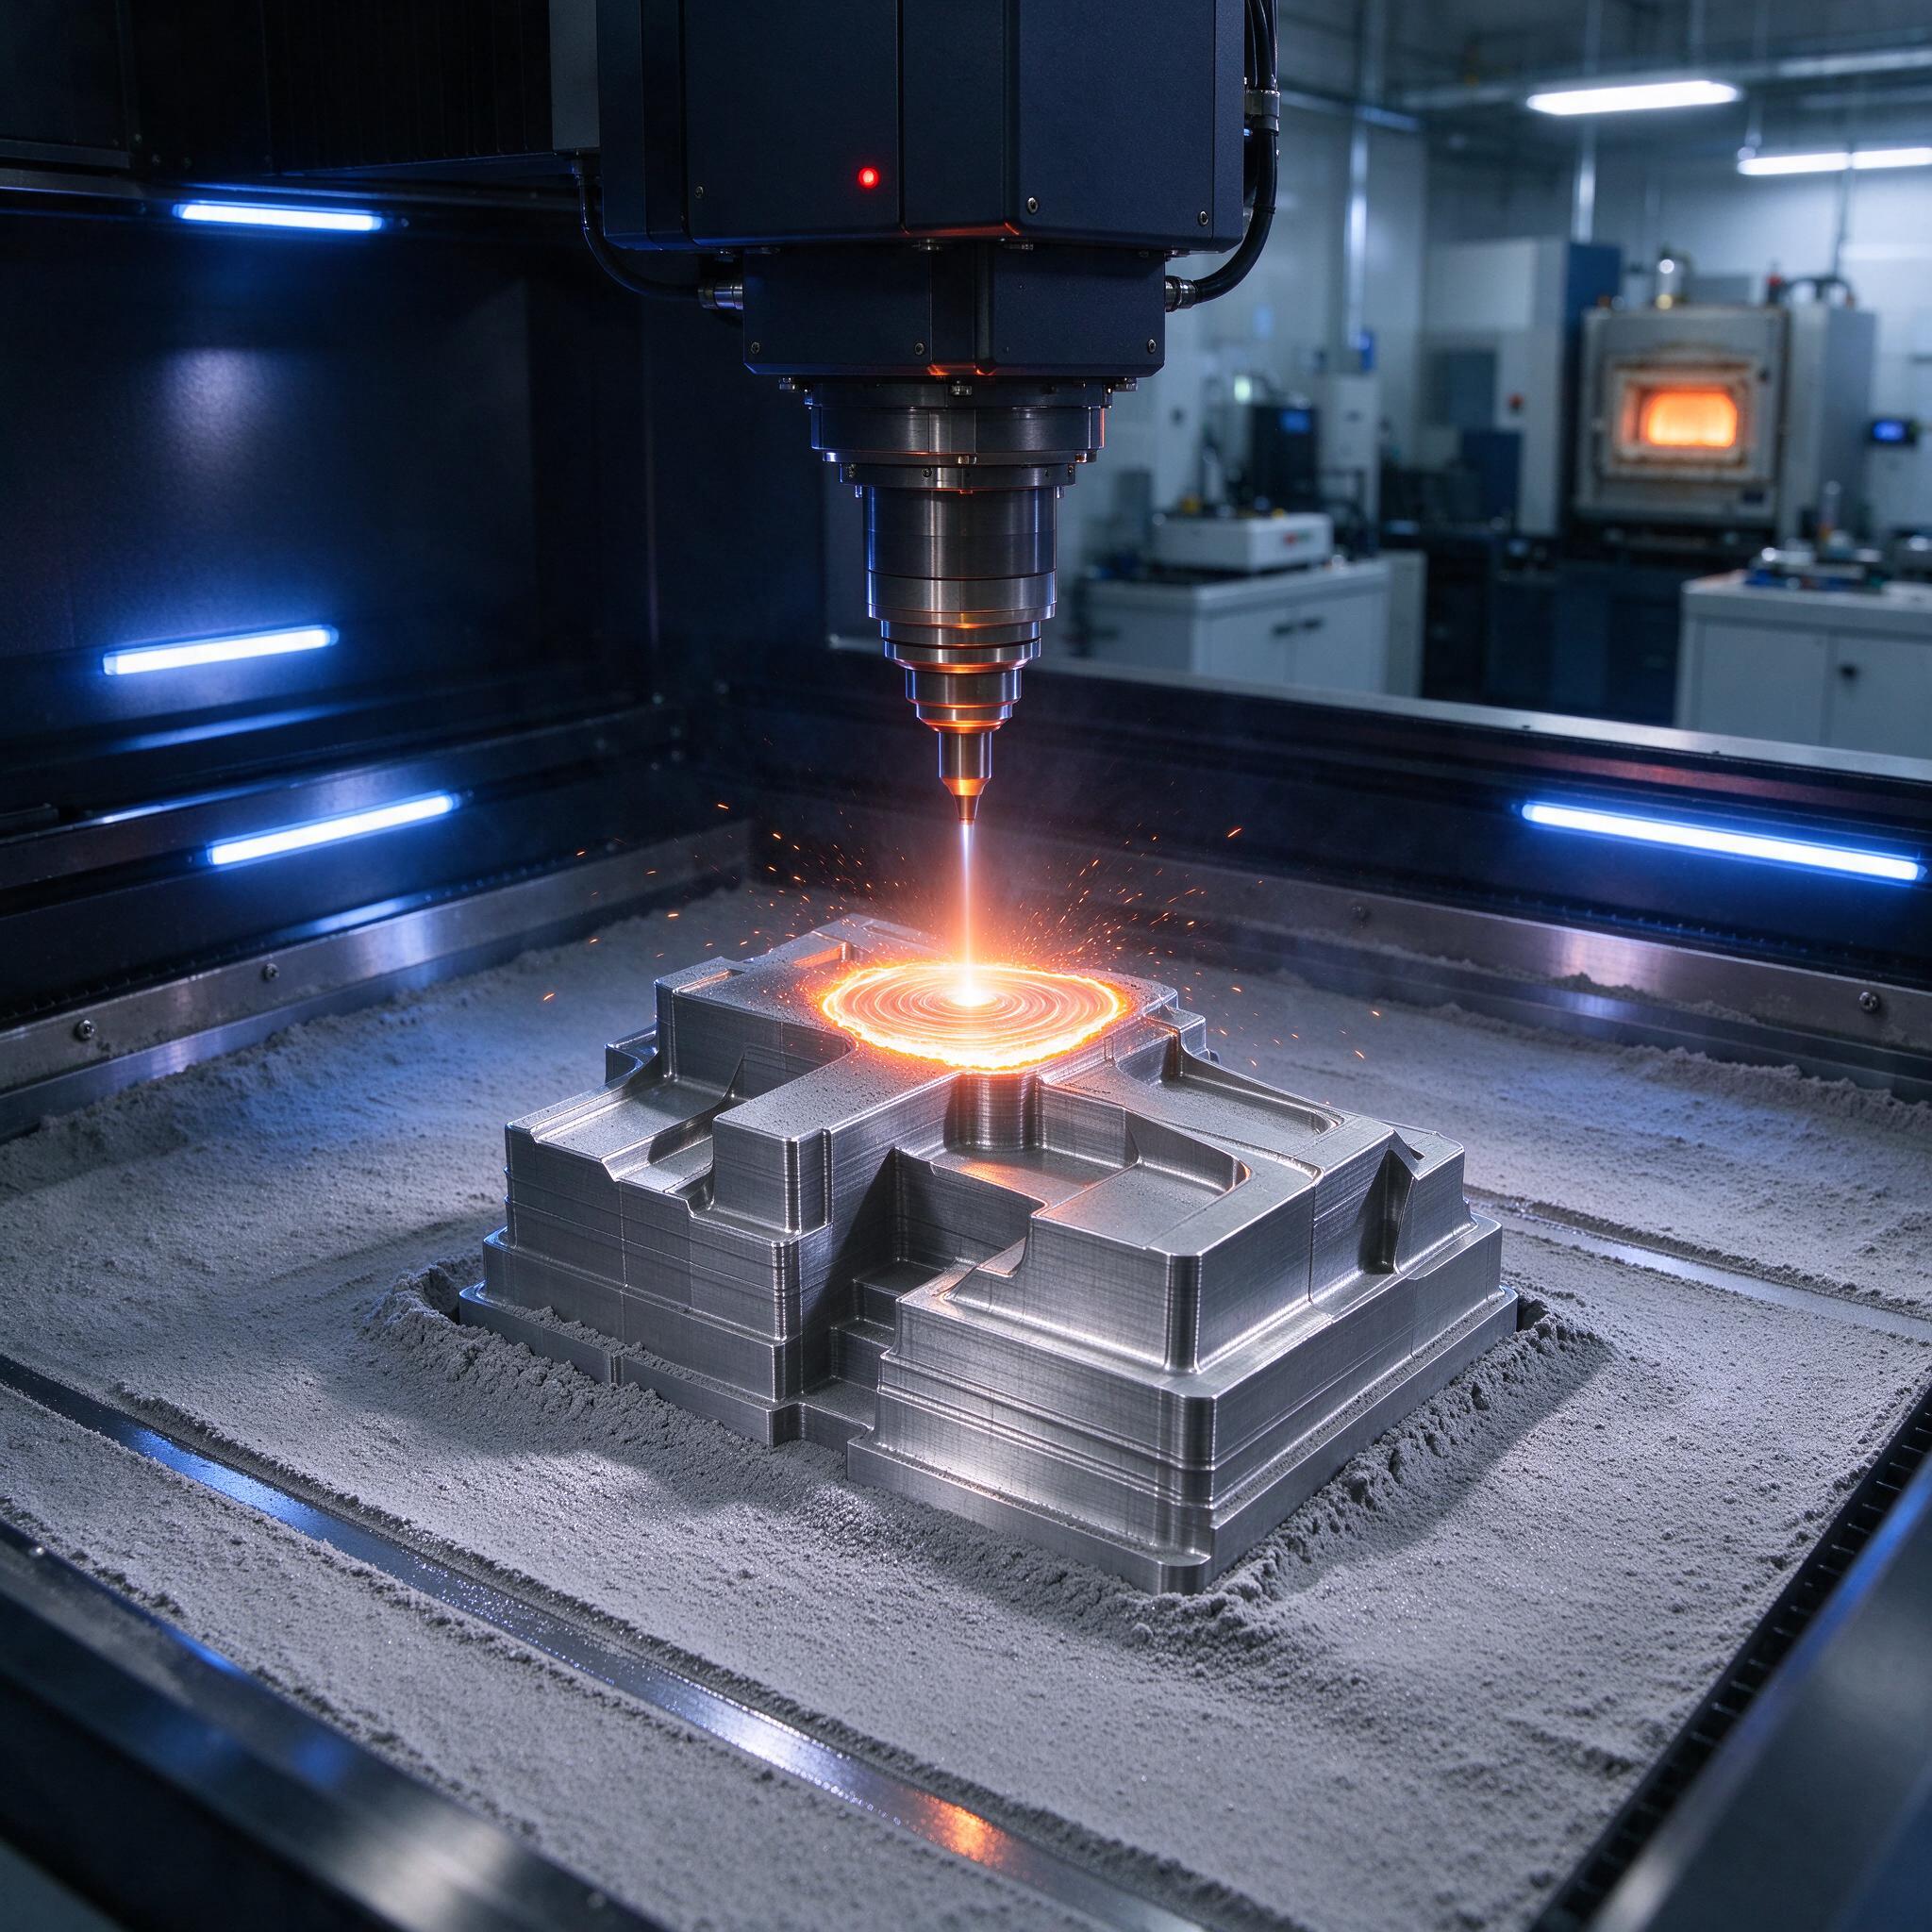
Лазер жжёт, а мы отвечаем за результат: SLM и 316L на нашем производстве
На фото — наша рабочая лошадка в момент работы: лазерный модуль ведёт сплавление порошка 316L, вокруг ванны расплава летят искры, деталь наполовину утоплена в порошковом слое. На заднем плане виден термопечь — она нам нужна сразу после выгрузки. История, с которой всё началось: заказчик получил партию корпусов, и при гидроиспытании один «потёк». Вскрыли — каверна в переутолщённой стенке. С тех пор мы относимся к селективному лазерному сплавлению не как к «нажал кнопку — получил деталь», а как к полноценному переделу со своей технологией, контролем и постобработкой. Разберу, как мы держим пористость до 0,5% и что делаем с деталью после камеры.
Почему именно SLM и что происходит в ванне расплава
Селективное лазерное сплавление (SLM) — это послойное сплавление металлического порошка лазером. Слой 30–60 мкм, лазер 400–1000 Вт, атмосфера — аргон с остаточным кислородом ниже 0,1%. Звучит просто. На деле ванна расплава живёт миллисекунды, и если баланс энергии и скорости съехал — получаем либо ключевой пор (недоплав), либо испарение легирующих и «грибовидные» наплывы. Для 316L рабочая зона примерно такая:
| Параметр | Типовое значение | Что будет при ошибке |
|---|---|---|
| Мощность лазера | 250–400 Вт | Мало — недоплав, поры-«шарики»; много — кипение ванны, каверны |
| Скорость сканирования | 800–1400 мм/с | Высокая — разрывы трека |
| Толщина слоя | 30–50 мкм | Больше — шероховатость и несплавления по бокам |
| Шаг штриховки (hatch) | 0,09–0,13 мм | Перекрытие меньше 30% — поры на границах треков |
| Кислород в камере | < 0,1% (лучше < 0,05%) | Оксидные включения, серые изломы |
Порошок берём 15–45 мкм, сферический, с сертификатом на каждую партию. Каждую новую партию — пробная печать кубиков и образцов на растяжение. Недорого по времени, зато спим спокойно.
Пористость до 0,5%: как мы её ловим и держим
Заявленные «менее 0,5% пористости» — это не маркетинг, а результат контроля. Наша схема:
- Архимедов метод на каждом выросте — быстрая оценка плотности (у нас стабильные 7,90–7,95 г/см³ при теоретических 7,99 для 316L).
- КТ-сканирование выборки — ищем поры крупнее 50 мкм, особенно возле поверхностей и в зонах перехода толщин.
- Металлография шлифов на спутниковые поры и оксиды — раз в партию.
Однажды на участке мы поймали брак из-за того, что на верхней кромке детали рециркуляция тепла «перегревала» тонкую стенку — лазер шёл по тонкому сечению и частично испарял марганец, оставляя микропоры. Лечилось перекроем стратегий: для тонких стенок поставили пониженную мощность и увеличенное число контуров (contours). С тех пор правило: тонкое сечение — своя стратегия, толстое — своя. Один preset на всё — путь к браку.
Постобработка: как «выращенную» деталь доводим до ума
Из камеры деталь выходит в порошке, с подпорками и шероховатостью Ra 8–15 мкм на боковых поверхностях. Дальше — конвейер операций, и каждая влияет на итог:
- Отделение от платформы и снятие подпорок — ленточная пила или отрезной станок, аккуратно, чтобы не «зарезать» тело.
- Удаление порошка из каналов и полостей — вибрационная установка + промывка; для глухих каналов — ручная выбивка с эндоскопом на контроле.
- Термообработка — отжиг на снятие напряжений 850–1050 °C, 1–2 ч, аргон. Без него деталь «ведёт» при фрезеровке: напряжения в выросте до 300–400 МПа.
- Механообработка баз и ответственных размеров — 5-осевой обрабатывающий центр, СОЖ эмульсия 8–10%, Vc для твердосплавных фрез по 316L — 120–180 м/мин, подача на зуб 0,08–0,15 мм.
- Поверхностное уплотнение — дробеструй, при необходимости полировка до Ra 0,4–0,8.
По опыту, мастера часто путают приоритеты: гонятся за полировкой, а базовые поверхности не снимают вовремя. Пока деталь не отожжена, резать её начисто — гадость: размер «уплывёт» через сутки. Сначала термо, потом финиш. Всегда.
Термоупрочнение и свойства: что реально даёт SLM-316L
Тут интересный момент: SLM-316L в «как напечатано» состоянии уже крепкий — за счёт мелкозернистой ячеистой структуры предел прочности 600–700 МПа, текучесть 450–550 МПа, а это выше, чем у литой аустенитки. Классическая закалка на мартенсит для 316L не работает — сталь аустенитная и не закаливается. Поэтому «термоупрочнение» у нас сводится к трём вещам: снятие напряжений (650 °C / 2 ч), гомогенизирующий отжиг (1050 °C / 1–2 ч, если нужно выровнять структуру и пластичность поднять), и поверхностное упрочнение — дробеструй или азотирование в плазме, когда нужна твёрдость поверхности под трение. После дробеструя усталостный предел вырастает заметно, на наших валах — порядка 20–25%.
Важно не переусердствовать: отжиг при 1050 °C и выше «съедает» ячеистую структуру, и текучесть может упасть на 150–200 МПа. Каждый раз решаем, что важнее в конкретной детали — прочность или пластичность.
Как выбрать станок и подрядчика: чек-лист
- Спросите про кислород в камере: честные держат < 0,05% и показывают логи. Если «ну, там норм» — бегите.
- Требуйте протокол: архимедовская плотность, КТ на выборку, механика по ASTM E8/ГОСТ 1497 на каждую партию порошка.
- Уточните, кто делает постобработку: подрядчик «печатаем и всё» — не подрядчик, а полфабриката.
- Порошок: партия с сертификатом, просев и повторное использование — с контролем насыщения кислородом и по гранулометрии.
- Мощность лазера и количество: один луч 400 Вт — медленно и горячо; многомодовые системы с 2–4 лазерами экономят недели на выросте, но требуют индивидуальной калибровки каждой головы.
FAQ
Можно ли обойтись без термообработки, если деталь не нагружена?
Нет, это не сработает, потому что напряжения после печати никуда не денутся: деталь поведёт при первой же фрезеровке, а иногда и просто на полке через неделю. Минимум — отжиг на снятие напряжений, это дёшево.
Пористость 0,5% — это много или нормально?
Нормально, если поры мелкие (до 20–30 мкм) и разобщённые, не на поверхности и не в ответственной зоне. Проблема не в проценте, а в критическом дефекте: одна каверна 300 мкм у кромки страшнее, чем 1% рассеянной микропористости в объёме.
Можно ли после SLM не фрезеровать вообще?
Нет, если есть посадки, резьбы, уплотнительные поверхности. Ra после печати 8–15 мкм плюс подпорки — этого хватает только для нефункциональных геометрий. Всё, где допуск уже ±0,05 мм, — только механообработка.
Вместо итога
SLM по 316L — это не волшебство, а цепочка: порошок, режимы, термо, резка, контроль. Пропустили звено — получаете течь на гидроиспытаниях и разбор с заказчиком. Мы прошли через это и научились. Начните с честной плотности и КТ на выборку — остальное приложится.