Вал под ремонт: почему наплавка, а не новая деталь
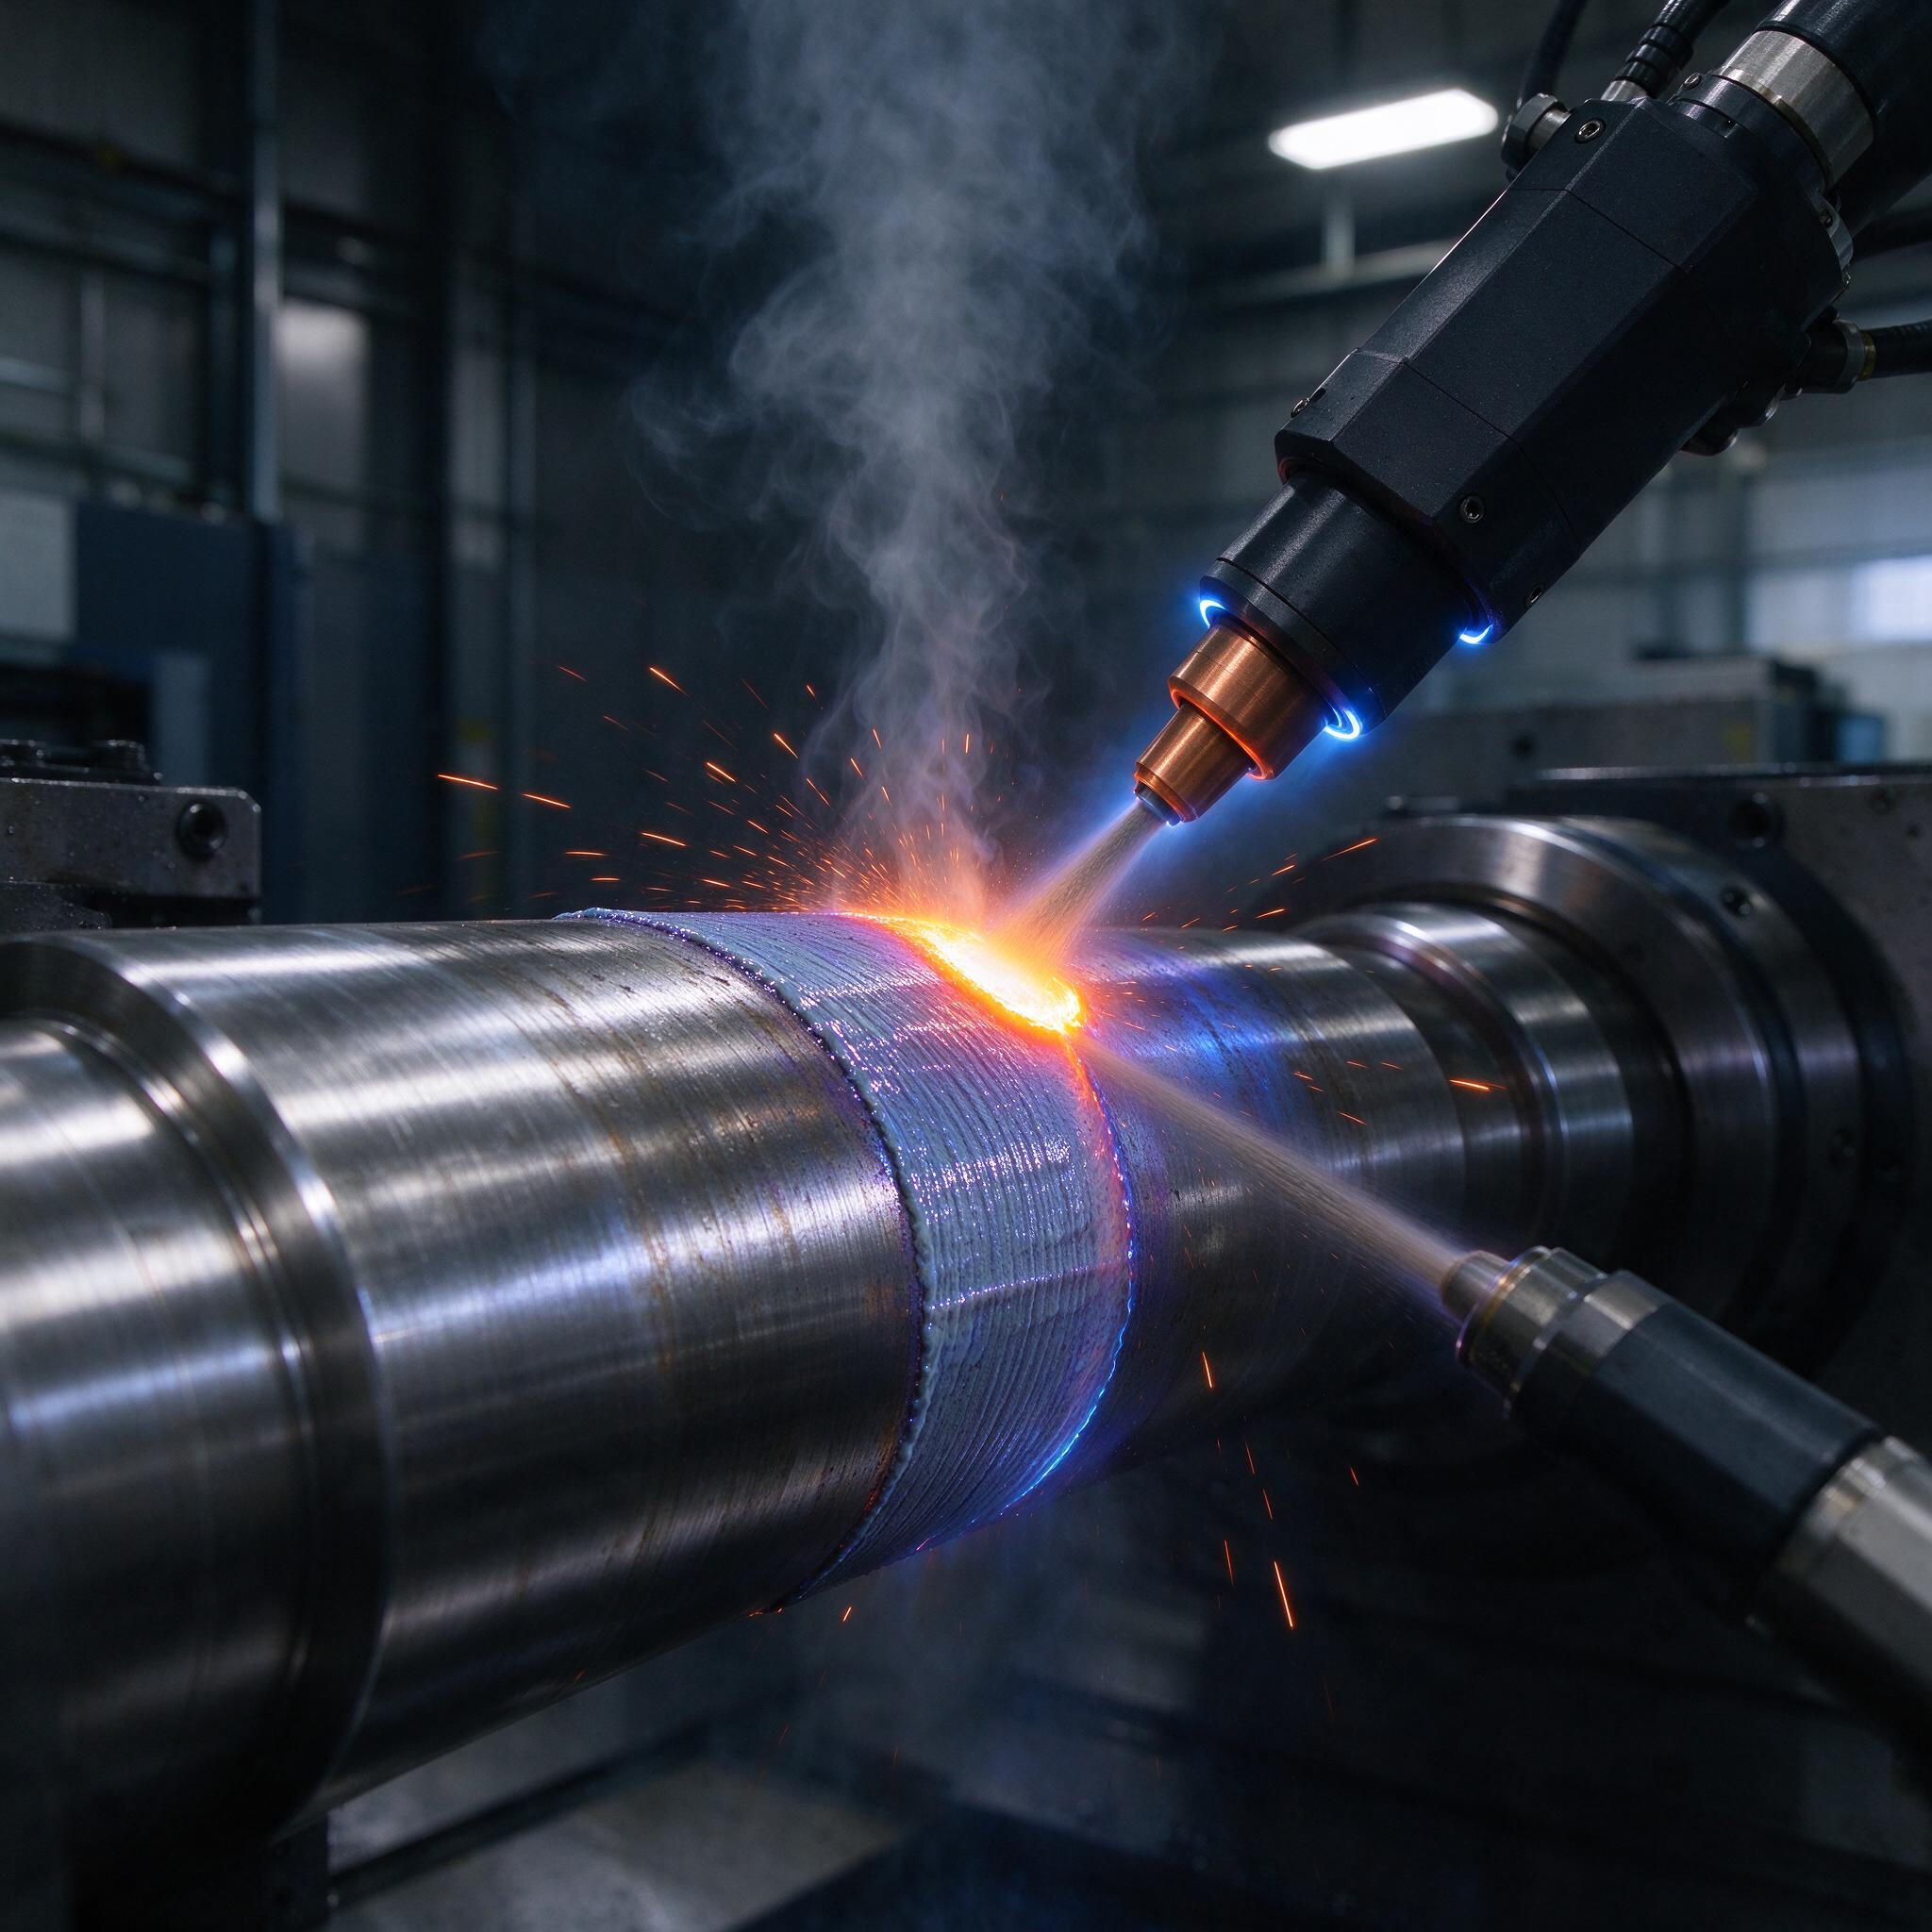
Привезли нам на прошлой неделе вал прокатного стана — шейка изношена на 0,8 мм, посадка «гуляет», подшипник греется. Заказчик сначала хотел плазменное напыление, потом услышал цену и срок. А новая деталь — это 14 недель ожидания и сумма, о которой он предпочел бы не вспоминать. Вот на фото как раз такой процесс: вал зажат в центрах наплавочного станка, лазерная головка с медным соплом бежит по шейке, порошок подается в пятно лазера, а выхлопная струя защитного газа сдувает дым. Видна характерная «чешуйка» валиков — металл ложится дорожкой, каждый валик перекрывает предыдущий на 40–50%. Никакой магии, чистая LMD (Laser Metal Deposition) — и за смену вал возвращается в работу с припусками под шлифовку.
Лазерная наплавка — это не «напыление» и не «наварка». Это полноценное сварочное восстановление с зоной сплавления, где слой работает как основной металл. Толщина — от 0,1 до 1 мм за проход, плюс можно укладывать несколько проходов. И когда речь заходит про валы, работающие в агрессивной среде или при высоких температурах, мы почти всегда берем Inconel 625 — и вот почему.
Почему Inconel 625 — рабочая лошадка для восстановления валов
NiCr22Mo9Nb, он же Inconel 625 — никелевый сплав с 20–23% хрома, 8–10% молибдена и ниобием. Ключевая фишка — карбиды ниобия и молибден в матрице дают прочность без упрочняющей термообработки. Плюс антикоррозионность на уровне, которого не даст ни нержавейка, ни тем более Ст3 или 40Х, с которых обычно сделаны валы. Для сравнения собрал в таблицу то, с чем мы реально работаем:
| Сплав слоя | Твердость после наплавки | Где применяем | Нюансы |
|---|---|---|---|
| Inconel 625 | ~220–280 HV | Валы в агрессивных средах, парогенераторы, судовые линии валов | Дорогой порошок, но коррозионная стойкость вне конкуренции |
| Stellite 6 | ~40–45 HRC | Запорные поверхности, посадочные шейки под уплотнения | Хрупкий, плохо переносит ударные нагрузки |
| Порошковая сталь 316L | ~180–220 HV | Бюджетный ремонт, пищевое оборудование | Не тянет по температуре выше 400°C |
| Hastelloy C-276 | ~230 HV | Химия, HCl-среды | Цена кусается еще сильнее, чем у 625-го |
Честно: если вал крутится в подшипнике при комнатной температуре и nothing особого — переплачивать за инконель смысла нет. Но если это вал мешалки в реакторе с кислотой или шейка под сальниковое уплотнение, которое течет каждые полгода — 625-й окупается за один межремонтный цикл.
Технология и режимы: что крутим на самом деле
Наши установки — это волоконный лазер 3–6 кВт (у нас IPG и один Trumpf), порошковый модуль, защитный газ аргон 99,998%. Порошок — фракция 45–106 мкм, крупнее не ложится нормально, мельче — начинает «плеваться» и гореть в факеле.
Базовые режимы, от которых мы стартуем при восстановлении вала диаметром 80–300 мм:
- Мощность лазера: 1200–2200 Вт на один проход.
- Скорость подачи: 600–1200 мм/мин, зависит от того, какая толщина слоя нужна.
- Расход порошка: 8–20 г/мин. Больше — растет непроплав, меньше — теряем производительность.
- Шаг дорожки (overlap): 40–50% от ширины валика, ширина обычно 2–3 мм.
- Защитный газ: 12–18 л/мин через сопло, плюс поддув на зону.
Толщина за проход — 0,5–1 мм на 625-м. Хотим 0,3 мм — снижаем мощность и поднимаем скорость, но тут ловушка: слишком тонкий слой на первом проходе может «поймать зарез» в основной металл. Мы всегда держим первый проход чуть толще, а финишный уже гоним тонким, под припуск на механическую обработку 0,3–0,5 мм на сторону. Шероховатость после наплавки — Ra 15–25, это нормально, дальше шлифовка.
Зона термического влияния у лазера узкая — 0,3–0,8 мм, и это главный аргумент против классической наплавки под флюсом, где вал уводит винтом и приходится править на прессе. По опыту, на вал длиной 2 м биение после LMD держится в пределах 0,05–0,1 мм, а после ППР-наплавки — гадай.
Типичные ошибки: случай, который нас многому научил
Однажды на участке мы поймали брак из-за влаги в порошке. Inconel 625 лежал в заводской таре в холодном складе, потом его внесли в теплый цех — конденсат. При наплавке пошли поры, мелкие, но по всей высоте слоя. Ультразвук показал расслоение на границе. Вал уже был наплавлен на 80%, и всё пришлось сдирать и начинать заново — а это почти два рабочих дня и половина банки порошка, который, на минуточку, стоит как хороший ноутбук. С тех пор порошок перед работой — обязательный прогрев в сушильном шкафу, 150°C, 2 часа, без исключений.
И еще момент, который новички упускают: не чистят вaley от старого покрытия и оксидной пленки. Если на шейке был хром или старая наплавка — лазер это не «прощает», сплав получается грязным, с включениями. Вал перед наплавкой — точить до чистого металла, обезжирить и не трогать руками.
Как выбрать подрядчика или станок: чек-лист
- Лазер и оптика. Спрашивайте конкретную модель источника и тип головы. Если «лазер есть, а какая модель — не скажу», уходите.
- Порошок. Сертификат на каждую партию, ситовой анализ, условия хранения. Сушка — обязательно.
- Контроль. У подрядчика должна быть УЗК или хотя бы твердомер и способ оценить сплавление. «Мы наплавили — визуально нормально» не считается.
- Опыт с вашим материалом. Попросите показать вал, который они делали именно из 625-го или того, что вам нужно, а не вообще какую-то деталь.
- Обработка после. Наплавка — это только полдела. Шлифовка под посадку, контроль биения, окончательный размер — всё должно быть в одном месте, иначе начнете возить деталь по городу.
FAQ: отвечаем прямо
Можно ли лазерной наплавкой восстановить вал с износом больше 1 мм?
Можно, но за несколько проходов. Каждый проход — до 1 мм, дальше перекрытие и укладка следующего. Проблема не в толщине, а в накоплении остаточных напряжений — если износ 3–4 мм, между проходами делаем промежуточную обработку и контролируем биение. Больше 5 мм — уже думаем, стоит ли овчинка выделки.
Почему Inconel 625, а не более дешевая нержавейка 316L?
Нет, для валов под нагрузкой и в агрессивной среде 316L не сработает. Он мягче, у него ниже усталостная прочность, и при температурах выше 400°C начинается ползучесть. 625-й держит до 800°C и не боится хлоридов. Разница в цене порошка нивелируется тем, что ремонт вы делаете вдвое реже.
Обязательно ли механическая обработка после наплавки?
Да. Как ни крути, после LMD поверхность — Ra 15–25, и посадка под подшипник на этом не делается. Шлифуем до Ra 0,4–0,8, контролируем геометрию и биение. Экономить на финальной обработке — путь к тому, что вал встанет в узел с натягом в неправильном месте, и через месяц вы снова его снимаете.
Вместо заключения
Лазерная наплавка — не панацея, но когда вал стоит 2 млн, а восстановление — 150 тысяч, вопросов не остается. Inconel 625 в связке с LMD закрывает 80% наших кейсов по ответственным валам. Главное — не экономить на подготовке порошка и контроле сплавления, потому что 90% брака рождается именно там, а не в процессе наплавки.
Появились вопросы — пишите, обсудим. Часть технологий у нас отработана не по учебникам, а на собственных косяках, и этим опытом охотно делимся.