Лента ползёт, пресс бьёт: почему прогрессивная штамповка — это про математику, а не про «побольше жать»
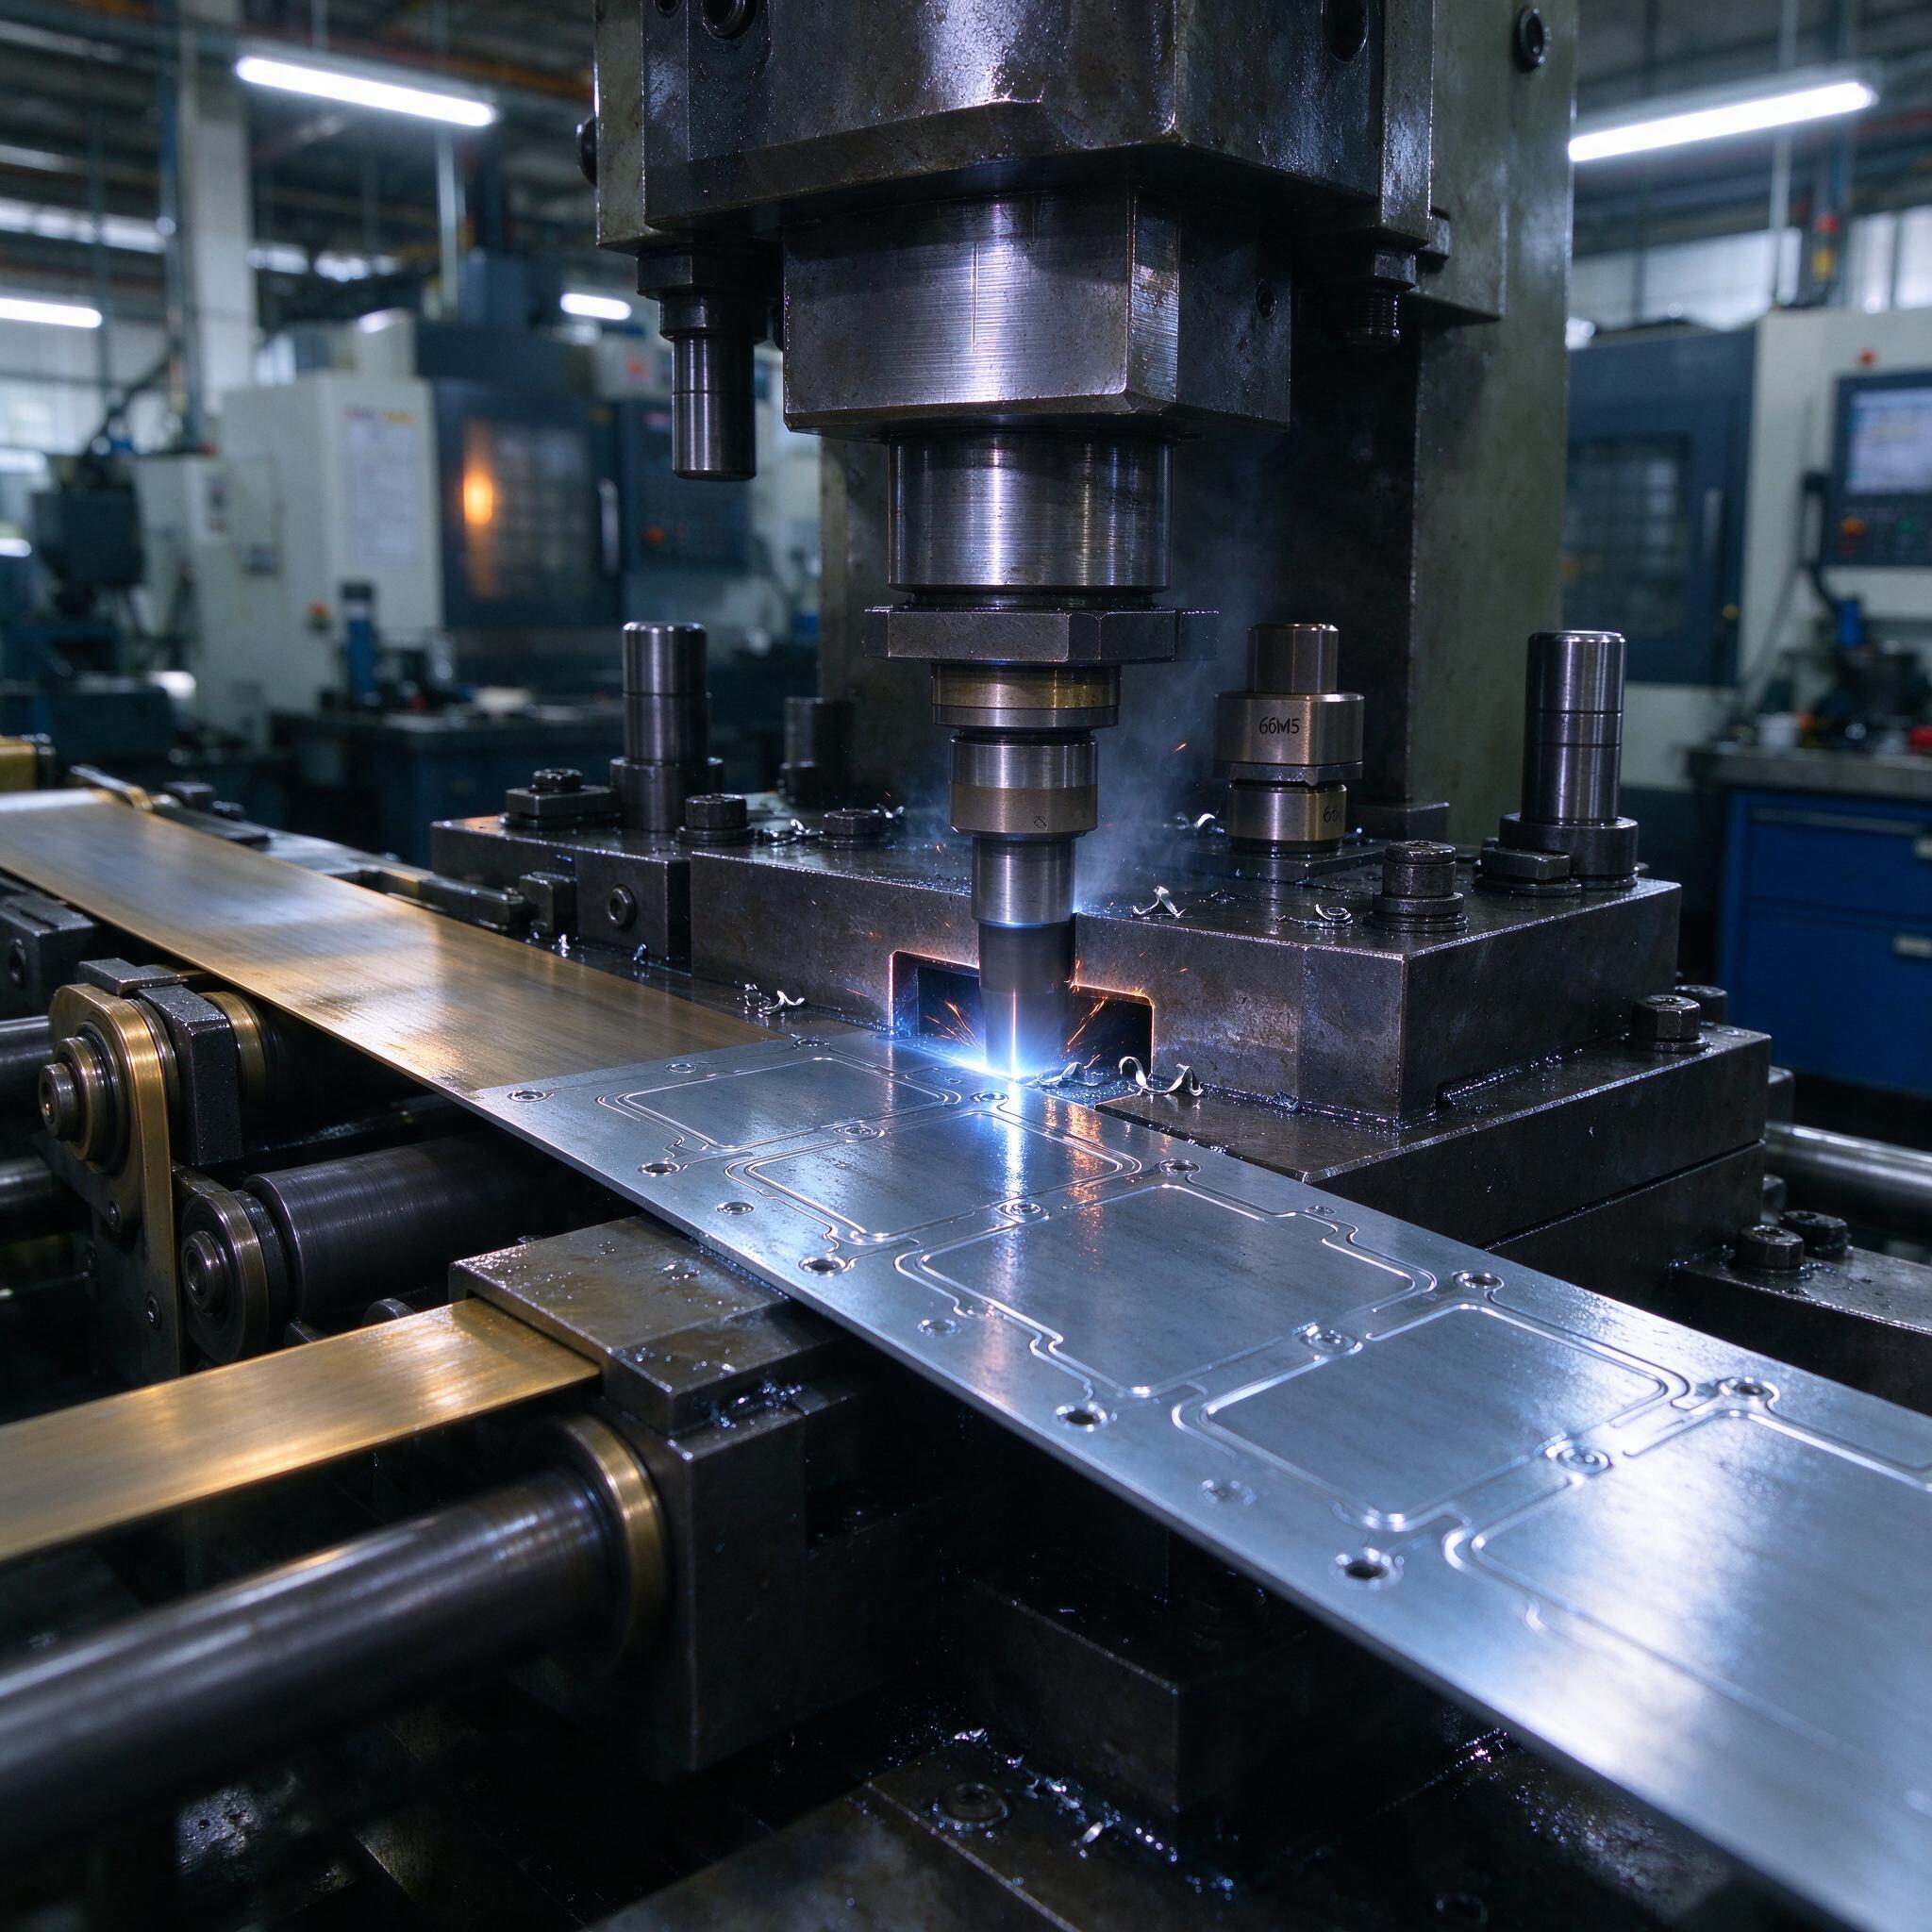
На нашем участке стоит пресс-автомат с рулонной подачей — та самая картина, что на фото: стальная лента с уже отформованными на предыдущих переходах площадками и отверстиями идёт через штамп, пуансон бьёт, летит искра и стружка, пресс-балка в масле. В клетках штампа — пуансоны с маркировкой, на заднем плане виден блок с клеймом «Р6М5». За смену через такой штамп проходит до 15–20 тысяч ходов. И если наладчик ошибся в шаге подачи хотя бы на десятку — мы получаем не деталь, а лом с браковочным клеймом. Поэтому разберу здесь по-рабочему: как считаем шаг подачи, за счёт чего выжимаем КИМ ленты до 80–90%, и почему пуансоны из Р6М5 до сих пор живее всех живых, если их правильно термообработать и не насиловать.
Прогрессивный штамп: что это и чем он отличается от «посадил матрицу — бьёшь»
Прогрессивная листовая штамповка — это когда лента за один ход пресса проходит через несколько переходов сразу: пробивка отверстий, вырубка пазов, гибка, формовка, финальная отделение детали. Всё это в одном блоке, закреплённом на плите. Лента не выходит из штампа до конца рулона — деталь отрывается только на последнем переходе, буквально откушается от общей полосы. Отличие от обычной вырубки: одна деталь — за один ход, а не одна операция. Отсюда и производительность, и специфические требования к точности.
Работаем на прессах усилием от 250 до 1000 кН с частотой до 200–400 ходов в минуту. Подача — валковая или захватно-clipовая, точность позиционирования ленты обязана быть не хуже ±0,05 мм, иначе на гибке деталь «уводит», а на пробивке пуансон ловит край уже готового отверстия и ломается. Это не теория — ломается, я видел. Обходится такой пшик в две смены простоя и переточку инструмента.
Расчет шага подачи: геометрия, перемычки и ни миллиметра лишнего
Шаг подачи — это база всей конструкции прогрессивного штампа. Считается он просто на бумаге, но дьявол в перемычках.
- Базовая формула. Шаг подачи H = ширина детали по направлению подачи + перемычка между деталями (a₁) + технологическая перемычка под формовку/гибку, если она есть. Для деталей с сложным контуром шаг равен максимальному габариту детали по ленте + минимум две междетальные перемычки.
- Перемычки. Для стали 08кп толщиной до 1 мм: междетальная перемычка 1,0–1,5 мм, краевая 1,2–1,8 мм. Для нержавейки 12Х18Н10Т — умножай на 1,3–1,5, материал «жёстче» рвёт перемычку. Для меди и латуни можно ужать до 0,8 мм, она пластичная.
- Проверка на прочность перемычки. Если перемычка в переходе несёт механическую нагрузку (по ней лента тянется, через неё передаётся шаг), её ширина обязана быть не менее 2–3 толщин материала, иначе она рвётся, лента «плывёт», и мы ловим перекос.
Пример из практики: деталь — планка 40×25 мм из стали 08кп, толщина 1,2 мм. Габарит по ленте 40 мм, перемычка 1,4 мм, итого шаг подачи 41,4 мм. Округляем под шаг пазов транспортёра — берём 41,5 мм. Лента шириной 50 мм, по краям краевые перемычки по 4 мм под шаговые упоры. Всё, теперь считаем КИМ.
КИМ ленты 80–90%: за счёт чего выжимаем и что мешает
Коэффициент использования материала — это площадь готовой детали к площади израсходованной ленты. Для простой вырубки из листа КИМ редко превышает 60–70%, а в прогрессивном штампе мы стабильно держим 80–90%. За счёт чего:
- Многорядный раскрой. Если деталь компактная, пускаем два ряда по ленте — шахматный или параллельный. КИМ скакает с 65% до 84% просто за счёт второй дорожки.
- Минимальные перемычки. Прогрессивная штамповка позволяет довести перемычки до предела прочности, потому что лента ведётся шаговыми упорами и боковыми кромками, а не «на глаз».
- Совмещение пробивки и формовки. Отход от пробитых отверстий частично идёт в перемычки — они уже «съедены» деталью, а не выброшены.
- Вырубка «в контур». Сложный контур детали проектируем так, чтобы перемычка шла по вогнутым участкам — там она нужна меньшей ширины.
Один раз поймали брак из-за экономии на перемычке: технолог (уже бывший) решил ужать краевую перемычку со 1,5 до 0,8 мм на детали из стали 10, толщина 1,5 мм. Лента при подаче порвала краевую кромку — за смену три обрыва, каждая с остановкой пресса, правкой ленты и потерей 40 минут. Итог: КИМ выросли на бумаге на 2%, а фактическая производительность упала процентов на 25. Бумажная математика и цех — это разные вселенные.
Пуансоны из Р6М5: живы ли они в 2025 году
Вопрос, который поднимается на каждом совещании с заказчиком: почему не твердый сплав, не порошковая сталь? Отвечаю: цена. Пуансон из Р6М5 стоит в 5–8 раз дешевле, чем из ВК15 или порошковой ASP-2053, а при штамповке тонколистовой стали (до 2 мм) его стойкости хватает за глаза. Проблема Р6М5 не в материале, а в термообработке и эксплуатации.
| Материал | Твёрдость после ТО | Стойкость (удары до переточки) | Цена относительно Р6М5 |
|---|---|---|---|
| У8А | 56–58 HRC | 5–8 тыс. | 0,3× |
| Х12МФ | 60–62 HRC | 15–25 тыс. | 1,5× |
| Р6М5 | 62–64 HRC | 20–35 тыс. | 1× |
| ASP-2053 | 64–66 HRC | 60–100 тыс. | 6–8× |
Р6М5 — быстрорез, и его фишка — красностойкость. Пуансон при 300–400 ходах в минуту греется, кромка уходит за 200–250 °C. Углеродистая У8А на этой температуре начинает отпускаться, и кромка «плывёт» за пару тысяч ударов. Р6М5 держит до 550–600 °C без потери твёрдости. Плюс он достаточно вязкий — не выкрашивается при небольших перекосах ленты, в отличие от Х12МФ, который твёрже, но хрупче, как стекло.
Наши правила по Р6М5:
- Закалка 1220–1240 °C в соляной ванне, отпуск тройной по 1 часу при 560 °C. Кто отпускает один раз — получает пуансон с напряжением, который поведёт на 2000-м ударе.
- Зазор между пуансоном и матрицей — 5–8% от толщины материала на сторону. Больше — гроздевая заусенец, меньше — пуансон заклинивает и ломает.
- Обязательная шлифовка рабочей кромки с шероховатостью Ra 0,2–0,4, торец полируем. На кромке после заточки не должно быть прижогов от шлифовки — это микротрещины, и пуансон выкрошится за неделю.
- Переточка по кромке — каждые 25–30 тысяч ударов, не дожидаясь появления заусенца выше 0,1 мм.
- На штамповке алюминия и латуни — обязательное покрытие кромки (нитрид титана), иначе налипание и задиры на детали.
По опыту, мастера часто путают стойкость пуансона и стойкость матрицы. Матрица в паре живёт в 2–3 раза дольше — у неё кромка работает на сжатие, а не на растяжение, как у пуансона. Поэтому перетачиваем пуансон чаще, а матрицу — «за компанию», когда пуансон пошёл на переточку. Кто пытается «дожать» матрицу — получает растянутую кромку и разбитый зазор по всему контуру.
Типичные ошибки: реальный случай, а не теория
Расскажу, как мы на три дня встали. Запустили новый прогрессивный штамп на деталь — корпусную скобу из стали 08пс, 1,5 мм. Шаг подачи рассчитали, всё сходилось на бумаге. Но на третьем переходе (гибка) лента начала систематически «недоходить» 0,08–0,1 мм. Причина: на первом переходе пробивки мы поставили шаговый упор не там, где надо — он упирался в свежепробитое отверстие и частично его деформировал, кромка отверстия заваливалась, и упор на следующем шаге садился в отверстие не до конца. Лента накапливала ошибку по переходам, и на пятом — гибке — деталь уходила по размеру на 0,15 мм. За смену — 4000 штук брака, и никто не понял, что происходит: штамп-то «целый».
Нашли методом «штамп в разбор»: перенесли упор на необратимую сторону, добавили боковой прижим ленты перед гибкой. Брак исчез. Мораль: в прогрессивном штампе ошибка на первом переходе всегда вылезает на последнем, и искать её надо в начале цепочки, а не там, где она проявилась.
Ещё классика: приваривают на матрицу наплавкой «убитый» участок кромки, не отжигая, и через неделю штамп ведёт — плиту коробит. Наплавка быстрорезом по Х12МФ без промежуточного отжига — это всегда кривой штамп через месяц. Лечится только полной переделкой.
Как выбрать пресс и оснастку: чек-лист наладчика
- Усилие пресса — с запасом 30%. Считай усилие вырубки по формуле P = L·s·σср (длина контура × толщина × сопротивление срезу), умножай на 1,3. Пресс «впритык» не тянет — скоростной режим сажает и кривит станину.
- Жёсткость станины. Для прогрессивной штамповки нужна С-образная или двухстоечная станина с прогибом не более 0,05 мм под рабочей нагрузкой. Пресс «дышит» — зазор в штампе плывёт, пуансоны ломаются.
- Точность подачи. Валковая подача с точностью ±0,05 мм минимум. Для деталей с допусками по 9–10 квалитету — только захватно-клиновая или ЧПУ-подача.
- Выталкиватели и прижим. Проверяй наличие пружинных выталкивателей из матрицы — деталь, оставшаяся в матрице, это сломанный пуансон на следующем ходе.
- Смазка. Для стали — эмульсия или СОЖ с противозадирными присадками, для алюминия — только керосино-масляная смесь. Штамповать алюминий на «сухую» — значит за один рулон получить налипание на кромке и задранную деталь.
FAQ: отвечаю, как на совещании
Можно ли на прогрессивном штампе из Р6М5 штамповать нержавейку 2 мм?
Нет, на постоянной основе это не сработает. Нержавейка 12Х18Н10Т вязкая, наклёпывается при срезе, пуансон из Р6М5 у кромки будет выкрашиваться уже после 3–5 тысяч ударов. Для нержавейки от 1,5 мм — Х12МФ или порошковая сталь, и зазор брать 10–12% от толщины. Р6М5 оставь для углеродистки до 2 мм и цветных металлов.
Правда ли, что КИМ 90% — это всегда хорошо?
Не всегда. КИМ 90% означает перемычки на грани прочности. Если деталь мелкая и лента тонкая — да, отлично. Но если перемычка работает как несущая (через неё лента тянется через переходы), то 90% КИМ — это обрывы ленты, простои и брак. Мы на гибочных штампах сознательно держим КИМ 78–82%, зато лента не рвётся и пресс не стоит.
Что чаще всего ломает пуансоны — материал или наладка?
Наладка. Процентов 80% поломок пуансонов — это перекос ленты, плохой прижим, заусенец от предыдущего перехода, попадание обрезка под кромку. Материал Р6М5 при правильной термообработке прощает многое, но не прощает грязь под кромкой и перекошенную ленту. Сначала смотри на подачу и прижим, потом ругай металлургов.
Вместо заключения
Прогрессивная листовая штамповка — это не магия, а арифметика: правильный шаг подачи, честные перемычки, правильная термообработка пуансонов и дисциплина наладки. КИМ 80–90% достижимы, но не на бумаге, а на машине с проверенной геометрией. Р6М5 — рабочий материал, который при аккуратном отношении даёт стойкость не хуже порошковых сталей на тонколистовой штамповке, за пять-восемь раз меньшие деньги. Считай, проверяй, не жадничай на перемычках — и штамп будет ходить, а не стоять в ремонте.