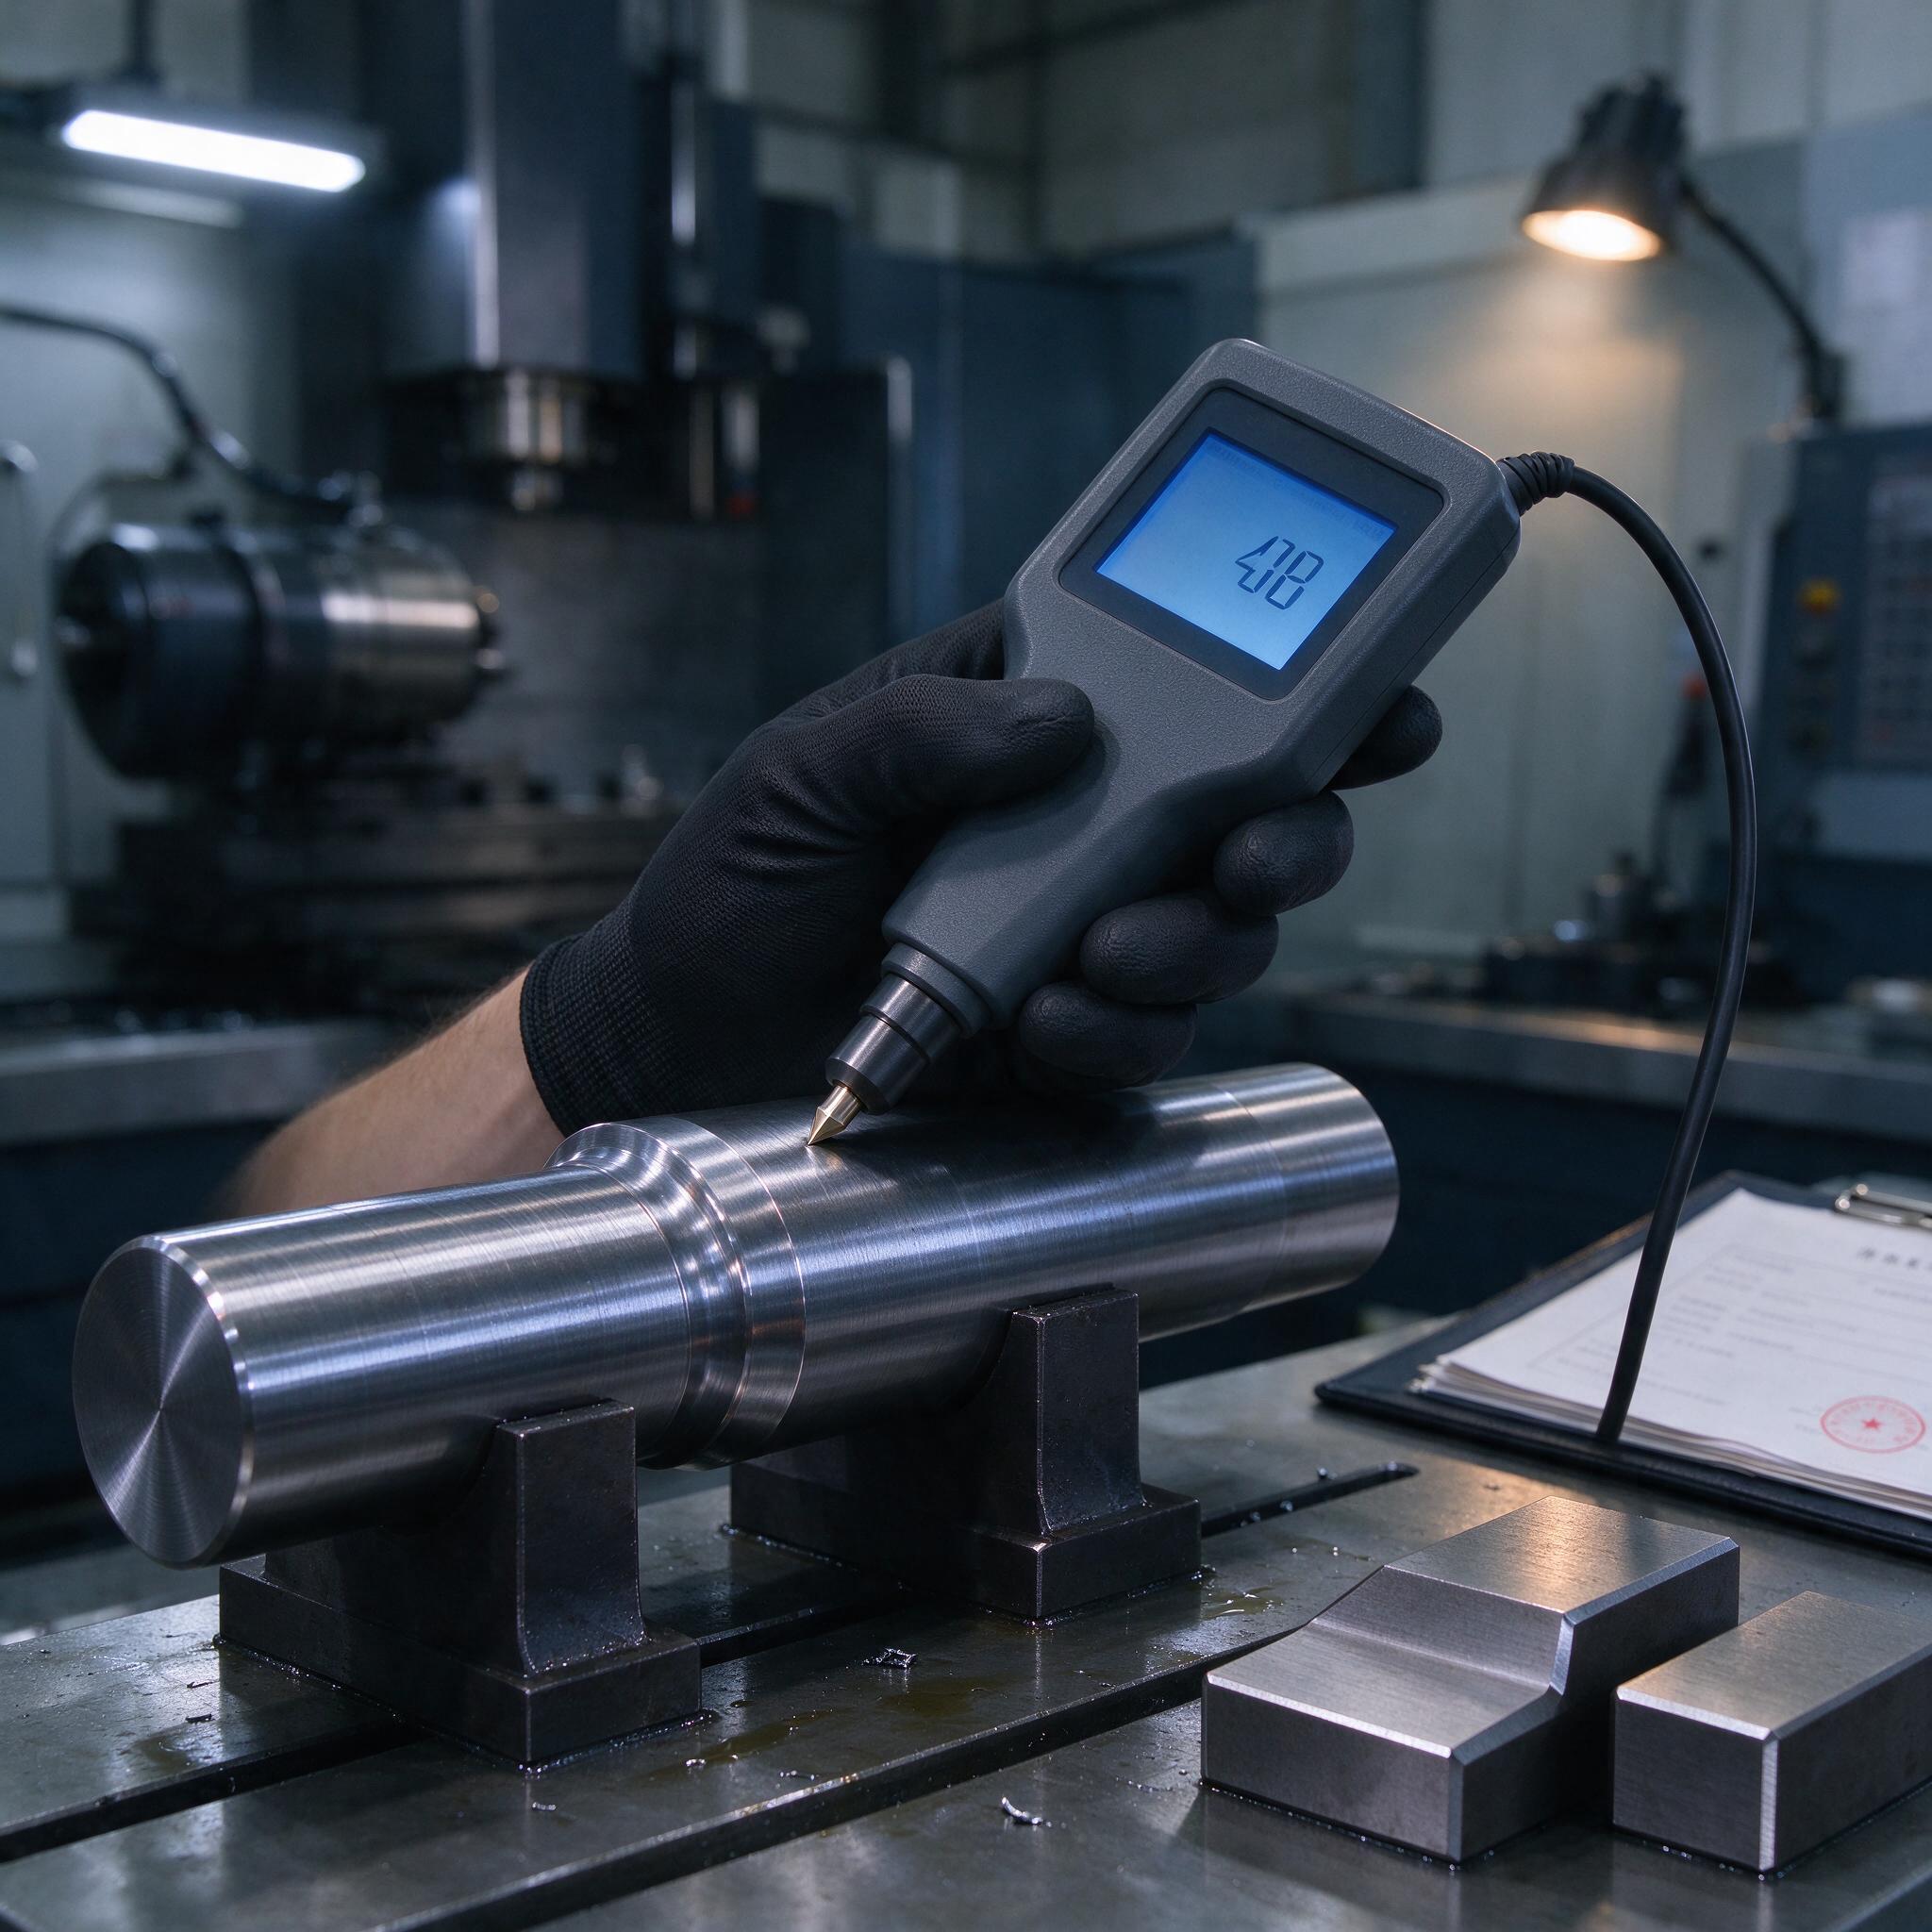
Валик на столе — и звон в голове контролера
На фото — типичная картина с нашего участка: шлифованный вал лежит на призе, мастер в черных перчатках прижимает датчик ультразвукового твердомера к шейке, на экране — 48 HRC. Рядом на столе — две меры твердости в пластиковом футляре, планшет с журналом и штампом ОТК. Вал только что вышел с круглошлифовального — видно следы шлифовки, на станке за спиной висит лампа локального освещения, на столе следы эмульсии. Классика. И классическая же проблема: деталь тяжелая, на стационарный твердомер по Роквеллу ее не затащишь, а заказчик требует протокол по твердости на каждую партию. Вот тут портативный УЗ-твердомер и спасает — если им пользоваться с головой.
Разберем, как мы контролируем твердость ультразвуковым методом по ГОСТ Р 8.634, что делать со скруглениями R 2–10 мм, как строится калибровка по мерам HRC и без чего цеховая аттестация операторов превращается в бумажку для галочки.
Почему УЗ, а не Роквелл и не Либ
Метод по ГОСТ Р 8.634 — это ультразвуковой контактный метод (UCM): датчик с алмазной пирамидкой Виккерса прижимается к поверхности с постоянным усилием, частота свободных колебаний стержня меняется в зависимости от глубины отпечатка. Отпечаток microscopic — миллиметровая деталь изношенного штампа после замера даже не отличишь. Для наших задач — закаленные валки, шейки валов, зубчатые венцы после ТВЧ — это критично.
- Стационарный Роквелл — эталон, но деталь надо нести к нему. Вал на 80 кг — уже проблема.
- Метод Либа (отскок) — быстрый, но требует массы детали от 5 кг, толщины от 10 мм и очень чувствителен к толщине слоя и выпуклости. На тонком кольце после цементации врет и не краснеет.
- УЗ-метод — масса детали практически не важна, можно мерить тонкостенные втулки, фланцы, режущую кромку. Плата за это — требование к чистоте поверхности: Ra 2,5 и лучше, иначе разброс показаний.
По опыту, мастера часто путают: Либ — «шарик стукнул об отскок», УЗ — «стержень давит». Физика разная, области применения разные. Для литья и крупных заготовок — Либ, для закаленных поверхностей после шлифовки — ультразвук.
Скругления R 2–10 мм: главная засада
Вот где УЗ-контроль твердости чаще всего дает ложные показания. Датчик у твердомера опирается на V-образную опору или кольцо — на выпуклом радиусе контакт смещается, усилие прижатия перераспределяется, и прибор «рисует» твердость выше реальной на 2–4 единицы. На вогнутой поверхности — наоборот.
Что делаем мы на участке:
- Скругления от R 8–10 мм мерим штатным датчиком с V-образным подпятником — если он есть в комплекте, но обязательно с поверкой и записью поправки.
- R 2–5 мм — мерим только на прилегающей цилиндрической поверхности в 3–4 мм от кромки радиуса. На сам радиус датчик не ставим, точка отпечатка меньше миллиметра, но геометрия контакта врет.
- Если заказчик требует замер прямо на радиусе (а бывает и так, например на профилях прокатных валков) — делаем встроенную калибровочную поправку на эталонном образце-свидетеле с тем же радиусом, закаленном в той же партии. Мера HRC здесь не помощник — она плоская.
Однажды на участке мы поймали брак из-за этого: партия осей после закалки ТВЧ, контролер мерил твердость на радиусе R 3 под буртом, прибор показывал 56–58 HRC, все довольны. В эксплуатации шейка выработалась за полгода — расследование показало, что на радиусе реальная твердость была 45 HRC, а «58» — геометрический обман контакта. С тех пор у нас в техкарте замер на радиусах запрещен без образца-свидетеля, и контролер, который это пропустил, теперь сам всех учит.
Калибровка по мерам HRC: как делаем правильно
ГОСТ Р 8.634 требует, чтобы преобразование показаний прибора (обычно он показывает условную «HL» или сразу HRC после пересчета) проверялось по образцовым мерам твердости. Практика такая:
- Меры HRC берем в трех точках диапазона: низ (20–30 HRC), середина (40–50), верх (60–65). Закаленный вал на 48 HRC попадает в середину — мера 45 HRC ставится рядом, и калибровка идет по ней.
- Каждая мера имеет аттестат с паспортным значением и не менее 5 зон замера. Мы бьем по нецентральной зоне, а не по «нашлепке» в центре — центральные зоны за полгода вырабатываются, и прибор начинает врать завышено.
- Серия — не менее 5 отпечатков на мере, считаем среднее. Разброс более 1,5 HRC — повод посмотреть на подготовку поверхности: заусенец, нагар, остатки СОЖ дают именно такой symptom.
- Меры поверяем ежегодно, а раз в месяц — контроль по мере-свидетелю прямо на участке, до начала смены. Дешевле потерять 10 минут, чем партию.
Кстати, про СОЖ. Поверхность перед замером надо обезжирить и протереть насухо. Масляная пленка на свежешлифованной детали — это демпфирование контакта, показания «плывут» на 1–2 HRC. Хлорсодержащие СОЖ оставляют пятна на полированных поверхностях — протираем изопропиловым спиртом, а не ветошью из станка.
Цеховая аттестация: без бумаги метод не работает
Прибор поверен, меры есть. Осталось главное — аттестовать операторов. По ГОСТ Р 8.634 и нашему внутреннему СТО процедура простая, но ее реально выполняют единицы, у остальных это «подпиши и работай». Наша схема:
- Теория: физика метода, ограничения по геометрии, шероховатости и толщине поверхностного слоя — 2 часа, включая разбор вышеописанного косяка с R 3.
- Практика: оператор на трех мерах (25, 45, 62 HRC) показывает серию из 5 замеров с разбросом не более 2 HRC и отклонением среднего от паспортного не более ±1,5 HRC.
- Проверка на «подставе»: даем деталь с известным дефектом — недокал на 12 HRC ниже требования. Кто поймал — аттестован, кто показал «все в допуске» — на пересдачу.
- Срок действия аттестации — год. Просрочил — к прибору не допущен, журнал замеров подписывает только аттестованный.
| Оборудование | Метод | Диапазон HRC | Погрешность | Наши задачи |
|---|---|---|---|---|
| Стационарный Роквелл (например, ТК-2М) | Роквелл, алмазный конус | 20–70 | ±1 HRC | Эталонные замеры, образцы-свидетели |
| УЗ-твердомер (типа УЗТ-2, ТЭМП-У1) | УЗ контактный по ГОСТ Р 8.634 | 20–70 | ±2–3 HRC (с калибровкой ±1,5) | Цеховой контроль на месте, крупногабарит |
| Динамический (типа ТЭМП-4) | Либ | Пересчет в HRC | ±4–6 HRC | Литье, крупные заготовки, экспресс-оценка |
Смотрите на разницу погрешности: УЗ с нормальной калибровкой — ±1,5–2 HRC, Либ — до ±6. Поэтому когда нам приносят протокол по Либу с точностью до десятой HRC — это не протокол, а фантастика. УЗ-твердомер в цехе — рабочий инструмент, а не замена стационарнику: спорные детали всегда дожимаем на Роквелле по вырезанному образцу.
Чек-лист: на что смотреть при выборе твердомера и подрядчика по аттестации
- Поверка прибора — действующая, с указанием метода по ГОСТ Р 8.634, а не «динамический метод, погрешность ±5».
- Комплект датчиков — штатный + датчик для криволинейных поверхностей (V-опора), иначе скругления не контролировать.
- Меры HRC в комплекте — не менее двух диапазонов, с действующими свидетельствами о поверке.
- Протокол калибровки — по трем точкам, с указанием оператора, даты и номера меры, а не «откалибровано, годен».
- Обучение и аттестация — подрядчик обязан провести аттестацию операторов с проверкой на «подставной» детали, а не только показать кнопки.
FAQ
Можно ли мерить твердость УЗ-твердомером на детали после плазменной резки, прямо с нагаром?
Нет. Нагар, окалина и зона термического влияния — это не та поверхность. Шлифуем до металла с Ra 2,5, отступаем от кромки реза минимум 5 мм, иначе замер покажет «твердость» окалины, а не основного металла.
Хватит ли одной меры 45 HRC для калибровки на весь диапазон?
Нет, не хватит. УЗ-преобразование нелинейное: откалибровавшись на 45, на 60 HRC вы получите ошибку до 3–4 единиц. Минимум две меры, лучше три — низ, середина, верх рабочего диапазона.
Можно ли заменить образец-свидетель для радиуса R 3 обычной плоской мерой с поправкой «на глаз»?
Нет, это не сработает, потому что поправка зависит не только от радиуса, но и от усилия прижатия, состояния подпятника и шероховатости конкретной поверхности. Только образец-свидетель с тем же радиусом из той же стали и той же термообработки.
Вместо вывода
УЗ-твердомер — штука мощная, но только в связке: поверенный прибор, свежие меры HRC, понимание ограничений по геометрии и аттестованный оператор, который знает, почему на радиусе мерить нельзя. Выпадет один элемент — и вместо контроля твердости получите генератор уверенных цифр с нулями после запятой. А цифры в протоколе — это то, что потом в суде или при разборе брака придется защищать. Дешевле сразу делать по уму.