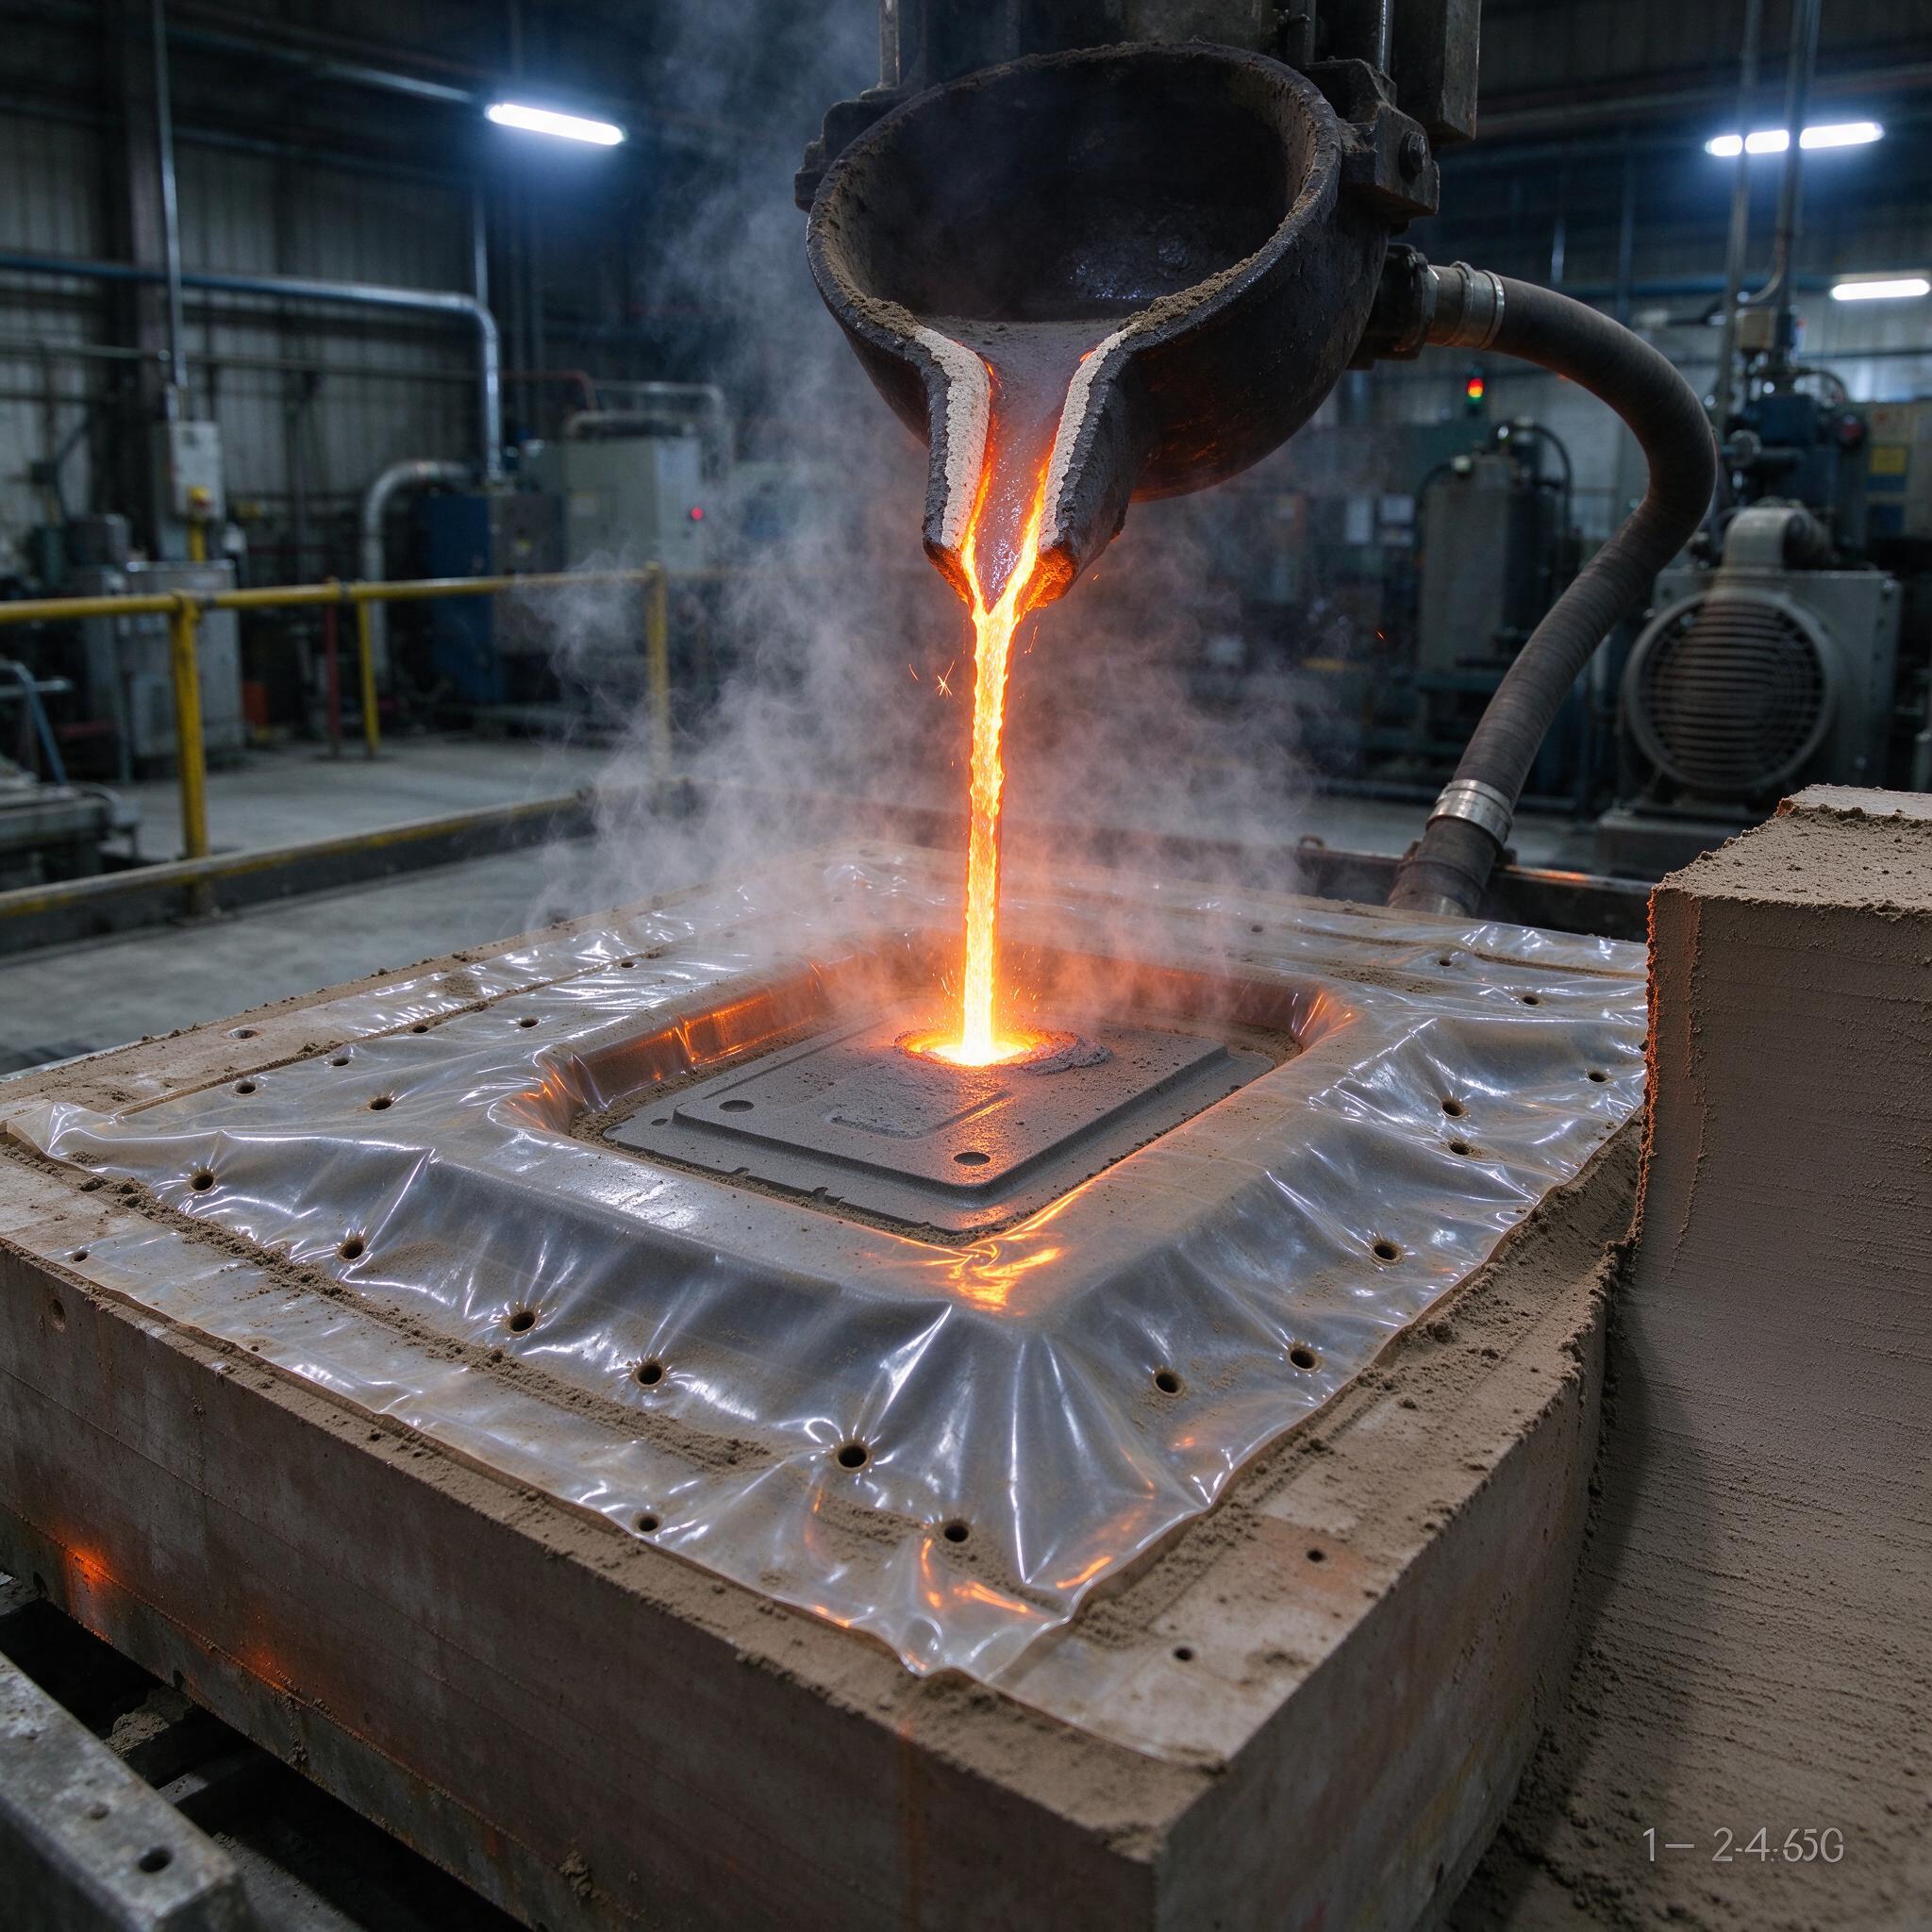
На фото — заливка формы по вакуумно-пленочному процессу: расплав из футерованного ковша уходит в чашу, опокa накрыта полиэтиленовой пленкой, сквозь которую видна литниковая втулка, и вся эта красота идет под слоем дымящегося чугуна и паров. Именно так у нас на участке выглядит заливка корпусной детали из СЧ20, и именно этот процесс позволил нам срезать брак по корпусным отливкам примерно на треть. Разберем, почему вакуумно-пленочное литье (V-process) дает Rz 40–80 «в песок», где оно спотыкается, и какие грабли мы собрали за несколько лет работы.
Почему обычная песчаная форма нас уже не устраивала
Классическое литье в песчаные формы со смоляными стержнями и сырой смесью — вещь предсказуемая, но корпусные детали с тонкими перегородками и длинными плоскостями оно выдает с постоянной головной болью: обрубные швы глубиной 2–3 мм, пригар, песчаные каверны на нижних плоскостях, нестабильная геометрия из-за упругих деформаций формы. Под мехобработку это всё съедает припуски, а чистовая база у корпусника — как раз та самая плоскость разъема. Мы ловили ситуации, когда отливка формально в допуске, а фрезеровка на первом проходе уже уводит 0,5 мм — и всё, коробление, брак не по литью, а «само по себе».
Суть V-процесса проста до безобразия: сухой кварцевый песок без единого связующего, модель из пенополистирола (или металлическая, если серия позволяет), виброуплотнение и вакуум порядка −0,06…−0,08 МПа, который буквально приклеивает песчаный массив к пленке и держит форму до конца кристаллизации. Никакой газогенерации от связки — потому и чистая поверхность, и отсутствуют газовые раковины, за которые мы раньше списывали до 8–10% брака по корпусным деталям.
Технология на пальцах: от пленки до выбивки
- Нагреваем ПЭ-пленку (обычно EVA, толщина 0,075–0,1 мм) до размягчения и формуем вакуумным куполом по модельной плите. На глубокие рельефы ставим пленку потолще, до 0,15 мм, иначе рвет на углах.
- Опокa с системой вакуумных камер, накатка песка фракции 0,2–0,315 мм (мы работаем на 100К и 1К2 по ГОСТ 2138), вибрация 30–60 секунд при частоте ~50 Гц, амплитуда 0,5–1,5 мм.
- Верхняя опока, второй слой пленки, подключение вакуум-линии. Форма «каменеет» — набивай хоть грузом, хоть прессом, сопротивление как у монолита.
- Заливка под вакуумом, выдержка 15–30 минут до потери красноты, потом снятие вакуума и выбивка — песок просто высыпается, отливка выходит без кувалды.
Температуру заливки СЧ20 держим в районе 1380–1400 °C (в ковше, после сифонной подины и газовой продувки аргоном 3–5 минут). Перегрев выше 1430 °C на V-процессе не нужен и даже вреден: пленка плавится раньше времени, песок затягивает в металл, получаем поверхностный пригар, который потом не отмоется дробеструйкой. Химия СЧ20 — стандарт: C 3,3–3,5%, Si 1,7–1,9%, Mn 0,7–0,9%, перлит 95%+, твердость по HBW в отливке 170–200. Серый чугун под корпус — само то: гасит вибрации, отлично режется, стоит дешевле ковкого.
Что реально дает шероховатость Rz 40–80
На сырой песчано-глинистой смеси мы стабильно лежали в районе Rz 160–320, а местами и хуже. На V-процессе шкала сместилась к Rz 40–80 по всей поверхности, кроме зоны литника и вентиляции. Причины простые: песок сухой и плотный, нет газов, распирающих форму, и нет влаги, которая при контакте с металлом взрывается в поверхностном слое и оставляет каверны. Заодно упала шероховатость по фланцам — то есть чистовые базы уходят на мехобработку уже «как есть», с припуском 2,5–3,5 мм на сторону вместо 5–7 мм, как раньше на крупных корпусах.
Брак по корпусным отливкам мы считали по-честному, по годовой статистике ОТК: газовые раковины, недоливы на тонких перегородках, ужимки. На сырой смеси суммарно выходило 6–8%. После перехода на вакуумно-пленочное литье с обкаткой модельной оснастки — 4,5–5%, то есть реальное снижение порядка 30%, как и заявлено. Основная остаточная доля — теперь уже не литьевые проблемы, а человеческий фактор на формовке: недоуплотнение у полости, поврежденная пленка, забитый фильтр в стояке.
Типичные ошибки: реальный случай с пригаром
Однажды мы поймали брак сразу на партии из 24 отливок — корпус редуктора, массивная нижняя плита. Вся нижняя плоскость в глубоком спеке песка, отдирать пришлось шлифмашинкой, часть деталей ушла в брак по чистоте. Разбирались неделю. Оказалось, оператор поставил «проверенную» пленку из другой поставки — тоньше на 0,03 мм и без нужной термостабильности, плюс мы в тот день залили на 40 °C горячее обычного. Пленка прогорела на плоском участке еще до начала кристаллизации, песок частично спекся с поверхностью чугуна. С тех пор у нас правило: вся пленка — только из проверенной партии, с сертификатом и разметкой по толщине, а температура заливки на термопаре регистрируется в карте, без «на глаз».
Вторая ловушка, на которую по опыту мастера часто не обращают внимания — вакуумный насос и уплотнения. У нас пластинчато-роторные насосы с ресивером, и если масляный фильтр задыхается или манжета на опоке подсасывает, вакуум плывет в момент заливки. Форма «дышит», песок проседает, отливка уходит по геометрии. Ставьте контроль давления с сигнализацией: дешевле, чем одна пропартия брака.
Как выбрать оборудование и подрядчика: чек-лист
- Вакуумная система: производительность насосов с запасом 30–40% от расчетной, резервный насос обязательно — один вышел, форма «поплыла».
- Вибростол: регулируемая частота и амплитуда, а не фиксированные «какие были». Для корпусника с тонкими перегородками это критично.
- Модельная оснастка: алюминиевые плиты с полировкой и системой вакуумных портов; дешевые фрезерованные из стали дают пленочные разрывы на углах.
- Контроль температуры металла: погружная термопара в ковше + протоколирование. Если подрядчик мерит «оптическим пирометром по струе» — насторожитесь, погрешность ±30 °C.
- Практика на вашем сплаве: попросите залить тестовую партию 5–10 отливок именно из СЧ20 с вашей конфигурацией, а не «покажем образцы от другого заказчика».
| Параметр | Сырая ПГС | V-process |
|---|---|---|
| Шероховатость поверхности | Rz 160–320 | Rz 40–80 |
| Уклоны модельные | 1–3° | 0,5–1° |
| Газовые раковины | часто | практически нет |
| Припуск на мехобработку | 5–7 мм | 2,5–3,5 мм |
| Уровень брака по корпусным | 6–8% | 4–5% |
| Расход связующего | есть | нет (сухой песок) |
FAQ
Можно ли лить V-process тонкостенные детали со стенкой 3 мм?
Нет, ниже 4–5 мм из чугуна это не сработает стабильно, потому что вакуумированная форма холоднее классической и металл у стенки застывает раньше, чем заполнится перегородка — поймаете недоливы, а не экономию.
Обязательно ли пенополистироловая модель?
Нет. Для серийного корпусника из СЧ20 ставьте металлическую модельную плиту — она выйдет дороже на старте, но по стойкости 10 000+ съема окупается за первый квартал, а пенопласт оставьте для единичных крупных отливок.
Правда, что брак падает на 30% у всех?
Нет, это не магия, а следствие того, что вы убираете газовые раковины и ужимию. Если ваши основные потери — усадочные раковины в массивных узлах, V-процесс их не решит, там нужны прибыли и модифицирование, а не вакуум.
Вместо заключения
V-процесс — не панацея, а инструмент. Он вытаскивает корпусное литье из чугуна на уровень, где мехобработка перестает бороться с литьем и начинает делать деталь. Берите, но закладывайте деньги на нормальную вакуумную станцию и дисциплину по пленке — иначе все 30% брака вернутся на участок в первую же зиму, проверено.