Почему 700–750 °C — это не «примерно», а диапазон жизни кокиля
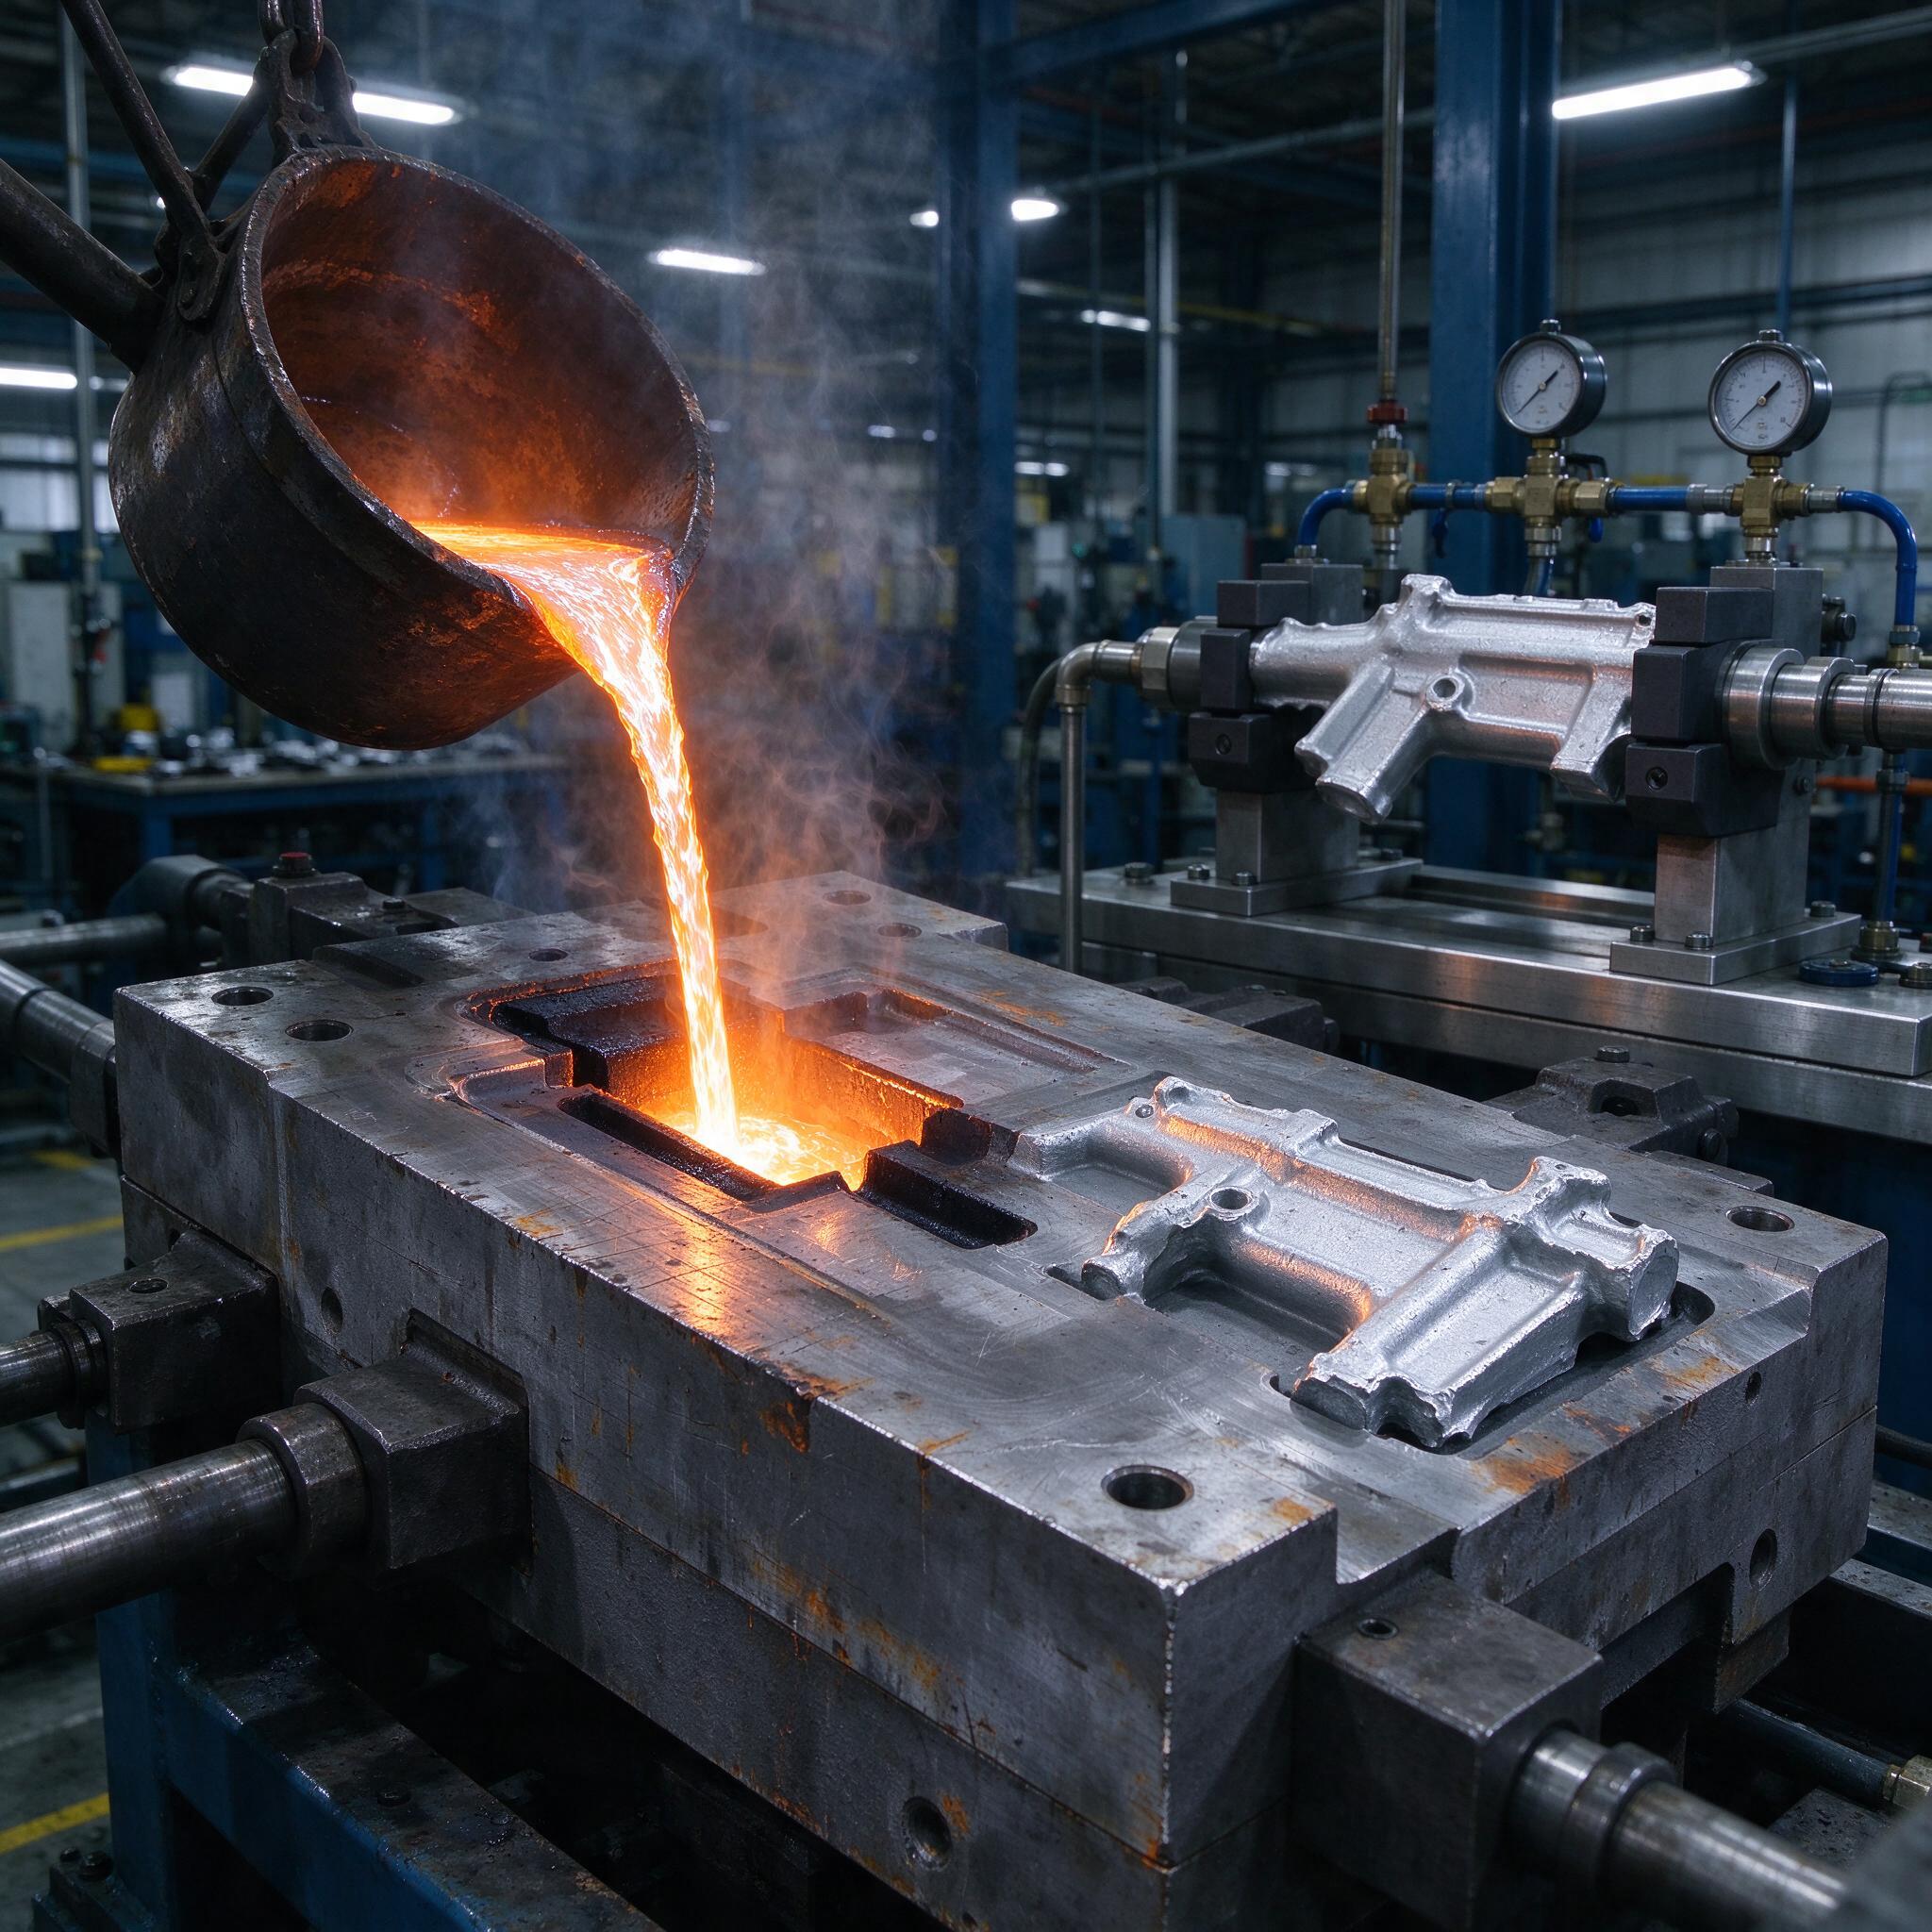
На фото — наша заливочная позиция так и выглядела в прошлый четверг: ковш на цепях, струя расплава уходит в playoffную чашу кокиля, рядом на плите лежит свежая отливка корпуса, серебристая, ещё дымящаяся. Слева на заднем плане — гидростанция с манометрами на голубых рукавах высокого давления, по ним мы и контролируем усилие запирания полуформ. Никакой магии. Просто физика, дисциплина и 50 000 циклов на комплекте плит.
Литьё в кокиль алюминиевых сплавов АК7ч и АК9ч мы делаем больше десяти лет, и если бы меня попросили назвать одну цифру, которая развязывает или хоронит всю экономику участка, я бы назвал температуру заливки. Ушли ниже 690 °C — недоливы на тонких рёбрах, «холодные» спаи, неспаи по стержням. Зашли выше 760 °C — киль начинает жить в разы меньше, газонасыщенность растёт, на отливках лезет рыхлота и каверны в тепловых узлах. Держимся в окне 700–750 °C — и всё более-менее хорошо.
Почему именно так. У АК7ч (близкий аналог АЛ9, силумин с 4,5–6% Si) и АК9ч (6–10,5% Si) интервал кристаллизации приличный, кремния много, жидкотекучесть сама по себе хорошая. Но каждый лишний градус перегрева выше необходимого — это плюс к растворённому водороду и плюс к тепловому удару на рабочую поверхность кокиля. Мы замеряли пирометром: заливка стабильно на 745–755 °C вместо 720 урезает стойкость комплекта по нашей статистике процентов на 30–40. Краска обгорает, металл по рабочей поверхности идёт трещинами, потом вырыв — всё, киль в ремонт.
Два сплава — две вARRYва, или АК7ч против АК9ч за одним столом
| Параметр | АК7ч | АК9ч |
|---|---|---|
| Кремний | 4,5–6,5% | 6–10,5% |
| Жидкотекучесть | Хорошая | Отличная, тоньше рёбра |
| Типовая температура заливки | 720–750 °C | 700–730 °C |
| Склонность к газовым раковинам | Средняя | Ниже (жидкотекучесть выше) |
| Герметичность после ТМО | Хорошая | Очень хорошая |
| Куда ставим | Корпуса, крышки, кронштейны | Корпуса гидроаппаратуры, картеры |
По опыту, мастера часто путают: думают, раз АК9ч «жирнее» по кремнию, его льют горячее. Всё ровно наоборот. Эвтектики больше, расплав бегает по полости даже с недогревом, поэтому для АК9ч мы фактически работаем на нижней границе диапазона. АК7ч подливаем градусов на 20–30. И ещё нюанс: модифицирование стронцием или натрием у АК9ч обязательно, без него эвтектика кристаллизуется пластинами, и герметичность под давлением уходит в пол — проверено на корпусах гидрораспределителей, брак по опрессовке доходил до 12%.
Как мы вытянули 50 000 отливок с комплекта кокиля
Заявленная стойкость 50 000 отливок — это не везение и не «хороший чугун от поставщика». Это система, и состоит она из скучных вещей:
- Кокиль из СЧ20 с легированием рабочей поверхности хромом на глубину 0,3–0,4 мм, твёрдость 180–220 HB;
- Прогрев перед сменой до 250–300 °C — холодный киль на первом цикле ловит зарез и трещину мгновенно;
- Окраска водной эмульсией на основе оксида цинка и жидкого стекла, слой 0,2–0,4 мм, обновление каждые 40–60 съёмов на горячих зонах;
- Регламентный осмотр полуформ каждые 2000 циклов с шаблонами — без этого «усталостная сетка» замечается только тогда, когда отливки уже не согласовываются по разъёму;
- Цикл заливки стабилен: пауза на кристаллизацию для нашего корпуса 90–120 секунд, ускорять «на глазок» — дорогой способ сэкономить минуту.
Однажды на участке мы поймали брак из-за того, что сменщик решил «прогнать партию на скорость» и сократил выдержку под давлением до 60 секунд. Внешне отливки были красивые. Через две недели, на механической обработке и опрессовке 0,6 МПа, пошёл вал — микротечь по тепловому узлу под фланцем. Причина: недокристаллизовавшийся узел, усадочная пористость под кожицей. Три тысячи деталей в отвал, претензия от заказчика, разбор полёта в курилке длиной в неделю. С тех пор таймер на пульте никто не трогает.
Контроль герметичности: как мы отсекаем брак, а не передаём его дальше
Все корпуса гидроаппаратуры у нас проходят опрессовку. Схема простая и рабочая: деталь ставим на гидростенд, заглушки по фланцам, закачиваем воду или керосин под 0,6–1,0 МПа, выдержка 3–5 минут. Керосин честнее — он текучий, микротрещину покажет там, где вода «стерпит». Есть и более быстрый вариант для массовых позиций — погружная ванна с воздухом под давлением: пузыри по раковине видны сразу, деталь «кипит» — брак, без разговоров.
Важно понимать: герметичность закладывается в кокиле, а не на стенде. Стенд только показывает. Если по опрессовке вал больше 2–3% — идём смотреть режимы, газовый режим печи и модифицирование, а не ругаем контролёра. Дегазация расплава флюсом или продувкой аргоном перед заливкой — обязательна, водород в алюминии растворяется как в решето, и на твёрдости он выходит газовыми порами именно в тепловых узлах.
Чек-лист: как выбирать подрядчика или линию для литья в кокиль
- Спрашивайте не «льёте ли АК7ч», а конкретику: стойкость комплекта кокиля, % брака по опрессовке, статистику за последний квартал. Кто не ведёт статистику — тот и не контролирует.
- Наличие пирометров и термопар в полуформах. «На глазок» в алюминии не работает, разброс по температуре заливки в 40–50 °C перекрывает всё.
- Собственная механообработка или проверенный партнёр. Отливка без базового контроля припусков (наш стандарт 2,0–3,5 мм на сторону) вылезет браком уже у вас на станке.
- Обязательный визуальный и опрессовочный контроль на стороне поставщика с протоколом — не «по требованию», а в потоке.
- Запасные кокильные плиты или хотя бы договорённость о duplicated оснастке. Комплект упирается в 50 000 — а без резервного киля вы просто стоите.
FAQ
Можно ли лить АК7ч при 680 °C, чтобы «беречь киль»?
Нет, не сработает. Ниже ~690–700 °C расплав теряет жидкотекучесть, тонкие сечения недоливает, начинается неспай по стержням и холодные спаи — брак дороже сэкономленной стойкости кокиля. Беречь киль надо окраской и прогревом, а не переохлаждением металла.
Обязательно ли модифицировать АК9ч стронцием?
Да, если отливка работает под давлением. Без модифицирования эвтектика крупная, игольчатая, герметичность падает катастрофически — мы видели до 12% брака по опрессовке. Для ненагруженных декоративных деталей можно и без него.
Почему кокиль живёт 50 000, а у соседа — 15 000?
Три причины в 90% случаев: перегрев расплава выше 750 °C, холодный старт без прогрева полуформ и жадность к обновлению огнеупорной краски. Ни одна из них не про металл — все про дисциплину.
Вместо заключения
Литьё в кокиль — технология честная. Держите окно 700–750 °C, не ленитесь дегазировать и модифицировать, красьте киль вовремя и опрессовывайте каждую деталь — и 50 000 отливок с комплекта перестанут быть маркетингом, станут плановой цифрой. Всё остальное — просто вариации вокруг этих четырёх правил.