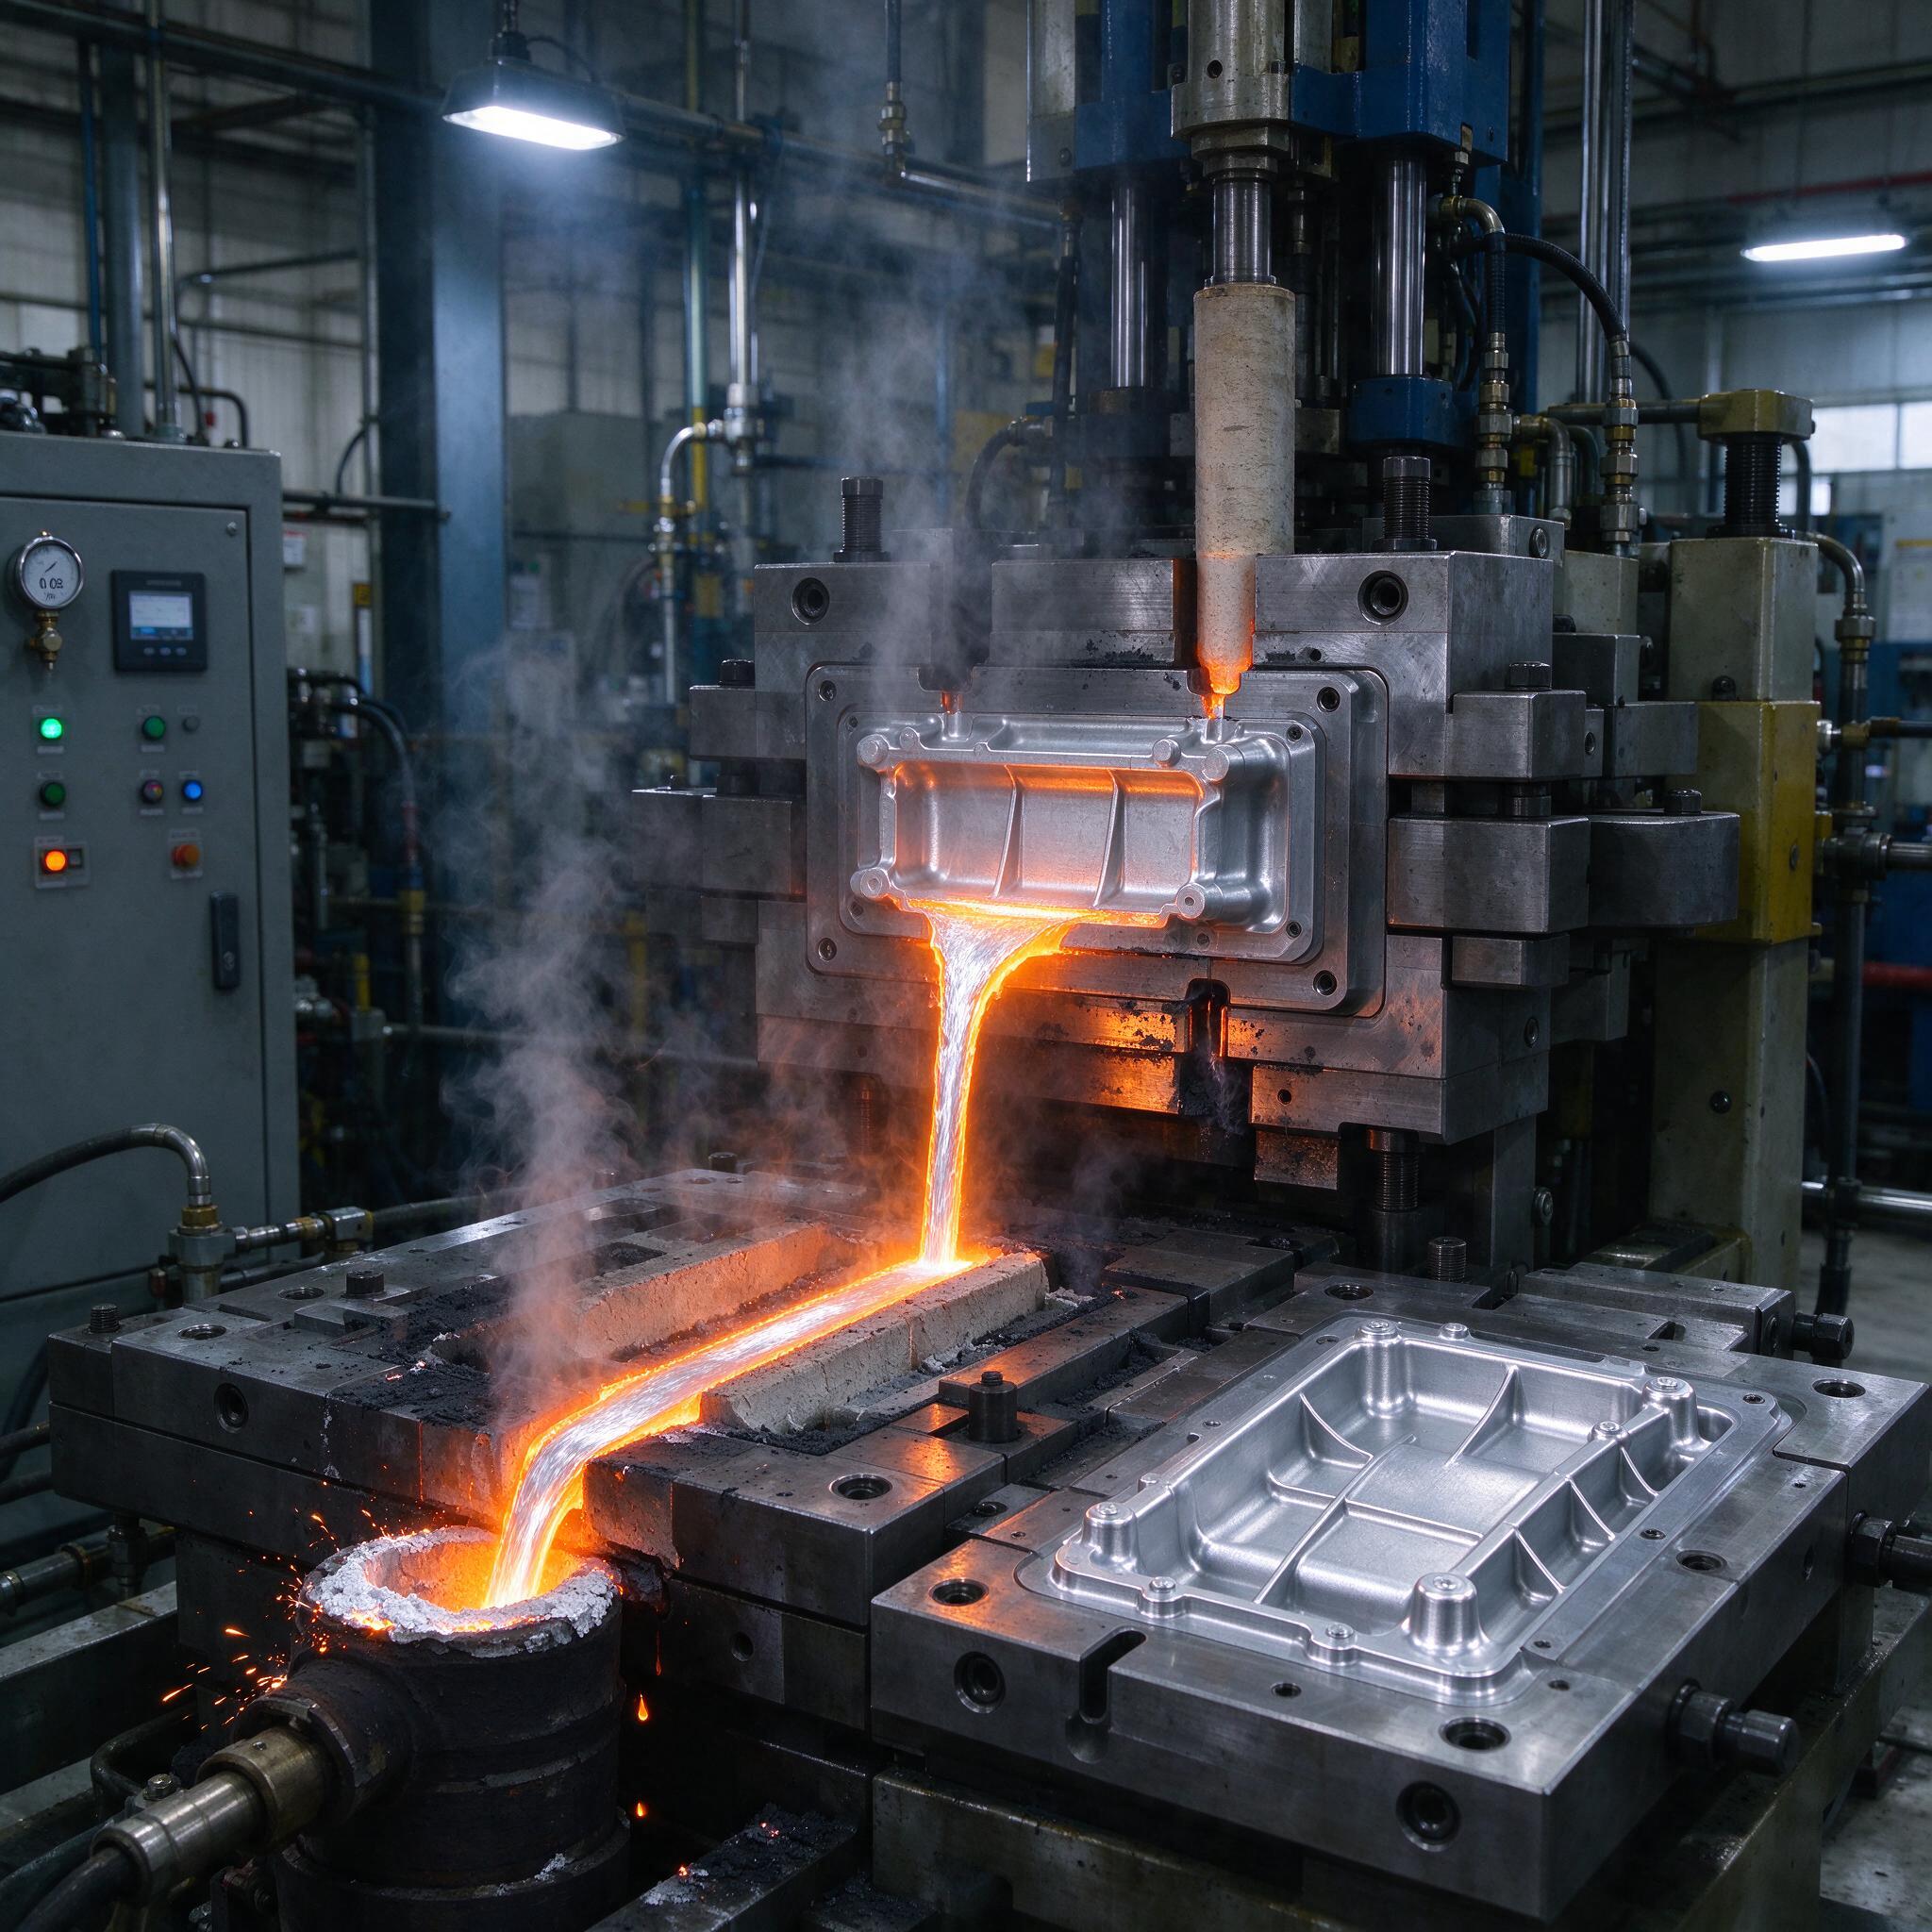
На фото — классическая картина с нашего участка: гидравлическая машина низкого давления, тигель с расплавом, по футерованному желобу и стояку металл поднимается в раскрытую полуформу, а слева отлитая корпусная деталь — тонкостенный картер, уже остывающий на плите. Обратите внимание на пульт слева — манометр показывает 0,02 МПа, это начало цикла, рабочий же диапазон у нас 0,03–0,1 МПа. Пар и дымка над формой — это не «красиво», это влага и продукты выгорания смазки, и это первый звоночек, когда газовая пористость лезет в отливку. Про неё и поговорим.
Почему АК7ч и почему именно низкое давление
АК7ч (по-старому АК7, близнец европейского En AB-44200) — рабочая лошадка для корпусных деталей: картеры, кронштейны, корпуса редукторов. Кремния около 6–8%, магний до 0,3%, жидкотекучесть хорошая, склонность к горячим трещинам умеренная. Мы на него перешли с АК9 частично потому, что свариваемость и герметичность у АК7ч стабильнее, а заказчики automotive требуют именно герметичность — опрессовка 0,4–0,6 МПа, и никак иначе.
Литьё под низким давлением выигрывает у гравитации по двум причинам. Первая — металл подаётся снизу, через стояк из тигля, без турбулентного свободного падения. Вторая — кристаллизация идёт направленно, снизу вверх, и питающий мёталл буквально «дожимается» в усадочные раковины давлением 0,03–0,1 МПа всю выдержку. Но та же схема, если напортачить с режимом, даёт и главный бич метода — газовую пористость. Растворённый водород и воздух, защемлённый при заполнении, при таком мягком прессовании никуда не деваются — им некуда деться.
Режимы, которые реально работают
Теория пишет одно, цех — другое. Наша рабочая шпаргалка по АК7ч в металлические формы выглядит так.
| Параметр | Значение | Примечание |
|---|---|---|
| Давление заполнения | 0,010–0,015 МПа | первая ступень, металл до полости |
| Рабочее давление подпитки | 0,03–0,1 МПа | ступенчатый подъём, 3–4 ступени |
| Температура заливки | 690–720 °C | выше 740 °C — лови зарез по газу |
| Температура формы | 280–350 °C | нижняя половина горячее верхней на 20–30 °C |
| Скорость заполнения | 0,5–1,5 м/с | по металлопроводу, тонкие рёбра — до 1,5 |
| Выдержка под давлением | 90–180 с | зависит от толщины стенки |
Скорость — самое скользкое место. Выше 1,5 м/с на тонких каналах начинается ламинарный разрыв струи, воздух захватывается фронтом металла, и всё — пористость в теле отливки гарантирована, причём она вылезет не сразу, а на механообработке, когда заказчик уже «поймает» её на своём герметике. Ниже 0,5 м/с — недоливы на дальних рёбрах и спаи. Держимся 0,7–0,9 м/с для типовых картеров со стенкой 4–6 мм.
Откуда берётся газовая пористость и как с ней биться
Водород. Восемьдесят процентов бед — он. Алюминий при 700 °C растворяет водород в разы активнее, чем в твёрдой фазе, и при кристаллизации он выделяется в каверны. Источники банальные: сырая шихта, мокрая футеровка, подтекающий СОЖ или вода с пульта, конденсат на форме после межсменного простоя.
- Дегазация расплава перед заливкой — обязательно. Мы гоним флюс КЦ-МЦ40 или продуваем аргоном через графитовую трубу, 10–15 минут на 300 кг. Проба на вакуумной установке — плотность образца не ниже 2,63 г/см³.
- Модифицирование: AlSr 10% в лигатуре, 0,03–0,05% стронция в расплаве. Заодно измельчает эвтектику и снижает пористость рассредоточенного типа.
- Сушка всего. Форма перед сменой греется до 150 °C минимум и держится час. Стояк и желоб — та же история.
- Продолжительность контакта металла с атмосферой тигля минимизируем — крышка с инертным поддувом, если машина позволяет.
Отдельная тема — вентиляция формы. В ЛПД полость заполняется снизу и воздуху деваться некуда, поэтому венты в верхней части формы — святое. Забоp вентов стружкой или смазкой — и мы получаем воздушные каверны, которые на рентгене выглядят точь-в-точь как водородные. По опыту, мастера часто путают их и начинают зря пересматривать дегазацию, а надо было прочистить канавки 0,15 мм в разъёме.
Типичные ошибки — реальный случай
Однажды на участке мы поймали брак из-за того, что после ремонта гидравлики сменили вязкость рабочей жидкости, а кривые ступеней давления в контроллере остались старые. Внешне всё работало: металл шёл, отливки выходили. Но фронт заполнения вёл себя иначе — фактическая скорость на второй ступени скакнула до 1,8 м/с. Через неделю ОТК завалило нас браком по пористости на механообработке бобышек, триста картеров в брак. Рентген показал рассредоточенные поры в тепловых узлах. Мы неделю боролись с дегазацией, пока один из ребят не сверил фактическую скорость по датчику положения плунжера — и вот тут всё встало на место. Мораль: контроллер — не панацея, а настройки — не религия, их надо перепроверять после любого вмешательства.
Как выбрать оборудование — чек-лист
- Машина с многступенчатым профилем давления, минимум 4 ступени и плавный переход — иначе не поймаете 0,5–1,5 м/с точно.
- Печная группа с отдельным тиглем дегазации или встроенной продувкой аргоном.
- Датчик положения/скорости металлоподъёма с выводом на запись — для ОТК и разбора брака.
- Термопары в форме с регистрацией — без них термостатирование формы превращается в гадание.
- Сервис и запчасти: стойки, плунжеры, уплотнения тигля должны ехать за 2–3 недели, не за полгода.
Можно ли лить АК7ч в кокиль гравитационно, если ЛПД не тянет по качеству?
Нет, это не сработает, потому что проблемы у вас не в методе, а в расплаве: водород из сырой шихты и мокрой футеровки никуда не денется и в кокиле. Гравитация к тому же даст усадочные раковины в тепловых узлах, которые ЛПД как раз дожимает. Сначала дегазация и режимы — потом выводы о методе.
Нужен ли стронций, если и без него неплохо?
Для АК7ч с эвтектикой около 7% Si — да, но не для всех деталей. На массивных корпусах со стенкой свыше 10 мм модифицирование реально снижает рассредоточенную пористость. На тонкостенных кронштейнах — эффект на уровне погрешности, а пережог стронция даёт натрий-подобные включения и грязит металл. Меряйте фактическую плотность по пробам, а не по привычке.
Что делать, если пористость вылезла только на механообработке?
Резать вентили и проверять скорость заполнения в первую очередь. Поры, вскрывшиеся именно на обработке бобышек и фланцев, почти всегда — защемлённый воздух в верхней зоне формы, а не водород. Вторым шагом — дегазация и вакуумная проба. Третьим — ступени давления: возможно, подпитка снимается слишком рано, и усадочные поры остаются в тепловом узле.
Литьё под низким давлением — метод точный, но прощает невнимательности. Держите расплав сухим, венты чистыми, кривую давления по факту — и АК7ч отработает вам картеры без пористости годами. Остальное — рутина.