Почему металл «не доходит» до пенопласта: боль каждого LGM-участка
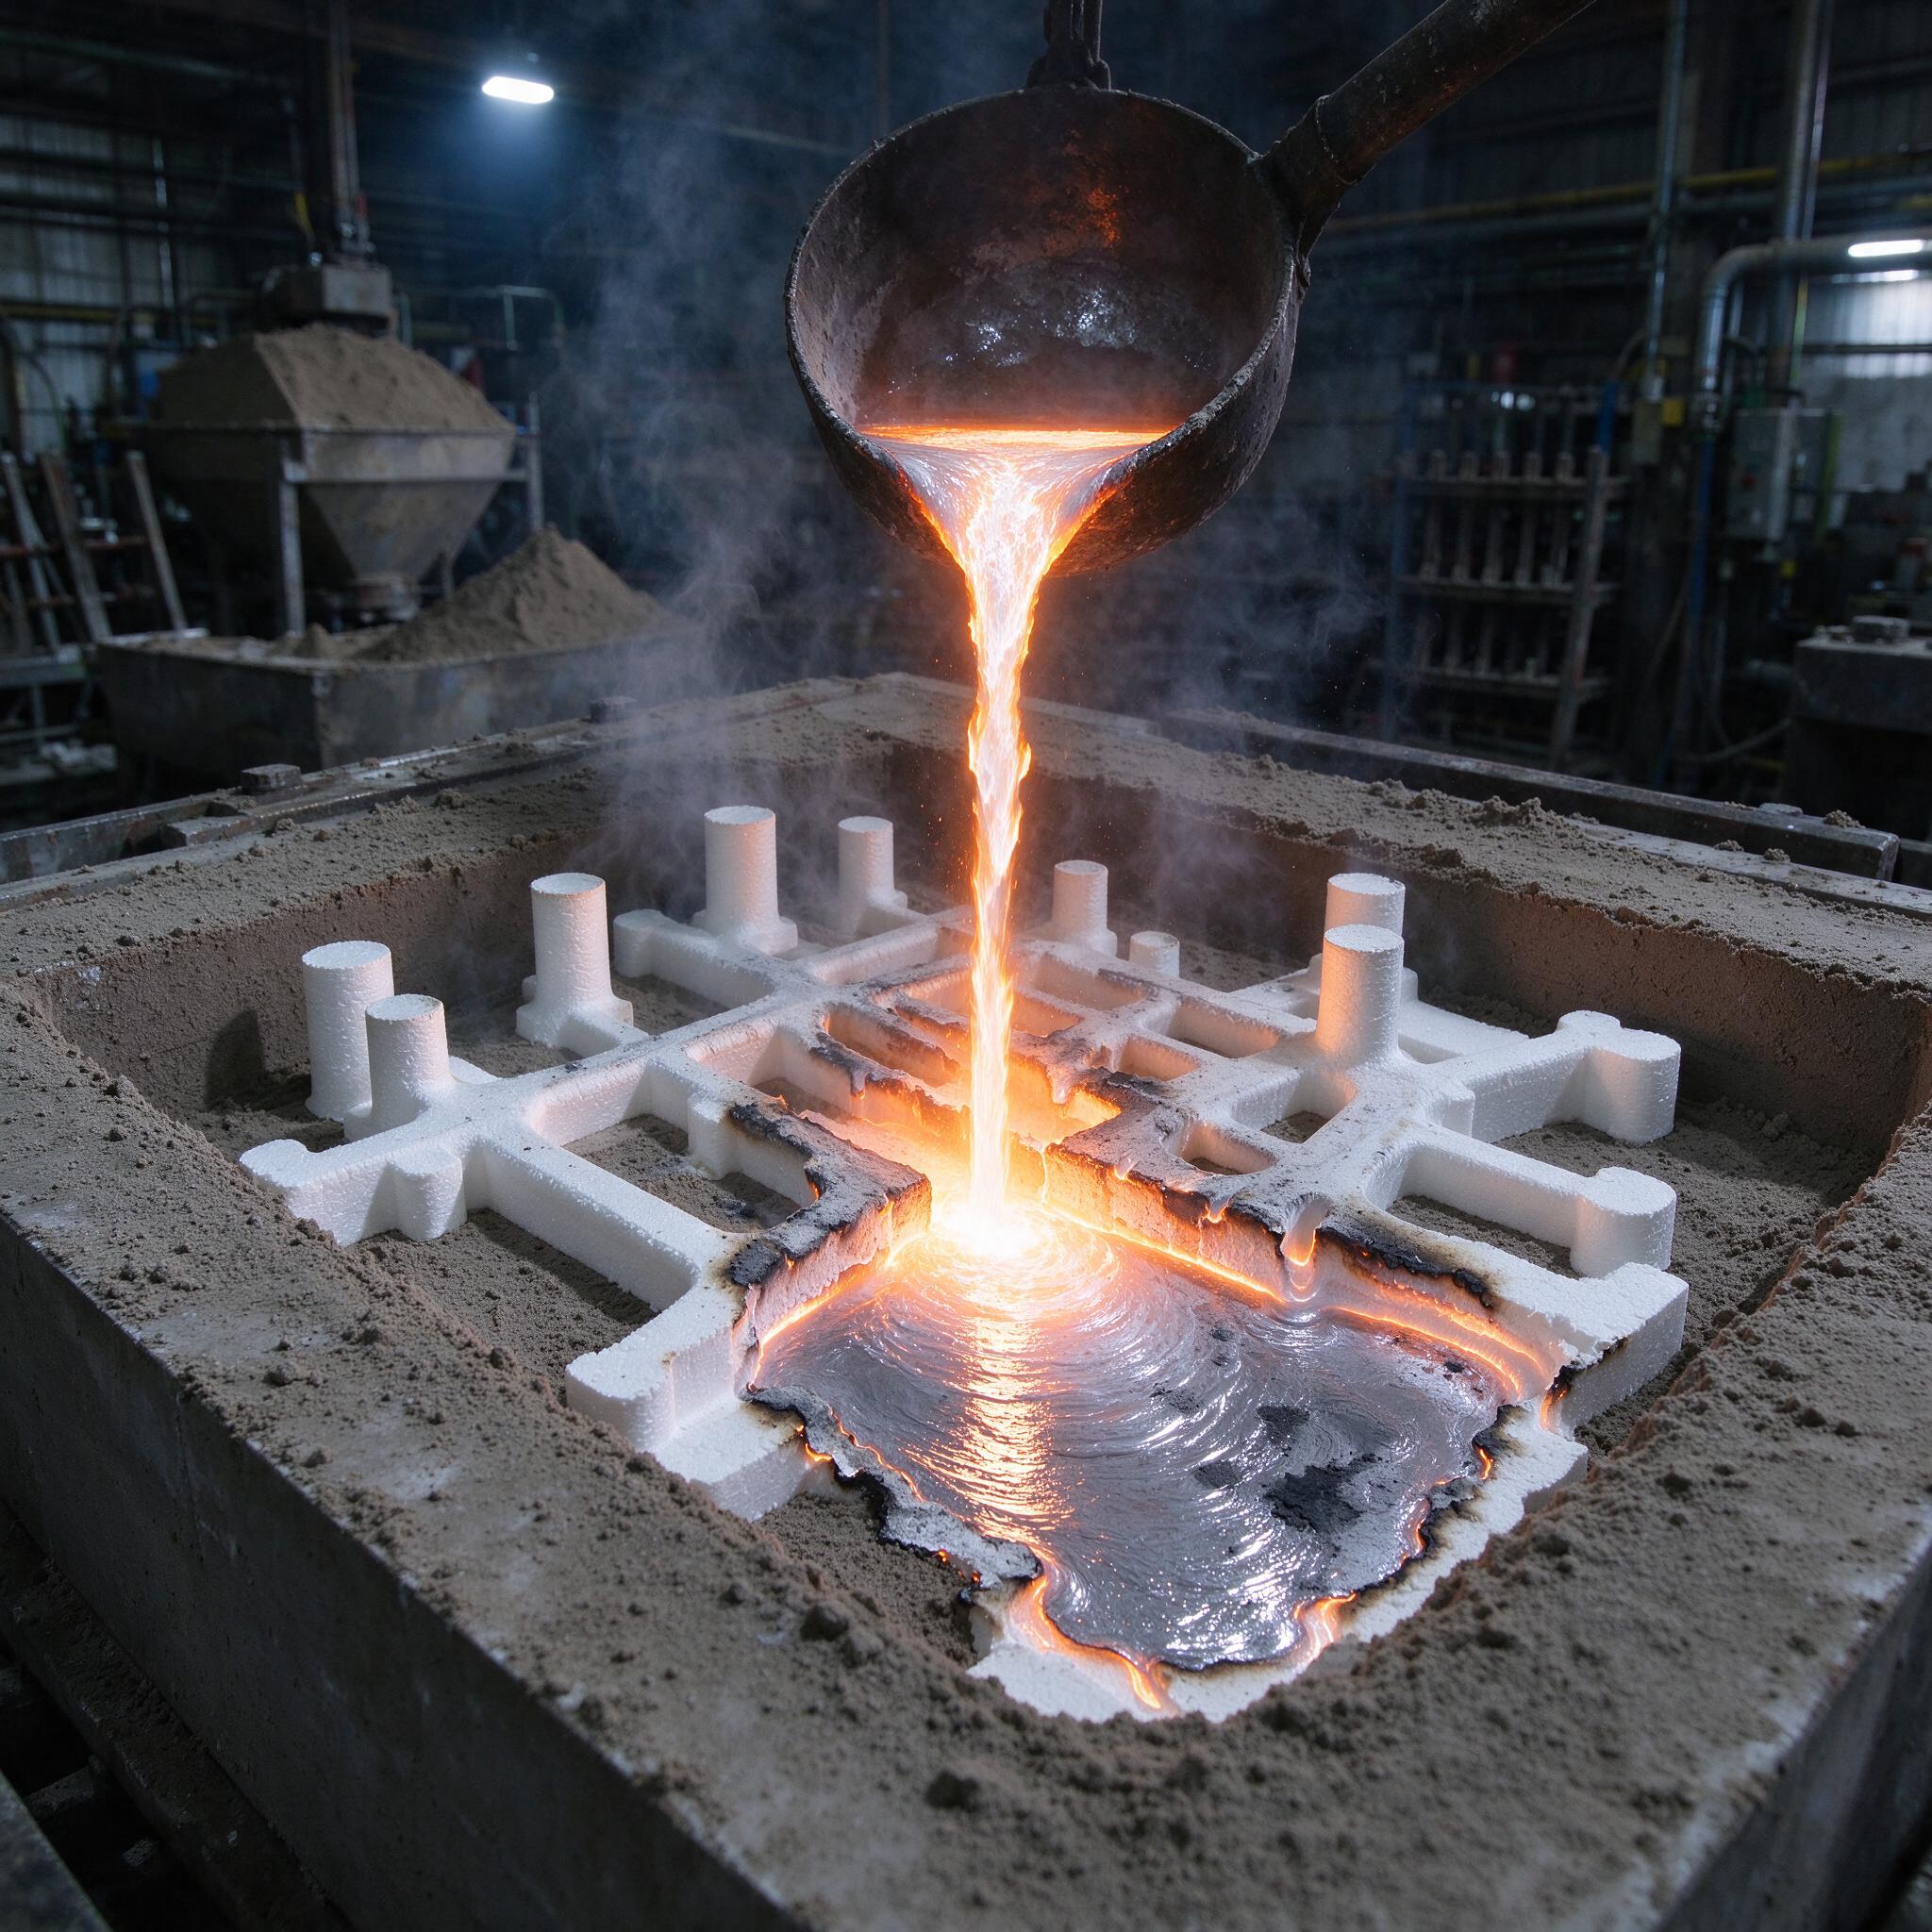
На фото — классическая картина с нашего участка: ковш выливает расплав, а внизу, в опоке с сухим кварцевым песком, лежит пакет из пенополистирольных моделей. Видно, как металл растекается по стояку и лакуне, газифицируя пенопласт, а часть моделей ещё белая — ждёт своей очереди. Именно в эти секунды решается судьба отливки: дотянет ли металл до дальних полостей, или мы получим недоливы, «просветы» и сплошной брак. За двадцать лет мы набили на этом столько шишек, что могли бы открыть музей. Разберём честно: как выбрать пенополистирол, что делать с плотностью заливки и как воевать с дефектами поверхностного слоя.
Пенополистирол для Lost Foam: марки и что от них ждать
Модель в LGM — это не просто «белый кубик из пенопласта». Это изделие с жёсткими требованиями: плотность 15–25 кг/м³, размер зерна не крупнее 0,4 мм для тонких стенок, минимальная влага после сушки. Мы работаем с суспензионным полистиролмаркой ПСВ-С и европейскими аналогами типа P1000, а для отливок с тонкими сечениями берём сополимер стирола с метилметакрилатом (СМС, они же copolymer). Разница между ними принципиальная.
| Материал | Плотность, кг/м³ | Температура газификации | Где применяем |
|---|---|---|---|
| ПСВ-С (EPS) | 15–25 | ~750–850 °C | Чугун, массивные стальные отливки |
| Сополимер СМС | 20–30 | выше, газификация мягче | Сталь, тонкостенные корпусные детали |
| PMMA (чистый) | 25–35 | низкая температура деполимеризации | Ответственные отливки, минимум карбона |
Сополимер дороже процентов на тридцать, но он деполимеризуется — распадается на мономеры, которые успевают выйти через покрытие, а не остаются в металле коксующейся плёнкой. Когда льём сталь на чистом EPS, карбоновые «пятна» на поверхности — почти гарантия. По опыту, мастера часто путают две вещи: дефект от недостатка покрытия и дефект от «жирного» пенопласта. Внешне они похожи — тёмная рыхлая поверхность, — а лечатся противоположными мерами.
Плотность заливки: температура, скорость и золотая середина
Здесь работает правило, которое мы выбили себе в кровь: температура заливки для LGM берётся на 20–40 °C выше, чем для обычной песчано-глиновой формы. Чугун — 1380–1420 °C, углеродистая сталь — 1560–1600 °C, алюминий — 720–760 °C. Холоднее — модель не газифицируется полностью, и продукт разложения всплывает в металл, образуя те самые лакуны и просветы. Горячее — металл перегревается, растёт усадка и выгорание легирующих, а песок спекается на границе с покрытием.
Не менее важна скорость подъёма металла. Оптимально — 30–60 мм/с по высоте формы, а вакуум в опоке держим в пределах 0,03–0,05 МПа. Если тянуть вакуум сильнее, газы рвутся через слой покрытия и затягивают воздух — получаем поры и окисную плёнку. Если слабее — форма теряет жёсткость, песок осыпается, отливка «обрастает». Однажды на участке мы поймали брак партией из сорока корпусов: новый разливщик лил слишком быстро, металл захлёбывал пенопласт, и по всей верхней плоскости пошли раковины с блестящим дном. Диагноз поставили за один разрез дефектной отливки — характерные «подплены» не спутаешь ни с чем.
Борьба с просветами и поверхностными дефектами
«Просветы» — это когда металл не слился на стыке двух фронтов заливки или не дошёл до тонкого сечения. Причин обычно несколько, и мы всегда идём по списку:
- недостаточная температура заливки — чаще всего банально остывший металл в ковше, замер до заливки обязателен пирометром, «на глаз» уже не работаем;
- плохое покрытие — слишком высокая газопроницаемость не держит песок, слишком низкая не выпускает газы; держим проницаемость покрытия в районе 100–300 единиц и проверяем каждую партию;
- ошибки в конструкции модели: скопления пенопласта в узлах, неверная схема прохождения металла, отсутствие противоусадочных прибытий;
- вакуумная система — забитые фильтры песочной пыли, подсосы в опоке, о которых узнаёшь только по характерному «хлопку» при заливке.
С поверхностным слоем отдельная история. Главные враги — карбоновая плёнка (fold / ластовичные складки), наплывы покрытия и пригар песка. Против карбона помогает только связка «сополимер + правильно подобранное покрытие + достаточная температура». Против пригара — контроль зернистости песка (обычно фракция 0,2–0,4 мм) и равномерность уплотнения: вибростол должен работать на частоте 50–60 Гц с амплитудой 0,3–0,5 мм, иначе модельные блоки «поплывут» и стенки утончатся. Кстати, на фото хорошо видно, что модели стоят в опоке на уплотнённом песке и часть их ещё не тронута металлом — так и должно быть: фронт газификации движется равномерно, без рывков.
Типичные ошибки: один случай, который мы вспоминаем до сих пор
Несколько лет назад мы взяли заказ на крупную стальную отливку — корпус редуктора с толщиной стенок от 8 мм. Модельный цех склеил пенополистирольные секции термоклеем в спешке, швы вышли толщиной до 2 мм. Итог: в местах утолщённых швов пенопласт не успевал газифицироваться, продукты разложения уходили в металл, и по отливке пошли газовые раковины и «швы» — буквально отпечатки клея. Партия — восемнадцать штук в брак. С тех пор у нас железное правило: шов модели не более 0,5 мм, клей только на водной основе и в минимальном количестве, а перед формовкой каждая модель проходит визуальный контроль под лампой. Экономия полдня на склейке обошлась в месяц переплавки. Так что если подрядчик предлагает «склеить как-нибудь, потом зачистим» — это не подрядчик, а будущая головная боль.
Как выбрать оборудование и подрядчика под LGM
Извечный вопрос: покупаем линию или отдаём литьё на аутсорс. В обоих случаях наш чек-лист простой:
- Есть ли система регенерации песка и термическое обезуглероживание — без неё песок за несколько циклов наберёт полимерный налёт и качество поверхности рухнет.
- Вакуумная система с резервированием: две помпы, контроль разрежения в реальном времени, дублирующий датчик в опоке.
- Печной парк с точностью ±10 °C и автоматической регистрацией — Inductotherm, АЗТМ или сопоставимое. Печь «не тянет» по перегреву — забудьте про сталь в LGM.
- Возможность изготовления моделей с плотностью 15–20 кг/м³ и контролем геометрии — спросите, как они меряют плотность, если ответят «на глаз», разворачивайтесь.
- Наличие лаборатории: пирометрия, спектральный анализ металла, контроль покрытия. Без этого любой брак — гадание на кофейной гуще.
Частые вопросы
Можно ли лить алюминий по газифицируемым моделям с теми же режимами, что и чугун?
Нет. Алюминий газифицирует пенопласт при 720–760 °C, и продукты разложения не успевают выйти — их слишком много относительно теплового запаса расплава. Для алюминия нужны покрытия с высокой газопроницаемостью, пониженная скорость заливки (10–25 мм/с) и часто частичная замена EPS на PMMA-модели, иначе получите поры и «копоть» в теле отливки.
Достаточно ли одного вакуумного насоса на участок?
Один насос — лотерея. При заливке вакуум проседает из-за горячих газов, и без резерва форма теряет жёсткость в самый ответственный момент. Минимум — два насоса с автоматическим подключением второго при падении разрежения ниже 0,03 МПа. Стоит недорого, а спасает партии.
Реально ли получить шероховатость Rz 40 по LGM без мехобработки?
Да, на чугуне и алюминии при хорошем покрытии и чистом песке стабильно выходит Ra 6,3–12,5 (Rz 25–50). На стали чаще Rz 60–80 из-за карбона. Если заказчик требует Ra 2,5 — это уже механическая доработка, LGM её не даст, и обещать обратное — значит подписаться под брак.
Вместо вывода
Литьё по газифицируемым моделям — технология с высокой отдачей и низкой прощающей способностью. Пенополистирол нужной марки, температура на 20–40 °C выше привычной, дисциплина по вакууму и покрытию — вот четыре кита. Пропустите любой — и участок будет жить от брака до брака. Держите процесс в цифрах, а не «на глаз», и LGM отработает каждый вложенный рубль.