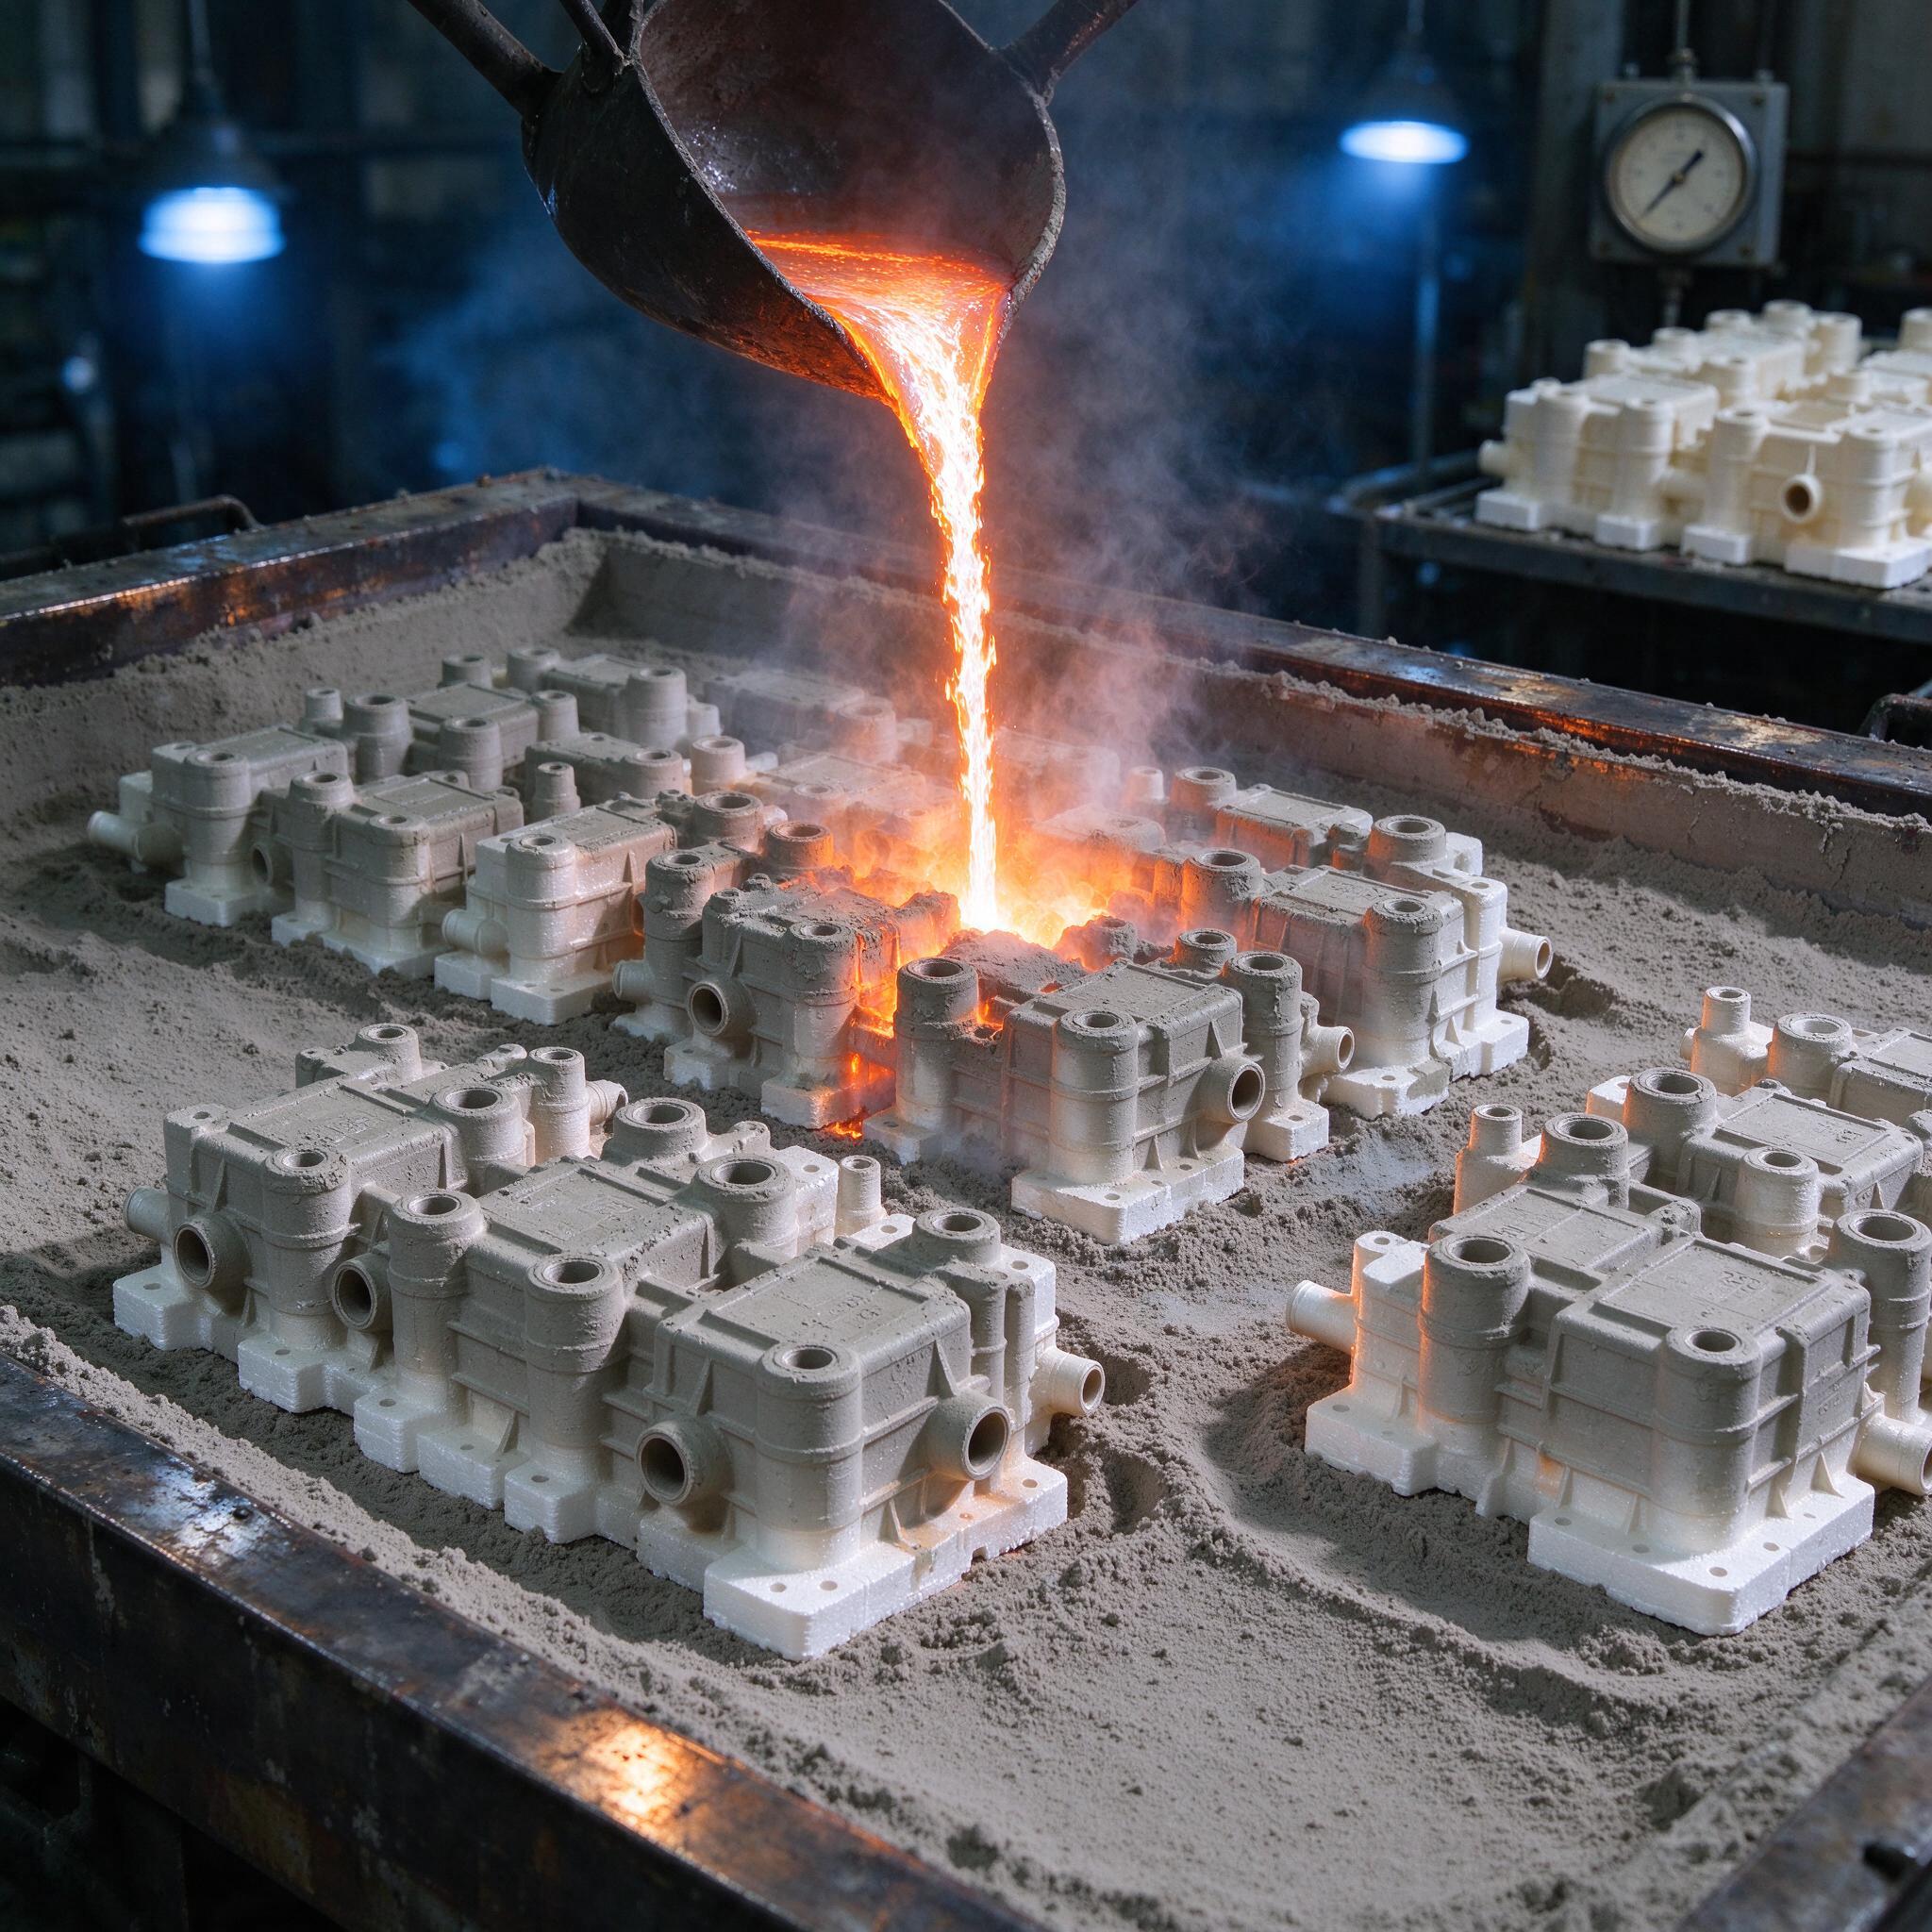
Ковш наклоняется, и струя расплава уходит в опоку — а вокруг заливаемого блока стоят ещё десяток блоков с белыми пенополистирольными моделями корпусных деталей, покрытых противопригарным покрытием. Фото с нашего участка — как раз про то, о чём хочу поговорить: литьё по газифицируемым моделям (LFC) корпусных деталей из стали 25Л. Тема болит у многих. Газовые раковины под бугелями, «газовый» брак на плите, детали с кавернами внутри бобышек — всё это мы проходили. Разберём, где обычно грешат, и как мы сбили брак по газовым раковинам с 8–9% до полутора-двух процентов — в том числе за счёт плотности формы 650–700 кг/м³ и нормальной работы с пенополистиролом.
Почему газовые раковины — это болезнь именно 25Л в LFC
Сталь 25Л — среднеуглеродистая, 0,22–0,30% C. Расплав «мясистый», вязкий, газорастворимость высокая, а усадка приличная. По классической песчано-глинистой форме сталь 25Л лить корпусные детали — страдание: стержни, перемычки,ajes. LFC снимает проблему стержней (модель единая), но добавляет главную специфику: полистирол при заливке газифицируется, и продукты пиролиза надо куда-то девать. Куда? Либо в песок через вакуум, либо вверх — прямо в металл, если что-то пошло не так.
Механика раковины банальна. Фронт металла движется по модели, полистирол разлагается с выделением газов и жидкого (стекловидного) деполимеризата. Если газы не успевают уйти, они захватываются фронтом — на отливке получаем газовую раковину, обычно на верхних горизонтальных плоскостях и под бугелями. Если жидкий продукт пиролиза «выдавливается» через слой покрытия обратно на поверхность металла — получаем лакоподобную плёнку и поверхностные газовые каверны. Разные дефекты, корень один: некуда дышать.
Пенополистирол: марка, плотность, старение — здесь лежит половина брака
Мы годами работаем на суспензионном пенополистироле марки ПСБ-С-35 и его «литьевых» аналогах (кто-то берёт EPM-пенополистирол под крупный блок). Ключевой параметр — плотность модели. Для стали 25Л оптимально 15–20 кг/м³ на модель. Всё, что выше 25 кг/м³, даёт столько газогенерации на килограмм металла, что система не успевает отводить. Всё, что ниже 13–14 кг/м³, — хрупкое, при вакуумировании и обсыпке «ведёт» геометрию, и вы ловите уже не раковины, а коробление и ужимки.
Ещё момент, про который забывают даже опытные технологи: старение моделей. Свежевспененный ППС после термосклейки блока продолжает отдавать остаточные мономеры и влагу. По опыту, мастера часто путают «пять дней на складе» с «пятью часами». Мы выдерживаем собранные блоки с покрытием не менее 48 часов при 20–25 °C и обязательной сушке покрытия при 45–50 °C до остаточной влажности покрытия не более 1%. Мокрое покрытие — это прямой билет на газовые раковины.
- Плотность модели: 15–20 кг/м³ (ППС-35 / EPM).
- Газопроницаемость покрытия: не ниже 60–80 единиц для стали (порошковое покрытие на алюмосиликатной основе, толщина 0,4–0,8 мм).
- Выдержка блока после окраски и сушки: 48 ч минимум.
- Склейка моделей — термоклей с минимальным «карбонным» следом, у стыков — контроль на «непроклейку», там собирается деполимеризат.
Плотность формы 650–700 кг/м³: почему это не про «утрамбовать сильнее»
Формовочная смесь у нас — сухой кварцевый песок фракции 0,315–0,5 мм (по ГОСТ 2138). Плотность набивки, которую даёт вибростол при правильной подвеске и амплитуде, лежит в окне 650–700 кг/м³. Это не догма ради догмы — это баланс двух вещей. Ниже 650 — песок в форме «плывёт», под действием давления металла и вакуума стенки формы оседают, и у нас либо прорыв, либо локальное уплотнение у поверхности модели. Выше 720–750 — песок настолько плотно упакован, что газопроницаемость формы падает, и вся газогенерация от полистирола вынуждена идти только через покрытие и выпоры. Итог предсказуем: газовые раковины на верхних плоскостях корпуса.
Мы намеренно держим 650–700. При такой плотности газопроницаемость формы, измеренная на воздухопроницаемомере, стабильно в районе 700–900 единиц — газам есть куда уходить вбок через песок к вакуумным каналам, а не только вверх через «жерла» выпоров. Плюс форма держит геометрию при заливке сталью: колонна веса 25Л на блоке корпуса редуктора — легко 200–300 кг, и «жидкий» песок такой вес не держит.
Вибростол: амплитуда 0,5–1,0 мм, частота 47–50 Гц, время виброуплотнения 30–45 секунд на каждый уровень засыпки. Кто ставит 10 секунд «чтобы конвейер шёл» — тот потом борется с раковинами, а не с конвейером.
Вакуум и заливка: режимы, при которых раковины уходят
Вакуум в форме — главный инструмент отвода продуктов газификации. Мы работаем с остаточным давлением в опоке 30–50 кПа (300–500 мм рт. ст.) на заливке. Выше 60 кПа — начинается «подсос» воздуха через неплотности, и мы получаем уже окисление поверхности металла и вторичные дефекты. Ниже 25 кПа — форма теряет жёсткость, полистирол горит, а не газифицируется, — сажа, нагар, копоть в порах.
Параметры заливки стали 25Л в LFC, которые у нас в техпроцессе:
| Параметр | Значение | Комментарий |
|---|---|---|
| Температура заливки | 1560–1590 °C | Ниже 1540 — «зарез» металла на тонких стенках корпуса |
| Скорость заливки (V-подъём) | 30–50 мм/с по высоте блока | Медленнее — фронт «замирает», газы захватываются |
| Гидравлический напор | 400–600 мм над верхней плоскостью модели | Чем выше напор, тем меньше газо-металлических «карманов» |
| Вакуум в опоке | 30–50 кПа | Замеряем каждый под заливку, не «на глаз» |
| Плотность формы | 650–700 кг/м³ | Виброуплотнение, послойная засыпка |
| Шероховатость отливки (Rz) | 320–630 мкм | Под мехобработку, под литейную базу — 320 |
Сталь 25Л — не чугун, тут фронт металла тупой и «тяжёлый». Заливка сверху через стояк с «бутылкой»-расширителем и снизу — питатели в нижние приливы корпуса. Меньше питателей — больше вероятность, что фронт где-то «задохнётся». У нас на корпусных деталях типа корпуса кранового редуктора — 4–6 питателей Ø 20–25 мм, если лить один блок, и 6–8, если блок «стеллажного» типа, как на фото, где модели стоят рядами в общей опоке.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак целой плавки — примерно 40% блоков с газовыми раковинами на плите основания корпуса. Пилили процесс по всем параметрам: вакуум на месте, температура в норме, песок тот же. А причина оказалась дурацкой: сменный мастер перед запуском «подтянул» сушку покрытия с 2 часов при 50 °C до 40 минут при 65 °C — «чтобы успеть к заливке». Сверху покрытие высохло, а внутри — мокрое. Вода при контакте с металлом даёт пар, пар захватывается фронтом, и получается та самая раковина с блестящим «зеркалом» на дне. С тех пор у нас на каждой сушилке — таймер и контроль остаточной влажности, а не «поп ]» на ощупь.
Вторая ошибка, которую видим у коллег: желание «дожать» плотность формы до 800+ кг/м³ «для прочности». Прочность растёт, газопроницаемость падает, брак растёт. Третья — покраска моделей в один толстый слой вместо двух тонких. Толстый слой трескается при сушке, трещины затекают деполимеризатом, и вы получаете поверхностные «пузыри» — на вид как газ, но по природе это совсем другой дефект.
Как выбрать подрядчика или оборудование для LFC
- Проверяйте систему вакуумирования отдельно от всего. Спросите, какой насос (водокольцевой ВВН или пластинчатый), какая степень резервирования, есть ли контроль остаточного давления в каждой опоке.
- Вибростол с регулировкой амплитуды и частоты. Без этого 650–700 кг/м³ не получите стабильно.
- Сушка моделей и блоков — отдельная камера с терморегуляцией. Не «под навесом», не «на стеллаже у печи».
- Контроль плотности модели гравиметрией. У подрядчика должна быть методика и протоколы, а не «на глаз — нормально».
- Асктический контроль деполимеризата. Спросите, как подрядчик борется с «лаковой плёнкой» на стали 25Л. Если ответ «а что это?» — уходите.
FAQ
Можно ли лить сталь 25Л по LFC с плотностью модели 25–30 кг/м³, если поднять вакуум?
Нет, это не сработает, потому что газогенерация от полистирола растёт линейно с плотностью модели, а пропускная способность покрытия и песка — нет. Вы просто сдвинете дефект с газовых раковин на поверхностные «пузыри» от деполимеризата и получите сажу в песке.
Чем плотность формы 650–700 кг/м³ лучше, чем 800 кг/м³ — ведь форма прочнее?
При 800 кг/м³ газопроницаемость формы падает до 300–400 единиц, газы от газификации полистирола не успевают уходить вбок через песок и вынуждены идти только через покрытие. Именно поэтому мы и сбили брак — не за счёт «прокачки» заливки, а за счёт «воздуха» в форме.
Нужна ли нам инерционная выбивка после заливки, или LFC-блок сам рассыпается?
Сам не рассыпается. Песок высыпается легко, но «жёсткий» карбонизованный остаток на выпорах и в питателях руками не убирается. Нужен выбивной барабан либо гидровыбивка, а потом песчаная станция с регенерацией — иначе нагар и мелкая сажа накопятся в оборотном песке и снова дадут газовый брак.
Вместо заключения
LFC по стали 25Л — это не «настроил и забыл». Это дисциплина: плотность модели 15–20 кг/м³, плотность формы 650–700 кг/м³, покрытие высушено по регламенту, вакуум замерен, заливка по скорости. Когда все пять зажимов в норме — газовые раковины уходят в статистическую погрешность. Когда хотя бы один «плавает» — вы на следующее утро режете болгаркой блок и ищете «зеркало» на дне раковины. Мы прошли этот путь, брак в полутора-двух процентах — реальная цифра, а не маркетинговая.