Прошлая осень запомнилась надолго: на участок вернулась партия червячных фрез М12 из Р6М5 — новеньких, с завода, но с выкрошенными кромками после неудачной переточки у подрядчика. Три штуки под замену, шесть — «дожить до конца смены». Цена вопроса — пара сотен тысяч рублей и сорванный срок по корпусу редуктора. Тогда мы всерьез сели и перевели восстановление режущего инструмента с плазменной наплавки на LMD — лазерную направленную наплавку порошком Х6ВМ6К (аналог М3/2). Ниже — что из этого вышло, какие режимы мы подобрали и на какие грабли наступили.
Почему именно Х6ВМ6К, а не «что было в бочке»
Быстрорез — это не «сталь какая-то», это точная смесь карбидообразователей, и при восстановлении режущих кромок это критично. Порошок Х6ВМ6К по легированию близок к М3/2 (W6Mo5Cr4V2 с кобальтом): 6% вольфрама, 6% молибдена, около 4% хрома, ванадий и кобальт на вторичную твердость. Кобальт здесь — не для красоты, он поднимает температуру разупрочнения, и кромка не «плывет» при сухом резании и прерывистых ударных нагрузках.
Сравнение тех порошков, что мы гоняли за два года, выглядит так:
| Порошок | Твердость как наплавлено | После отпуска 540–560 °C | К чему рекомендуем |
|---|---|---|---|
| Х6ВМ6К (М3/2) | 54–57 HRC | 60–64 HRC | Фрезы, метчики, развертки |
| Х6ВФ (Р6М5-подобный) | 52–55 HRC | 58–61 HRC | Слесарный инструмент, штампы |
| NiCrBSi (ПГ-10Н-01) | 45–55 HRC | — | Только направляющие, не кромки |
Никель — для восстановления шеек. Не для резания. Если подрядчик предлагает вам NiCrBSi на фрезу — разворачивайтесь и уходите, кромка сядет через две смены.
Режимы, которые реально работают на LMD
У нас станок с волоконным источником 3 кВт (отечественная сборка на базе IPG), оптическая головка с осевой подачей порошка через сопло, зернистость порошка 45–106 мкм, сферический, газодинамического распыления. Не думайте, что остродефектный «плоский» порошок зальется — сыпется, брызгается и дает каверны.
- Мощность: 900–1400 Вт, берем старт с 1100.
- Скорость наплавки: 400–600 мм/мин. Выше 700 — подсыпается непровар, ниже 350 — перегрев, зерно растет.
- Пятно: диаметр 1,2–1,6 мм, расход порошка 6–10 г/мин.
- Защитный газ — аргон, расход через сопло 8–12 л/мин, донный поддув 4–6 л/мин. Без нормальной защиты наплавленный валик — весь в порах и кавернах.
- Шаг валиков: 40–50% от ширины валика, то есть где-то 0,6–0,8 мм.
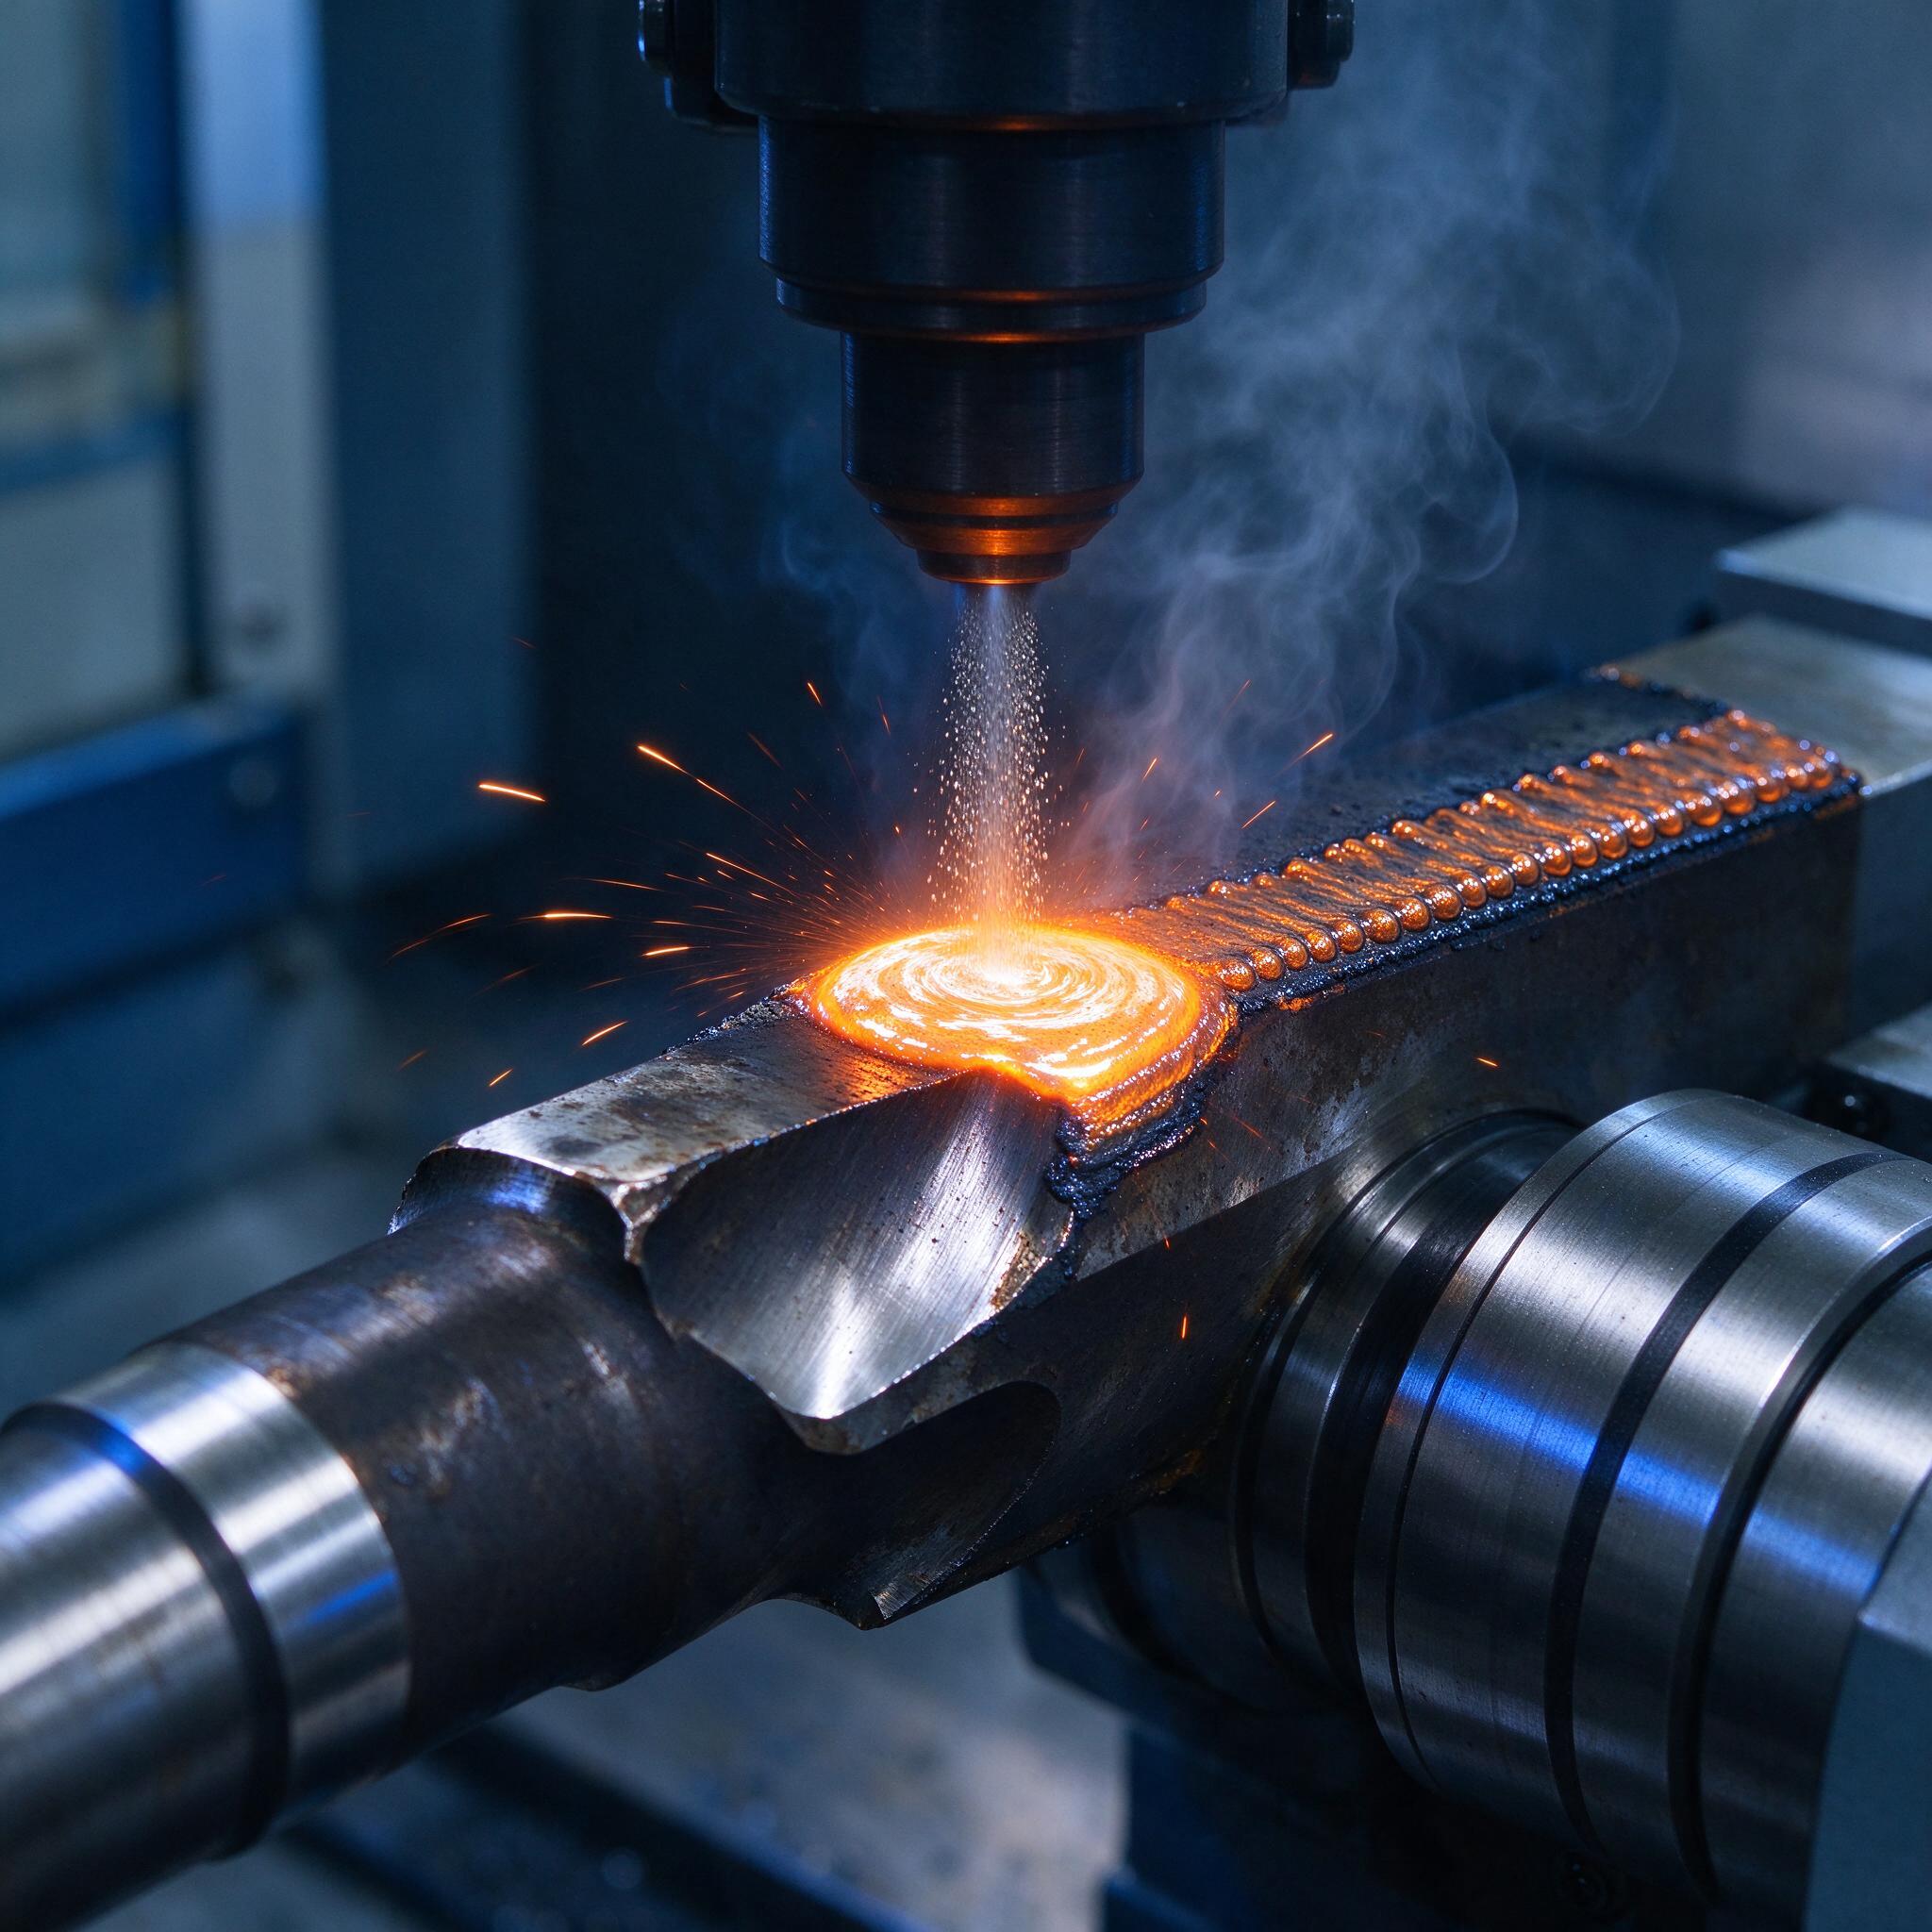
За один проход снимаем слой 0,3–0,4 мм. Если нужно поднять кромку на 1 мм — три прохода с межслойным контролем температуры, не выше 150 °C на поверхности, иначе ZTA (зона термического влияния) в основе расширяется, и основа начинает отжигаться. Наплавленный металл после нормального режима — плотный, без трещин, «зеркало» ванны стабильно, валик ложится ровными чешуйками, как на фото — когда ванна светится ровно, без брызг в стороны, значит режим пойман.
После наплавки — обязательный отпуск: 540–560 °C, две-три выдержки по часу с охлаждением на воздухе. Именно после отпуска получаем стабильные 60–64 HRC, обычно 62±1. Без отпуска наплавленный быстрорез — 55–57 и хрупкий как чугун, кромка выкрошится на первом же прерывистом резе.
Куда наплавлять и сколько оставлять на шлифовку
Мы наплавляем: заднюю и переднюю поверхности зубьев фрез, канавки метчиков, сломанные шейки разверток, зенкеры. Припуск под мехобработку — 0,3–0,5 мм на сторону, не больше: наплавленный металл дороже обрабатывать, чем держать толстый слой. Шероховатость после наплавки — Ra 8–12, после шлифовки на плоскошлифовальном — Ra 0,8, после доводки кромки — Ra 0,2. Иначе стружка будет налипать и «греть» кромку.
По опыту, мастера часто путают: LMD — это не «полировать нельзя, само получится». После наплавки обязательна шлифовка с СОЖ (у нас 5% эмульсия Blaser), обдув и контроль кромки под 25-кратной лупой или на профилометре. Биение после перешлифовки держим в пределах 0,02–0,03 мм, на точных развертках — 0,01 мм.
Типичные ошибки: случай из практики
Однажды на участке мы поймали брак из-за того, что новый оператор гнал валики «быстрее и мощнее» — вроде бы стандартные 1600 Вт и 800 мм/мин, чтобы быстрее закончить смену. Вроде бы валик красивый. Но при шлифовке под закалку полезли микротрещины поперек валика — перескорострел, ванна не успела дегазироваться, водород и поры плюс высокие градиенты. Вся партия из восьми концевых фрез — в брак. Урок: скорость выше 600 мм/мин на этом порошке не берет, и прежде чем «ускорить процесс», делаем поперечный шлиф и травим.
Вторая типовая беда — экономия на подготовке. Если кромку не зачистить до блеска, не снять обезуглероженный слой и остатки старой карбидной кромки — наплавка ляжет с непроваром, и при первом же резе вся эта «красота» отваливается кусками. Механизированная зачистка абразивом до Sa 2.5, обезжиривание ацетоном, и только потом под лазер.
Как выбрать станок или подрядчика на LMD-наплавку
- Спрашивают ли про исходный материал и историю инструмента? Если без вопросов берут «всё подряд» — бегите.
- Есть ли термопечь для отпуска и могут ли предъявить протокол твердости? Твердомер по Роквеллу на участке — обязателен.
- Какой источник? Волоконник от 1 кВт, оптика в порядке, порошок с сертификатом (сферический, ситовой анализ 45–106 мкм).
- Могут показать металлографию — микрошлиф с травлением, замер ЗТА, содержание пор?
- Есть ли опыт именно по быстрорезу, а не по «вообще по металлу»? Это разные школы, и режимы на NiCrBSi не тянут на М3/2.
FAQ
Можно ли наплавить Х6ВМ6К прямо на кромку без последующей термообработки?
Нет, это не сработает, потому что без отпуска при 540–560 °C наплавленный быстрорез не выходит на вторичную твердость — получите 55–57 HRC и хрупкий слой, который выкрошится на первом же ударе.
Какой максимальный слой можно нарастить за раз?
Слой 0,3–0,4 мм за проход, до 1 мм суммарно за три прохода. Больше за один проход не берем — трещины и поры гарантированы.
Выгодно ли это вообще против покупки новой фрезы?
Да, при стоимости восстановления 20–35% от цены нового инструмента и двух-трех циклах восстановления на одну фрезу — экономия очевидна, особенно на крупном модульном и специальном инструменте. На дешевых концевиках за 800 рублей — нет, проще выбросить.
Восстановление режущих кромок лазерной наплавкой порошком Х6ВМ6К — рабочий, отработанный процесс, который на нашем участке окупился за первый квартал. Главное — не гонять режимы «на глаз», держать отпуск и контролировать металлографию. Остальное — техника.