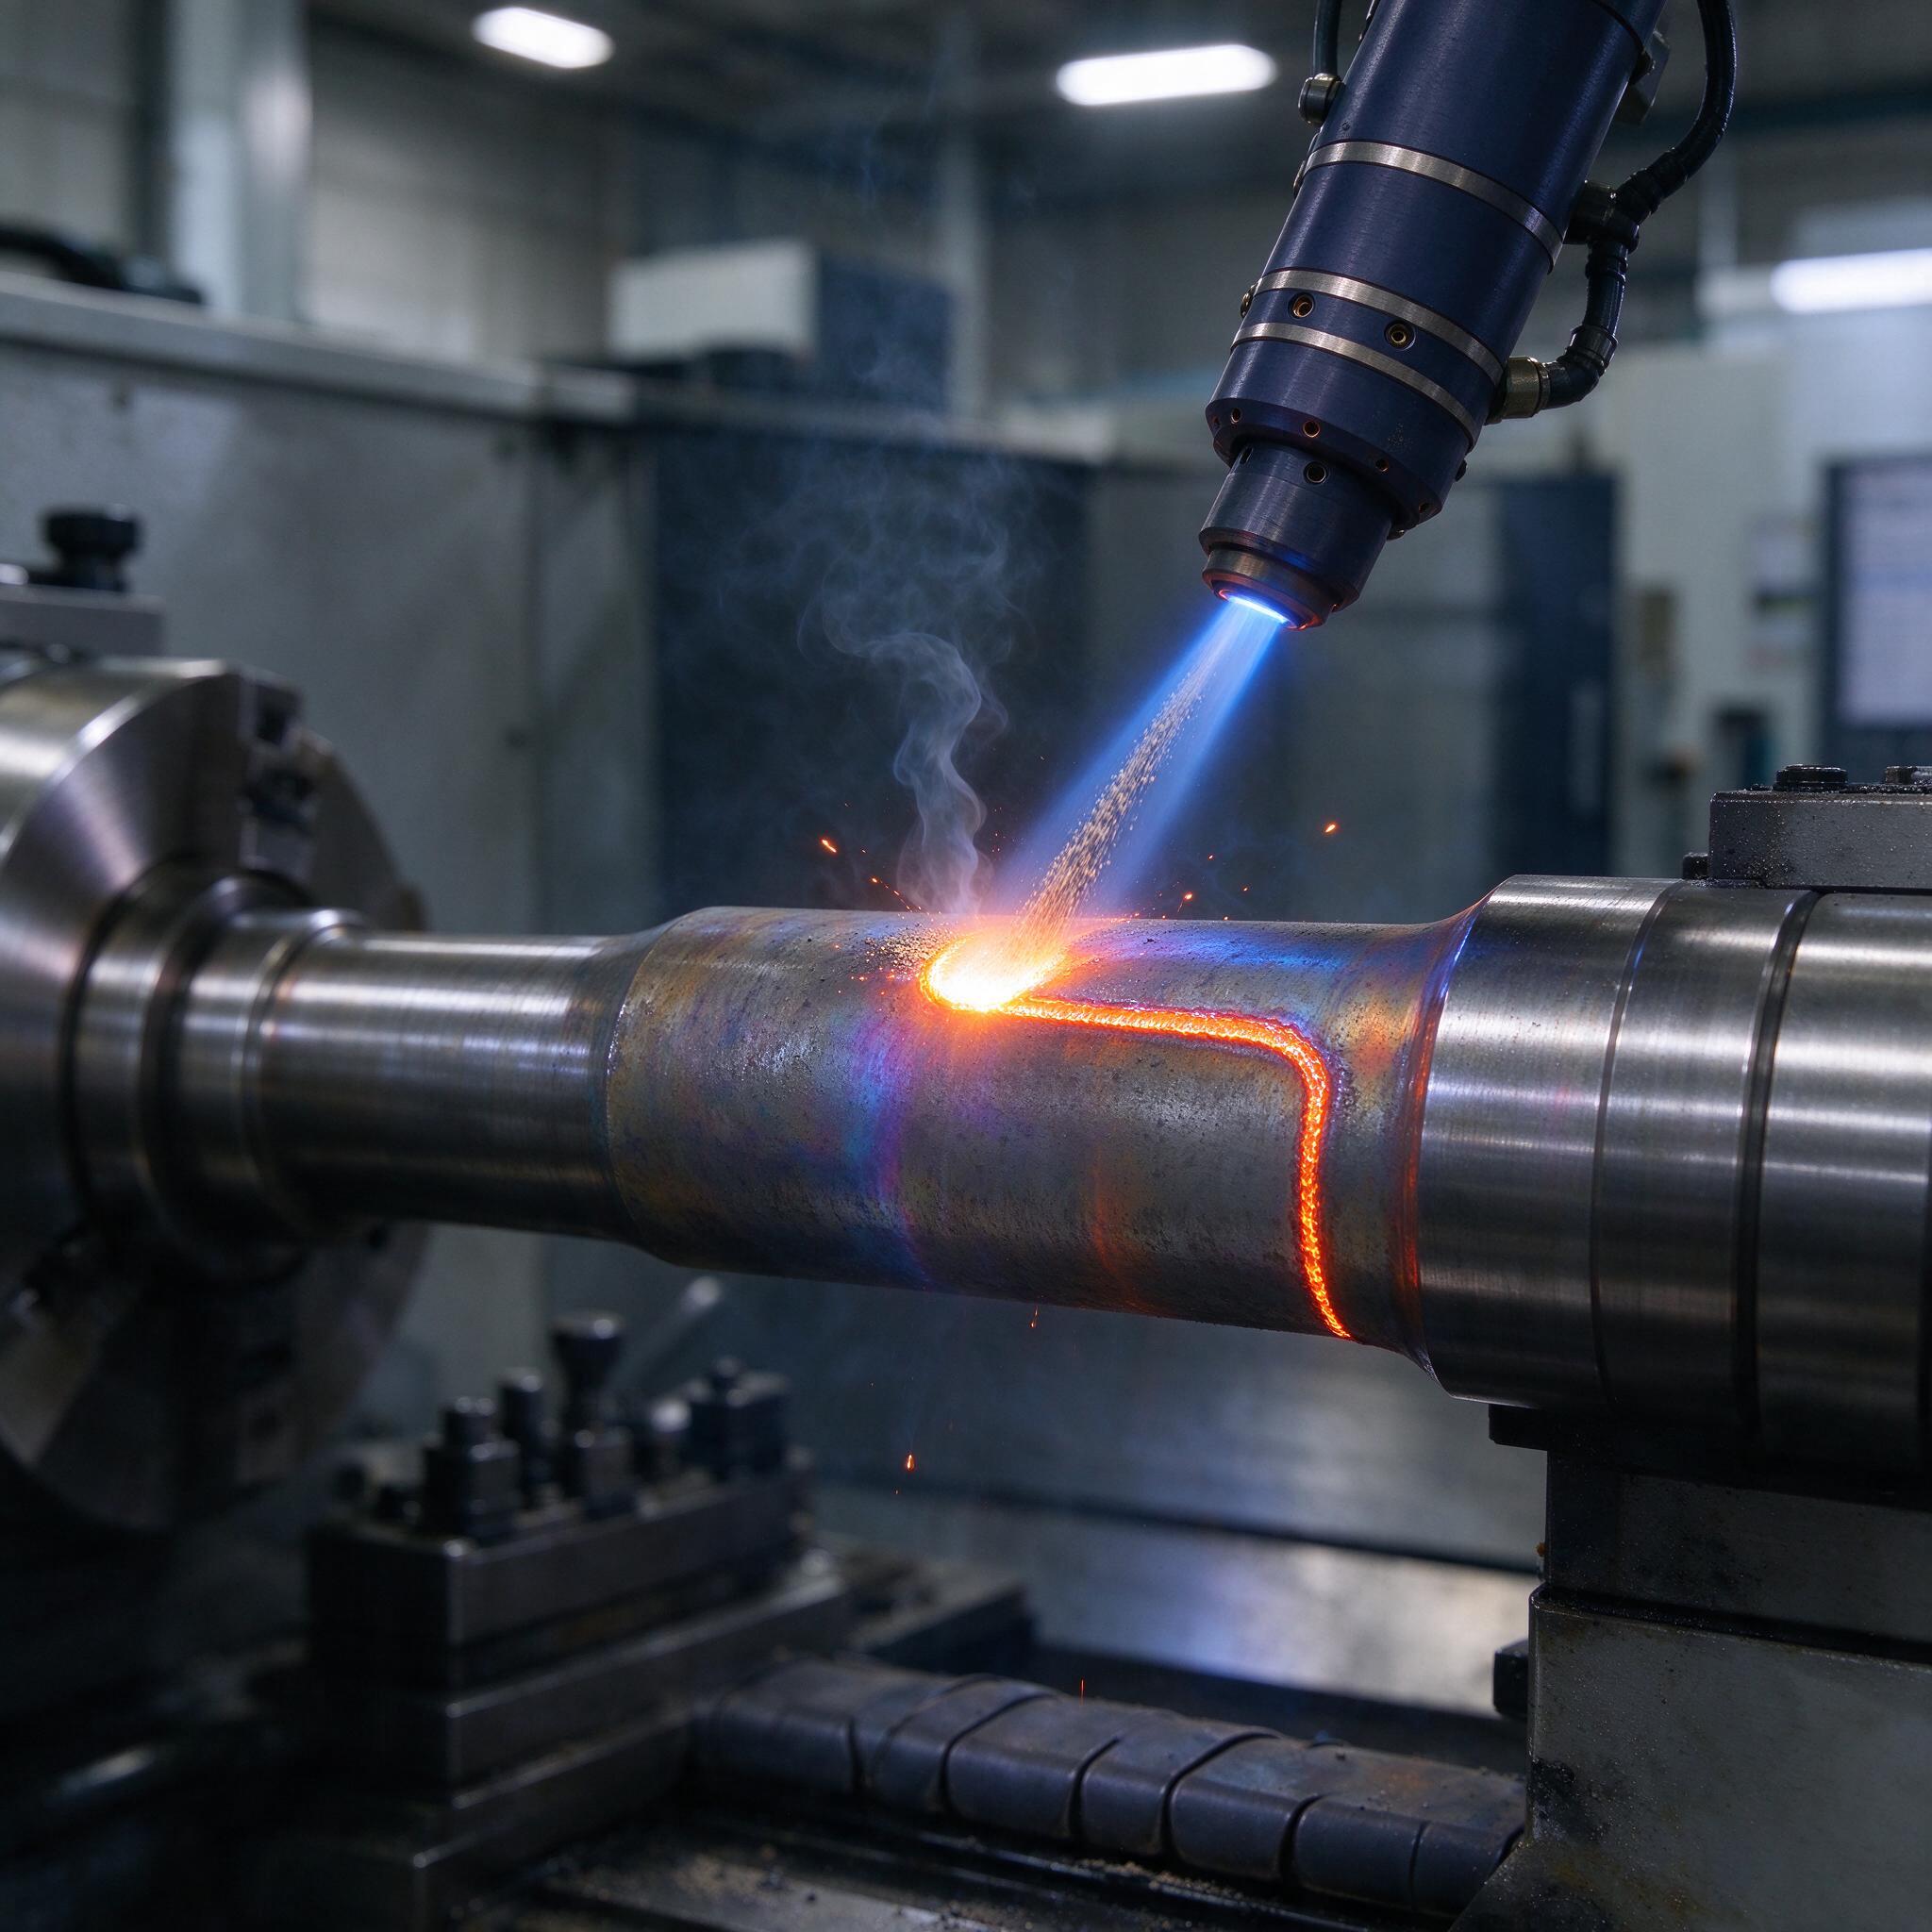
На фото — типичная картина с нашего участка: вал зажат в патроне токарного модуля, лазерная головка наклонена под углом, из сопла летит струя порошка, а на поверхности горит ванна расплава — видно, как предыдущий валик ещё светится оранжевым, дым поднимается вверх. Обычная смена. Обычная восстановленная деталь. А ведь ещё пять лет назад такой вал мы бы просто списали или месяц ждали новый.
Проблема знакома каждому, кто держит гидравлику в парке: шток гидроцилиндра износился по ходу, «поймали зарез», сальники начинают потеть, и машина встаёт. Новый шток — срок 8–12 недель, цена конская. Лазерная наплавка методом DED (Direct Energy Deposition) снимает эту боль: восстановление за 2–3 дня, припуск под шлифовку минимальный, зона термического влияния узкая — деталь не ведёт. Разберём, чем наплавлять, какие режимы держать и на что смотреть при выборе оборудования или подрядчика.
Почему DED, а не плазма, не вибродуговая, не ХТС
Мы перепробовали всё. Вибродуговая наплавка даёт пористость и микротрещины — на штоках под манжеты это приговор, масло выдавит за месяц. Плазменная порошковая наплавка — рабочий вариант, но тепловложения в 3–4 раза выше, шток тонкий, повело торцы, пришлось править на прессе. Хромирование — отдельная история с гальваникой и экологией, о которой мы предпочли забыть.
Лазерная наплавка на гибридном станке (лазер + токарная ось в одной базе) даёт слой 0,5–2 мм за проход с точностью по высоте ±0,1 мм, разбрызгивание порошка — считанные проценты, зона сплавления с основой — 0,1–0,3 мм без хрупких интерметаллидов. Шток после наплавки достаточно зашлифовать — снимаем 0,3–0,5 мм на сторону и получаем Ra 0,2–0,4 под манжеты. База у детали не перегревается: твердоть основы не уходит, шток после наплавки Inconel 625 держим не выше 120 °C по пирометру между проходами.
Порошки: 316L и Inconel 625, что когда класть
По опыту, мастера часто путают эти два материала и кладут 316L туда, где нужен Inconel, и наоборот. Расклад простой:
| Параметр | 316L | Inconel 625 |
|---|---|---|
| Твёрдость после наплавки | 25–30 HRC | 40–50 HRC |
| Коррозионная стойкость | Хорошая, общая | Отличная, в т.ч. хлориды, сероводород |
| Цена порошка (фракция 45–106 мкм) | ~3–5 тыс. руб/кг | ~12–18 тыс. руб/кг |
| Износостойкость | Средняя | Высокая за счёт Mo, Nb |
| Типовая задача | Восстановление посадочных шеек валов | Штоки гидроцилиндров, работающие в агрессивной среде, морская вода, буровые |
Если шток работает в обычной промзоне — 316L хватает, плюс под верхний слой можно положить тонкий слой Inconel 625 «на лицо» 0,5 мм, получаем компромисс по деньгам. Если деталь из 40Х или 40ХН — под наплавку 316L обязательно подложка из того же Inconel 625 или 309L тонким подслоем 0,3 мм, иначе на границе ловим трещины от разницы коэффициентов расширения. Это не теория — это мы заплатили однажды двумя бракованными валами, пока не начали класть подслой.
Режимы, которые реально работают
Лазер — волоконный, 3–6 кВт. Порошок — газопорошковая подача через сопло, аргон как несущий и защитный. Ориентиры по режимам (наш участок, шток Ø80–120 мм, материал основы 40Х):
- Мощность лазера: 1800–2500 Вт для слоя 1 мм за проход;
- Скорость наплавки: 0,4–0,8 м/мин, подача порошка 8–15 г/мин;
- Шаг валика: 40–60% от ширины валика (обычно 1,5–2,5 мм);
- Расход аргона: защитный 12–18 л/мин, несущий 6–8 л/мин;
- Смещение фокуса: +5…+8 мм выше поверхности, иначе «звенит» плазма и ванну выдувает;
- Предварительный подогрев подложки для 40Х: 150–200 °C, межпроходная температура — не выше 120 °C.
Если шпиндель звенит или станок не тянет обороты — не лезьте в наплавку на этом оборудовании, сначала приведите механику в порядок. Биение детали более 0,05 мм на радиусе даст неравномерный слой и потом кучу проблем на шлифовке.
Типичные ошибки: один случай, который дорого обошёлся
Однажды на участке мы поймали брак из-за того, что наплавщик менял спуск детали по высоте во время многослойной наплавки — не учёл, что деталь «подсаживается» на опорах от нагрева, и вал ушёл на 0,15 мм ниже по длине. Слой был на вид ровный, но толщина плавала: где-то 1,2 мм, где-то 0,6. При шлифовке в двух местах слой «ушёл в ноль» — обнажилась основа, и на посадочной шейке под подшипник после запрессовки пошло отслоение через 40 часов работы. Деталь списали, заказчику возместили, а мы переписали регламент: контроль геометрии между слоями каждые 0,8–1 мм наплавленного слоя, обязательно на призме с индикатором, а не «на глаз».
Ещё одна беда — нагар и окалина на поверхности перед следующим проходом. Если между проходами прошло больше 2–3 минут и порошок лёг на окисленную поверхность, на границе слоёв образуется каверна или неспай. Мы ставим между слоями лёгкую зачистку щёткой из нержавейки, и после этого брака по несплаям больше не видели.
Оборудование: гибридный станок или «лазер + токарка»
Есть два пути. Первый — гибридный станок, где наплавка и точение идут в одной установке: наплавили слой, тут же проточили, сразу шлифовальная шкурка — и готово. Из тех, что можно встретить на российском рынке, — решения на базе токарных центров с интеграцией волоконного лазера и порошкового сопла, либо специализированные DED-комплексы. Второй путь — бюджетный: ставим лазерный наплавочный комплекс рядом с обычным токарным станком и гоняем деталь между ними. Дешевле, но каждое переустановление — это риск по биению и по базам.
Мы работаем на гибриде. Честно: если объём восстановления больше 30–40 валов в месяц, гибрид окупается за год-полтора просто на том, что исчезают транспортные и переустановочные потери и снижается брак.
Как выбрать подрядчика или станок: чек-лист
- Спросите про пирометрию и контроль межпроходной температуры. Нет контроля — будет перегрев и трещины.
- Попросите показать протокол УЗК или капиллярки на готовых деталях. У нормального подрядчика на каждую партию есть дефектоскопия, а не «мы смотрим визуально».
- Уточните фракцию порошка и его происхождение. Порошок 45–106 мкм, сферический, газовое распыление — иначе сыплется нестабильно, слой плавает.
- Проверьте, как обеспечивается биение детали в патроне. Норма — не более 0,05 мм на радиусе, дальше — слой неровный.
- Если берёте станок — смотрите на жесткость механики и реальные обороты шпинделя под нагрузкой, а не паспортные. «Станок не тянет» — самая частая причина, почему гибридный комплекс стоит и пылится.
FAQ
Можно ли наплавить 316L прямо на 40Х без подслоя?
Нет, это не сработает, потому что разница коэффициентов термического расширения даёт напряжения на границе, и при первом же цикле нагрева-охлаждения полезут трещины. Минимум — подслой 309L или Inconel 625 толщиной 0,3–0,5 мм.
Какая максимальная толщина слоя за один проход?
За один проход реально 1,2–1,5 мм максимум при мощности 2,5 кВт, дальше начинается непровар и пористость у основания валика. Если нужен слой 2 мм — кладём два прохода с зачисткой между ними.
Слой 40–50 HRC реально получить только за счёт порошка?
Нет. Inconel 625 даёт 40–45 HRC «как есть», но если нужен стабильный 45–50, добавляем в порошок карбиды (NiCrBSi + WC до 30%) или после наплавки делаем старение. Чистым 625 выше 45 HRC вы не выжмете, что бы ни говорили продавцы порошка.
Вместо заключения
Лазерная наплавка DED — не волшебство, а отработанная технология с конкретными режимами и конкретными граблями. Порошок под задачу, подслои под разнородные стали, контроль температуры и геометрии между слоями — и шток, который месяц назад ехал на списание, снова стоит в гидроцилиндре и работает. Мы свой выбор сделали.