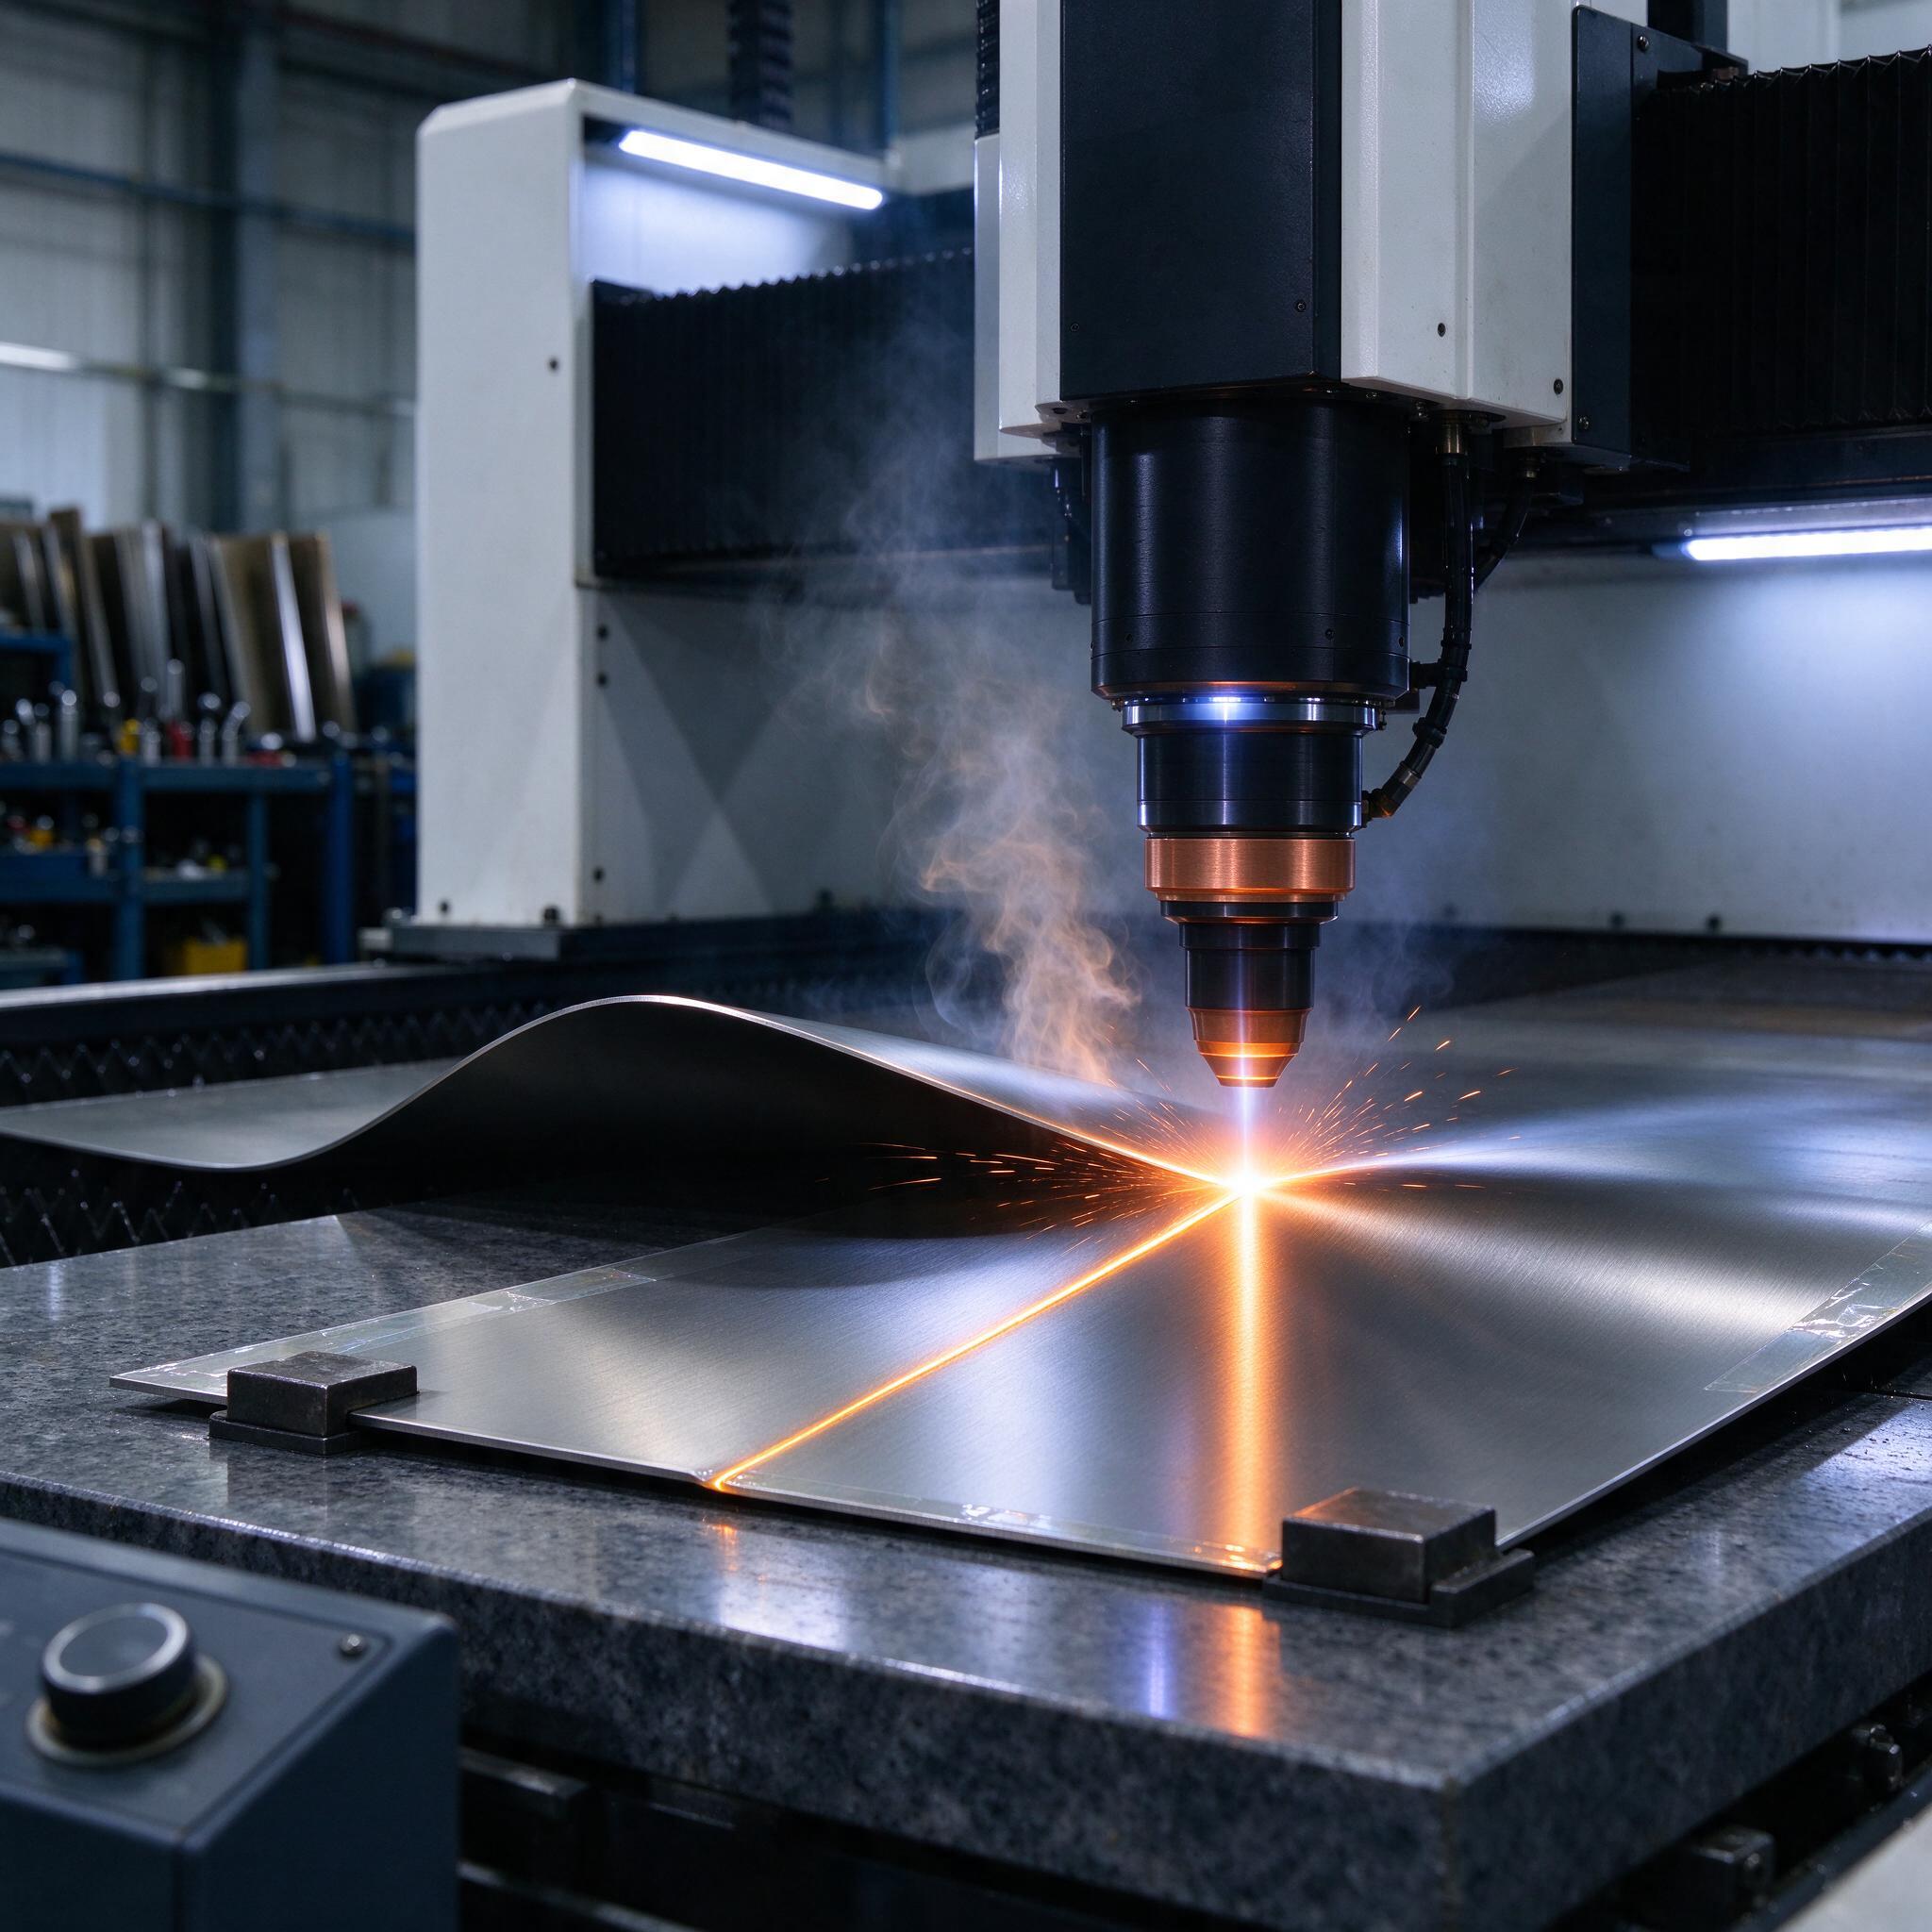
К нам на днях прибежал конструктор с деталями кронштейна — 40 штук, толщина 1,2 мм, Ст08пс, шесть гибов. В обычной ситуации это заказ пресс-формы, две-три недели и 60-80 тысяч за оснастку, которую потом положат на полку и забудут. Серия мелкая, окупать штамп никто не будет. Ситуация знакомая до боли — такие заказы мы раньше либо отказом отклоняли, либо гнули «на коленке» в тисках с молотком и надеждой. Сейчас берем лазерную гибку — и тему хочется разложить по полочкам, потому что вокруг нее слишком много маркетингового тумана.
Сразу уточню терминологию, чтобы не путать с обычной гибкой на листогибе. Лазерная гибка ( laser forming,гибка без оснастки) — это когда лист деформируется не давлением пуансона, а управляемым локальным нагревом: луч сканирует по линии будущего гиба, поверхностный слой сжимается при нагреве и при остывании «утягивает» материал, лист сам складывается вдоль траектории. Никакого инструмента, никакого износа, никакой переналадки. В процессе, как на фото с нашего участка, — луч, сноп искр и дымок над зоной нагрева; лист лежит на гранитной плите стола, прижатый парой стальных упоров, свес «висит» и сам поднимается по мере прохода. Красиво и немного непривычно после прессов.
Физика процесса — без академизма, по-рабочему
Работают три механизма, и для листа 0,5–2 мм основной — температурный градиент (Temperature Gradient Mechanism, TGM). Суть простая: пятно луча диаметром примерно 0,2–0,5 мм идет со скоростью 2–10 мм/с по стали, верхние 0,1–0,3 мм разогреваются до 400–700 °C, а основная толщина остается холодной и работает как упругая основа. Горячий слой пытается расшириться, сжимается пластически, при остывании дает усадку — и лист поворачивается к лучу на угол 0,5–2° за один проход. Нужно 30°? Делаем 15–25 проходов туда-обратно. Медленно? Да. Зато переналадка — это смена программы, а не перестановка 200-килограммового штампа.
По опыту, мастера часто путают режимы для резки и для гибки. Это разные вещи: на резке мы душим мощность ради скорости, на гибке задача обратная — контролируемый нагрев без проплавления. Типовые стартовые режимы для нашей волоконки IPG YLS-2000 (пятно фокусировкой F=200 мм, сопло на расстоянии 8–12 мм от поверхности):
- Ст08 / 09Г2С, 1 мм: P = 400–600 Вт, V = 4–6 мм/с, угол за проход ~1°;
- нержавейка 12Х18Н10Т, 1 мм: P = 500–800 Вт, V = 5–8 мм/с, нержавейка «гнется» хуже — теплопроводность ниже, кривая отражения, проходов больше;
- алюминий АМг, 1,5 мм: P = 800–1200 Вт, V = 8–12 мм/с — отражает почти все, приходится душить фокус и повышать скорость, иначе ловим прожог;
- медь — честно скажу, не берем. Отражение убийственное для волоконного источника, только с зеленым лазером и то со скрипом.
Остывание между проходами — обязательно. Пауза 5–15 секунд или обдув сжатым воздухом, иначе тепловая губа накапливается и угол уходит непредсказуемо. СОЖ тут не нужна и вредна — испортите оптику брызгами, работает «на сухую».
Когда лазерная гибка бьет штамповку, а когда нет
Скучная истина: это не замена прессу в потоке. Это замена прессу на мелких сериях и прототипах. Ориентиры из нашей практики сведены в таблицу:
| Критерий | Штамповка | Лазерная гибка |
|---|---|---|
| Партия | от ~500–1000 шт | 1–300 шт |
| Толщина листа | 0,3–6 мм | оптимум 0,5–2 мм |
| Затраты на старт | штамп 50–300 тыс. руб., 2–4 недели | программа, 1–2 часа |
| Цикл на деталь | 3–10 секунд | 3–20 минут (многопроходно) |
| Радиус гиба | фиксирован инструментом | любой, повторяемость ±0,3–0,5 мм по углу |
| Повторяемость в партии | ±0,1–0,2 мм | ±0,5–1° по углу, нужен контроль |
Чувствуете баланс? Плата за отсутствие оснастки — время. Деталь на 40 гибов-проходов может идти четверть часа. Если заказчик приносит 2000 кронштейнов в месяц — мы его честно отправляем на штамп, это будет дешевле в третий месяц. Если 50 штук в квартал с изменениями по ходу — лазер, без вариантов.
Наш косяк — чтобы вы не повторяли
Однажды на участке мы поймали брак из-за того, что гнули деталь из 09Г2С, нарезанную на плазме с сильным нагаром по линии реза. Закопченная поверхность поменяла поглощение луча — первый проход шел нормально, а на обратном луч входил в зону с нагаром и углерод давал локальный перегрев, каверну глубиной 0,4 мм прямо по линии гиба. Пять деталей в брак, и главное — не сразу поняли, в чем дело: грешили на материал. С тех пор правило железное: перед лазерной гибкой заготовка чистая, заусенец снят, след от реза шлифуем или располагаем траекторию так, чтобы луч не ходил по кромке реза. И второе — не кладите траекторию ближе 3–4 мм к вырезанному отверстию: кромка подтягивается, отверстие превращается в овал.
Типичные ошибки, которые видим у новичков в этом деле:
- Гонят мощность «чтобы быстрее» — получают прожог или выпуклость на поверхности вместо упругого гиба.
- Игнорируют анизотропию проката: гиб поперек прокатки идет иначе, чем вдоль, угол «гуляет» по партии.
- Забывают про пружинение — оно тут не явное, как на листогибе, а «накопительное»: недогиб после последнего прохода всплывает через сутки.
- Кладут лист на стол без прижима и ловят вибрацию на свободном свесе — шпиндель звенит уже от резонанса заготовки, а не от станка.
Как выбрать станок или подрядчика: чек-лист
- Источник с плавной регулировкой мощности в диапазоне 5–100% и откликом быстрее 10 мс — иначе старт/стоп на поворотах траектории будет выжигать ямы.
- Спросите прямо: есть ли у них режимы именно под гибку, а не только под рез? Демо на вашем материале — за свой счет, до подписания.
- Уточните, как контролируют угол: контактный щуп, профилометр или «на глаз по угольнику». Третий вариант — привет, разброс в градус.
- Оцифровка повторяемости: подрядчик должен назвать цифру ±X° и подтвердить ее на пробной партии, а не махать руками.
- Для алюминия и меди — ищите гребенку по отражению (специализированные источники или защита от обратного отражения, иначе спалите излучатель).
FAQ
Можно ли на лазерной гибке получить радиус 0,5 мм на нержавейке 1 мм?
Нет, чисто геометрически это не сработает: минимальный стабильный радиус при TGM-гибке — порядка толщины листа, а на нержавейке из-за упругого возврата фактически от 1,5 толщин. Хотите 0,5 мм — это пресс или штамп, лазер тут даст затянутый «мягкий» гиб с разбросом.
Портится ли структура металла в зоне гиба?
На сталях при наших режимах — нет: нагрев до 600–700 °C с быстрым отводом тепла в массу — это не термообработка, ЗТВ узкая, микротвердость меняется в слое 0,2–0,3 мм максимум. Для конструкционных деталей — не критично. Но на высокоуглеродистых сталях и на деталях под устаревшие нагрузки я бы потребовал протокол испытаний образцов.
Почему бы просто не взять листогиб с ЧПУ, оснастка же у него универсальная?
Отчасти правда, и на сериях от 30–50 штук листогиб с секционными инструментами часто выигрывает по времени. Но листогиб требует минимум 60–80 мм «крыла» под балку и поедет кромку, если на детали есть рельеф; лазер гнет без касания — рельефы, вырезы, локальные гибы вплотную к отверстию. Плюс радиус любой, без смены матриц. Поэтому у нас они сосуществуют: лазер — на сложную геометрию и микро-серии, пресс — на все остальное.
Резюме простое: мелкие серии листового металла больше не обязаны окупать штамп. Лазерная гибка — медленная, требовательная к чистоте заготовки и режимам штука, но там, где раньше мы говорили заказчику «нет» из-за оснастки, теперь говорим «сколько штук и когда». Технологу на заметку — начните с пробной детали на чужом станке, свои режимы набьете за месяц.