Почему кронштейн из ВТ22 — это не просто «отштамповать и забыть»
Ситуация, знакомая почти каждому, кто связан с титаном: заказчик приносит чертёж кронштейна из ВТ22, смотрит на нас с надеждой, а мы смотрим на сечение заготовки и уже мысленно прикидываем, сколько переходов придётся городить, чтобы не поймать утяжину в бобышке. ВТ22 — сплав тяжёлый в обработке, псевдо-альфа+бета, легированный молибденом, ванадием, хромом и железом. Он прочный — до 1100 МПа после термообработки, — но за эту прочность приходится платить узким температурным интервалом деформации и чувствительностью к перегреву. Чуть пересидел заготовку в печи — альфа-слой вырос, штамп «сел», металл потёк как жвачка. Чуть недогрел — станок не тянет, поковка не заполняет гравюр, рёбра получаются недоштампованными.
На нашем участке штампуем кронштейны в закрытых штампах на гидравлических прессах усилием от 1000 до 2500 тонн. Диапазон температур нагрева — 880–950 °C. Ниже разберём, почему именно так, как контролировать утяжину по переходам и где обычно всё идёт наперекосяк.
Температурный интервал: 880–950 °C и ничего сверху
Полиморфное превращение в ВТ22 лежит в районе 855–870 °C. Нагрев под деформацию держим в бета-области, но недалеко от неё — 880–950 °C максимум. Почему не выше? А вот почему: при 970 °C и выше начинается интенсивный рост бета-зерна, и после отжига мы получаем грубую зернистую структуру, которую потом НДТ-контроль не всегда ловит, но механика уже просела. Плюс наволакивание альфа-слоя до 0,15–0,2 мм — а это минус пластичность, минус выносливость.
Нагреваем в электропечах с выдвижным подом, термопары ТПП поверяем раз в квартал. Время выдержки считаем от сечения: примерно 1–1,5 минуты на миллиметр. Заготовку под печь режем из прутка или из предварительной поковки на прессе. Индукционный нагрев для ВТ22 мы не используем принципиально — слишком быстрый перепад по сечению, у массивного кронштейна сердцевина не успевает прогреться, и на поверхности — перегрев, в центре — недогрев.
Между печью и прессом — секундомер. Титан остывает быстро, особенно на бойках. Держим правило: время переноса не более 15 секунд на каждый переход, иначе ставим подогрев штампа газовыми горелками прямо у пресса. Штампы перед сменой прогреваем до 250–300 °C — холодный штамп это «заморозка» заготовки на первом же ударе и недоштамповка по тонким сечениям.
Закрытый штамп против открытого: зачем нам лишние проблемы
Кронштейн — деталь с развитыми бобышками, толстой центральной частью и тонкими рёбрами. В открытом штампе половина металла ушла бы в облой, а ВТ22 — материал недешёвый, кокиль, как говорится, сам себя не купит. Закрытый штамп даёт выход металла по пропитке до 10–15% против 25–35% в открытом, плюс точное заполнение гравюры без облоя. Но закрывает он не бесплатно.
- Требуется точный расчёт объёма заготовки. Ошибка +5% по массе — и усилие пресса подскакивает на 30–40%, а штамповочные вставки начинают «плыть» уже на второй сотне поковок.
- Обязательны выталкиватели. Без них поковка закусывается в матрице, и мастер-штамповщик потом ломает зубило, вытаскивая её крюком.
- Зазор между пуансоном и матрицей держим 0,3–0,5 мм по диаметру. Больше — металл выдавливается в зазор и образует «фонарик» с последующей задиром поверхности.
Штамповую оснастку делаем из 5ХНМ или 4Х5МФС с азотированием. Стойкость — 800–1200 поковок до первой перешлифовки гравюры, при наличии смазки на основе графита с боросиликатным стеклом. Смазку наносим кистью на горячую гравюру между переходами — стеклосмазка даёт и теплоизоляцию, и скольжение. Без неё титан буквально сваривается со штампом.
Усилие пресса: 1000, 1600 или 2500 тонн?
Усилие деформации при штамповке титана в закрытых штампах выше, чем у стали той же геометрии, примерно в 1,5–2 раза. Причина — высокое сопротивление деформации ВТ22 и высокая теплопроводность... точнее, наоборот, низкая: металл не разогревается от контакта равномерно, локально остывает, и усилие растёт.
| Пресс | Масса поковки кронштейна | Особенности |
|---|---|---|
| 1000 т (гидравлический) | до 3 кг | Один окончательный переход, максимум — черновой + чистовой. При более сложной геометрии — недоштамповка по рёбрам. |
| 1600 т | 3–8 кг | Оптимум для большинства кронштейнов. Держит 2–3 перехода в одном ручье-блоке со съёмными вставками. |
| 2500 т | 8–15 кг и выше | Многоручьевые блоки, предварительный профиль + окончательный. Возможна штамповка с прямым выдавливанием бобышек. |
Конкретные модели, на которых работаем: К04.004.1600 и К04.006.2500 — гидравлика с выталкивателями в столе и ползуне, усилие регулируется по манометру в цилиндре. Скорость смыкания на рабочем ходу — 10–30 мм/с. Медленнее не надо — титан остынет и не деформируется, быстрее — риск перегрева контактной поверхности и срыва гравюры.
Контроль утяжины по переходам: где она прячется
Утяжина — это моя головная боль на протяжении всех двадцати лет. Образуется она в конце деформации, когда металл в центре заготовки ещё «живой», а периферия уже остыла и застыла. Центральная зона продолжает течь и тянет за собой металл внутрь — образуется рыхлота или полость, которая потом выходит в тело поковки. На кронштейнах из ВТ22 утяжина чаще всего сидит в бобышках под крепёжные отверстия и в переходе от толстой центральной части к рёбрам.
Как мы с ней боремся по переходам:
- Заготовка. Отруб на пресс-ножницах не катим — только резка на ленточнопильном, торец без зареза и без заусенцев. Косой рез — это уже источник вытяжки металла в конус.
- Осадка / предварительный профиль. Осаживаем до относительной высоты 0,4–0,5 от исходной. Ключевой момент — торцевые поверхности должны быть плоскими, без «грибка». Грибок = начало будущего дефекта.
- Черновой ручей. Даем припуск по рёбрам 1,5–2 мм, радиусы увеличенные — R8 минимум. В черновом ручье металл должен лечь в бобышки, но НЕ заполнить рёбра до конца. Если заполнит — окончательный переход пойдёт с холодной «коркой» и потянет утяжину.
- Окончательный ручей. Усилие подаём плавно, на выталкивателях. Выталкиватель включаем сразу после остановки ползуна — застывание металла в матрице без выталкивания тоже провоцирует рыхлоту в районе бобышки.
Контроль — на каждом переходе, не только в конце. Первый поковок из партии (наладка) режем на дисковом отрезном по самой опасной зоне — макроetch, травление в смеси плавиковой и азотной кислоты. Смотрим влёт ли утяжина, поджог, корочка. На потоке — УЗК по бобышкам, частота 5 МГц, по ОСТ 1 90173. Утяжина глубиной более 0,5 мм — брак, доработка не допускается.
Однажды на участке мы поймали брак из-за того, что сменили поставщика заготовки. Прислали пруток того же диаметра, но с другим режимом отжига. Внешне — не отличить. При штамповке металл повёл себя иначе: сопротивление деформации оказалось выше, бобышка в черновом ручье не заполнилась, а на окончательном переходе мастер дал «доводку» — тройной подачей усилия. Итог: на контрольной поковке нашли утяжину глубиной 2 мм под бобышкой. Партию — в изолятор брака, штамп — на ревизию, а мы — разбираться с входным контролем. С тех пор сертификат на ВТ22 проверяем не только на химсостав, но и на механику, и каждый новый плав — пробная штамповка с резом на травление.
Типичные ошибки: из практики, не из учебника
По опыту, мастера часто путают недоштамповку с утяжиной. Внешне похоже: бобышка «не вышла», поверхность рыхлая. Но недоштамповка — это недостача металла, лечится подогревом и дополнительным переходом. Утяжина — это уже порок, «свернувшийся» внутрь, на поверхности может даже не быть признаков. Разница на резе видна сразу: недоштамповка — ровный недовыполненный профиль, утяжина — рваная каверна с окислёнными стенками. Если резать не умеешь — не режь всухую, диск «подожжёт» титан, и на травлении вылезет ложный дефект.
Вторая история: штамповщик «для верности» нагревал заготовку до 980 °C — думал, металл лучше потечёт. Потёк. В прямом смысле — по рёбрам вытек в зазор и заварил выталкиватель. Плюс альфа-слой на готовых поковках под 0,25 мм. Три сотни деталей — под стружку, потому что травление такой слой не снимает, а разбраковка по твёрдости показала падение пластичности. Теперь у нас на печи — блокиратор, выше 950 °C физически не выставишь.
И третья классика: работа с непрогретым штампом после обеденного перерыва. Первый-второй поковок — холодная корка на гравюре, металл остывает, усилие прёт вверх, у гидравлики сбивается предохранительный клапан. Мы ввели правило: пауза более 20 минут — прогрев гравюры горелками и два «пустых» хода на прокладке.
Как выбрать подрядчика или пресс под кронштейн из ВТ22
- Пресс. Гидравлика с выталкивателем и регулируемым усилием. Кривошипный для титановых закрытых штампов не годится — жёсткая ударная характеристика, риск закусывания и разрушения оснастки.
- Штамповая оснастка. Спросите, из какой стали и с каким покрытием. 5ХНМ без азотирования на ВТ22 живёт 300–400 поковок, с азотированием — втрое дольше.
- Контроль. Должен быть входной контроль плавы, пробная штамповка с резом, УЗК готовых поковок. Если подрядчик говорит «мы на просвет смотрим» — бегите.
- Нагрев. Печь с точностью ±10 °C и поверенными термопарами. Индукционники — только для мелких сечений, не для кронштейнов.
- Логистика переходов. Уточните, сколько переходов в техпроцессе. Если один — из заготовки сразу в чистовую гравюру, утяжина почти гарантирована на деталях с бобышками.
FAQ
Можно ли штамповать ВТ22 в закрытом штампе на молоте вместо пресса?
Нет, это не сработает для полноценных кронштейнов. Молот даёт ударную деформацию, а титан плохо переносит высокоскоростную деформацию при низкой температуре заготовки — металл успевает остыть между ударами, и рёбра не заполняются. Плюс риск разрушения штамповой вставки при закусывании. Молотовая штамповка титана возможна только для мелких деталей с множеством промежуточных подогревов, что экономически бессмысленно.
Насколько критично превысить 950 °C на 30–40 градусов?
Критично. Рост бета-зерна и альфа-слой — это не «пройдёт термообработка», это необратимо. После такой перегрева механика падает, УЗК может быть чистым, но выносливость узла — под вопросом. Для ответственных кронштейнов это прямой брак, а не доработка.
Можно ли обойтись одним переходом, если кронштейн простой, без бобышек?
Если геометрия действительно простая — пластина с одним утолщением, масса до 1,5 кг — да, один переход на прессе 1000 т реален при точном объёме заготовки. Но как только появляются две разные толщины и хоть какая-то бобышка — два перехода минимум. Один переход на сложном кронштейне — это лотерея с утяжиной, и выигрыш в цикле не окупает брак.
Вместо заключения
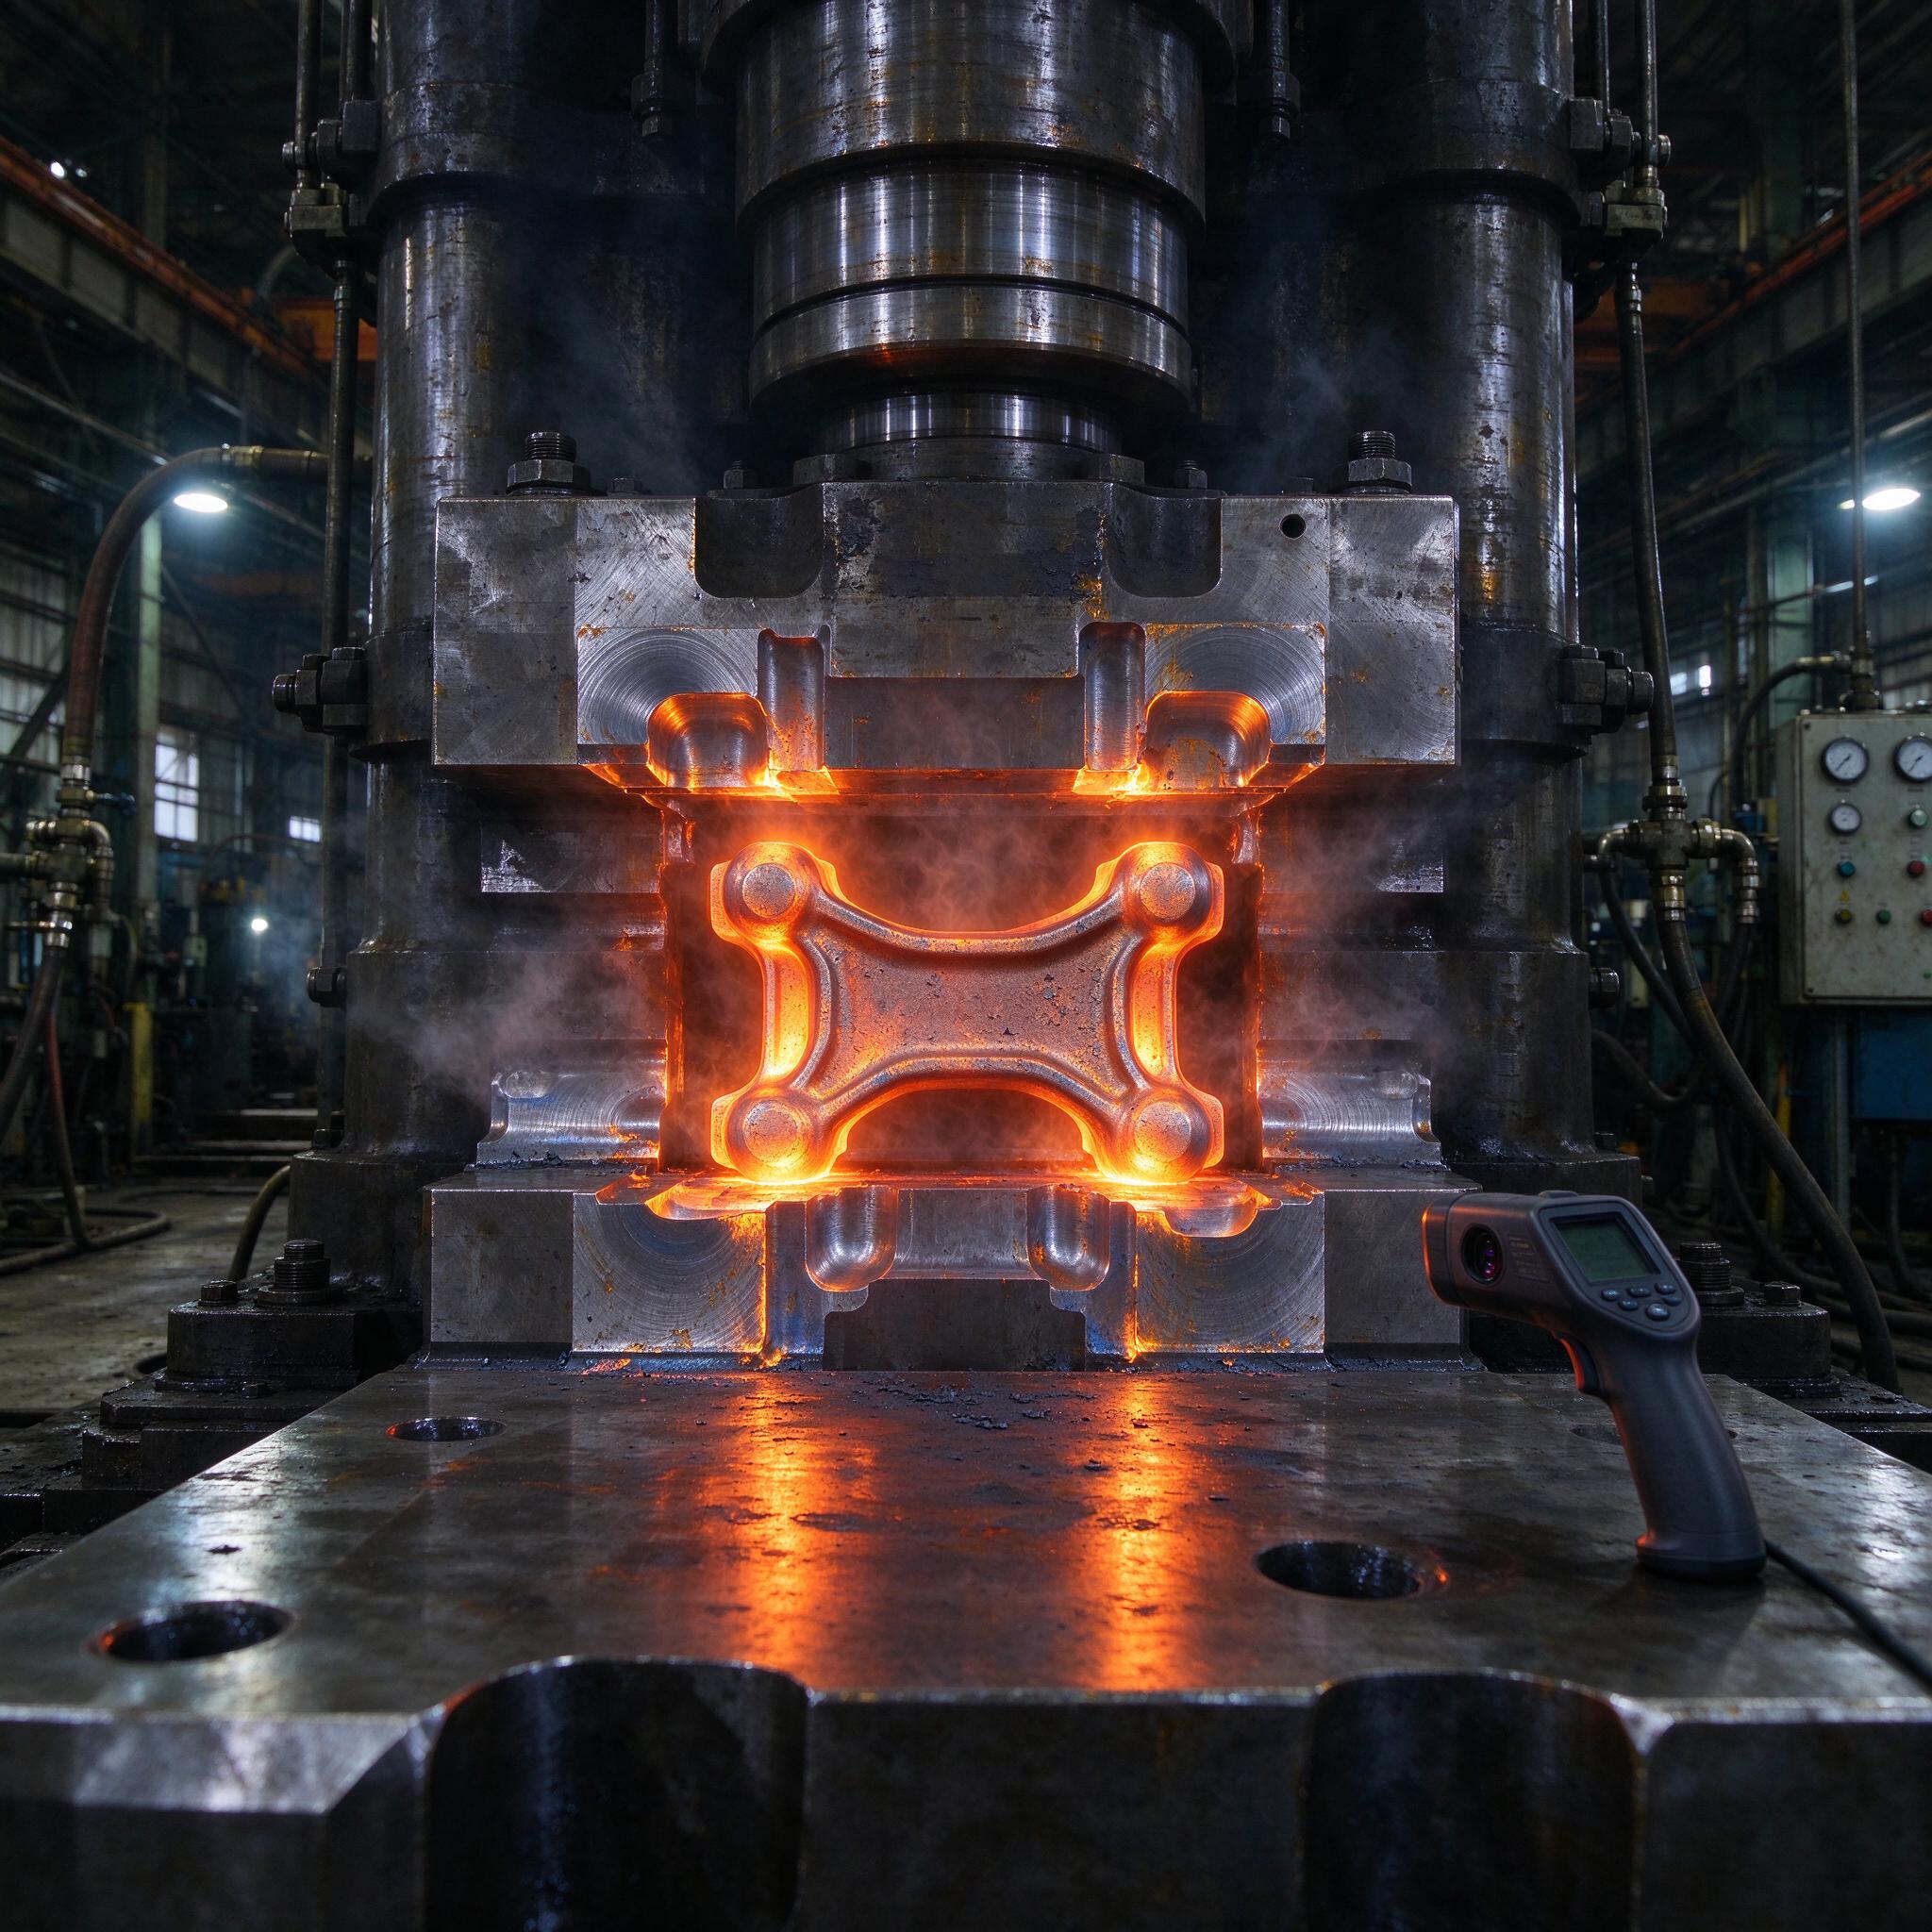
ВТ22 — сплав, который прощает только точность. Точный нагрев 880–950 °C, точный объём заготовки, точный контроль по каждому переходу. Пресс 1000–2500 т с закрытым штампом решает задачу по металлоёмкости и качеству, но только если техпроцесс выстроен по шагам, а не «на глаз мастера». На фото — типичная картина с нашего участка: гидравлический пресс, штамповая оснастка в паре «пуансон-матрица», светящаяся заготовка кронштейна в гравюре, пирометр на столе для экспресс-проверки температуры перед ходом ползуна. Рутинная работа. Именно из этой рутины и складывается качество титановой поковки.