Почему фланец из 09Г2С — это не «просто блин с дыркой»
Начну с случая, который до сих пор вспоминаем на планёрках. Приходит партия фланцев Ду300 на давление 1,6 МПа — вроде всё красиво, размеры в поле, а на гидроиспытаниях трещина по зеву. Разбирались неделю. Итог: заготовку перегрели до 1280 °C, припёк, а потом кузнец дожал её за один переход «на холодную» — при 900 °C. Классика. Сталь 09Г2С внешне прощает многое, но на ковке в открытых штампах ведёт себя капризно: низкий углерод даёт хорошую свариваемость и вязкость, зато марганец с кремнием при перегреве мгновенно ловят рост зерна, и ударная вязкость на минусовых температурах падает в разы. А ведь фланцы из 09Г2С и берут именно под Севера и под трубопроводы. Разберём, как мы готовим заготовки, какие переходы прокатываем и почему допуск на смещение штампа 0,5 мм — не бюрократия, а жизнь.
Нагрев: 1150–1250 °C, и ни градусом выше
Режим нагрева — это 80 % успеха всей ковки. Ковочные температуры для 09Г2С: начало деформации 1150–1250 °C, конец — не ниже 800 °C, а лучше 850. Выше 1250 мы выжигаем границу зёрен — получаем тот самый перегрев с окисленной сеткой по границам, который ультразвук потом не увидит, а разрушение покажет. Ниже 800 наращиваем усилие деформации, штамп начинает «плыть», а на кромках фланца ловим трещины.
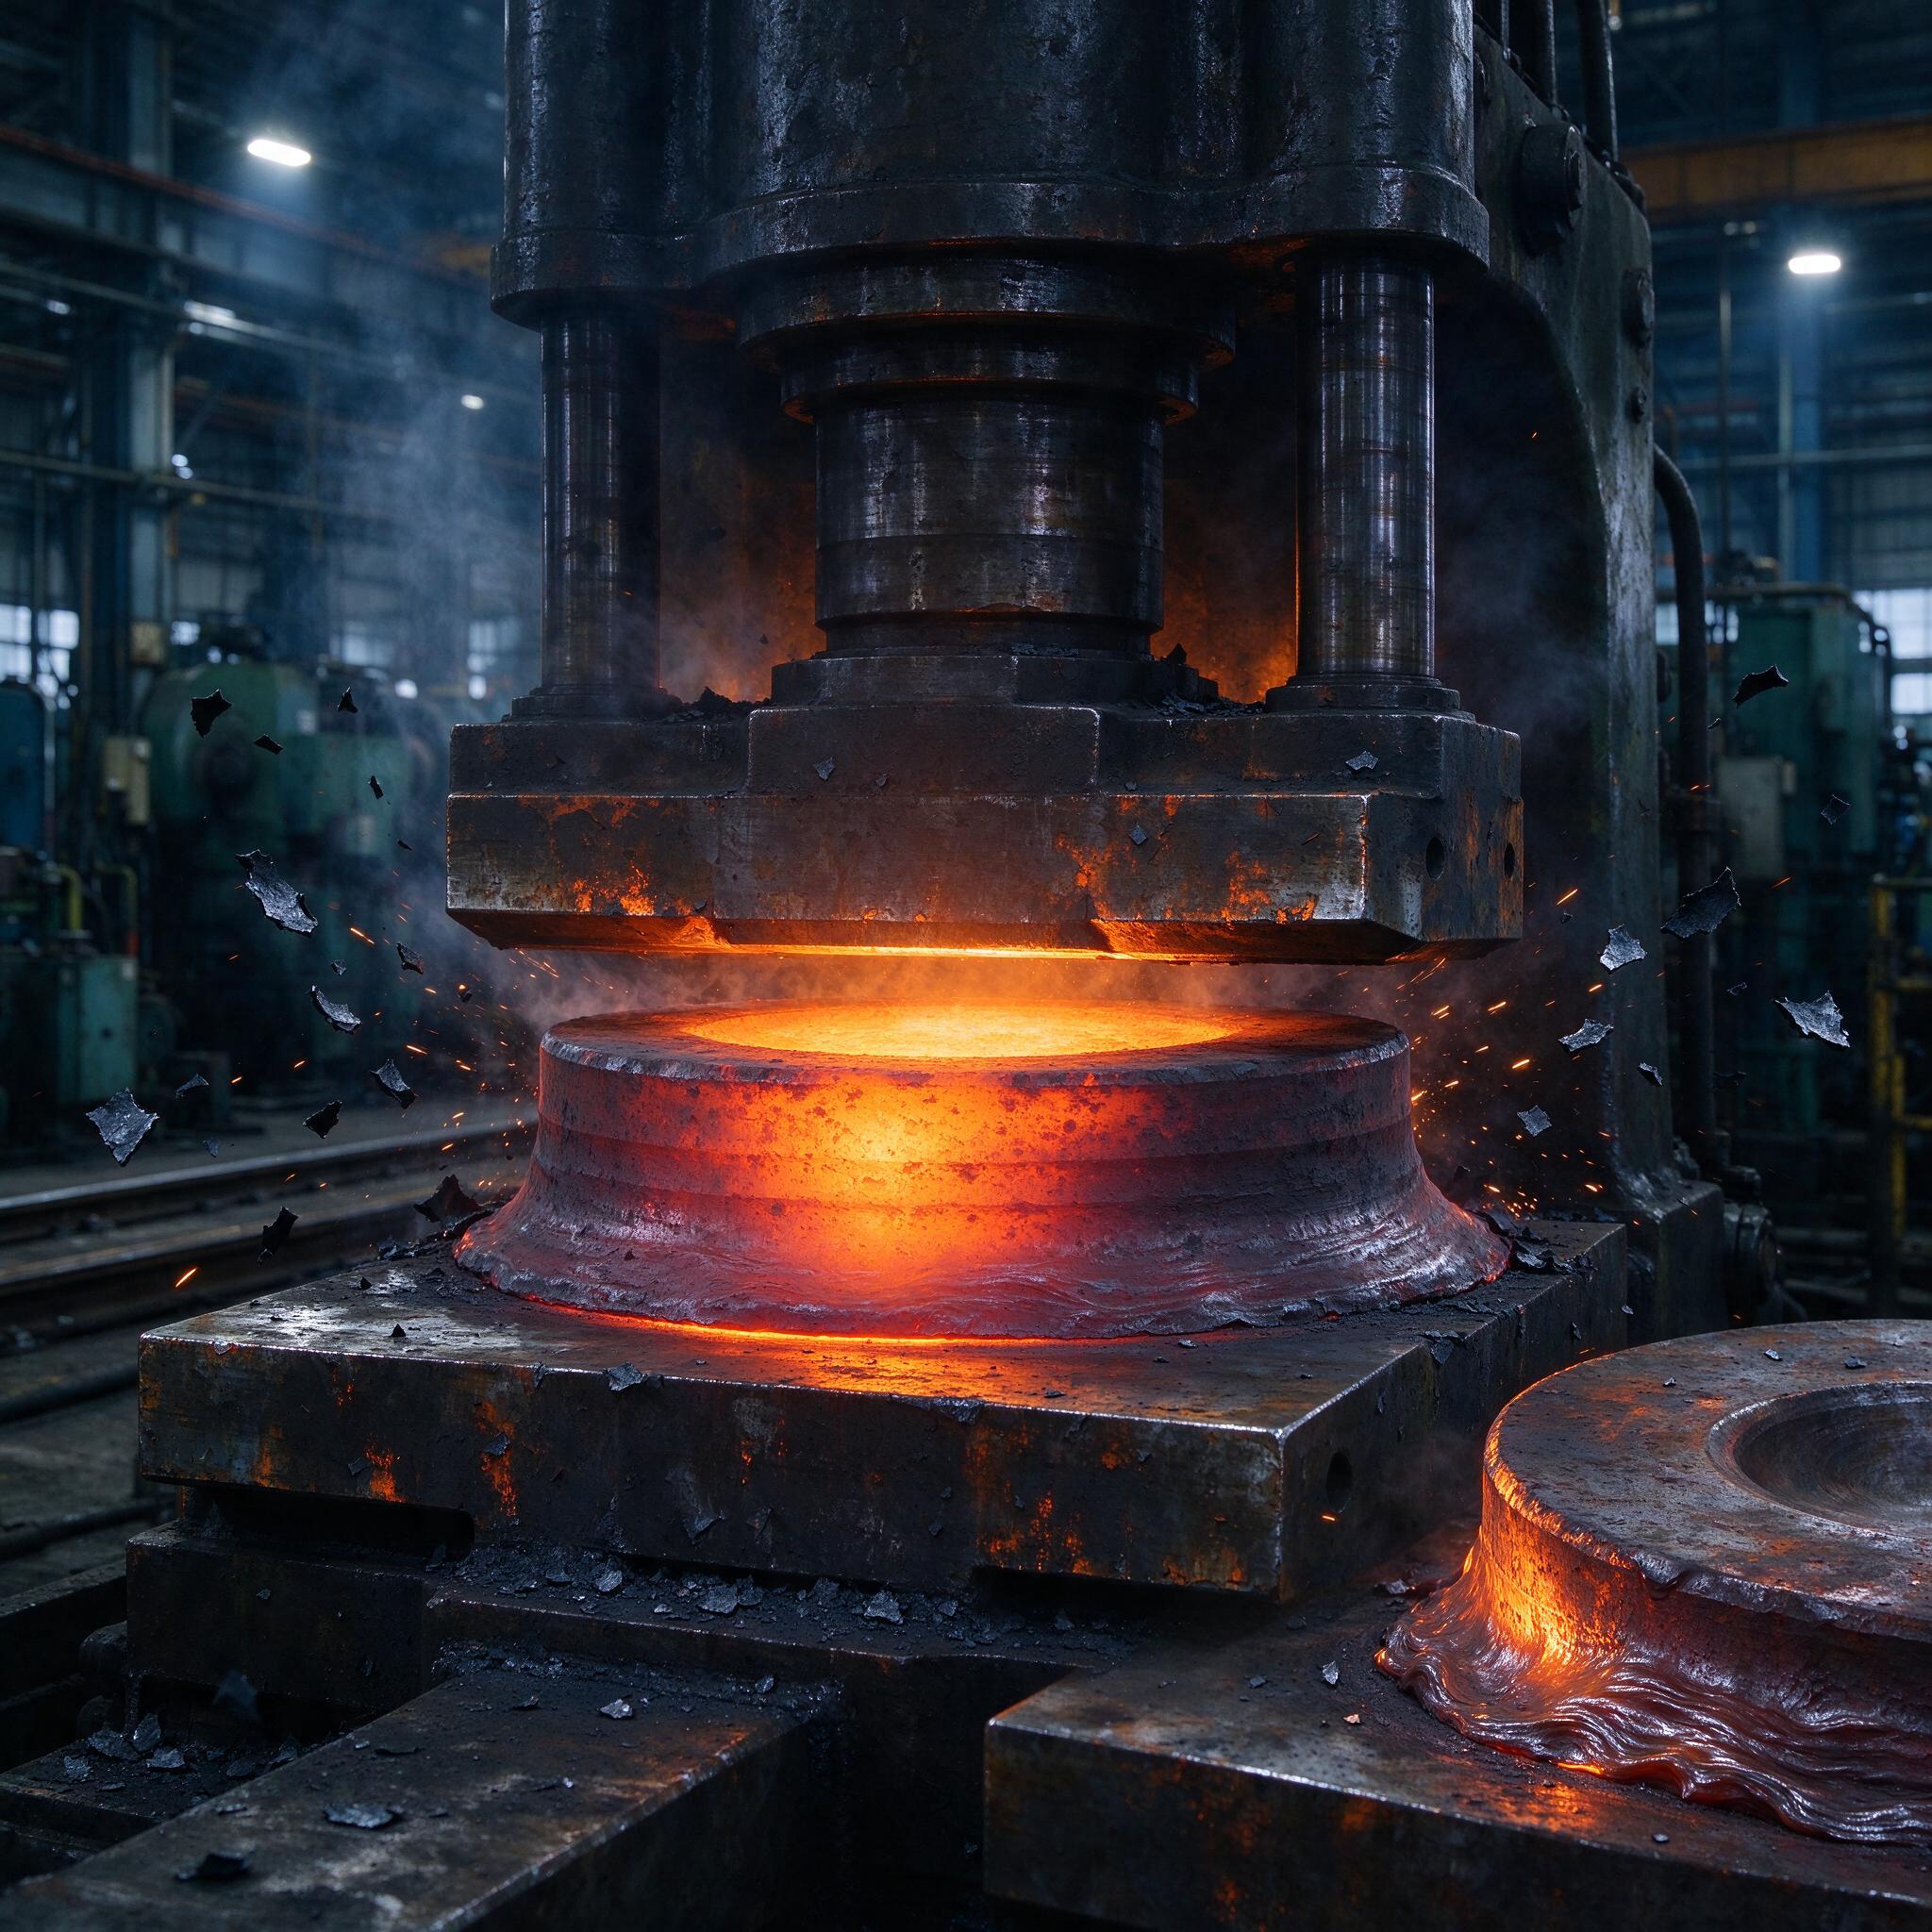
Печи у нас камерные с газовым нагревом, термопары градуируем ежеквартально, и это не формальность. По опыту, мастера часто путают температуру печи с температурой заготовки: металл в садке греется медленнее, чем показывает пирометр на стенке. Правило простое: посадка — расчёт 1–1,5 минуты на миллиметр сечения для легированных кремний-марганцевых сталей, выдержка при температуре — обязательна, «прогрел — сразу вынул» не работает, внутри будет перепад 80–100 °C. Заготовку вынимаем под дно фланца с припуском 3–4 мм на угар и обезуглероживание, плюс 2,5 % массы на окалину — при 1200 °C окалина слетает хлопьями, на фото это отлично видно: вокруг поковки весь стол в чёрных отстрелах.
Ещё момент: окислительная атмосфера в печи — враг. Держим нейтральную, иначе угар улетает к 3 %, а на торцах под последующую механическую обработку прихватываем каверны глубиной до 2 мм, которые потом съедают припуск на токарке.
Деформационные переходы: осадка, пробивка, раскатка — но не как попало
Ковка фланцев в открытых штампах на прессах или молотах — это не «ударил — готово». Мы работаем по цепочке:
- Осадка заготовки до диска при 1200–1230 °C, коэффициент осадки — не более 2, за один ход не бьём в полный, иначе получается бочкообразность и подхват металла штампом;
- подошва и центровка — разгон металла к периферии, чтобы фланцевый обод набрал толщину;
- пробивка отверстия прошивнем — с подогревом промежуточным, если металл остыл ниже 950 °C;
- раскатка на оправке или дочерновая гибка борта;
- калибровка в чистовом открытом штампе при 900–950 °C — финальный проход, формирующий фаску и наружный обод.
Открытый штамп удобен тем, что облой работает: лишний металл уходит в заусенец по контуру, и это самоочищает полость. Но облой — это и потери 15–25 % массы, поэтому облоем надо управлять: мостик 8–12 мм, заусеничная канавка с глубиной под конкретный типоразмер. Для фланцев до Ду200 часто хватает осадки и пробивки, для крупномера добавляем промежуточный переход с раскаткой.
Смещение штампа 0,5 мм: откуда цифра и почему её нельзя «на глаз»
Допуск на смещение штампа 0,5 мм прописан не для красоты. Верхний и нижний штампы на прессах типа КБ8042 или молотов МА2145 ходят тысячи циклов, направляющие разбиваются, хвостовики выбиваются — и вот у вас верхняя половина фланца уже сидит на нижней с перекосом. Что происходит? Утяжина по нерабочему торцу, разнотолщинность обода, а на пробивке — «увод» отверстия, который потом не выправить ни на токарке, ни на протяжке. Однажды на участке мы поймали брак именно так: смещение подросло до 1,8 мм за пару месяцев, контроля шаблоном не хватало, и вся партия ушла в перековку. С тех пор смещение проверяем контрольными мостиками и шаблонами каждую переналадку и раз в 50 поковок в потоке.
Фиксация — замки и хвостовики. Замок даёт точность, но его износ тоже контролируем: зазор в замке более 0,3 мм — штамп в ремонт. Плюс температура штампа: холодный штамп на первом ударе «холоднонапрягает» поковку, поэтому прогрев подогретым бойком до 150–200 °C обязателен, иначе по ободу ловим поверхностные трещины.
Сравнение сталей: почему берут именно 09Г2С
| Сталь | Ковка, °C (начало / конец) | Плюсы | Минусы |
|---|---|---|---|
| 09Г2С | 1250 / 800 | Хладостойкость, свариваемость, цена | Чувствительность к перегреву, рост зерна |
| Ст3сп | 1280 / 750 | Дёшево, просто ковать | Хрупкость при минус 40 и ниже |
| 20 | 1280 / 750 | Стабильная вязкость | Ниже прочность, выше цена проката |
| 16ГС | 1250 / 820 | Для сосудов под давлением | Склонность к отпускной хрупкости |
Для заказчика это значит одно: если фланец идёт на магистраль или в обвязку с зимним циклом — 09Г2С в штамповке почти безальтернативна при разумном бюджете.
Как выбрать подрядчика на ковку фланцев: чек-лист
- Есть ли протоколы контроля нагрева — термограммы, журнал печей, а не «на глаз кузнеца».
- Сертификаты на металл с указанием S, P и ударной вязкости KCV при минус 40 (для 09Г2С это критично).
- Практика контроля смещения штампа: шаблоны, замеры в акте приёмки, а не «у нас всё ровно».
- УЗК готовых поковок — хотя бы выборочно, для фланцев под трубы первой категории.
- Наличие термообработки: нормализация 900–920 °C после ковки — иначе ферритно-перлитная структура после деформации будет рваной по сечению.
FAQ
Можно ли ковать 09Г2С с нагревом до 1300 °C, чтобы быстрее — меньше переходов?
Нет, это не сработает, потому что уже при 1280 °C стартует рост аустенитного зерна, а при 1300 — риск пережога с оплавлением границ. Получите фланец с ударной вязкостью вдвое ниже паспортной, и на морозе он треснет. Экономия времени на один переход обернётся рекламацией.
Допуск смещения 0,5 мм — можно ужесточить до 0,2 за ту же цену?
Формально можно, фактически — нет. 0,5 мм — предел для открытого штампа без направляющих колонок. Жёстче — это уже закрытый штамп или последующая механическая обработка обода, а это другой ценник, плюс 20–30 %.
Обязательно ли нормализовать фланец после штамповки?
Да, если это ответственный фланец по ПНАЭ, ГОСТ 33259 или под Ростехнадзор. После деформации в открытом штампе структура по сечению неравномерная: обод перекован, подошва — нет. Нормализация выравнивает зерно и снимает остаточные напряжения, иначе при механической обработке поковка «поведёт» на 0,2–0,4 мм по биению.
Вместо резюме
Ковка фланцев из 09Г2С в открытых штампах — технология с полувековой историей, и она до сих пор конкурирует с литьём и резкой из листа там, где нужна ударная вязкость и герметичность. Три вещи решают всё: честный нагрев 1150–1250 °C, выстроенная цепочка переходов без «дожимания на холодную» и контроль смещения штампа в тех самых 0,5 мм. Всё остальное — присыпка. На фото — как раз наш случай: раскалённая заготовка под бойком пресса, окалина летит во все стороны, рядом дожимается следующий фланец. Красиво. Но красота эта держится на градуснике и штангенциркуле, а не на энтузиазме кузнеца.