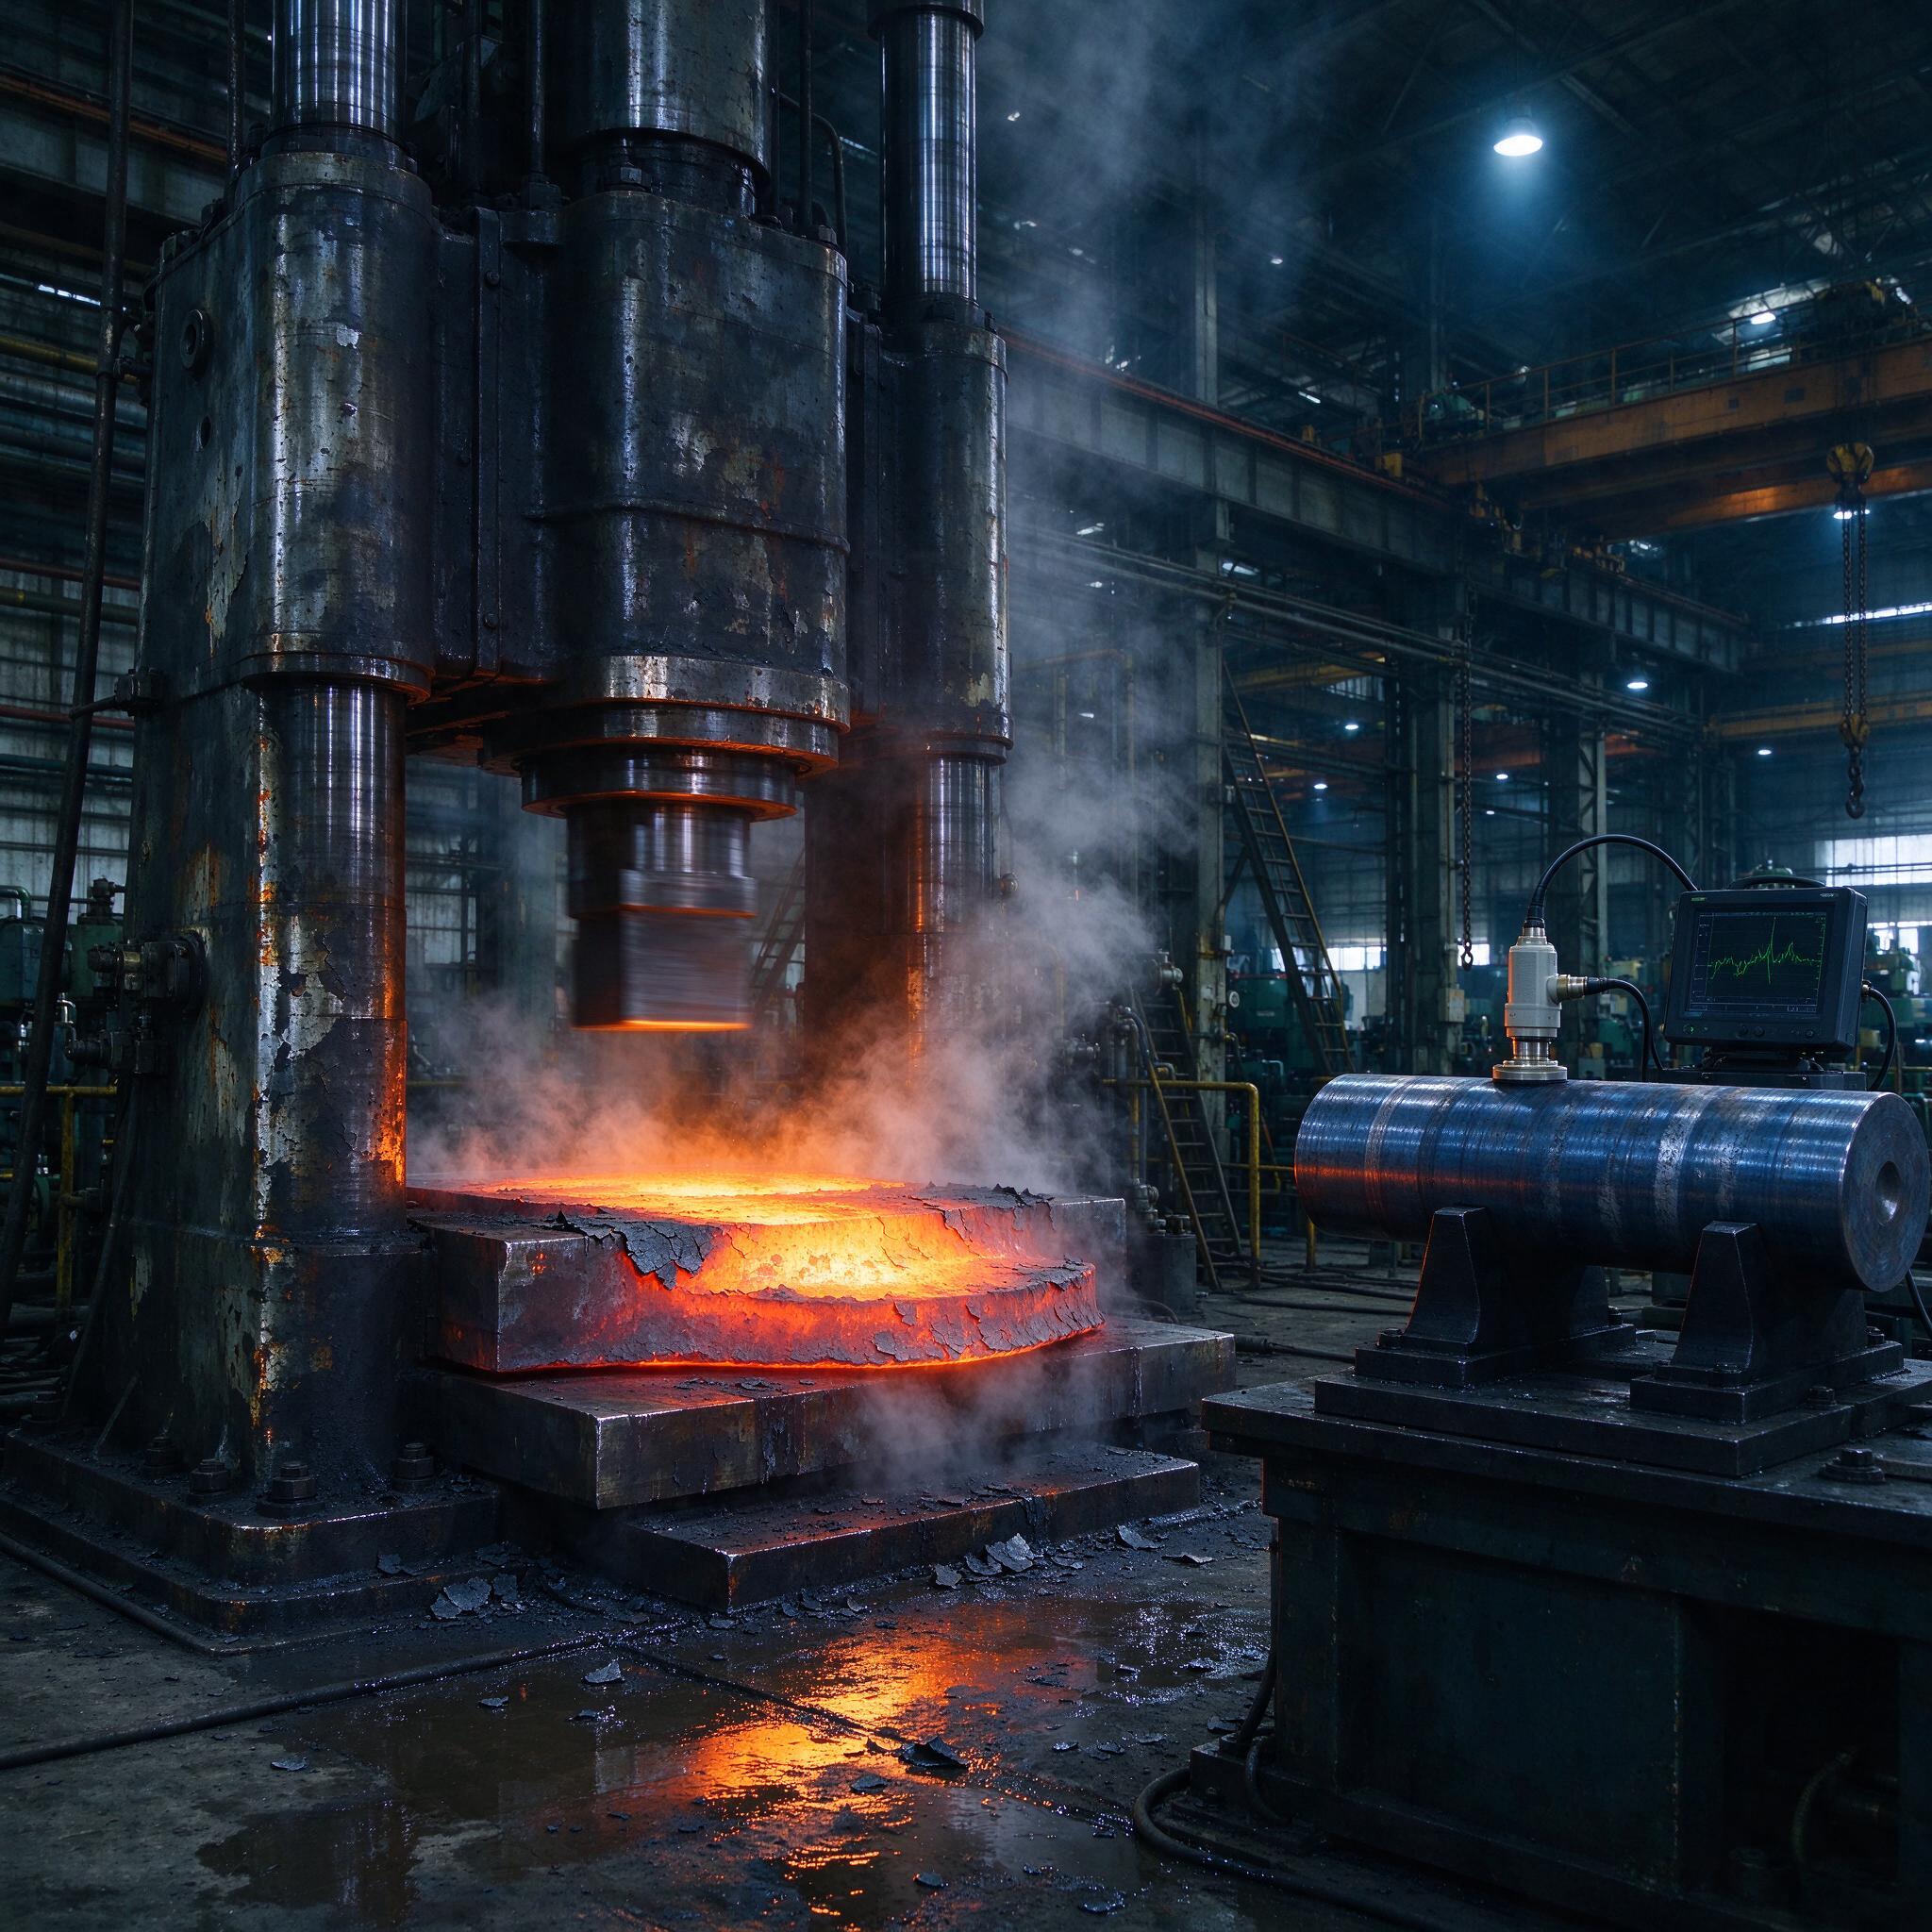
Поковка ушла в брак, а виноватого ищут до сих пор
История из жизни: на нашем участке простояли две недели из-за вала, который прошёл ковку «на бумаге» идеально, а на дефектоскопии выдал три флокена в шейке. Заказчик — ремонтный завод, изделие ответственное, вал для крупного привода. Слят разрезали, вредителей ищут по всей цепочке. А по сути всё решилось ещё на нагреве: слиток из 40ХН2МА отдали под пресс с недотянутым прогревом по сердцевине, дальше — водород, напряжение после ковки, и флокены как на заказ. Вот про это и поговорим: как мы куём 40ХН2МА на гидравлическом прессе, какие обжатия держим, как боремся с флокенообразованием и что требуем от УЗ-контроля по ГОСТ 24507.
Почему 40ХН2МА такая капризная
Сталь хорошая — хром-никель-молибденовый комплекс даёт прокаливаемость, вязкость, работу при ударных нагрузках. Из неё делают валы, роторы, шатуны, шестерни крупного модуля. Но за это платим: никель и хром сдвигают прокаливаемость и одновременно делают сталь флокеночувствительной. Водород в слитке + структурные напряжения при охлаждении = внутренние разрывы, которых не видно ни глазом, ни даже магнитопорошком. Флокен — это не поверхностная царапина, это мина в теле поковки. На изломе он выглядит как светлый округлый пятак с шелковистым блеском, а в серьёзном изделии таких пятаков быть не должно вообще.
По опыту, мастера часто путают две вещи: флокен и усадочную рыхлость. Рыхлость — наследие слитка, её завариваем осевой утяжкой при ковке. Флокен же зарождается и после горячей деформации, при медленном охлаждении, если водород не вышел. Поэтому техника борьбы двухэтапная: минимум водорода на входе и управляемое охлаждение на выходе.
Нагрев и режим: от печи до бойков
Начинаем с металлургии. Слиток или катаная заготовка из 40ХН2МА должна идти с сертификатом на содержание водорода. Хорошо — до 2–2,5 см³/100 г. Больше — закладываем выдержку в изотермической печи или сразу планируем замедленное охлаждение с большой стрелкой. Греть заготовку под ковку будем до 1150–1180 °C, садим в камерную или методическую печь по ступенчатому режиму: для крупного сечения (куски от 400–500 мм) обязательная промежуточная выдержка в районе 750–850 °C, чтобы выровнять температуру по сечению. Сердцевина не должна отставать от поверхности градусов на 100 — иначе при первом же обжатии ловим трещину в осевой зоне. Как это выглядит? Под бойками заготовка «стреляет» искрами из торца, звук сухой, с треском. Это уже поздно.
Температура конца ковки — не ниже 850 °C, для финишных переходов держим 880–900 °C. Ниже 800 °C сталь 40ХН2МА ковать нельзя: аустенит распадается, накапливаем наклёп и рискуем поймать зарез и трещины по граням. Каждый нагрев — по счёту. Не более трёх перегревов, и каждый раз проверяем чешуйчатость, окалину убираем, иначе окалина в билете забивается и потом выходит волнистыми дефектами по поверхности, которые на чистовой обточке съедают припуск.
Степени обжатия 20–40%: что реально работаем
Теперь про главное — схему деформации на гидравлическом прессе. У нас в цехе стоят прессы усилием 2000 и 3150 тс, для крупных поковок работаем на большем. Обжатия за проход держим в коридоре 20–40% по сечению. Почему так:
- Меньше 15–20% за проход — деформация поверхностная, осевая зона слитка (усадочная рыхлость, ликвация) не заваривается. Всей работой «мажем масло по поверхности».
- Больше 40% за одно обжатие при большом сечении — резкий рост усилия, пресс не тянет, ковка идёт «на пределе» манометра, и получаем вогнутые боковые грани, зарезы и риск внутренних разрывов по малопластичной оси.
- Оптимально: чередуем крупные обжатия 30–40% на высокотемпературных переходах (куём «на разгон», ломаем литую структуру) с обжатиями 20–25% на финишных, когда важна геометрия и проработка.
Ковку ведём с кантовкой через 90°, отношение высоты заготовки к ширине бойка — не более 2,5, иначе тело прогибается и середина «заплывает» некачественно. Бойки с вырезами (типа ромбических) дают лучшую проработку оси, чем плоские: у них трёхстороннее сжатие, осевая рыхлость заваривается надёжнее. Но плоские бойки проще держат уширение под валы с большой ступенчатостью — работаем комбинированно.
Подача относительно ширины бойка — примерно 0,5–0,8. Меньше подачи не берём: заготовка начинает «распушаться» на торцах, торцевые вогнутости потом вылезают трещинами. На осадке под фланцевые поковки — тоже по уму: осадку ведём при 1150–1180 °C, перекос плашин контролируем, перекос больше 1,5% — переделка.
После последнего обжатия поковка сразу уходит либо в термоучасток на замедленное охлаждение (в колодцы или изотермические печи: выдержка при 640–660 °C от 20 до 50 часов в зависимости от сечения — водород медленно диффундирует наружу), либо, если поковка мелкая, в песочные ящики с крышкой. Оставить флокеночувствительную 40ХН2МА остывать на стеллаже сквозняком — это прямой билет в брак. Однажды на участке мы поймали именно такой случай: смена забила, партию промежуточных поковок оставили на подстеках до утра, утренний сквозняк после открытия ворот сделал своё дело. Три тонны металла — под пломбу.
Термичка и подготовка под контроль
После ковки — нормализация или отжиг (для 40ХН2МА обычно нормализация 850–870 °C + высокий отпуск 640–660 °C), потом черновая обточка под контроль. Обточка обязательна: окалина и обезуглероженный слой масляют ультразвук, контакт прерывистый, дефектоскопист матерится и не видит дно. Под УЗК оставляем шероховатость не грубее Ra 6,3, торцы — ровные, перпендикулярные, кромки притуплены. Кривые торцы — и луч «гуляет», репутация дефектоскописта страдает напрасно.
УЗ-контроль по ГОСТ 24507: что смотрим и как
Контроль крупного проката и поковок ведём по ГОСТ 24507 методом контактным или иммерсионным, продольными и наклонными преобразователями. Оборудование — дефектоскопы типа УД2В-П45 или импортные аналоги, уровень — от обычного ручника до многоканальных систем с записью карты. Схема прозвучивания для валов: продольные волны по торцу (осевое прозвучивание) плюс по цилиндрической поверхности в двух взаимно перпендикулярных направлениях по всей длине. Обязательные настройки:
- рабочие частоты 2–5 МГц для средних сечений, 1–2,25 МГц для толстых (свыше 400–500 мм) поковок — крупное зерно гасит высокочастоту;
- настройка чувствительности по СОП (стандартный образец предприятия) с плоскодонным отверстием, эквивалентная площадь дефекта — по требованию заказчика, обычно от 2 мм² до 10 мм² для ответственных валов;
- контроль браковочных эхо-сигналов: сплошное прозвучивание, фиксация любых сигналов выше браковочного уровня, а также «гуляющих» донных сигналов — затухание больше нормы уже подозрительно.
Личный случай: брак поймали не на браковочном сигнале, а на «странном» поведении донного — он плавал по амплитуде при повороте вала. Раскопали: гнездо усадочной рыхлости в осевой зоне, которое при первом УЗК после отжига ещё «не раскрылось» под контрольную чувствительность, а на повторном контроле после окончательной термообработки дало чёткий сигнал. Мораль: контроль крупного вала делаем дважды — после черновой обточки и после окончательной термички. Гравитационный плюс структурные превращения могут «проявить» то, что раньше пряталось.
| Параметр | Требование для 40ХН2МА (типовое) |
|---|---|
| Эквивалент дефекта, ответственные валы | ≤ 3–5 мм² (по чертежу заказчика) |
| Шероховатость под контроль | не грубее Ra 6,3 |
| Частота ПЭП | 1–5 МГц в зависимости от сечения |
| Схема | продольные волны по торцу + по окружности, 2 направления |
| Содержание водорода в металле | желательно ≤ 2–2,5 см³/100 г |
Как выбрать подрядчика на поковки из 40ХН2МА: чек-лист
- Пресс, а не молот, для поковок крупнее 300–400 мм по сечению: усилие от 1500 тс, иначе большие обжатия не реализуешь и осевую зону не прожмёшь.
- Наличие изотермического охлаждения или замедленного режима — спросите прямо, как они выводят водород. Ответ «само остынет» — красный флаг.
- Сертификат на исходную заготовку с водородом и ликвационными показателями, а не «сталь как сталь».
- Свой дефектоскопический участок и аттестованные специалисты по ГОСТ 24507, с протоколами на каждую поковку, включая повторный контроль после термообработки.
- Программа ковки с указанием обжатий за проход и температурных интервалов — если технология «коммерческая тайна», а в протоколе пусто, заказывайте у того, кто честнее.
FAQ
Можно ли ковать 40ХН2МА с одним нагревом, без промежуточной выдержки, если «горит план»?
Нет, для крупных сечений это не сработает, потому что сердцевина остаётся холодной, пластичность по оси низкая, и на обжатии 30–40% ловите либо трещину, либо невидимую внутреннюю дефектность, которая вылезет флокенами и на УЗК позже. План сгорит дороже — вместе с поковкой.
Нормализация снимает флокены?
Нет. Флокен — это уже раскрывшийся разрыв в металле, термообработкой его не заварить, только переплав. Термообработка и замедленное охлаждение работают только как профилактика до образования флокена.
Достаточно ли УЗК по торцу, чтобы гарантировать качество вала?
Нет. Осевое прозвучивание с торца ловит центральную зону, но пропускает дефекты под поверхностью и в периферийных слоях. Полная схема по ГОСТ 24507 — прозвучивание по всей цилиндрической поверхности в двух взаимно перпендикулярных направлениях плюс наклонными преобразователями, если заказчик требует выявления дефектов, ориентированных вдоль оси.
Вместо вывода
Ковка 40ХН2МА — это не «нагрел-обжал-отпустил». Это связка: водород на входе, обжатия 20–40% на правильных температурах, замедленное охлаждение и два прохода УЗ-контроля по ГОСТ 24507. Пропустили одно звено — платите переплавом и простоем. Дешевле выдержать заготовку в печи лишние сутки.