Слиток, который не прощает спешки
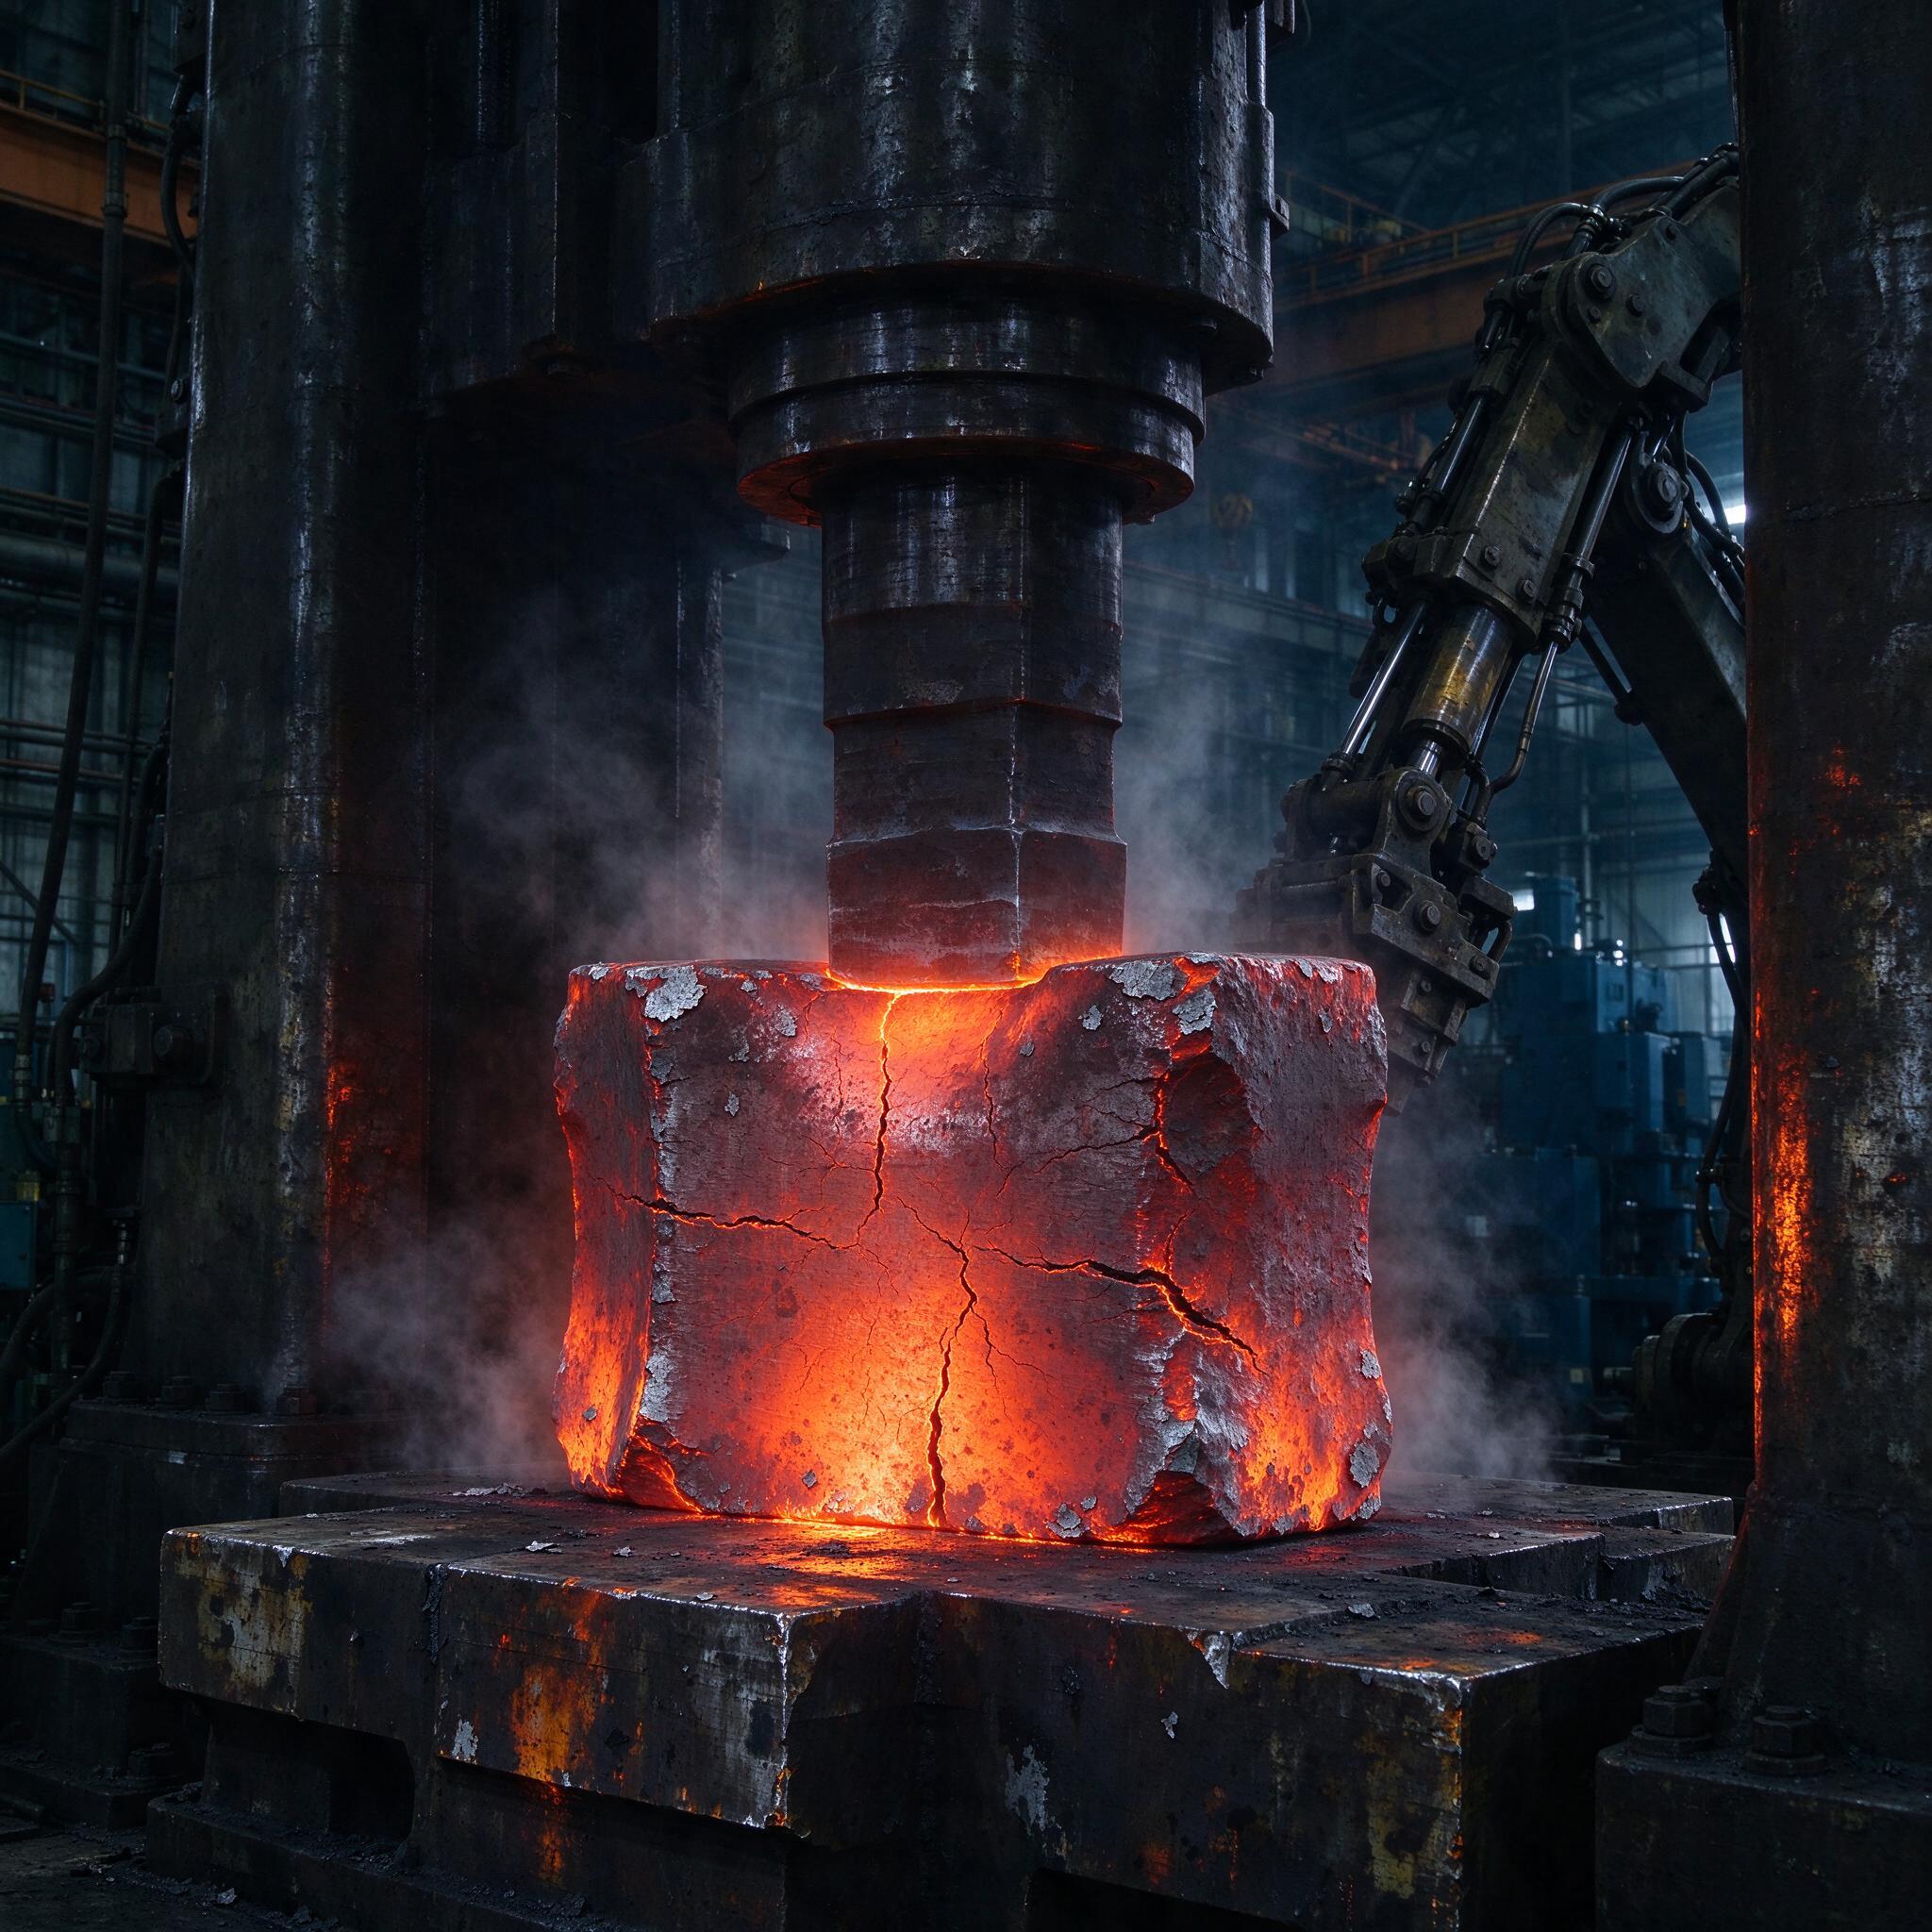
На фото — классическая картина с нашего участка: гидравлический пресс, билейт weighing под пару десятков тонн, раскалённый до 1180 °C, только что вышел из нагревательной печи. Внешне всё красиво — окалина лопается, баба идёт вниз. Но опытный кузнец смотрит не на оранжевое свечение, а на трещины в окалине и то, как слиток «дышит» под бойком. Именно в этот момент решается, получим мы качественную поковку или дорогую заготовку под разделку в лом. Разберём, как ковать крупногабаритные слитки из легированных сталей с уковом 2–4, что происходит с литой структурой и как контролировать залечивание дефектов — без учебников, по-рабочему.
Почему уков 2–4 — это не цифры из справочника
Литая структура слитка — это дендриты, усадочная рыхлота, ликвация по сечению и часто остаточная V-образная несплошность в осевой зоне. Ковка на гидравлическом прессе должна эту структуру разрушить и «сшить». Классика: для углеродистых сталей минимальный уков — 2–2,5, для легированных (типа 38ХН3МФА, 30ХГСА, 5ХНМ) — не ниже 2,5, а на ответственные поковки под УЗК — 3–4. Но цифра укова сама по себе мало что даёт. Уков 3, полученный тремя обжатиями за три нагрева — это одно, а тот же уков за один нагрев с непрерывным кантованием — совсем другое. Мы по опыту считаем не общий уков, а «локальный» — по каждому обжатию в осевой зоне.
Таблица ориентиров по маркам, которую мы используем при составлении карты технологического процесса:
| Марка стали | Мин. уков | Начало ковки, °C | Конец ковки, °C | Особенности |
|---|---|---|---|---|
| 30ХГСА | 2,5 | 1160–1180 | 850 | Склонна к обезуглероживанию, нагрев быстрым режимом |
| 38ХН3МФА | 3,0–3,5 | 1180–1200 | 880 | Строгий контроль конца деформации, под УЗК — уков от 3,5 |
| 5ХНМ | 2,5–3,0 | 1150 | 820 | Узкий температурный интервал, ловим «хвосты» |
| 12ХН3А | 3,0 | 1180 | 830 | Склонна к трещинам при холодных инструментах |
Что реально происходит с литой структурой под бойком
Гидравлический пресс — не молот. Он «давит», а не «бьёт», и это принципиально. Скорость деформации на прессе — единицы миллиметров в секунду, металл успевает течь на всю глубину очага, а не только в тонком поверхностном слое. Для слитка сечением 900–1200 мм это единственный вариант: молотом ты глубину проковки просто не пробьёшь, в сердцевине останется рыхлота, и УЗК её найдёт — рано или поздно, чаще поздно и у заказчика.
Схема отработки, которую держим на участке:
- Первый нагрев и осадка. Осадку ведём при максимальной температуре пластика, обжатие до 35–40% от исходной высоты. Это закрывает усадочную рыхлоту в осевой зоне. Кантовка — каждое обжатие, иначе словим бочкообразность и растягивающие напряжения в торцах.
- Второй-третий нагревы, вытяжка. Билет — плоские бойки с вырезом или комбинированные. Обжатия за подход 8–12%, без «жёстких» ударов в холодный металл. Обязательно переворачиваем слиток на 90° после каждого прохода, чтобы осевая зона прорабатывалась с двух сторон.
- Калибровка под размер. Последний нагрев — чистовой. Температура конца ковки не ниже линии рекристаллизации минус запас, иначе наклеп и трещины при остывании.
Про разрывные литые трещины и рыхлоту — отдельная песня. Осевая рыхлота залечивается только при схождении двух условий: достаточное давление на контакт и всестороннее сжатие в очаге деформации. Отсюда правило: под слитки под УЗК-контроль ставим вырезные бойки в первом периоде, когда температура высокая и металл «мягкий», а не после, когда он уже остыл в сердцевине. На прессах усилием 2000–3150 тс (у нас работают машины типа ПА2648 и аналогичные колонные) это работает стабильно.
Контроль залечивания дефектов: как мы это реально смотрим
Теория говорит — рыхлота закрылась, значит всё хорошо. Практика показывает другое. Закрытая полость — ещё не залеченная: без диффузионного схватывания поверхностей при соответствующей температуре это просто микронесплошность, которую УЗК видит как отдельный отражатель. Поэтому у нас порядок такой:
- УЗК поковки после предварительной обдирки (токарный станок, шероховатость Ra 3,2–6,3,不然 захват не работает на сырой поверхности);
- через термическую обработку (нормализация + отпуск по марке, для 38ХН3МФА — закалка с отпуском) — повторный УЗК с раздельной оценкой зоны осевой рыхлоты;
- на критичные поковки — вырезка темплета с осевой зоны, макротравление и оценка дендритной структуры по шкале.
Однажды на участке мы поймали брак из-за того, что поковка прошла УЗК до термообработки и «показала ноль», а после нормализации полезли отдельные точки в осевой зоне на глубине 150–200 мм. Причина — залечивание рыхлоты было неполным: после закрытия полостей металл не диффундировал, потому что конец ковки был на верхней границе и сразу пошло быстрое охлаждение. С тех пор для легированных сталей под термообработкой обязательно выдерживаем поковку в печи при 650–680 °C минимум 4–6 часов — это дороже, но дешевле, чем резать брак.
Типичные ошибки, которые мы видели своими глазами
Самая частая — путают «поймать зарез» на крупном слитке. На молоте зарез виден сразу, а на прессе при осадке 40% зарез может «уехать» внутрь и выйти только на обдирке. Один раз на соседнем участке ковали вал из 40ХНМА, осадили слиток холодными плитами без прогрева — по торцам пошли трещины, которые открылись только на третьей операции, когда слиток уже был ободран под чистовой размер. Потеряли две недели и 18 тонн металла.
Ещё грабли: перегрев слитка в камерной печи при выравнивании. Легированные стали на перегрев реагируют мгновенно — крупное зерно, продольные рванины на кромках. Мы ставим термопару в контрольную заготовку и пишем температуру каждые 15 минут, никакой «на глаз по цвету». Цвет металла в цеху при разном освещении врут капитально.
И третье: не прогретые бойки. Холодный инструмент — это закалка поверхностного слоя металла слитка и сетка мелких трещин. Бойки греем до 200–300 °C перед началом, это минимальная дисциплина.
Как выбрать пресс под крупный слиток: чек-лист
- Усилие. Для слитка до 10 т хватает 1500 тс, для 20–40 т — 3000–6000 тс. Меньше — не «продавит» осевую зону, ковка будет поверхностной.
- Ход и открытая высота. Под осадку билета высотой 2 м + инструмент + подкладные — открытая высота минимум 4–4,5 м, иначе не развернёшься с кантователем.
- Кантователь и манипулятор. Без безоперационного кантователя на слитках тяжелее 10 т вы будете терять по 15 минут на каждое переворачивание, а слиток между нагревом и прессом остывает на 60–80 °C.
- Система контроля обжатия. Позиционирование траверсы с точностью до 1–2 мм — обязательное условие стабильного обжатия и повторяемости ковки.
- Наличие термической обработки рядом. Ковка без немедленной термообработки (или хотя бы замедленного охлаждения в колодцах/печах) — это трещины на легированных сталях через 2–6 часов после ковки.
FAQ
Можно ли залечить осевую рыхлоту только осадкой, без вытяжки?
Нет, это не сработает, потому что при осадке в осевой зоне создаётся схем всестороннего сжатия только в центре очага, а по торцам — растяжение. Рыхлота в средней части закроется, а по торцам и на периферии — нет. Нужна вытяжка в вырезных бойках с проработкой с двух взаимно перпендикулярных граней.
Правда ли, что уков 4 — это всегда лучше, чем 2,5?
Не всегда. Высокий уков при плохой схеме деформации (односторонняя вытяжка, холодные бойки, низкая температура конца) даёт анизотропию механических свойств и рванины. Смысл не в цифре укова, а в том, чтобы каждое обжатие прорабатывало осевую зону. Уков 3 с грамотной схемой кантовки даст лучшую структуру, чем уков 4 «в одну сторону».
Можно ли заменить гидравлический пресс молотом на крупном слитке?
Нет, для слитков от 5–7 т это уже не вариант. Молот даёт высокие скорости деформации, при которых течение металла сосредоточено в поверхностном слое, а в сердцевине слитка сечением 800+ мм деформация практически не доходит — рыхлота остаётся нетронутой. Плюс ударные нагрузки провоцируют трещины на легированных сталях с узким температурным интервалом пластичности.
Вместо вывода
Ковка крупногабаритных слитков из легированных сталей на гидравлическом прессе — это не «нагрел-обжал-готово». Это система: правильная схема обжатий, контроль температурного интервала, горячий инструмент и честный контроль залечивания дефектов после термообработки. Мы у себя убедились: экономия на нагревах и вырезных бойках оборачивается браком на финальном УЗК в десятки раз дороже. Считайте уков, но главное — считайте, чем и при какой температуре вы этот уков получили.