Пока деталь доедет до ОТК, она уже другая
Знакомая картина: фрезеровали корпус на пятиоснике, сняли с планшайбы — вроде красота. Ставим на плиту, а он «гуляет». В цеху 24 градуса, в метрологии — 20. Пока деталь ехала, она «села» на пару микрон, и все размеры поехали. Раньше мы такие споры гасили арбитражной лабораторией, теряли сутки. Поставили рядом с участком координатно-измерительную машину с щуповым и оптическим датчиком — и вопрос закрылся за неделю. Разберём, что реально даёт цеховая КИМ, сколько она врёт при 15–30 °C, и как заставить её работать по CAD-модели без танцев с бубном.
Что стоит на плите: связка щупа и камеры
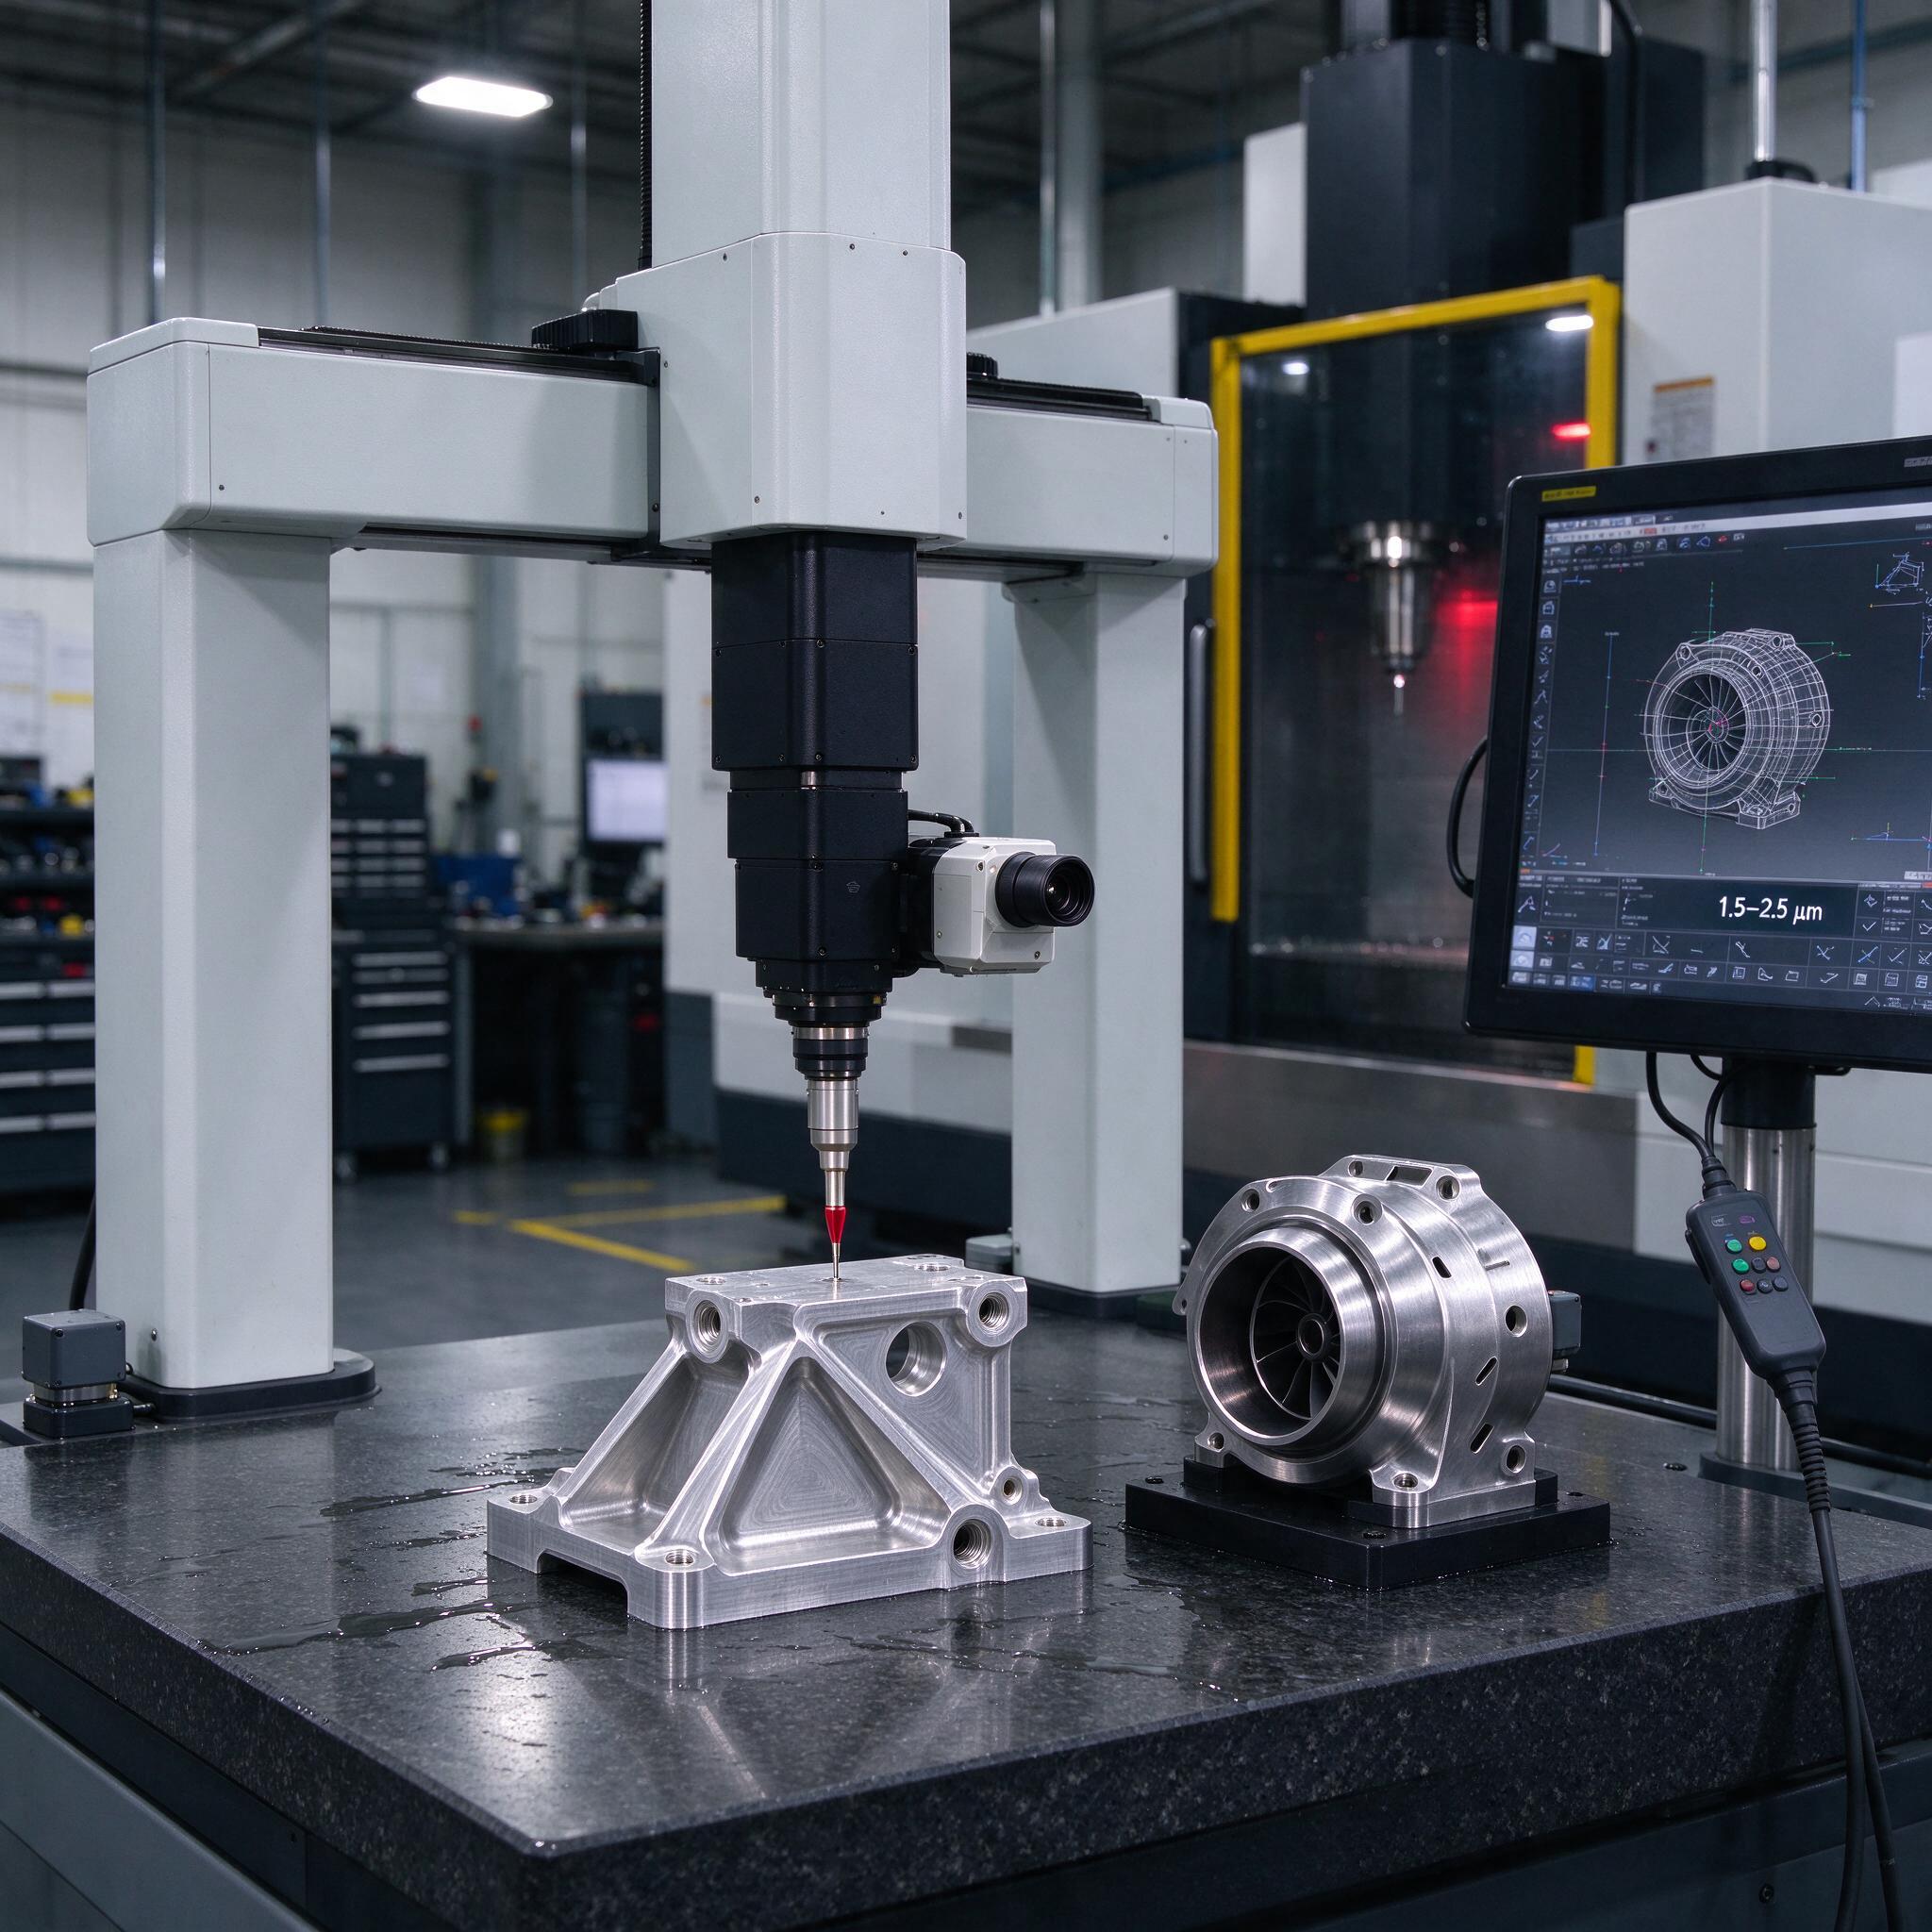
На фото — классическая постановка: портальная КИМ на гранитной плите, под кареткой контактный датчик с рубиновым наконечником, рядом сбоку — оптическая камера. На граните лежат два наших клиента: алюминиевый корпус-кронштейн после пятиосевой обработки и узел с крыльчаткой. Обратите внимание на капли на плите — это не разлил СОЖ неряха, это следы того, что деталь пришла с участка прямо из-myvaporation... точнее, прямо из промывки, влажная. На фото видно, как щуп завис над корпусом — программа в этот момент снимает базовые отверстия. На пульте справа — экран с CAD-моделью того самого корпуса: оператор видит траекторию обмера поверхностью 3D-модели, и на экране же высвечивается реальная погрешность — 1,5–2,5 мкм по длине. За спиной — обрабатывающий центр с жёлтой защитой: деталь идёт со станка на плиту за пять минут, не успевая остыть.
Почему два датчика, а не один? Контактный щуп — для баз, отверстий, пазов, где нужна гарантированная точность и повторяемость. Оптика — для кромок, тонких лезвий, печатных прокладок, гравировок и всего, что щупом мятым быть не должен: игла диаметром 0,7 мм в отверстие 0,8 мм просто не полезет. Камера за один кадр снимает десятки кромок. Мы на фланцах так меряем 48 отверстий за 40 секунд — контактным щупом это было бы четыре минуты плюс износ иглы.
Погрешность 1,5–2,5 мкм: цифры и что они значат в цеху
Паспортная MPE для нормальной портальной машины класса типа Carl Zeiss Contura, Mitutoyo Crysta-Apex или Hexagon Global — от 1,5 до 2,5 мкм по длине. Но паспорт — это 20 °C, soaked-деталь и квалифицированный оператор. В цеху条件 другие.
- Шум. Шпиндель звенит на соседнем станке, пол вибрирует. Плита гасит, но не всё. Держите КИМ минимум в 5 метрах от тяжёлых станков и на отдельном фундаменте, если есть возможность.
- Скачки температуры. Термокомпенсация в машине работает, но она компенсирует шкалы и деталь по датчикам температуры, а не чудо. Градиент по детали — вот главный враг.
- Грязь. Пыль от чугунной стружки на шариковых направляющих КИМ — привет, систематика 3–4 мкм. Чистить ежедневно, это не обсуждается.
По опыту, в реальных цеховых условиях 15–30 °C честная погрешность — 2–4 мкм, если машина с термокомпенсацией и не стояла на солнце у ворот. Без неё — умножайте на полтора. Когда заказчик просит измерить допуск 0,005 мм цеховой КИМ, мы показываем ему расчёт по правилу 1/3–1/10: допуск 5 мкм, погрешность 2 мкм — на грани. Либо калибруем с оценкой неопределённости, либо идём в термостабильную комнату.
Термокомпенсация: как мы живём при 15–30 °C
Современные системы (Zeiss Vast, Renishaw Tempera-режимы в софте, встроенные ИК-датчики на шкалах и на детали) считают линейное расширение: сталь 11,5 мкм/м·°C, алюминий 23,6 — почти вдвое больше. Деталь из алюминия длиной 300 мм при перепаде 5 °C уплывёт на 35 микрон. Не на нанометрах — на сорока микронах! Поэтому протокол такой: деталь с участка кладём на плиту на выравнивание — минимально 2 часа для лёгкой алюминиевой детали, до 8 часов для массивной стали. Тонкостенные корпуса из АМг — до ночи.
Однажды на участке мы поймали брак из-за... спешки. Партия корпусов ушла заказчику «в размер» — обмерили через 20 минут после обработки, алюминий ещё был горячий от фрезеровки, деталь показала 12 микрон «ложного уширения». Заказчик померил у себя — все размеры вниз. Разбор, возврат партии, срочная переустановка. С тех пор правило железное: термопара на деталь, ждём, пока разница температур деталь/плита не станет меньше 0,5 °C. Программа у нас в начале каждой измерительной процедуры тыкает в температурный сенсор и не стартует, если не сошлось.
Программирование по CAD-модели: оффлайн вместо простоев
Программу обмера пишем оффлайн в CAM/метрологическом софте — Polyworks, Calypso (Zeiss), MCosmos (Mitutoyo). На вход — CAD-модель в STEP или IGES, лучше native от конструктора. На фото видно: на экране — та самая модель корпуса с системой координат и траекториями щупа. Оператор лишь ставит деталь, вызовет выравнивание по трём точкам — дальше машина сама.
- Загружаем CAD, назначаем систему координат по базам A/B/C — так же, как в чертеже.
- Строим траектории: щуп обходит точки, отступ от поверхности обычно 3–5 мм на подвод.
- Проверяем в симуляции на заколы: игла не должна ловить кромку на подходе.
- Скачиваем на стойку, гоняем одну деталь в пошаговом режиме.
- Отчёт — в PDF с цветовой картой допусков: зелёный/жёлтый/красный.
Программа для типового корпуса — 2–4 часа работы технолога. Один раз написали — гоняем годами. Плюс на оптике: контурные элементы по модели снимаются камерой, программа переключает датчики автоматически, скорость измерений вырастает в разы.
Щуп против камеры: где что использовать
| Задача | Контактный щуп | Оптика |
|---|---|---|
| Базы, отверстия, пазы, допуски формы (плоскостность, перпендикулярность) | Да, базовый инструмент | Ограниченно, по кромкам |
| Тонкие кромки, лезвия, гравировка, мелкие отверстия <1 мм | Игла не полезет, износ | Да, идеально |
| Мягкие материалы,DETAIL-R surface Ra 0,4 и тоньше | Следы на поверхности | Да |
| Скорость по массиву однотипных элементов | Медленно | Быстро, кадрами |
| Шероховатость поверхности, волнистость | Нет | Частично (профилометр отдельно) |
Как выбрать КИМ в цех — чек-лист
- Датчики. Гибкая смена контактный щуп/камера в одной программе, автоматическая смена модулей. Не берите «только щуп» — потом кусать локти на мелких кромках.
- Термокомпенсация. Датчики на шкалах, на детали, софт с моделью терморасширения по материалу. Диапазон цеха — минимум 15–30 °C.
- Софт. Оффлайн-программирование по CAD, импорт STEP, отчёты с картой допусков. Проверьте демо на вашей детали, а не на красивом валике вендора.
- Точность. Смотрите MPE с учётом реальной длины шкал, а не рекламные цифры. Просите протокол приёмки по ISO 10360.
- Сервис и расходники. Иглы, калибры-сферы, ремкомплекты — есть в стране? Срок поставки датчика — месяцы, машина стоит мёртвая.
Типичные ошибки — из практики, не из учебника
Мастера часто путают «паспортную точность» и «точность измерения на этой детали». Однажды приехал новый Hexagon, на приёмке показал 1,8 мкм — все довольны. Через месяц начали ловить расхождения с арбитражом на 5–6 мкм на длинных корпусах. Виновник нашёлся не в машине: подключили её в розетку, где висел сварочный пост. Просадки питания — датчики температуры машины фиксировали «плавающие» температуры, компенсация ошибалась. Перевесили на отдельный ИБП — всё сошлось.
Вторая болезнь — калибровка наконечников раз в месяц «по религии». Игла после удара о деталь (а удар был, просто не заметили) меняет эффективный радиус, и все размеры уплывают на 2–3 микрона. Калибровку сферы — перед каждой ответственной партией, три минуты дела.
И третье: оптику ставят на глянцевые детали без поляризации или без половинного покрытия контрастным маркером — камера ловит блик от гранита и рисует кромку не там. В этом случае цеховая КИМ хуже микрометра. Проверяйте контраст, подсветку кольцевую, а лучше — напылите или притрите участок под измерением.
FAQ
Можно ли ставить КИМ прямо в цеху рядом со станками?
Да, но с оговорками: термокомпенсация 15–30 °C, отдельный фундамент или хотя бы хорошая виброизоляция, укрытие от стружки и СОЖ, питание через стабилизатор. И никаких прямых солнечных лучей и вентиляционных потоков на машину.
Какой допуск детали реально контролировать цеховой КИМ?
По правилу 1/3: при погрешности 2 мкм — допуски от 6–10 мкм и выше уверенно. Допуск 2–3 мкм — только в термокомнате с оценкой неопределённости, цеховая машина тут не арбитр.
Нужен ли отдельный оператор-метролог?
Нет, если программа оффлайн по CAD и деталь типовая — справится фрезеровщик. Но ответственные измерения и выбор системы координат — за метрологом, иначе через год соберёте коллекцию «зелёных» отчётов по криво выровненным деталям.
Вместо вывода
Цеховая КИМ с двумя датчиками — не роскошь, а способ перестать бегать между цехом и метрологией. Держите чистоту, температуру и дисциплину калибровки — и она покажет свои честные 1,5–2,5 мкм там, где стоит, а не в паспорте.