Вал весом в тонну не затащишь на стол твердомера Роквелла
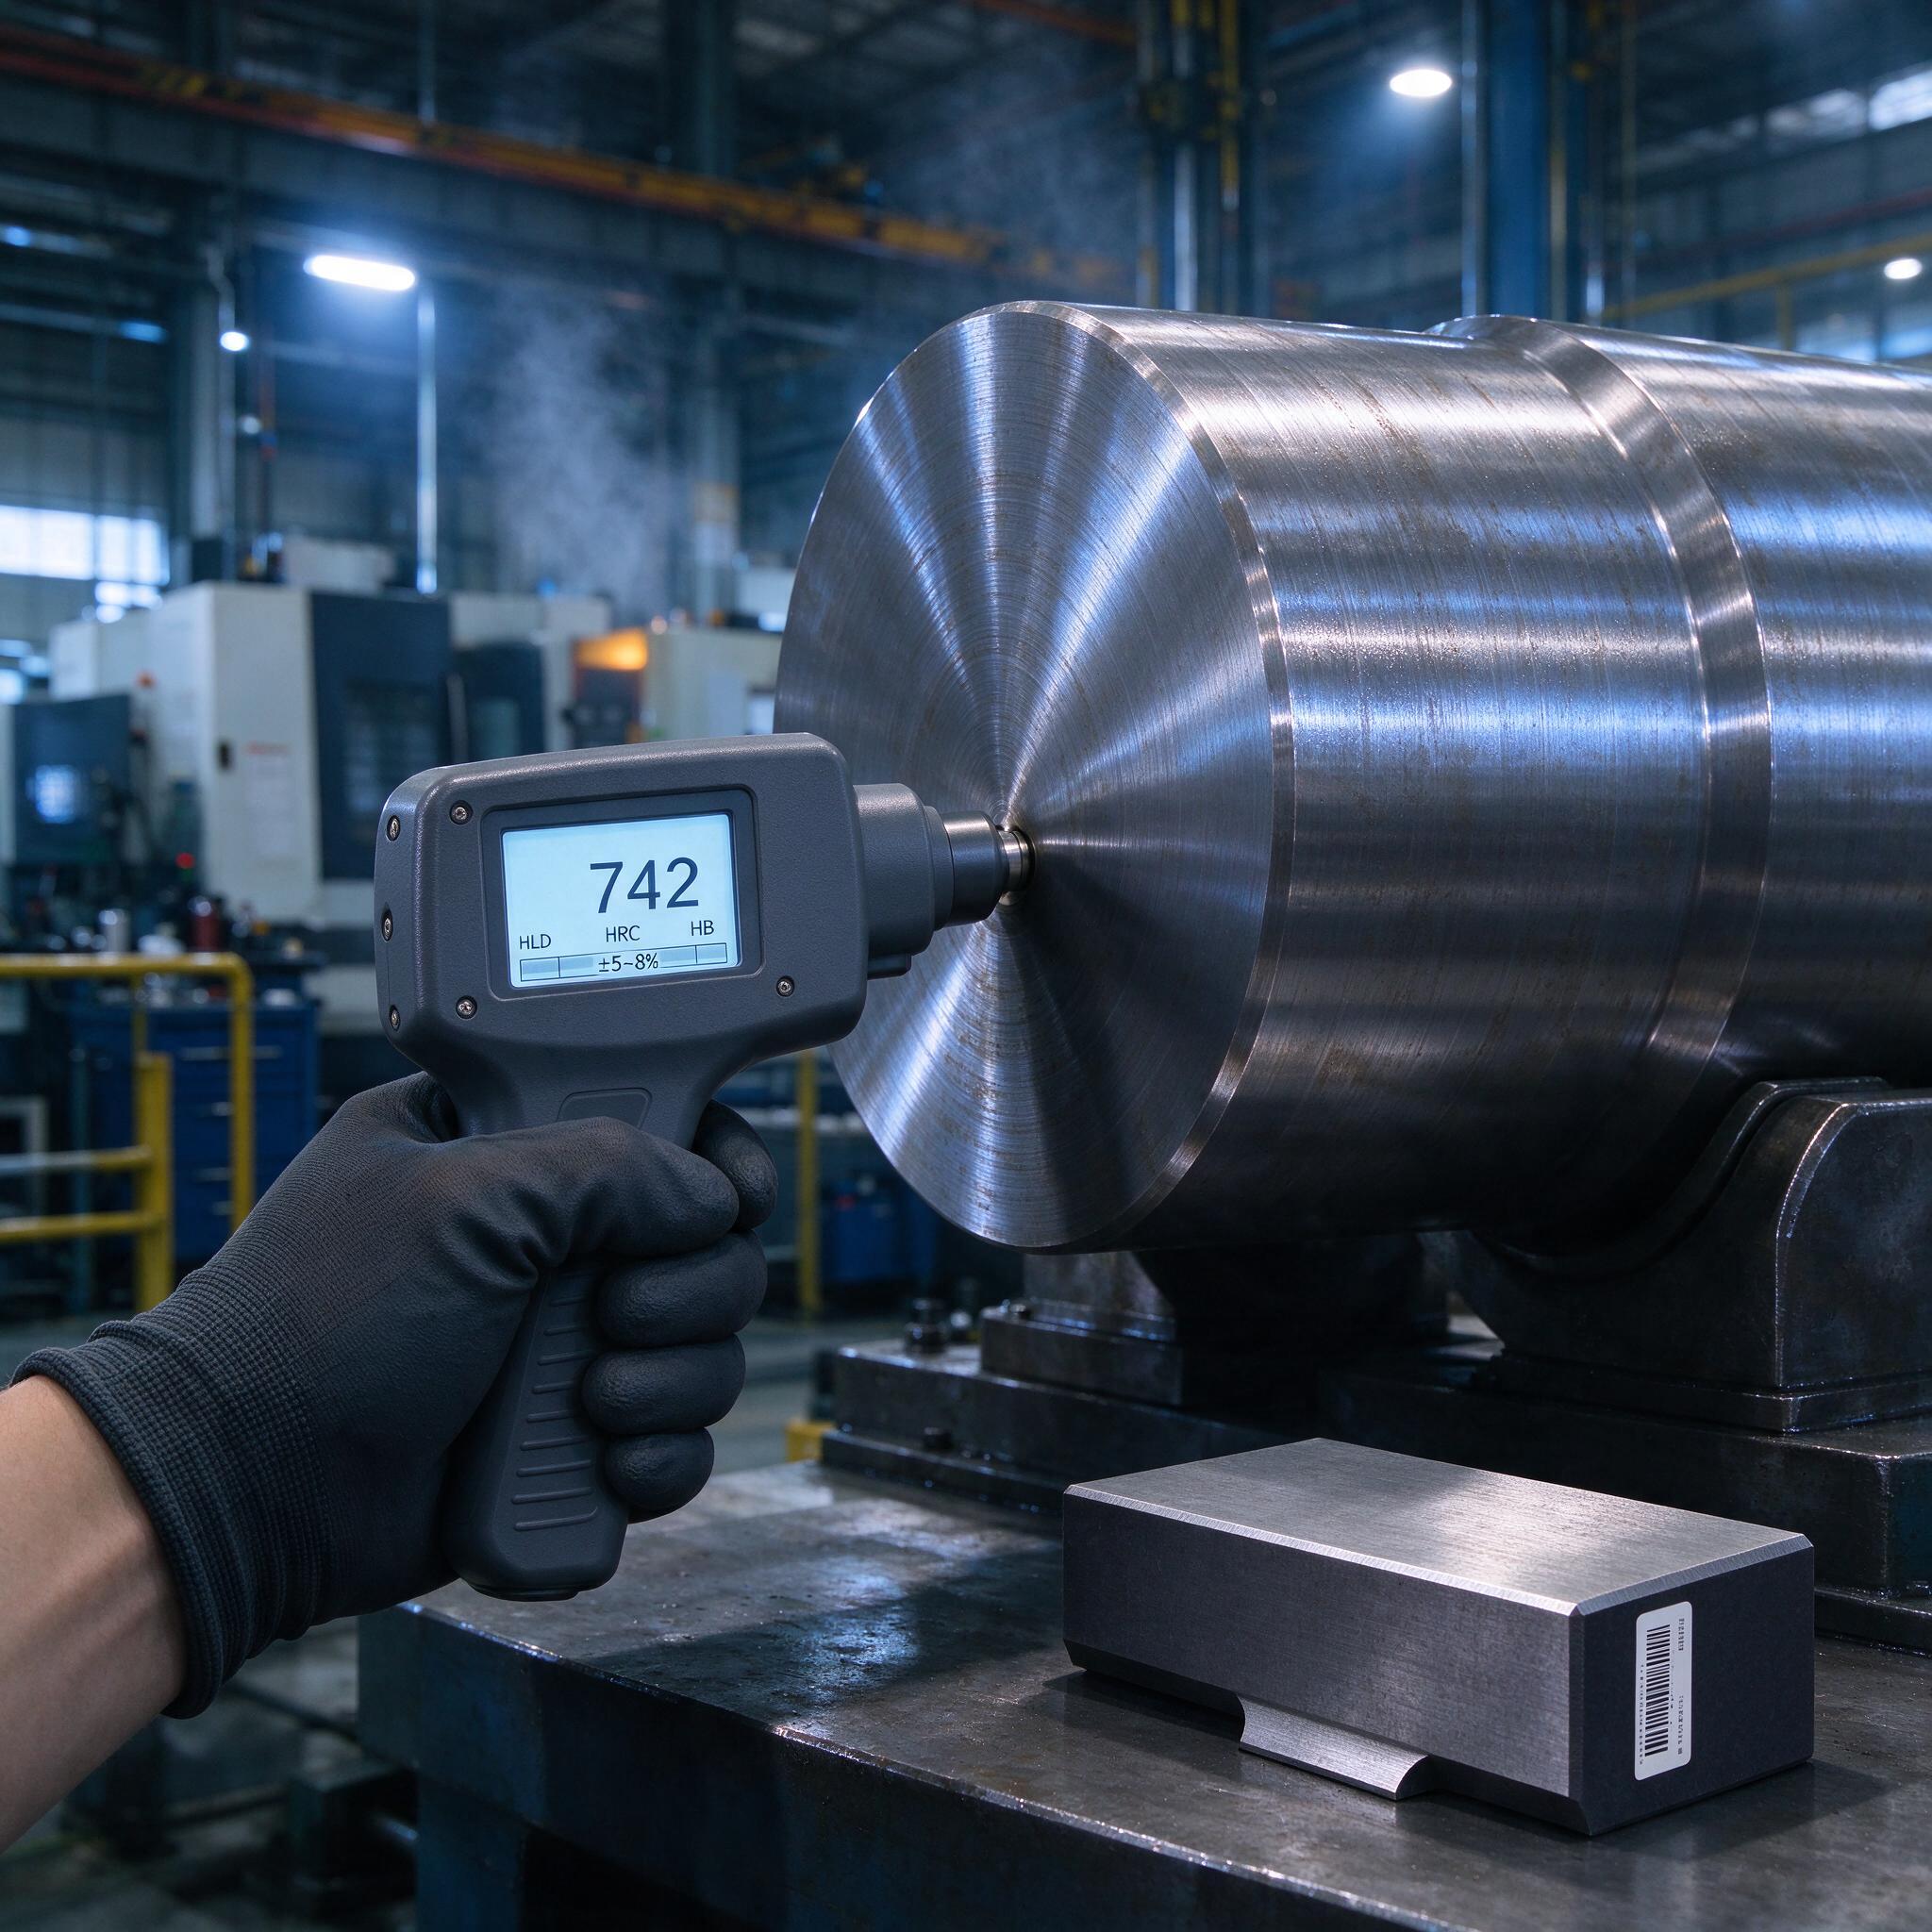
Ситуация, знакомая каждому, кто имел дело с крупняком: прокатный валок, вал редуктора, ось тележки — деталь лежит на столе, станок рядом остывает после чернового точения, эмульсия ещё стекает в поддон. Заказчик требует протокол с HRC. Стационарный твердомер сразу отпадает — деталь не поднимет и кран балка в соседнем пролёте. Вот тут и появляется портативный твердомер по методу Лееба — пистолет, который приложил к торцу, нажал спуск, получил число HLD. На фото, которое вы наверняка видели в каталогах, — ровно этот момент: рука в перчатке, прибор показывает 742 HLD, рядом на столе лежит эталонная плита со штрих-кодом, а на фоне — оболочка станка и туман от СОЖ после обработки. Красиво. Но между «пистолет показал цифру» и «мы готовы подписать протокол» — пропасть, о которой и поговорим.
Как вообще работает Лееб и почему цифру 742 нельзя писать в протокол как есть
Суть метода простая: боёк с твёрдосплавным наконечником выстреливается пружиной на поверхность, замеряется скорость отскока. Отношение скорости отскока к скорости удара, умноженное на тысячу, — это и есть твёрдость по Леебу, единицы HLD. Чем твёрже материал, тем меньше энергии он «съедает» и тем быстрее боёк отлетает. Всё. Никакого вдавливания индентора с нормированной нагрузкой, как у Роквелла или Бринелля, — динамический удар вместо статического вдавливания.
А дальше начинается то, о чём продавцы приборов пишут мелким шрифтом. HLD — это относительная величина. HRC и HB — это результат статического вдавливания по конкретному ГОСТу с конкретным индентором. Пересчёт HLD → HRC — это не измерение, а аппроксимация по эмпирическим кривым для конкретной группы материалов. Производитель зашил в прибор таблицы пересчёта: для углеродистых сталей одна кривая, для нержавейки аустенитного класса — совсем другая, для алюминия третья, для серого чугуна четвёртая. Выбрал в меню не тот материал — и прибор честно нарисует вам HRC, которому верить нельзя. По опыту, мастера часто тыкают в настройках в первую строчку «сталь» и идут мерить легированную 40ХН2МА — вот и корень будущих проблем.
Теперь про главную цифру в заголовке. Заявленная погрешность пересчёта — 5–8%, и это не перестраховка производителя, это реальность. Если цель контроля 45–50 HRC, разброс в ±8% — это плюс-минус 3,5–4 единицы HRC. Когда в чертеже допуск по твёрдости 45...50 HRC, вы измеряете погрешностью в половину поля допуска. Именно поэтому мы всегда уточняем у заказчика: если он требует «твёрдость 46 HRC минимум» и это критично для работоспособности узла — договоритесь заранее, чем меряем и как трактуем результаты. Идеальный вариант — выпилить темплет от этой же плавки, закалить вместе с партией и прогнать по нему Роквелла на стационаре. Тогда Лееб-измерения на детали калибруются по факту, а не по табличке из паспорта прибора.
Подготовка поверхности: где рождаются 80% ошибок
Метод Лееба чувствителен к состоянию поверхности гораздо сильнее, чем статические методы. Ударный импульс локален, и если под ним окалина, обезуглероженный слой или след от резца — боёк отскочит «неправильно». Мы требуем от операторов следующую подготовку:
- зачистить площадку под измерение до Ra 1,6–2,5 мкм — шлифовальной машинкой или на токарном проходом с малой подачей, снимая минимум 0,3–0,5 мм, чтобы гарантированно уйти под обезуглероженный слой;
- площадка минимум 20×20 мм, ровная, без заусенцев по краям;
- снять следы СОЖ, масла и антикоррозийки — плёнка на поверхности гасит отскок, занижая показания;
- снять или учесть обезуглероженный слой после закалки ТВЧ — он мягкий, и Лееб «увидит» именно его;
- убрать вибрацию: деталь должна лежать жёстко, вал на призмах — надёжно расклинен от проворота.
Кстати, про жёсткость крепления. Однажды на участке мы поймали брак из-за того, что контролёр мерил твёрдость вала, лежащего на столе свободно, без упора. Массив детали массой под двести килограммов частично «пружинил» под ударом, часть энергии уходила в перемещение, показания плавали на 20–30 HLD. Правило простое: масса детали менее 2 кг — приваривайте/притирайте к массивной опоре или используйте пробу-подложку, от 2 до 5 кг — кладите на массивную плиту, свыше 5 кг — можно мерить на весу. Вал из фото как раз тот случай, когда «на весу» работает — но только потому, что он лежит в жёстких призмах и весит не двести, а тонну с лишним.
Калибровка по эталонным плитам — не ритуал, а необходимость
Портативный твердомер — это динамическая система: боёк, пружина, датчик скорости. Пружина садится, наконечник изнашивается, электроника плывёт. Раз в смену, перед началом контроля, мы прогоняем прибор по эталонной мере твёрдости — та самая блестящая плитка со штрих-кодом, лежащая на столе рядом с валом. Порядок такой:
- Сделать не менее 5–7 отпечатков на эталонной плите.
- Среднее арифметическое сравнить с аттестованным значением на сертификате плиты.
- Расхождение больше ±(нормированного в паспорте) — выполнить пользовательскую калибровку (correction) по этой плите.
- Записать в журнал: дата, номер плиты, отклонение, кто проводил.
Отдельный момент — толщина плит. Мера для калибровки должна быть массивной, эталонной, аттестованной по поверке. Некоторые «бережливые» товарищи калибруются по любой закалённой пластине «примерно той же твёрдости» — так делать нельзя, потому что вся смысловая нагрузка процедуры именно в том, что значение плиты аттестовано стационарным методом с известной точностью.
И ещё: тип наконечника. Стандартный тип D — для большинства сталей. Для тонкостенных и мелких деталей есть типы G (с более тяжёлым бойком, для чугунов и мягких материалов) и C (для поверхностно-закалённых слоёв и деталей, где глубокий отпечаток недопустим). Если мерите поверхностную твёрдость после цементации типом D — вы усредняете твёрдость слоя и сердцевины, и результат вас приятно удивит, но обманет.
Типичные ошибки: реальный случай
История, которую рассказываю всем новичкам. Пришёл к нам на контроль вал от шестерённого насоса, 40Х, закалка ТВЧ, требование по чертежу — 52 HRC минимум. Оператор наделал точек, пересчёт выдал 48–50 HRC. Деталь забраковали, поставщика вызвали на ковёр. Тот приехал, сунул свои приборы — и показал 54 HRC. Разбор полёта показал: наш контролёр мерил по цилиндрической поверхности, не выставив в приборе поправку на кривизну, и — что хуже — по участку, где остались следы шлифовального прижога от предыдущей операции. Прижог — это локальный отпуск, микротвёрдость там ниже на 6–8 единиц. Прибор честно это увидел и пересчитал в заниженные HRC. С тех пор у нас железное правило: точку для измерения выбираем визуально, под лупой при необходимости, и делаем минимум пять точек по телу детали с отбраковкой выбросов. Расходится — идём смотреть причину, а не подписываем протокол.
По опыту, мастера часто путают ещё одно: направление удара. Метод Лееба чувствителен к ориентации бойка относительно вертикали — гравитация влияет на энергию удара. Если калибровались, держа прибор вертикально, а мерите на торце вала снизу вверх — нужна поправка на направление, у большинства моделей она есть в настройках. Забыли — ловите систематическое занижение на единицы HLD.
Чек-лист: как выбрать портативный твердомер, чтобы не пожалеть
- Метод и наконечники. Обязательно тип D в базовой комплектации, наличие G и C — опция, которая рано или поздно пригодится. Проверьте, что в паспорте заявлен диапазон пересчёта по нужным вам материалам, а не только «сталь».
- Погрешность и повторяемость. Читайте не рекламный лист, а паспорт: разница между ±8% по пересчёту и ±0,5% по повторяемости HLD — огромная, и продавцы любят это маскировать.
- Калибровка. Есть ли пользовательская коррекция по эталонной плите в меню? Нет коррекции — прибор вам придётся гонять в сервисный центр при каждом смещении.
- Журнал и память. Для серийного контроля критично, чтобы прибор хранил серию измерений со статистикой (min/max/среднее) и умел выгружать данные — руками в протокол переписывать один раз все проклянут эту модель.
- Поверка. Уточните, кто и где проводит поверку прибора, какова её периодичность и стоимость. Если ближайшая метрологическая служба с этим прибором работает за тридевять земель — это минус.
FAQ
Можно ли по Леебу принимать готовые детали, если в чертеже указана твёрдость по HRC?
Можно, но только если это прописано в договоре или карте контроля и вы понимаете, что несёте риск ±5–8% погрешности пересчёта. Для ответственных деталей (валы редукторов, шестерни с контактной выносливостью) мы всегда просим добавить в карту контроля резервный метод — стационарный Роквелл на темплете-свидетеле или ультразвуковой твердомер с двухкристальным датчиком.
Ультразвуковой твердомер лучше Лееба?
Для зачищенных поверхностей и тонкостенных деталей — да, УЗ-метод (типа «УЗИТ» или американские аналоги с датчиком UCI) статичен, не зависит от жёсткости крепления и массы детали. Но он капризнее к шероховатости и требует хорошей приработки датчика к поверхности. Для валков, массивных осей и деталей с грубой зачисткой Лееб живее и быстрее. У нас работают оба типа, и выбор делаем по детали, а не по «какой прибор круче».
Сколько точек надо мерить на одной детали?
Минимум пять, на разнесённых участках, с отбраковкой грубых выбросов (приборы обычно сами считают среднее и разброс). Если разброс по серии больше 20–30 HLD — не усредняйте, идите искать причину: неоднородная закалка, прижог, окалина под точкой, плохая подготовка поверхности. Усреднение здесь не спасёт, а замажет проблему, которая потом вылезет на стенде или у заказчика.
Вместо заключения
Портативный твердомер по Леебу — инструмент отличный, но только в руках человека, который понимает, что число на экране — это пересчёт, а не измерение. Готовьте поверхность, калибруйтесь по аттестованным плитам, следите за направлением удара и жёсткостью крепления, не стесняйтесь требовать у заказчика уточнения по методу контроля. Тогда 742 HLD на дисплее превратятся в честные HRC, за которые вы готовы расписаться в протоколе.