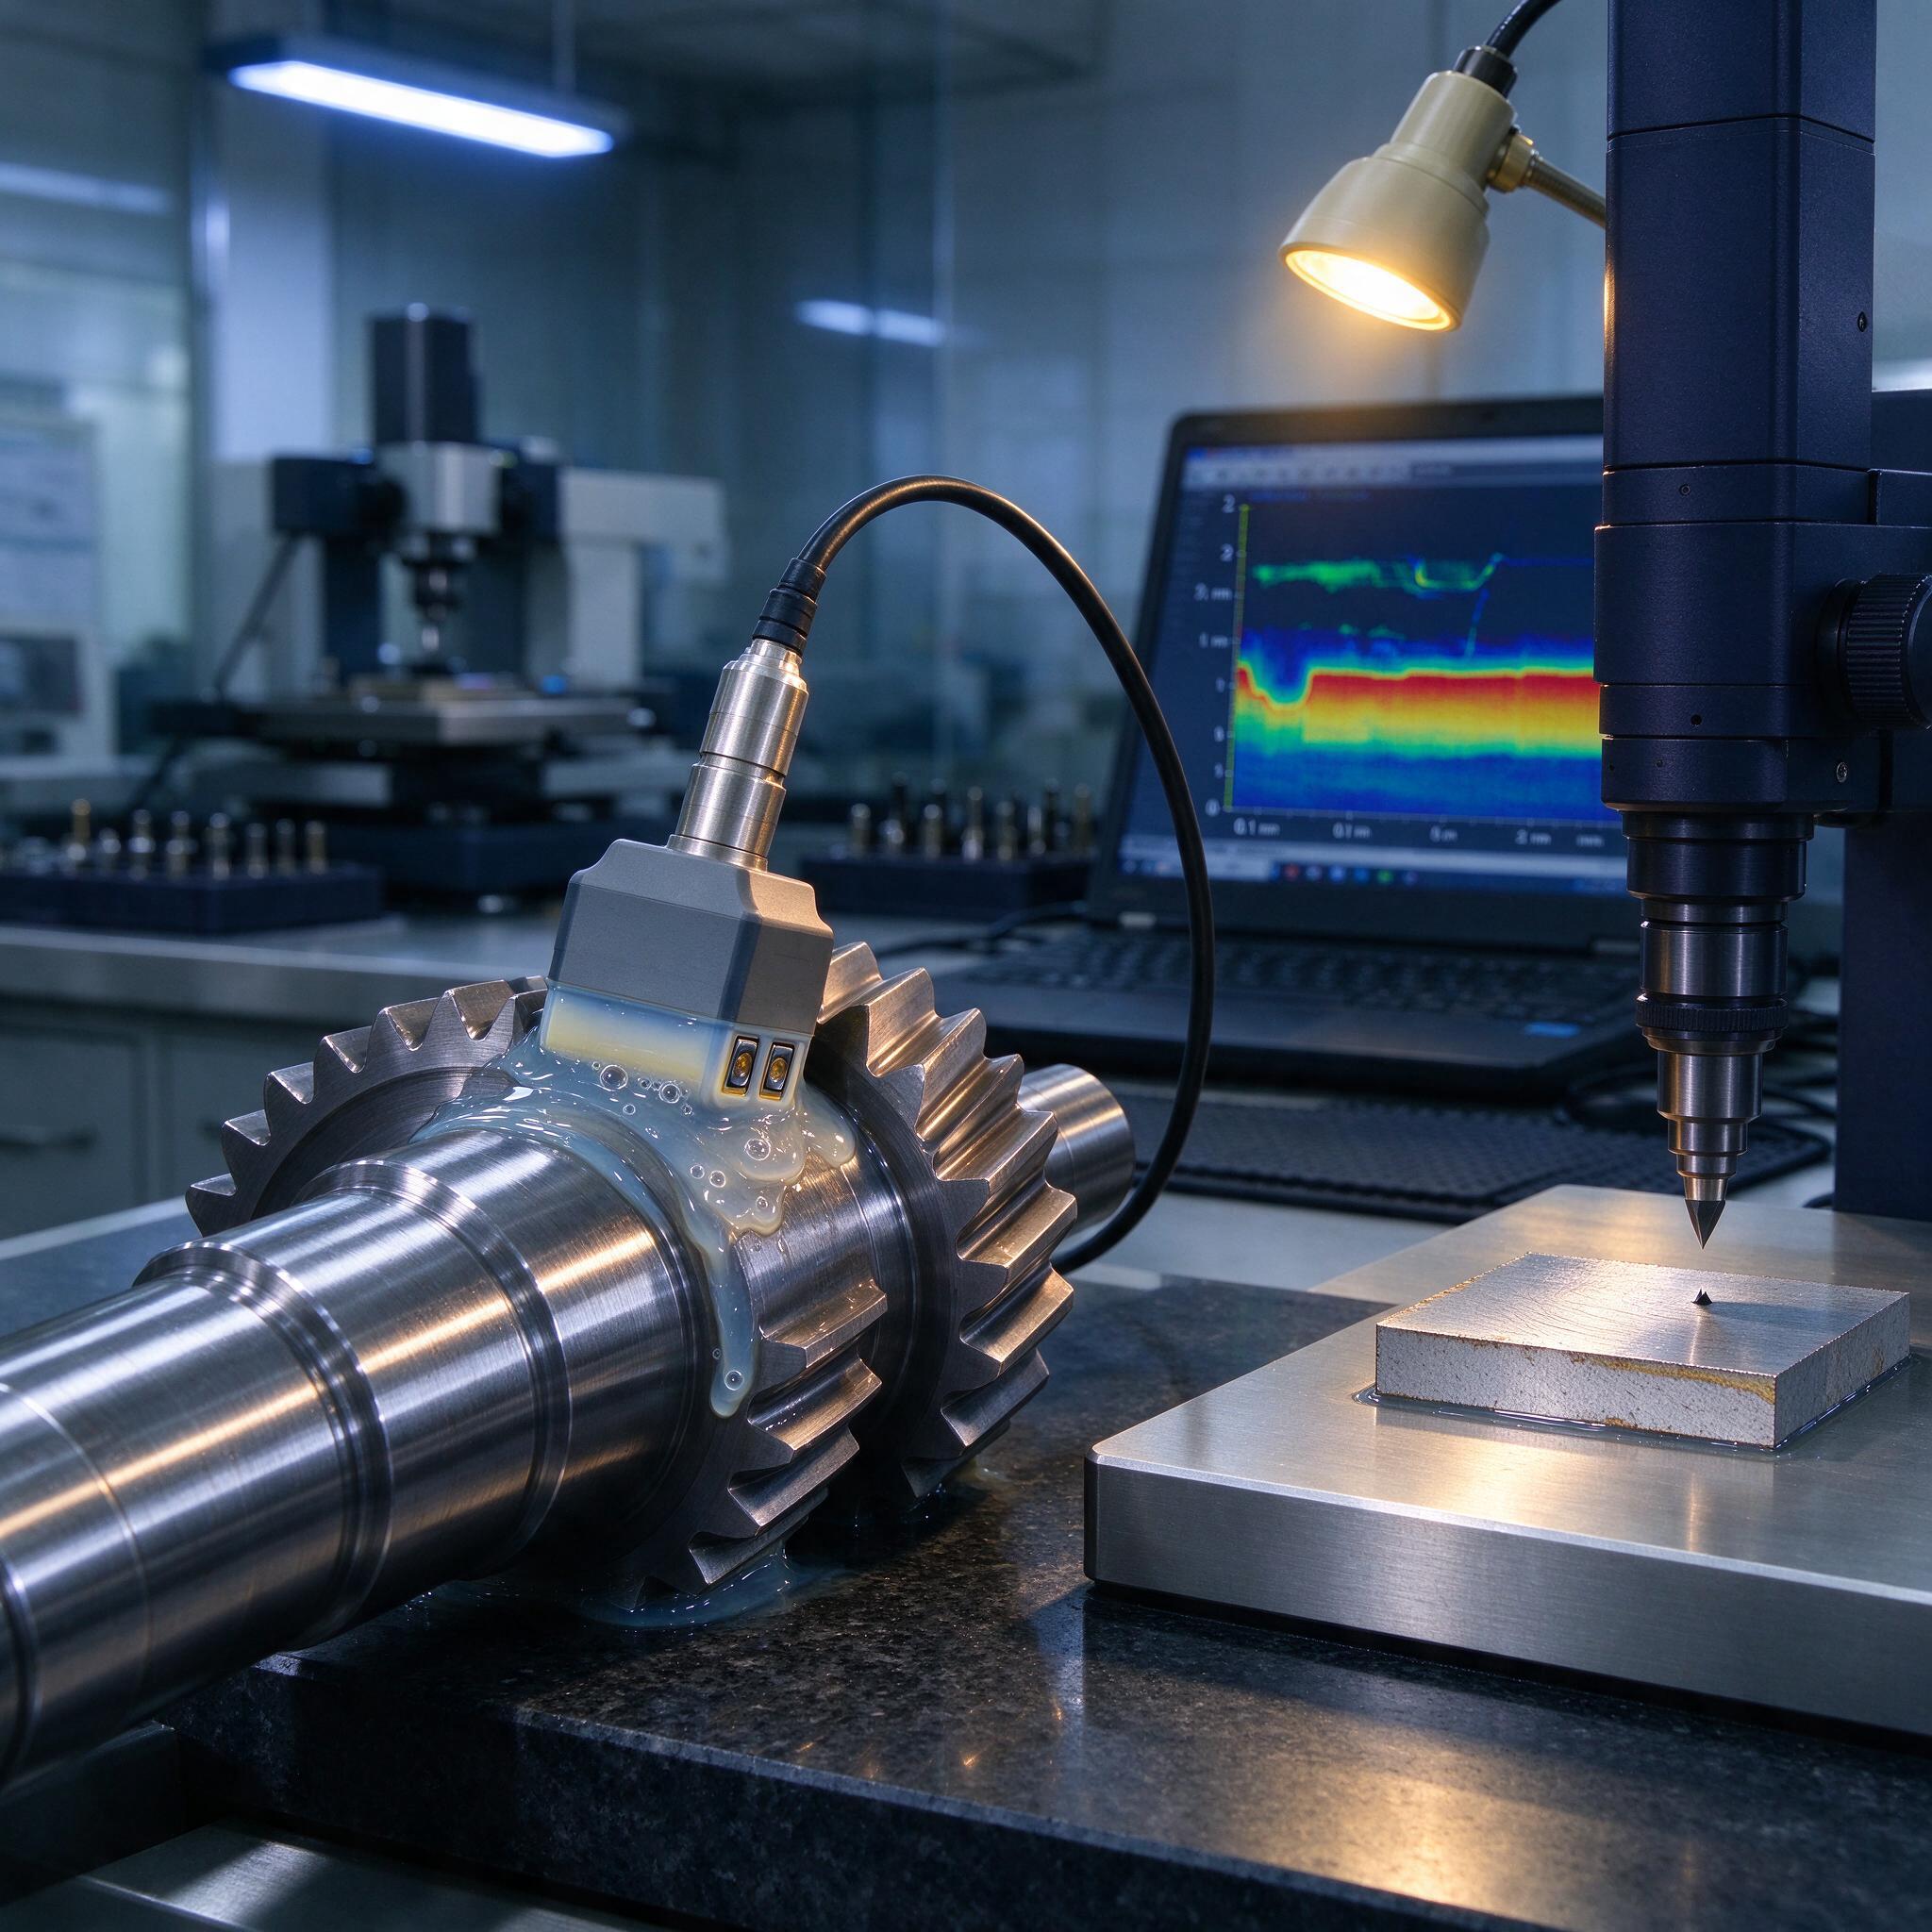
Вал-шестерня после цементации и закалки. Чертеж требует эффективную глубину 1,2–0,2 мм (HP 550) и твердость поверхности 58…62 HRC. Раньше мы резали темплет на дисковом отрезном с СОЖ, шлифовали, полировали и вгоняли в микротвердомер — час на образец, плюс деталь в стружку. Сейчас рядом с темплетом лежит УЗ-дефектоскоп с фазированной решеткой: гель на призме, на экране — С-скан, где граница слоя видна как цветовой фронт. Проверка за пять минут, деталь целая. Об этом и поговорим: микрофиламентный (клиновой) метод, УЗ-фазовые решетки, диапазон глубин 0,1–2 мм и то, как это реально работает на 18ХГТ, 20Х3МВФ, 25ХГМ и 12ХН3А.
Зачем вообще мерить глубину, если печь отработала по графику
Кто хоть раз варил картеры и шестерни, знает: углеродный потенциал в цементационной печи плывет. Карбюризатор отсырел, форсунка подсасывает, PID-регулятор держит температуру, а потенциал — нет. На бумаге 930 °C, CP 1,1 % C, изотерма 6 часов. Фактически слой может уйти и 0,9 мм, и 1,5 мм. Дальше — шлифование, которое тоже «подъедает» слой: снял 0,15 мм на круге 63A вместо 0,08 — и эффективная глубина выпала из допуска. Поймать зарез — это еще полбеды, его видно. А вот недоцементированный слой на зубе — это питтинг через 300–400 моточасов, рекламация от заказчика и разбор полетела партии уже в эксплуатации.
Поэтому контроль глубины цементации и твердости слоя стал у нас обязательной операцией ОТК, а не «по выборке раз в смену». И выбор инструмента — это баланс между точностью, скоростью и сохранностью детали.
Микрофиламентный метод: классика, которая не сдает позиции
Суть проста: шлифуем площадку, нагружаем алмазный индентор (виккерсовская пирамидка, угол 136°), снимаем отпечатки через каждые 0,05–0,1 мм по глубине и строим кривую «твердость — расстояние от поверхности». Метод регламентирован ГОСТ Р ИСО 18203 и ISO 18265. По кривой ищем HP — предельную твердость. Для большинства цементуемых сталей это 550 HV (примерно 52 HRC), для ряда высоконагруженных передач — 600 HV.
Что важно на практике, о чем в учебниках пишут вскользь:
- Полировка площадки — обязательна. Шероховатость Ra не хуже 0,2 мкм. Если оставить Ra 0,8, отпечатки «гуляют» на 30–50 HV, и кривая становится кашей.
- Нагрузка на индентор — 0,5–1 кгс (HV1–HV0,5). Больше — отпечаток шире, разрешение по глубине хуже.
- У переходной зоны кривая круто падает. Шаг измерения там 0,03–0,05 мм, иначе глубину считаешь «на глаз».
- Эффективная глубина HE считается по пересечению кривой с горизонталью 550 HV, а не по «где упало ниже» — это разные цифры, разница до 0,2 мм.
Микрофиламентный подход хорош еще и тем, что позволяет снять твердость слоя без разрушения детали целиком — только локальную лунку глубиной 0,3–0,5 мм, которая потом спокойно уходит под шлиф. Для валов-шестерней, где темплет нельзя резать (термист гнездо под шпонку не даст — все равно брак), это спасение. Минус — время. Оператор с отжигом отпечатков и расчетом кривой — 30–40 минут на одну точку. Плюс прибор недешевый: микротвердомеры типа Wilson VH1102, АФ-МMicro (наши), Struers Duramin-40 — от 1,5 млн и выше.
УЗ-фазовые решетки: контроль глубины цементации без прикосновения к поверхности
А вот здесь начинается то, ради чего мы в прошлом году перетряхнули весь участок НК. Метод основан на том, что скорость продольной ультразвуковой волны в цементованном слое отличается от скорости в сердцевине. Разница — 1–3 %, но она стабильна и коррелирует с содержанием углерода и твердостью. Фазированная решетка (16–64 элемента, частота 5–15 МГц) фокусирует луч в слое, измеряет время пролета через слой и до границы, и по фазовому сдвигу сигналограммы вычисляет толщину упрочненной зоны.
На экране дефектоскопа с ФР (у нас Olympus OmniScan X3 и отечественный А1310 Excursion с ФР-блоком) мы видим не просто А-скан, а С-скан — цветовую карту сечения. Граница слоя видна как фронт перехода цвета. Задержка сигнала 0,05–0,1 мм по глубине, реальная погрешность при хорошей калибровке на СОП (стандартном образце предприятия) — ±0,1 мм на глубинах до 1 мм и ±0,15–0,2 мм на 1–2 мм. Для цементации с допуском на HE ±0,2 мм — заходит.
Что нужно, чтобы УЗ-метод работал, а не рисовал красивую картинку «из головы»:
- СОП из той же марки стали, что и деталь, с известной (распиленной и замеренной на микротвердомере) глубиной слоя. Без СОП метод не работает, точка.
- Контактная жидкость — гель или вода с глицерином. Промежуток между призмой и деталью — без пузырей, иначе ложные сигналы.
- Шероховатость поверхности под призмой Ra 1,6–3,2 мкм. Выше — акустический контакт плавает.
- Температура детали и СОП одинаковая, ±5 °C. Скорость волны зависит от температуры, и на разнице 20 °C глубина «уезжает» на 0,05–0,08 мм.
- Кривая задержки (TCG) строится по СОП для каждой партии.
Однажды на участке мы поймали брак из-за того, что СОП лежал на подоконнике под прямым солнцем и прогрелся до 40 °C. Прибор показал слой 1,3 мм. Темплет распилили — фактически 1,05. С тех пор СОПы храним в металлическом ящике у печи, где температура стабильно 20±3 °C, и перед каждой сменой прогоняем контрольную точку.
Твердость слоя и сердцевины: где УЗ и микрофиламент пересекаются
Важный момент: УЗ-метод напрямую меряет глубину и косвенно — скорость волны, которая коррелирует с твердостью. Микрофиламент — напрямую твердость. Поэтому правильная схема на серийном производстве — связка. На СОП строим корреляционную зависимость «скорость волны — твердость по Виккерсу — глубина». Дальше деталь проверяем УЗ-методом за 3–5 минут, а микрофиламентом — 1 из 50–100 штук, как арбитраж и поверка корреляции.
По опыту, мастера часто путают эффективную глубину HE и общую глубину слоя до сердцевины. HE — это где твердость 550 HV. Общая — где кривая выходит на твердость сердцевины (для 18ХГТ это 250–320 HV). Разница между ними на 18ХГТ — примерно 0,3–0,5 мм. Если в чертеже стоит «глубина цементации 1,2 мм» без уточнения — обязательно требуйте расшифровку. У нас был случай, когда заказчик имел в виду общую, мы делали по HE. Партия получилась перегруженной по углероду, закалочные трещины на зубьях, возврат. Договорились — теперь в КД пишем явно: HE(HV550) = 1,2–0,2 мм.
Сравнение сталей: что мерить и на что закладываться
Была у нас табличка, которую мы держим на стенде у участка термообработки. Дублирую в сжатом виде.
| Марка | HE, типовая | Тв. поверхности | Особенность контроля |
|---|---|---|---|
| 18ХГТ | 0,8–1,4 мм | 58–62 HRC | Наследственная зернистость, кривая HV пологая, шаг 0,05 мм |
| 12ХН3А | 0,6–1,2 мм | 58–63 HRC | Никель замедляет диффузию, слой стабильный, УЗ калибровка простая |
| 20Х3МВФ | 1,0–1,8 мм | 56–60 HRC | Глубокий слой, молибден влияет на скорость волны, СОП обязателен |
| 25ХГМ | 1,0–1,5 мм | 57–61 HRC | Склонность к карбидной сетке, контроль микрофиламентом вдоль сечения зуба |
Обратите внимание: чем выше легирование, тем сильнее скорость УЗ зависит не только от углерода, но и от карбидной фазы. Для 20Х3МВФ корреляция «скорость — твердость» плывет, и УЗ-метод без периодического арбитража микрофиламентом дает систематическую ошибку до 0,15 мм.
Типичные ошибки — по реальному случаю
Весной нам прилетела партия полуосей из 20ХГНМ — заказчик вернул 8 штук с выкрашиванием на шлицах. Разбирались. Оказалось: термист ставил детали в садку впритык, торцами друг к другу, в зоне контакта углеродный потенциал локально падал, слой на торцах был 0,55 мм вместо 0,9. ОТК проверяло глубину только на образце-свидетеле, который лежал в садке сверху, в «хорошей» зоне. УЗ-фазорешетку тогда еще не применяли — темплеты резали по 2 шт. на партию.
Выводы, которые мы из этого сделали, и которые совпадают с ошибками коллег на других заводах:
- Образец-свидетель не равен детали. Если садка плотная — минимум два свидетеля: сверху и в центре, и УЗ-контроль каждой детали в ответственных местах.
- Калибровка УЗ по одному СОП «на все марки» — бред. Скорость волны у 18ХГТ и 25ХГМ отличается на 2 %, и это прямо в погрешность метода.
- Игнорирование температуры после закалки. Деталь с отпуска 180 °C еще теплая, мерить нельзя — ждем до 25±5 °C или вводим температурную компенсацию.
- Старый СОП с выработанной площадкой. Призма протирает лунку, контакт плывет. Площадку шлифуем и поверяем раз в 3 месяца.
Как выбрать прибор и подрядчика: чек-лист
- Есть ли СОП именно под вашу марку стали и глубину. Если подрядчик говорит «настроим по любому СОП» — мимо.
- Какая частота и число элементов ФР: для глубин 0,1–0,8 мм — 10–15 МГц, для 1–2 мм — 5–7,5 МГц. Один датчик на весь диапазон не бывает.
- Повторяемость на контрольной точке: ±0,1 мм на глубине до 1 мм — нормально, ±0,05 — отлично, ±0,3 — прибор для галочки, не берите.