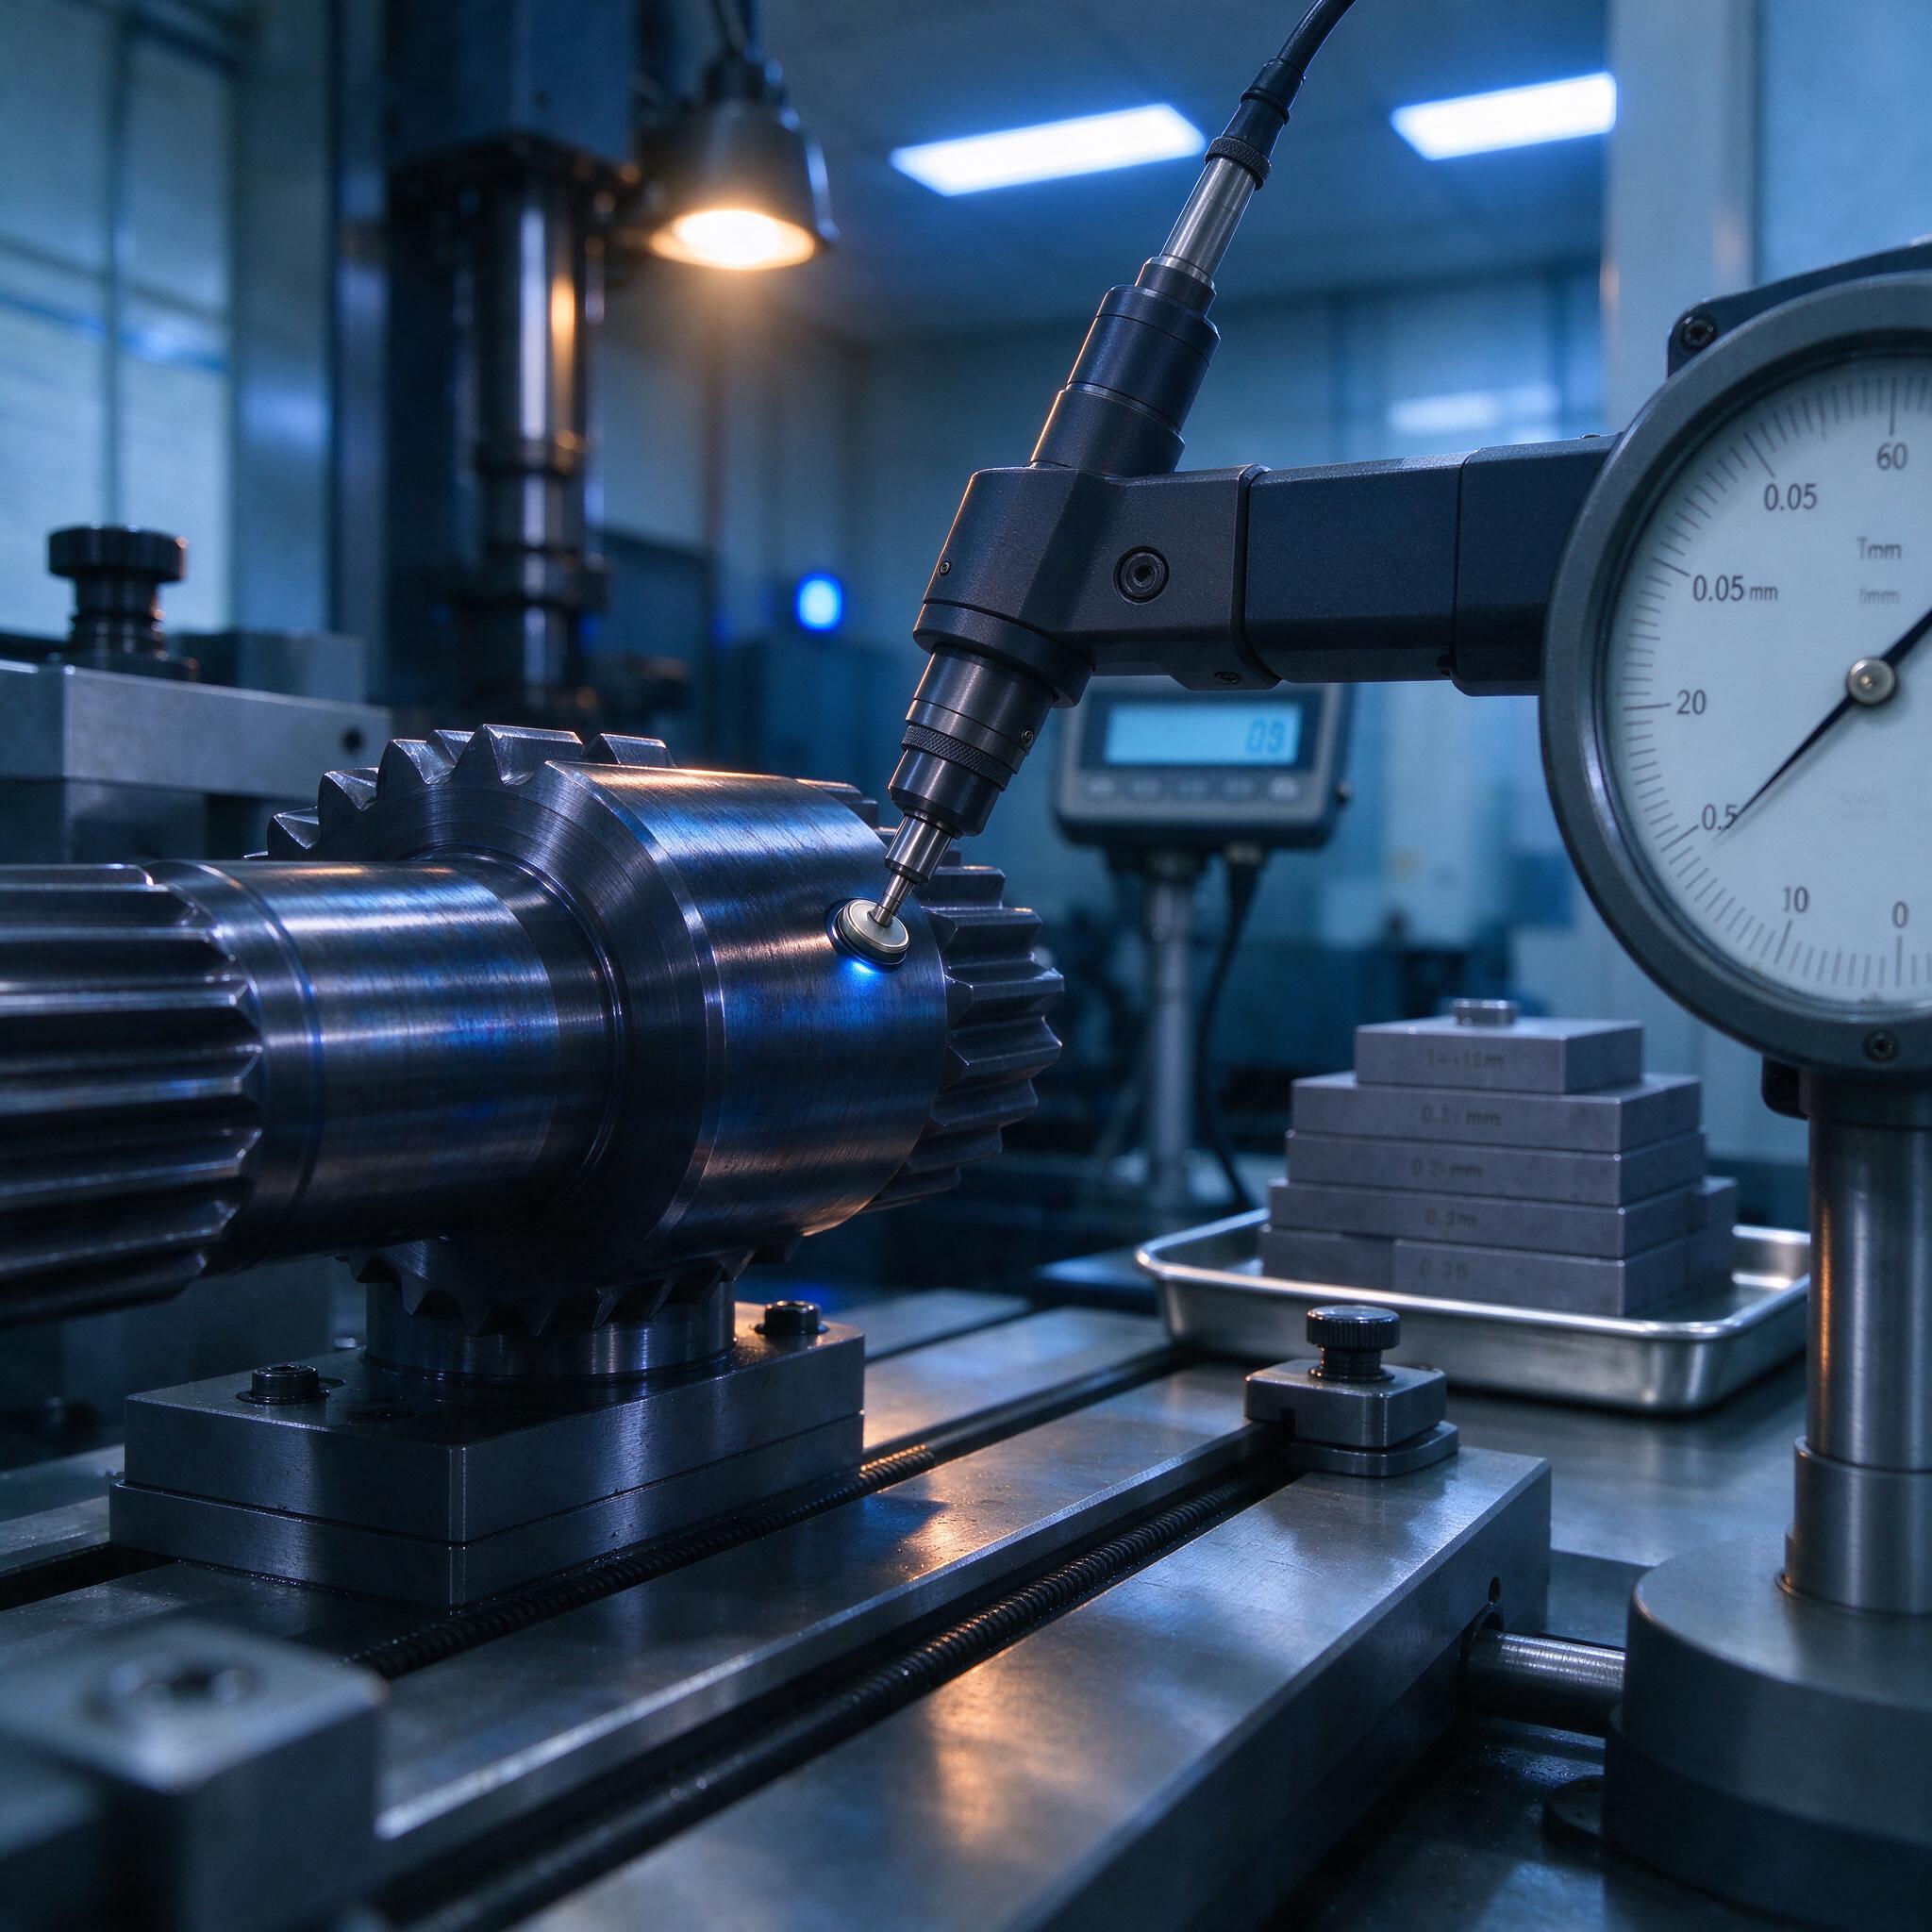
Поймали брак на шахте, а не на участке — зачем нам коэрцитивиметр
Начну с истории. Год назад заказчик — коробочный завод — вернул партию шестерен ведущего вала: выкрашивание по эвольвенте через месяц обкатки. Цементация была «по бумаге честная», твердость поверхности — 62 HRC, а вот эффективная глубина слоя у половины деталей ушла вниз, до 0,7 мм вместо 1,2. Как выяснили — печь после ремонта плыла по углеродному потенциалу, а дошлифовывать оставили «как обычно». На конечных изделиях это вылезло уже у их клиента. С тех пор у нас на участке железное правило: каждую партию после ХТО гоним через экспресс-контроль глубины цементированного слоя, не дожидаясь металлокристаллографии с распилом образцов-свидетелей. Инструмент — коэрцитивиметр. Разберем, как мы его аттестовали по ГОСТ Р 8.631, что он реально дает по точности и почему 0,05 мм — это не маркетинг, а достижимая цифра при правильной подготовке.
Коэрцитивиметр: физика на пальцах
Суть проста. Намагничиваем локальный участок детали до насыщения, снимаем поле и меряем коэрцитивную силу Hc. У поверхностно-упрочненного слоя и сердцевины она разная: мартенсит закаленного слоя «держит» магнитную доменную стенку сильнее, чем феррито-перлитная сердцевина. Прибор сканирует петлю гистерезиса, и по точке перегиба зависимости Hc от глубины оценивается граница слоя. Никакого распила, никаких травленых микрошлифов — прикладываешь датчик, получаешь цифру за секунды.
Но есть нюанс, о котором производители приборов пишут мелким шрифтом: показания плывут от структуры самих стали и чугуна, остаточных напряжений и даже от нагара и окалины на поверхности. Поэтому прибор без градуировочных зависимостей на вашу конкретную марку — просто красивая железка.
ГОСТ Р 8.631: что реально требуется при аттестации
ГОСТ Р 8.631 устанавливает методику выполнения измерений толщины упрочненного слоя коэрцитивиметрами. Что мы делали на практике:
- Отобрали комплект образцов-свидетелей из той же плавки 18ХГТ, что и основные детали, с толщинами слоя от 0,4 до 2,0 мм — по всему диапазону, не «три точки для галочки».
- Каждый образец распилили, протравили микрошлиф, посчитали эффективную глубину на микротвердомере — это эталон для градуировки.
- Построили градуировочную характеристику «показание коэрцитивиметра — истинная глубина». По ГОСТу число опорных точек на диапазон — не менее пяти, мы делали восемь, хуже не будет.
- Проверили повторяемость: серия из 10 замеров в одной точке, размах не более 0,03 мм.
- Оформили свидетельство о МВИ и внесли методику в перечень СИ участка. Без аттестованной методики замеры, что называется, «на честном слове» — для приемки не годятся.
Заявленная производителем точность 0,05 мм на слоях до 2 мм — реальная, но только в середине диапазона. По краям (тонкие 0,3–0,4 мм и глубокие слои) погрешность растет до 0,08–0,1 мм, и это надо честно прописывать в свидетельстве об аттестации.
Что влияет на показания: наш список граблей
Однажды на участке мы поймали брак именно из-за пренебрежения подготовкой поверхности: деталь после закалки в масле прилетела на контроль с пленкой СОЖ и слоем нагара — прибор систематически завышал глубину на 0,1 мм, вся партия казалась «золотой», а после шлифовки слой оказался на нижней границе. С тех пор алгоритм такой: обезжирить, снять окалину на контролируемой зоне до Ra 2,5–3,2, насухо протереть. И никаких точек на зубьях с сильной кривизной — минимальный радиус кривизны под датчик у нас оговорен в карте замеров.
Мастера часто путают еще одно: глубину до параболы полумартенситной зоны и эффективную глубину по заданной микротвердости. Прибор меряет границу слоя по магнитным свойствам, она совпадает с металлографической, но не всегда с эффективной по твердости HV. Для цементуемых сталей расхождение может доходить до 0,1 мм — это надо закладывать в допуск при градуировке.
| Сталь | Тип слоя | Слой, мм | Точность коэрцитивиметра |
|---|---|---|---|
| 18ХГТ, 25ХГТМ | Цементация | 0,8–1,5 | ±0,05 мм |
| 20Х3МВФ | Цементация + нитроцементация | 1,0–2,0 | ±0,07 мм |
| 38ХА | Азотирование | 0,3–0,6 | ±0,08 мм |
| 40Х, 40ХН | Закалка ТВЧ | 1,5–4,0 | ±0,05–0,10 мм |
Как видно, на азотированном тонком слое коэрцитивиметр ощутимо «врет» — там безобразнее держать металлокристаллографию на свидетелях, а прибор использовать только для отбраковки грубых промахов печи.
Экспресс-контроль: как мы вписали его в поток
На участке контроль ставим сразу после закалки и отпуска, до шлифования — потому что припуск на шлиф съедает 0,15–0,3 мм, и если слой «плыл» вниз, отшлифуешь и останешься без него. Меряем по 5 точкам на деталь (у шестерен — венец, шейки, торец), на партию — не менее 10 деталей плюс все свидетели из печи. Время — пара минут на деталь. Для сравнения: распил и микрошлиф — полдня и дорогой металографический анализ.
Оборудование у нас не самое новое: переносной коэрцитивиметр с накладным датчиком на гибкой ножке и цифровой индикацией, запасной — модификация с ротационным зондом для кривых поверхностей. Датчик прикладываем через тонкую немагнитную прокладку, если поверхность с рисками — иначе контакт «гуляет» и точка перегиба петли получается шумная, приходится переснимывать.
Как выбрать прибор и методику: чек-лист
- Диапазон прибора должен накрывать ваши слои с запасом 20–30% сверху и снизу — не берите прибор «впритык».
- Требуйте градуировку именно под вашу сталь и режим ХТО, а не «заводскую универсальную».
- Смотрите на повторяемость в точке (размах серии) — она должна быть хотя бы вдвое меньше заявленной погрешности.
- Уточните, аттестована ли методика по ГОСТ Р 8.631 или только «сертифицирован прибор» — это разные вещи.
- Проверяйте датчик под вашу геометрию: плоскость, цилиндр, зуб — кривизна съедает точность.
Типичные ошибки
Самая дорогая ошибка из нашей практики — градуировка по одним образцам, а контроль по другим. Прибор аттестовали на бруске-свидетеле, приваренном и прошедшем цикл вместе с деталями, но тот брусок лежал в печи в углу садки, где углеродный потенци был ниже, чем у середины садки. Градуировочная характеристика уехала на 0,12 мм. Вторую ошибку совершили уже сами контролеры: ставили датчик на шлифованную после закалки поверхность, где был прижог от шлифовального круга — локальная отпущенная зона давала ложно завышенную глубину. С того момента правило: контроль — на нешлифованной поверхности или на специально оставленном «целике».
FAQ
Можно ли мерить глубину слоя прямо в СОЖ или на мокрой детали?
Нет, это не сработает. Пленка жидкости и остатки эмульсии меняют магнитный контакт и снижают поле у поверхности, прибор занижает или, что хуже, дает нестабильные показания. Обезжирить — минута работы, а экономия этой минуты стоит потом партии.
Замена ли коэрцитивиметр металлокристаллографии?
Нет. Он ее дополняет. Металлографический анализ на свидетелях остается арбитражным методом и нужен для периодической поверки градуировки (раз в квартал или после ремонта печи). Коэрцитивиметр — это экспресс-контроль каждой партии и 100% контроль на ответственных деталях.
Точность 0,05 мм — это всегда?
Нет, и не верьте брошюрам. Это достижимо на цементованных сталях со слоями 0,8–1,5 мм, на хорошо подготовленной поверхности, по аттестованной методике. На азотированных тонких слоях, криволинейных поверхностях и грубой шероховатости честная цифра — 0,08–0,1 мм.
Вместо заключения
Коэрцитивиметр не панацея, но он перенес контроль глубины слоя с лабораторного стола прямо на поток. У нас отбраковка по ХТО упала с «поймали на сборке» до «поймали у печи», и это единственная метрика, которая имеет значение.