Почему мы перестали верить «заводским» толщинам на слово
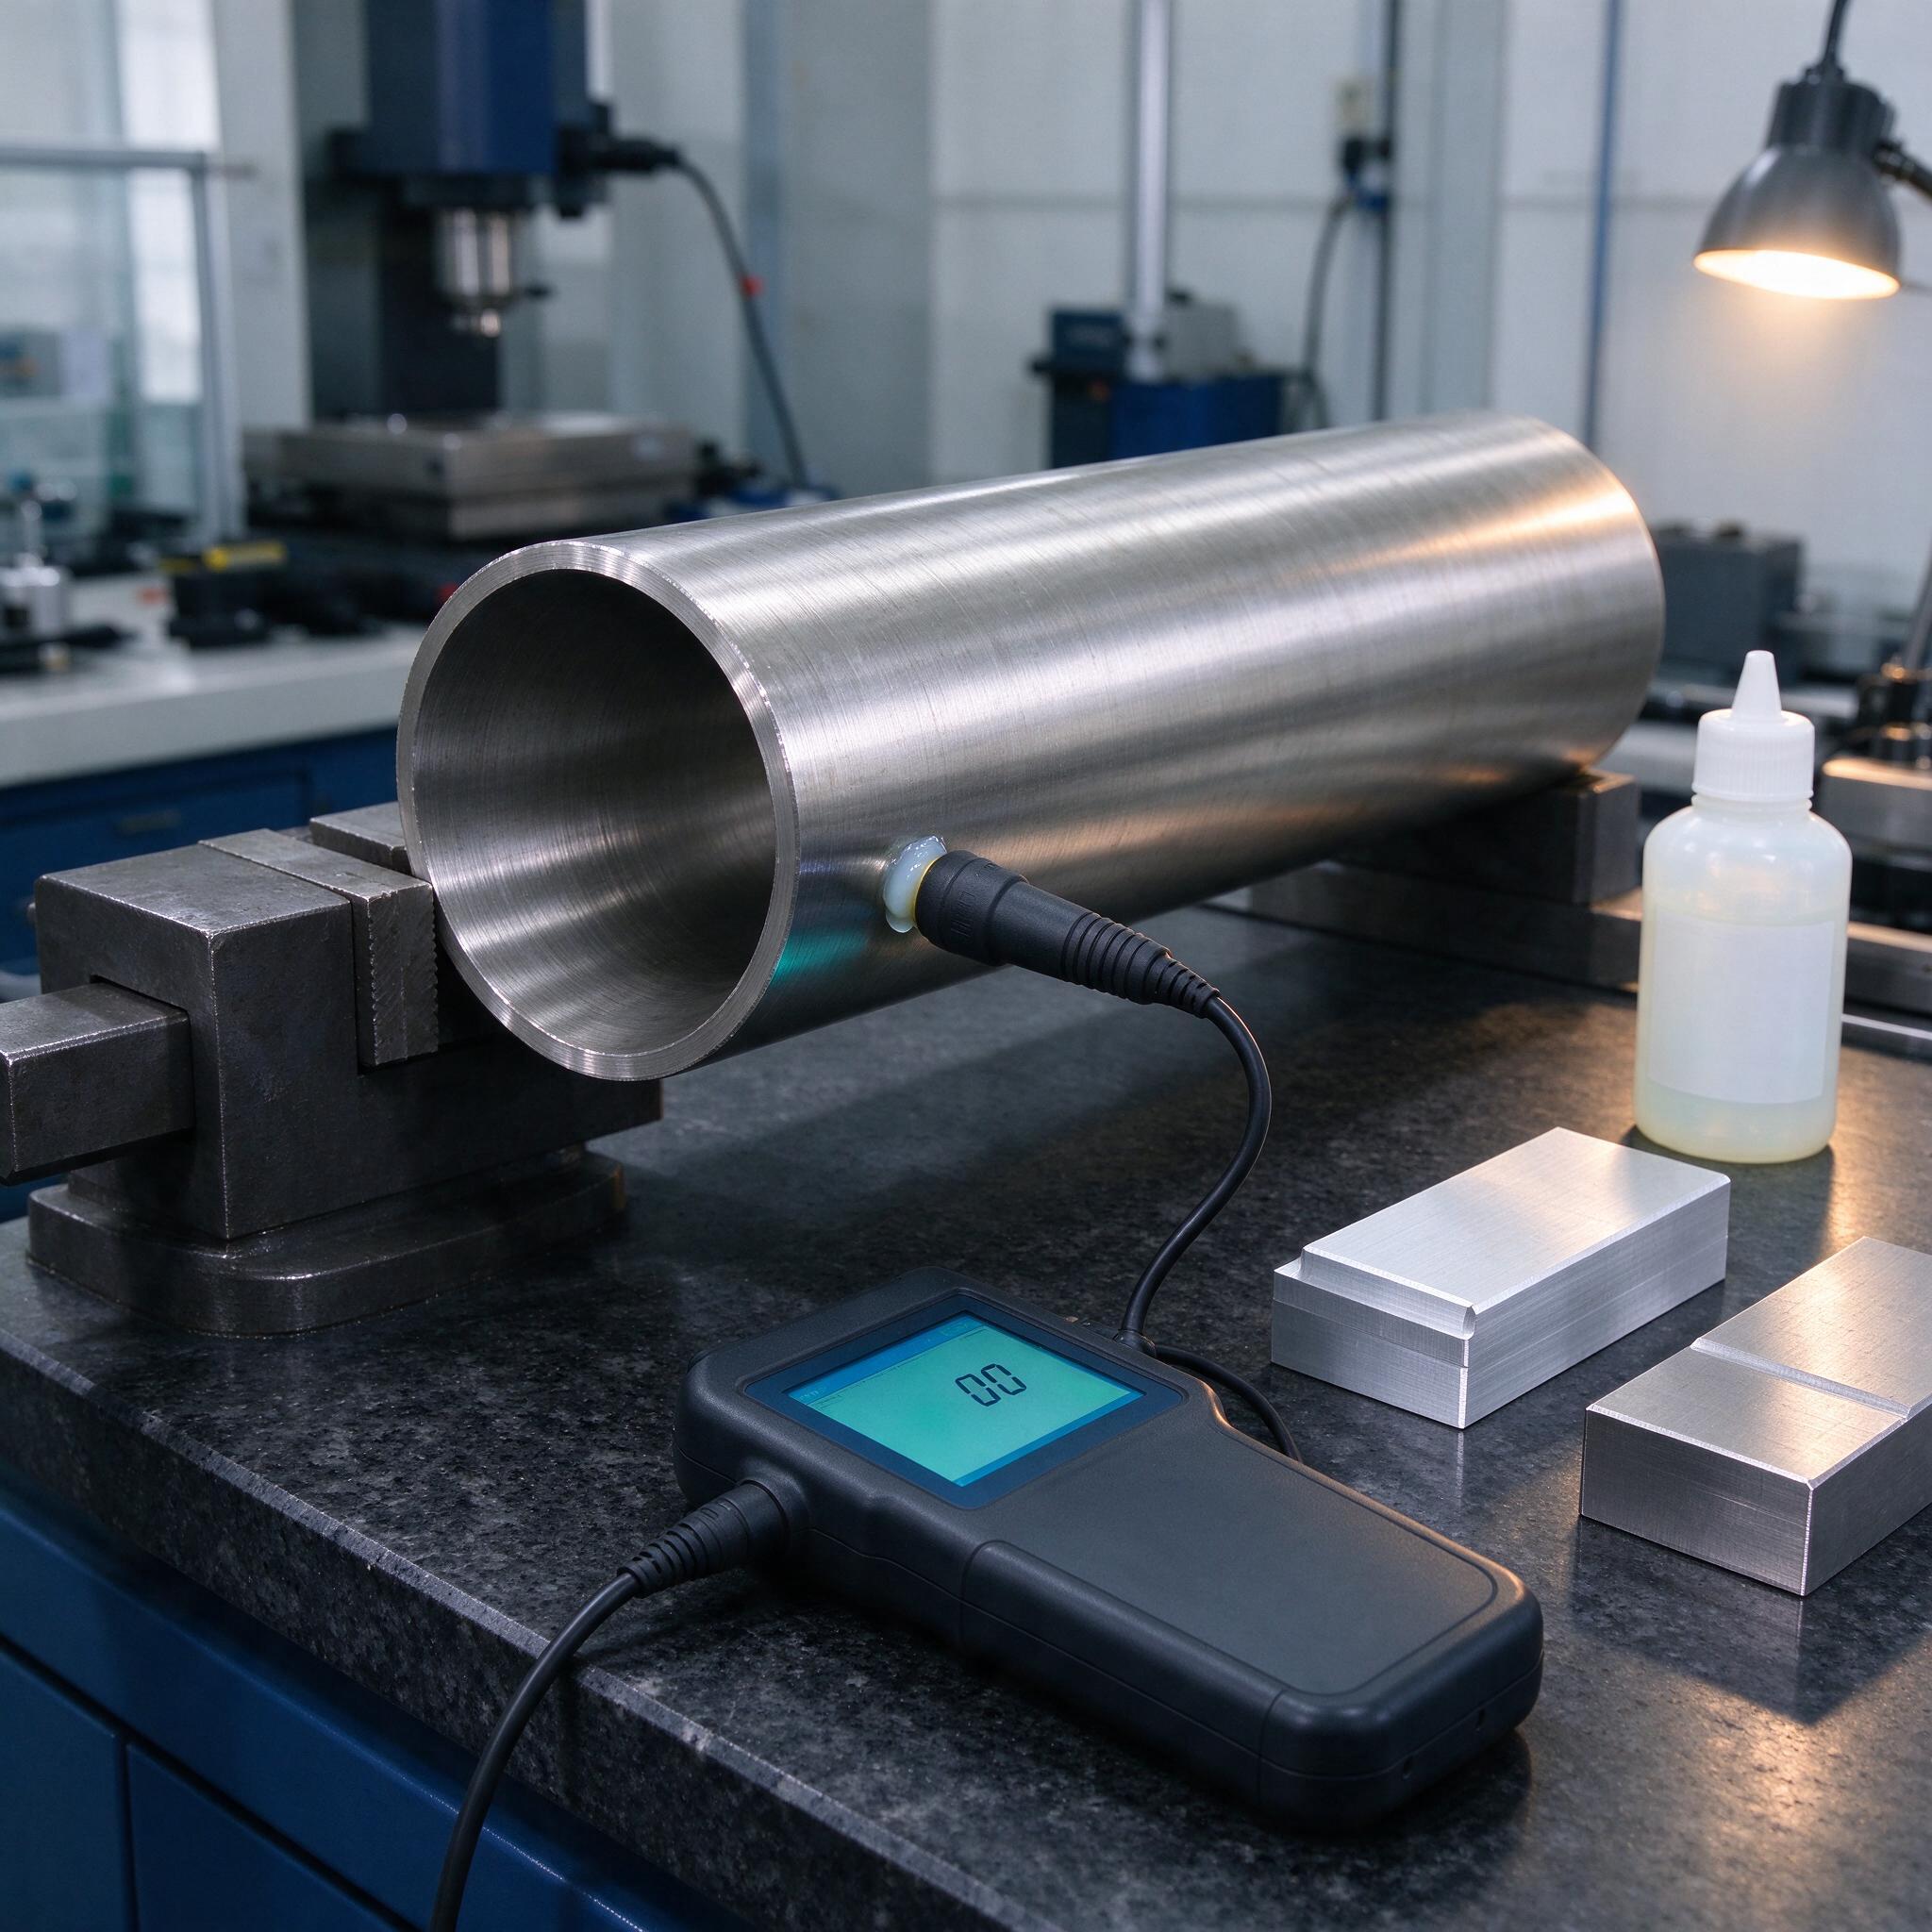
История, после которой мы пересмотрели весь входной контроль. Партия труб 12Х18Н10Т под гидравлические коллекторы пришла с сертификатом: стенка 8 мм, всё в допуске. На токарном участке при расточке одного из торцов «поймали зарез» — резец провалился туда, где по чертежу должен был быть металл. Замер микрометром показал 6,4 мм. Сертификат был красивый, но труба — тоньше. С тех пор у нас железное правило: любая труба, любой сосуд, любая оцинковка — сначала через ультразвуковой толщиномер, потом в производство. На фото как раз наш рабочий момент: толстостенная нержавеющая труба зажата в тисках на гранитной плите, на боковую поверхность через гель установлен раздельно-совмещенный ПЭП, рядом стакан с контактной жидкостью и образцы для настройки. Обычная рутина, которая спасает от очень дорогих сюрпризов.
Разберем, как правильно мерить толщину стенок и покрытий ультразвуком, какие преобразователи брать под какие задачи, и что требует ГОСТ Р ИСО 16809, чтобы результаты контроля никто не оспорил.
Физика простыми словами: что вообще меряет толщиномер
В основе — время прохождения ультразвуковой волны через металл. Пьезоэлемент посылает импульс, он отражается от противоположной поверхности (или от границы слоев), прибор делит время на скорость звука в материале — получает толщину. Звучит примитивно, но дьявол в скорости: для стали это примерно 5920 м/с, для алюминия — около 6350 м/с, для нержавейки после аустенизации значение может «гулять» на проценты. Ошибся скоростью на 2% — получил браковую толщину на трубе 10 мм в полмиллиметра. Поэтому первое, что мы делаем на любом новом материале, — калибровка по образцу известной толщины, желательно вырезанному из той же плавки.
Диапазон 0,1–30 мм, о котором идет речь, — это классика для преобразователей 5–10 МГц. Логика выбора частоты простая:
- 5 МГц — рабочая лошадка для стенок 3–30 мм: трубы, сосуды, листовой прокат. Лучше пробивает корродированную, окалинистую поверхность.
- 10 МГц — тонкие стенки от 0,5–1 мм и покрытия (краска, эмаль, пластик на металле) от 0,1 мм. Короткая волна, точное разрешение, но требует чистой поверхности и хорошей контактной среды.
Кстати, о среде. На фото виден флакон с гелем — это не «смазка для удобства», это половина результата. Мы однажды сэкономили и взяли дешевый гель в строительном магазине: прибор начал «плавать» на 0,05–0,1 мм, пока не перешли на нормальный глицериновый. На горячих поверхностях (труба после трассы, 60–80 °C) — только специальные высокотемпературные пасты, обычный гель высыхает за секунды, и показания превращаются в лотерею.
Стенка и покрытие — это два разных контроля
Мастера часто путают: приходят с одним толщиномером мерить и стенку трубы, и толщину лакокрасочного покрытия по ней. Не выйдет. Методы разные:
- Прямое измерение стенки — эхом от донной поверхности. Затравка на звук, калибровка по СО-образцам, замер. Толщиномеры вроде УТ-3 «Акустические системы», OmniScan-класс для сложных случаев, либо простые «Кондор»/«ТЧ»-серии для экспресса.
- Измерение покрытия — прибор работает в режиме, где считается задержка в неметаллическом слое между ПЭП и металлом. Многие современные аппараты имеют режим «coating»: замеряешь толщину краски и одновременно общую толщину «краска + стенка» за одно прижатие.
- Эхо-метод через V-образный путь — для изолированных труб, когда нельзя добраться до донного сигнала напрямую.
По опыту, мастера часто «ловят» ложную толщину на оцинковке: прибор показывает суммарно цинк + сталь, и кажется, что стенка толстая. На деле металл под цинком уже подъеден коррозией. Если сомневаетесь — зачистите площадку до металла и перемерьте, это две минуты.
ГОСТ Р ИСО 16809: что он от нас требует на самом деле
Стандарт — это не бюрократия, а свод правил, которые реально спасают достоверность. Ключевое из практики:
- Аттестация методики и средств. Толщиномер и преобразователи должны быть поверены, персонал — аттестован (II уровень как минимум для самостоятельной работы по ОТТ).
- Калибровка на каждом материале. Скорость звука нельзя взять «из таблицы» и померить — нужна настройка по СО с известной толщиной, с погрешностью не хуже требуемой к результату.
- Контроль условий. Температура детали и образца, контакт, шероховатость поверхности — все фиксируется. Радиус кривизны трубы тоже влияет: на мелких диаметрах (меньше ~20 мм) показания систематически завышаются, нужна поправка или ПЭП с малым диаметром пьезоэлемента.
- Сетка замеров. Не «ткнул в одном месте и пошел писать протокол». Определенные зоны, количество точек, при разбросе — дополнительные измерения.
Мы в протоколе всегда указываем модель прибора, тип и частоту ПЭП, скорость звука, температуру, тип контактной жидкости. Когда заказчик или Ростехнадзор начинает придираться — вопросов не остается.
Сравнение типовых ПЭП под наши задачи
| Задача | Частота | Диапазон | Особенности |
|---|---|---|---|
| Стенка трубы/сосуда, коррозия | 5 МГц | 1,0–30 мм | Терпит плохую поверхность, раздельно-совмещенный |
| Тонкая стенка, прецизионные детали | 10 МГц | 0,5–10 мм | Требует Ra ≤ 2,5, качественного контакта |
| ЛКП, эмаль, пластик на металле | 10 МГц и выше | 0,1–3 мм | Режим coating, малый диаметр ПЭП для кривизны |
| Горячие поверхности (до 350 °C) | 5 МГц, спец. | 3–30 мм | Высокотемпературная паста, поправка на температуру |
Типичные ошибки: случай, который мы вспоминаем до сих пор
Однажды контролировали корпус гидроцилиндра после хромирования — наружное покрытие, внутренняя стенка тоже интересовала. Молодой инженер померил «стенку» в режиме coating, не переключив методику, получил 11,2 мм вместо реальных 10,8 мм хром + металл, и отписал в протокол «стенка в допуске». А по факту из-за неверной калибровки по скорости звука в хроме (примерно 6900 м/с, а не 5920, как в стали) он «похоронил» локальное утонение. Спасло то, что на финишном контроле гидравлика не держала давление — вскрыли, нашли каверну от травления. С тех пор у нас правило: прибор переключил режим — перекалибруй, никаких «и так сойдет». И вторая болячка: замер по грязной, зашлакованной поверхности. Прибор честно показывает толщину «грязи», а не металла. Зачистка болгаркой до чистого металла — обязательна, иначе это не контроль, а гадание.
Как выбрать толщиномер и ПЭП: наш чек-лист
- Диапазон под задачу. Для 0,1–30 мм берите прибор, у которого весь диапазон перекрыт сменными ПЭП, а не один универсальный датчик «на всё».
- Наличие режима coating — если работаете с покраской, оцинковкой, изоляцией.
- Память и протоколы. 100 точек в памяти и выгрузка в CSV экономят часы на оформлении — проверено.
- Скорость звука настраивается вручную — жестко зашитая «сталь 5920» — это прибор для гаража, не для производства.
- Поверка и наличие СО. Без действующей поверки и комплектных образцов ваши результаты — бумажка, ГОСТ Р ИСО 16809 их не примет.
FAQ: отвечаем, как на планерке
Можно ли одним дешевым толщиномером мерить и стенку, и покрытие?
Нет, это не сработает, потому что методы принципиально разные: эхо от донной поверхности против задержки в слое покрытия. Некоторые флагманские модели совмещают оба режима, но дешевый «карманный» прибор — только стенку, и то на чистой поверхности.
Правда ли, что на горячей трубе показания врут?
Правда. Скорость звука в стали падает с ростом температуры, и без поправки на каждые 50–100 °C вы получите систематическое занижение толщины на несколько процентов. Либо остудите участок, либо используйте температурную компенсацию прибора и высокотемпературный гель.
Нужна ли аттестация персонала, чтобы мерить толщиномером на своем участке?
Да, если результаты идут в протоколы неразрушающего контроля, по которым принимаются решения о годности. Для внутреннего «прикидочного» замера — можно и без, но назвать это контролем по ГОСТ Р ИСО 16809 нельзя.
Вместо резюме
Ультразвуковой контроль толщины — дешевая страховка от очень дорогих проблем. Хороший толщиномер, пара преобразователей на 5 и 10 МГц, нормальный гель, чистая поверхность и живая головка у оператора — и «поймать зарез» на расточке или каверну под краской вам уже не грозит. Проверяйте железо железом, а не сертификатами поставщика.