Шов сдал — приёмка упала. Знакомо?
Ситуация, которую у нас на участке помнят до сих пор: технологический трубопровод Ду 500, кольцевой шов после ручной дуговой сварки, визуальный контроль — красота, усиление ровное, чешуйчатость равномерная. Рентген по программе пропустили частично, а на монтаже через полгода — свищ. Вскрытие показало непровар корня с ладонь. С тех пор у нас железное правило: ответственную сварку не пускаем дальше без ультразвукового контроля, причём по ГОСТ Р 55724, а не «на глазок по старой методичке». В этой статье расскажу, как мы реально организовали ультразвуковой контроль сварных швов на фазированных решётках, что вытащили из стандарта, на что смотрим при выборе дефектоскопа и как не наломать дров с аттестацией персонала в НАКС.
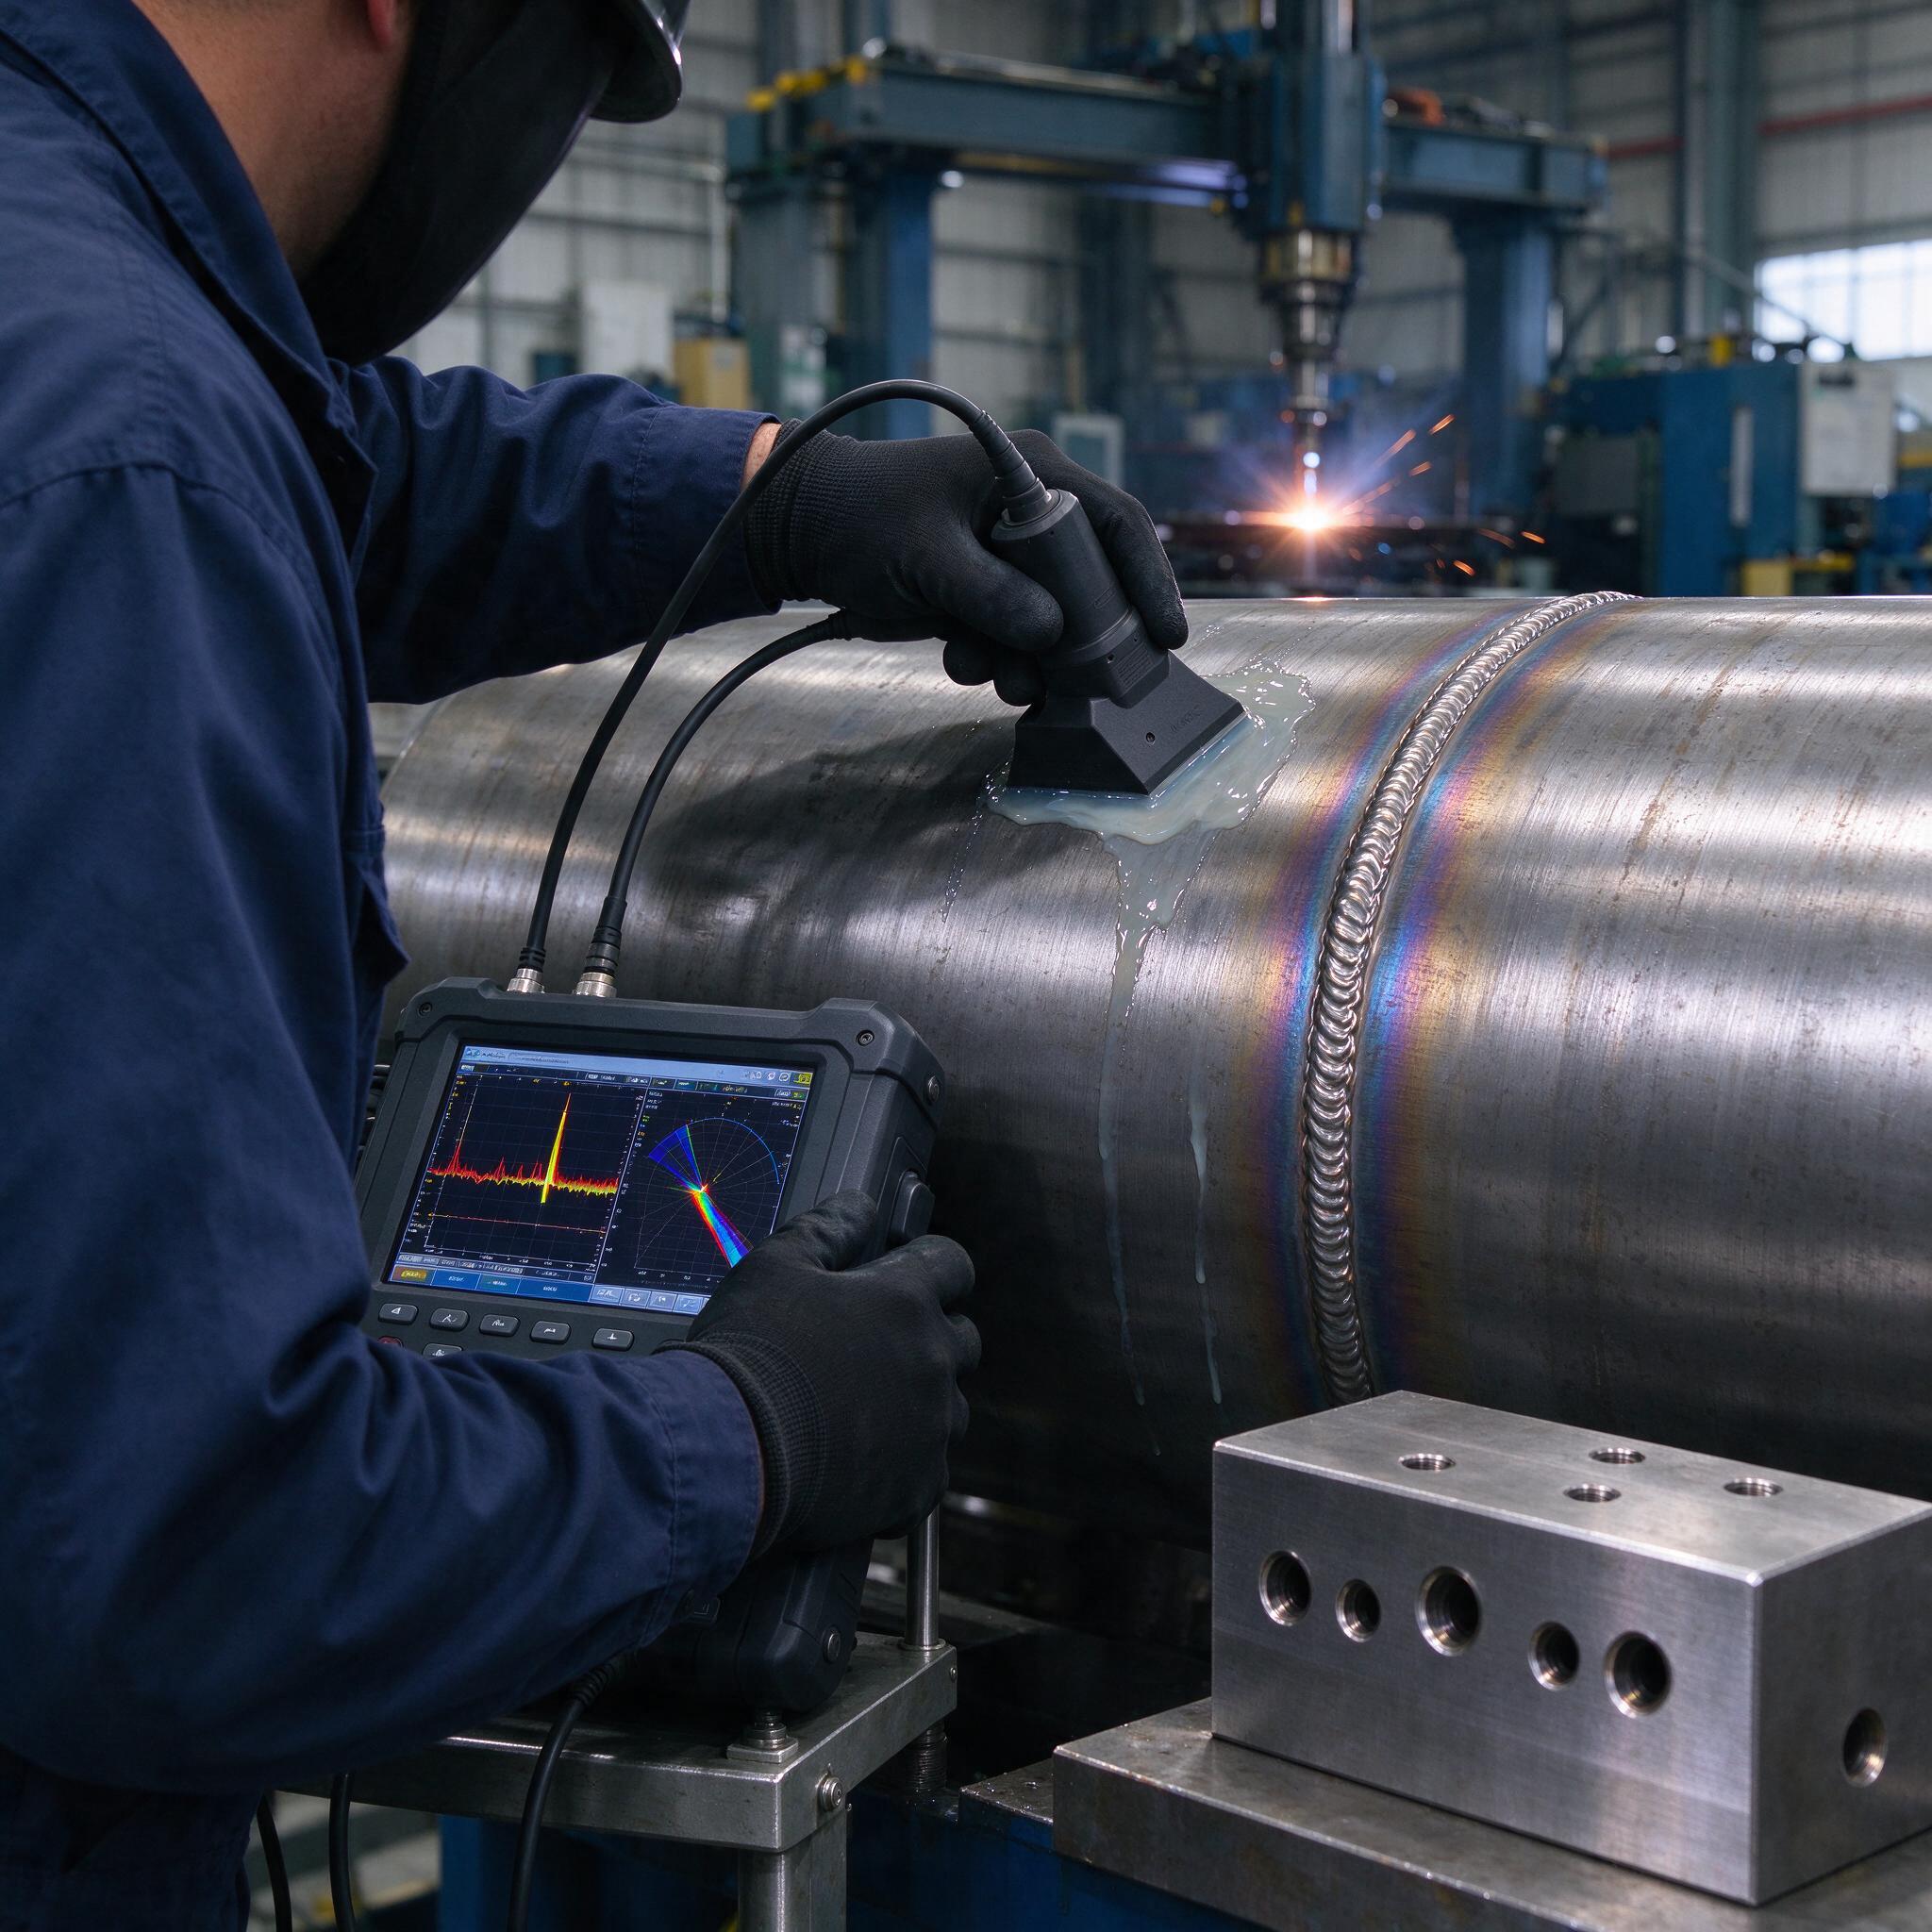
На фото выше — ровно та картинка, которую мы видим каждый день: контролёр ведёт ПЭП с призмой по трубе, на экране развёртка и секторное сканирование, рядом образец с отверстиями для настройки, а на заднем плане дуговарят следующий стык. Гель течёт по броне — значит, акустический контакт есть, контроль идёт.
ГОСТ Р 55724 — что он реально требует
Стандарт описывает методику ультразвукового контроля сварных соединений: настройку чувствительности по образцам с искусственными отражателями (отверстия, риски, зарубки), схемы прозвучивания, оценку выявленных дефектов и их классификацию. Ключевое, что мы вынесли из него на практике:
- контроль ведут прямым и отражённым лучом, с прозвучиванием с двух сторон от шва и сканированием вдоль и поперёк;
- чувствительность настраивают на эквивалентную площадь отражателя — для ответственных соединений это отверстие диаметром от 2 мм (А3), в отдельных методиках — от 1 мм;
- дефект оценивают по амплитуде и условной протяжённости, браковочные уровни зависят от толщины и категории объекта;
- шероховатость поверхности под ПЭП — не грубее Rz 40 (лучше Ra 6,3…12,5), иначе потеря сигнала «съест» всю чувствительность.
Мелочь? Нет. Однажды мы получили десяток ложных браковок только потому, что сварщик не зачистил валик усиления — дифракция на чешуйчатой поверхности рисовала на экране «лжеотражатели», похожие на шлаковые включения. Зачистка наждачным кругом до Rz 20 — десять минут работы, а сэкономила день споров с ОТК.
Фазированная решётка 2–5 МГц: почему мы перешли на неё с моно-ПЭПа
Классический дефектоскоп с одним наклонным преобразователем — штука рабочая, но медленная: контролёр physically «качает» ПЭП по трубе, ловит угол вручную, зависим от квалификации рук. Фазированная решётка (PAUT) решает это электронно: 16, 32 или 64 элемента в преобразователе, фокусировка в заданной зоне, секторное сканирование в один проход.
| Параметр | Моно-ПЭП (5 МГц) | ФАР 2–5 МГц |
|---|---|---|
| Сектор сканирования | один угол (например 65°) | 35–75° в одном проходе |
| Скорость контроля стыка Ду 500 | 40–60 мин | 15–25 мин |
| Регистрация результата | А-скан, рукописный протокол | S-скан + данные для отчёта |
| Выявляемость дефектов от 1 мм | зависит от рук контролёра | стабильно при правильной настройке |
По частоте логика простая: 5 МГц — тонкостенка до 15–20 мм, лучше разрешение по корню; 2–2,5 МГц — толстостенные трубы и аустенит, где структура металла рассеивает волну и «звенит» шумом. Для углеродистых трубопроводов 10–40 мм мы обычно ставим ПР с призмой 55–60° и работаем в диапазоне 3–5 МГц. Фокус держим в зоне шва (фокусное расстояние по цилиндрике пересчитываем на кривизну — забытая радиусная поправка даёт до 6 дБ потери сигнала).
Как выявляются дефекты от 1 мм: что видно на экране
S-скан — главный аргумент за фазированные решётки. По нему мы сразу видим: непровар корня — устойчивый отражатель на фикс-глубине корня, по углу примерно 45° к поверхности раздела; lack of fusion (несплавление кромок) — плоский отражатель, амплитуда резко меняется при малом смещении ПЭП, «горит» только в узком секторе углов; поры и шлак — россыпь точечных отметок по сечению, амплитуда «гуляет» при вращении луча. Трещину отличаем по развороту отражателя, переотражениям и скачкам амплитуды при сканировании вдоль шва — плюс в спорных случаях добавляем TOFD-канал, если аппарат позволяет.
По опыту, мастера часто путают несплавление с непроваром, потому что амплитуды близки. Разница — в глубине залегания и в поведении сигнала при сканировании с двух сторон: непровар корня виден с обеих сторон одинаково, несплавление кромки «моргает». Если сомневаемся — вскрываем шлиф или режем контрольный участок. Дешевле резать трубу, чем объясняться с Ростехнадзором.
Наши типичные ошибки — чтобы вы их не повторяли
История, после которой мы переписали внутреннюю инструкцию. Контролёр с семилетним стажем настраивал дефектоскоп по СОП на плоском образце СО-2, а контроль вёл на трубе Ду 325. Разница кривизны дала смещение условной глубины почти на 1,5 мм — и плотный шлак на границе корня он «увидел» как дефект в основном металле, а реальный непровар отсчитал выше и записал как допустимый. Стык ушёл на монтаж, дефект вскрылся при гидроиспытании. С тех пор настройку по образцам делаем только на цилиндрических блоках с радиусом, соответствующим контролируемой трубе, и обязательно проверяем выходной сигнал на боковом отверстии контрольного блока прямо на объекте, при той же температуре. Ещё один момент: гель зимой густеет, контакт пропадает локально, и дефект «теряется». В цеху ниже +10 °C переходим на зимние контактные жидкости, без вариантов.
Аттестация в НАКС: без неё никуда
УК сварных швов относится к видам неразрушающего контроля, требующим аттестованных специалистов. По ССК НАКС дефектоскопист уровня I только выполняет операции по готовой методике, уровня II — настраивает аппаратуру, выбирает схему контроля и оформляет заключение, уровень III — разрабатывает технологии. Для нашей программы нужны минимум два специалиста II уровня (плюс один I на сканирование). Аттестация: обучение в аккредитованном центре, стаж по протоколам, экзамен с практикой — включая реальную настройку прибора и поиск искусственных дефектов. Переподготовка — каждые пять лет. Важно: заключение подписывает аттестованный специалист, и если при проверке выяснится, что «отписался» человек с просроченным сертификатом — весь объём контроля за период под вопросом. Мы раз в квартал проверяем сроки удостоверений всей бригады НК в реестре НАКС.
Как выбрать дефектоскоп с ФАР: чек-лист из цеха
- Частотный диапазон — реально от 2 до 5 МГц с шагом по ПР, а не «одна решётка на всё».
- Число активных каналов: 32/128 — минимум для секторного скана по швам 20–60 мм; для труб больших диаметров желательно 64 элемента.
- Наличие и удобство TFM/PCI или хотя бы быстрого S-скана с записью всей сессии в память.
- Возможность загрузки штатных конфигураций по ГОСТ Р 55724 и шаблонов отчётов — иначе полдня на оформление одного стыка.
- Защита: IP65, рабочий диапазон температур, живучесть аккумулятора на смену (от 6 часов), и — проверено — удобно, когда экран читается на солнце при уличном контроле.
Из того, что крутится у нас и у знакомых: линейка отечественных А1212/А1550 с блоками ФАР, Olympus OmniScan SX/EPOCH, Sonatest Veo — все тянут наши задачи, разница в цене и привычках. Брать «топ за миллионы» без обвязки по образцам и обучению — выброшенные деньги.
Частые вопросы
Можно ли контролировать тонкостенные швы до 5 мм одной решёткой 2–5 МГц?
Нет, в чистом виде не сработает: на малых толщинах луч из призмы отражается от геометрии шва, мёртвая зона съедает корень. Для 3–5 мм берем специализированные ПР с высокой частотой (7–10 МГц) и малой призмой либо ведём контроль комбинированно с РК.
Достаточно ли одного аттестованного дефектоскописта НАКС на участок?
Нет. Контроль по ГОСТ Р 55724 выполняет минимум два человека (оператор и контролёр, проверяющий и подписывающий результат), плюс один должен быть в резерве на время отпусков и переподготовки. Один специалист — это просто остановленный цех в момент его отсутствия.
PAUT полностью заменяет рентген?
Не на всех объектах. Программа контроля и НТД часто жестко задают объём РК, а УЗК идёт как дополнение или замена только там, где это прямо разрешено. Согласовывать замену нужно с заказчиком и надзором заранее, не постфактум.
Вместо вывода
Ультразвуковой контроль швов на фазированных решётках — это не роскошь, а способ закрыть стык за полчаса с протоколом, который примет любой инспектор. Вложения окупаются одним предотвращённым свищом. Настройте аппаратуру честно, зачистите шов, следите за сроками НАКС — и дефектоскоп покажет то, что рентген пропустил.