Откуда берется брак, которого «не видно глазами»
Ситуация знакомая, наверное, каждому, кто гонит валы и оси серийно. Партия из 40 штук шлифуется нормально, но на финишном контроле — микроцарапины, «пережог» на торцах, а на одном образце вообще раскрылась трещина. Металл тот же, сертификат от ТПП по ГОСТ 1577 в порядке, твердость по Роквеллу в допуске. А деталь все равно разваливается на испытательном стенде. В 90 % таких случаев, когда корень зла не в режимах, а в самом металле, виноваты неметаллические включения. Сульфиды, оксиды, силикаты — та грязь, которую не отфильтровали при разливке. И вот тут без металлографии никуда: балльная оценка по ГОСТ 1778 — единственный рабочий инструмент, чтобы понять, что нам реально завезли.
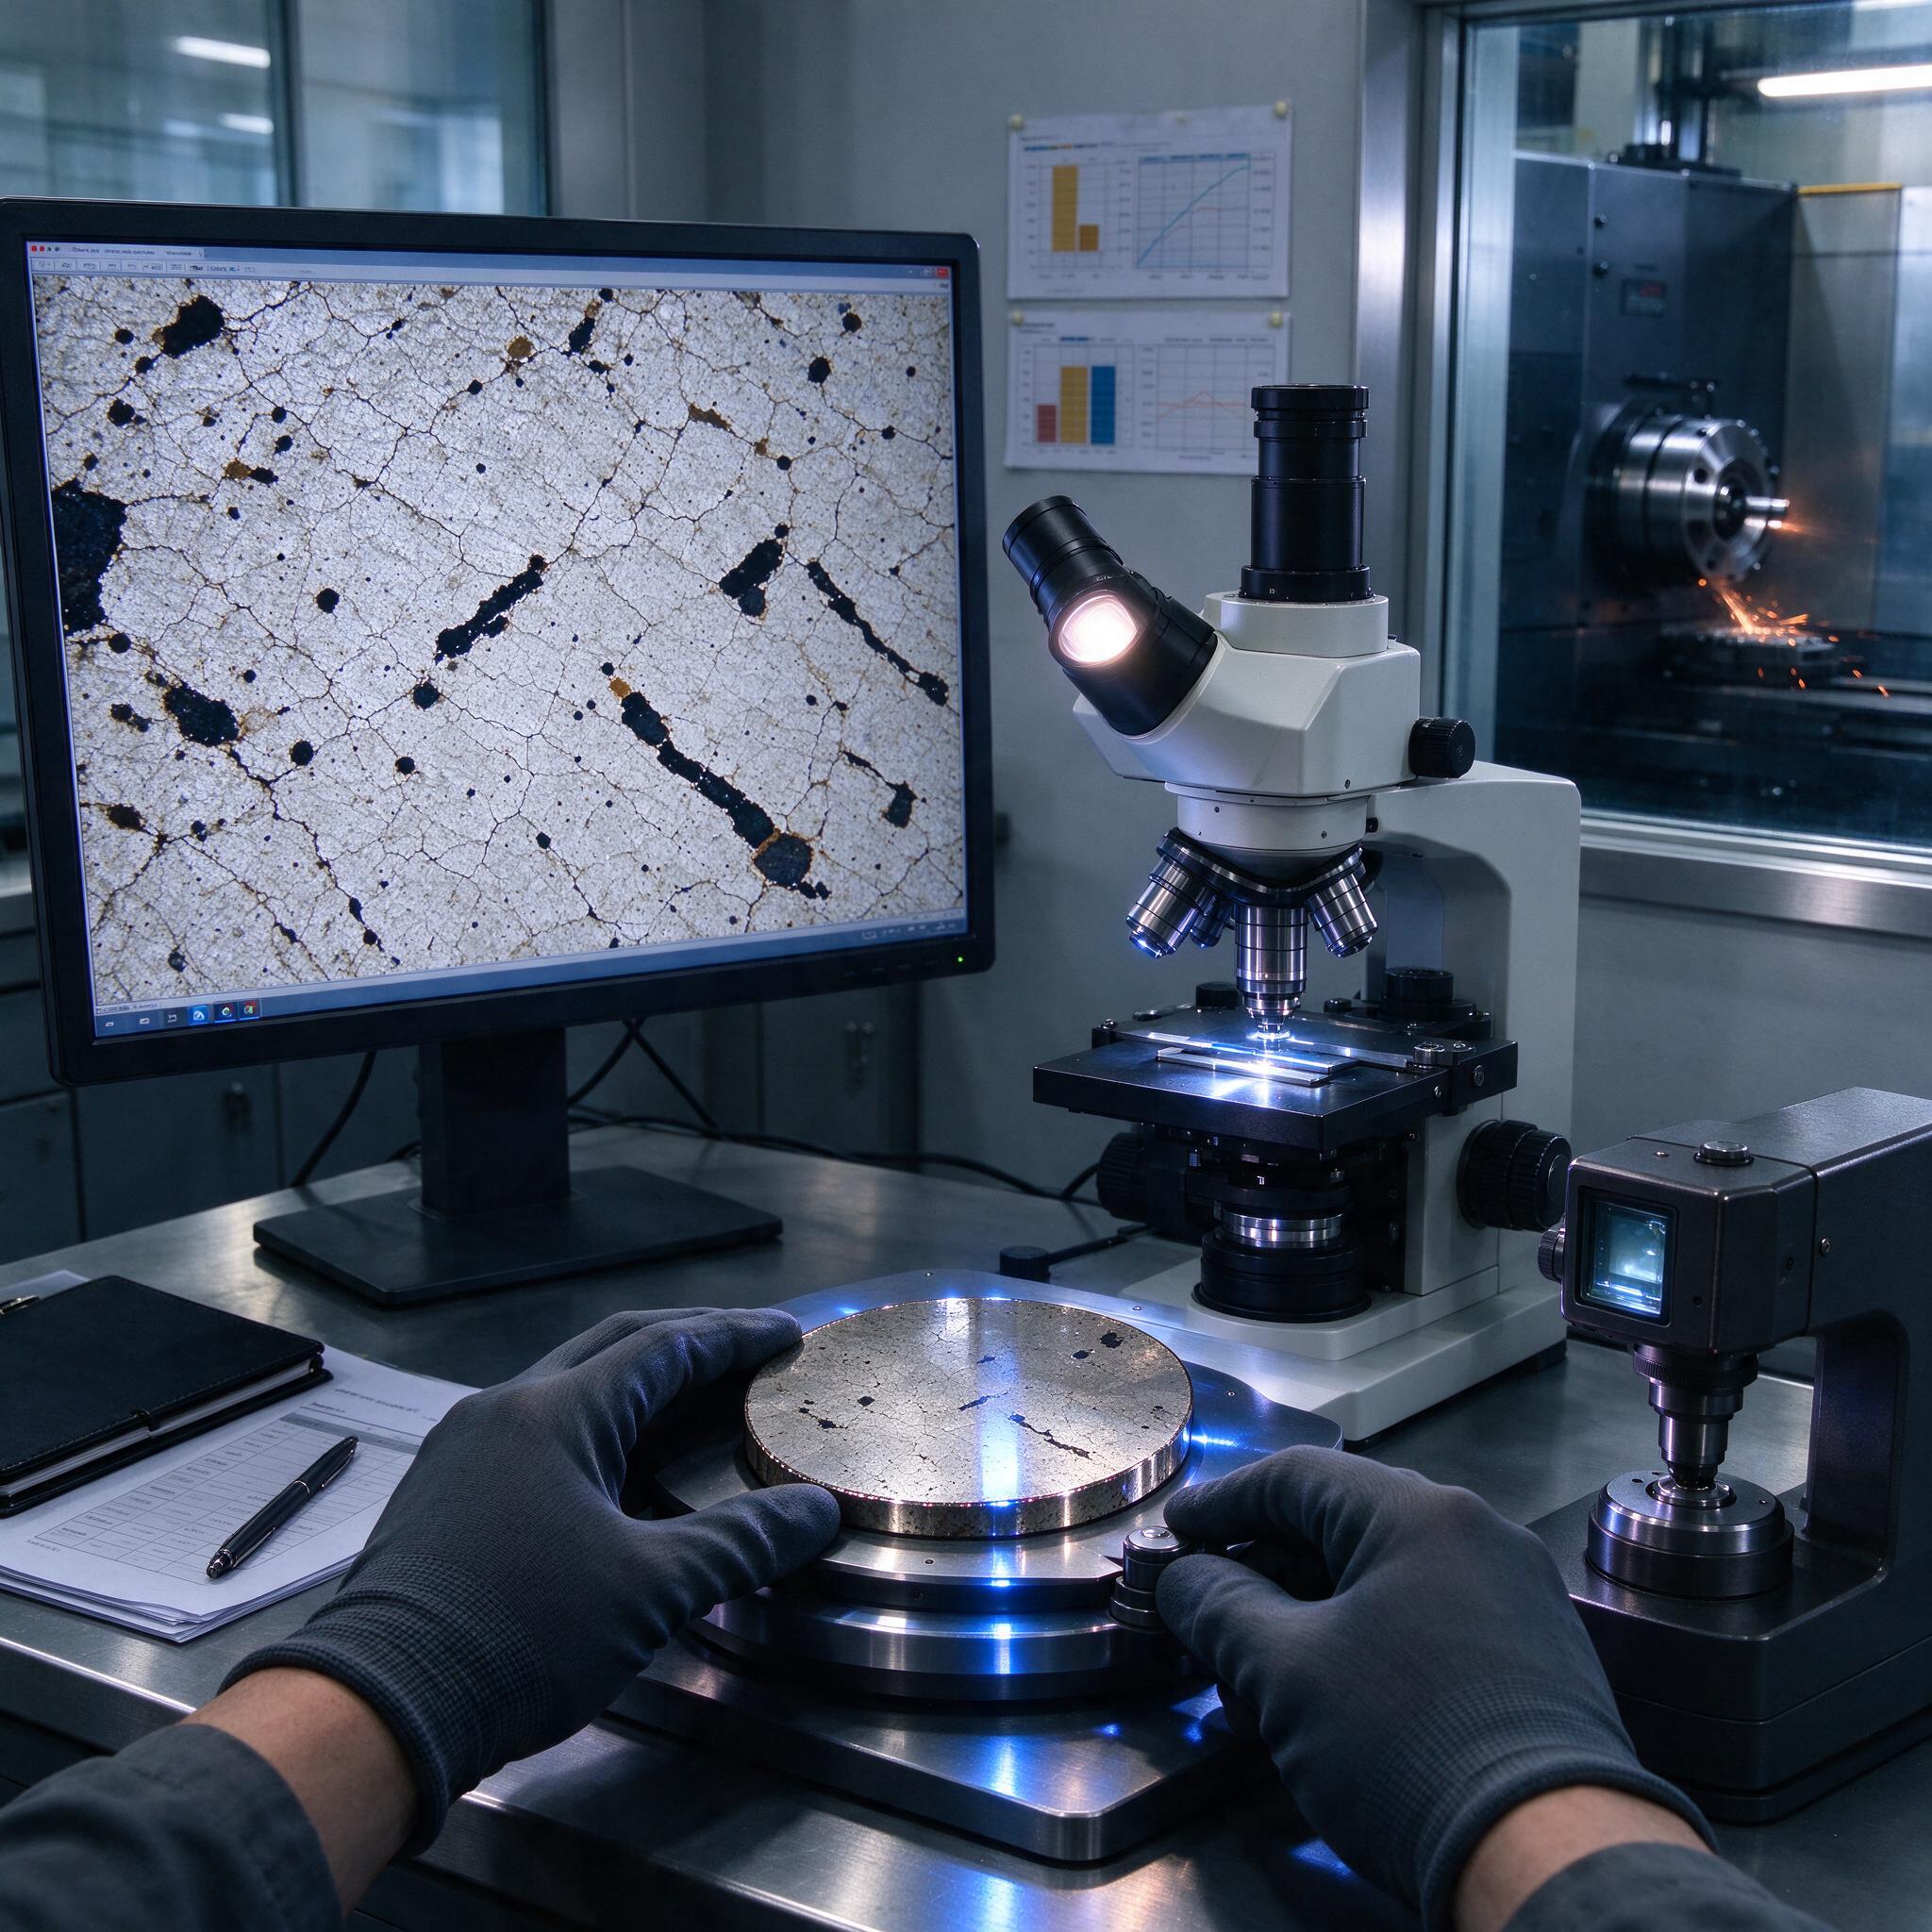
На фото — наш рабочий пост: инвертированный микроскоп с камерой, на мониторе как раз снимок шлифа стали с характерной цепочкой темных силикатов и точечными оксидами, рядом пресс для микро hardness-замеров и планшет с протоколом. Все, что вы видите на экране, потом превращается в баллы в карте плавки. И если баллы выше нормы из КД — деталь дальше не идет, даже если она выглядит идеально.
ГОСТ 1778 и метод Шности: как это выглядит на практике
Сразу оговорка, чтобы никто не путался. Метод Шности (буквенно Шн6, Шн8 и т.д. в старой документации) — это фактически визуальная шкала сравнения, которая в нашей стране была легитимизирована через ГОСТ 1778-70. Официально стандарт называется «Металлографические методы определения неметаллических включений». Суть простая: готовим шлиф, смотрим под микроскопом на увеличении от 100 до 500 крат, сравниваем то, что видим, с эталонными шкалами, присваиваем баллы. Никакой электроники, никакой сложной математики — классика, которой больше полувека.
По опыту, мастера часто путаются в терминологии, поэтому напомню раскладку по типам включений по ГОСТ 1778:
- О — оксиды (точечные, хрупкие, темно-серые или черные, рвутся при деформации в цепочки);
- С — силикаты (пластичные, тянутся при прокатке в «штрихи» и «веретена», на фото на мониторе как раз такие — вытянутые темные линии);
- Сф — силикаты сферические (не деформируются, остаются точками);
- А — сульфиды (серые, пластичные, часто тянуться вдоль волокна);
- Т — нитриды титана (желтоватые, угловатые, жесткие как стекло).
Оценка ведется по четырембалльной шкале для каждого типа. Балл 0 — чисто, балл 4 — грязь. Но это в идеальной картинке: в реальности часть включений «тянется» на 1,5–2,5 балла, и вот здесь начинаются споры между ОТК и поставщиком металла. Ключевой момент: смотрим либо нетравленый шлиф (сами включения), либо слабо травленый (для связи с структурой). Травление в 2–4 % растворе азотной кислоты в спирте (ниталь) — стандарт, о котором писать не буду, потому что все его делают.
Подготовка шлифа: где теряется 80 % точности
Балльная оценка — метод субъективный, и главный его враг — плохо подготовленный шлиф. Вот алгоритм, который у нас выверен годами:
- Вырезка образца на отрезном станке с обильным СОЖ (5 % эмульсия), чтобы не поймать локальный нагрев — иначе включения «заплывут» и мы их не увидим.
- Зачистка на кругах зернистостью Р120 → Р240 → Р600 → Р1200, каждый переход — с поворотом образца на 90°, чтобы убрать риски предыдущего.
- Полировка на сукне с пастой ГОИ или алмазной пастой 3/1 мкм. Без полировки балл будет завышен на глаз, потому что риски выглядят как штрихи включений.
- Промывка, сушка, при необходимости — легкое травление.
Раньше на этом месте некоторые «экономили» и просто зачищали образец наждачкой вручную. Результат — завышенные баллы, ссора с поставщиком, переделанные протоколы. Не экономьте на подготовке. Это копеечная операция по сравнению с ценой ошибки.
Как включения убивают усталостную прочность
Вот тут самое интересное и самое больное для машиностроителей. Усталостная трещина почти всегда стартует с концентратора напряжений. Если у поверхности — это риски от шлифовки (поэтому важна шероховатость Ra 0,32–0,63 после чистового шлифования), то в объеме — это, как правило, крупное хрупкое включение или кластер оксидов. Механизм простой: модуль упругости оксида отличается от матрицы, по границе включение–матрица возникают локальные напряжения, при циклической нагрузке именно здесь зарождается каверна, растет в усталостную трещину и — привет, излом типа «рыбий глаз» на фрактограмме.
По классике под усталость баллы по оксидам и хрупким силикатам не должны превышать 2,0–2,5 для ответственных деталей, а по суммарному загрязнению — 4 балла. Для валов редукторов, шлицевых соединений, деталей, работающих при 10⁷ циклов и выше, мы в КД прописываем не выше 1,5–2 балла по оксидам и сульфидам раздельно. При Vc=180 м/мин на чистовой обточке, S=0,15 мм/об, деталь с включениями 3+ балла жить будет недолго — да и шпиндель звенит на заготовках с крупными силикатами, резец «плюется»: тоже косвенный признак, кстати.
| Тип включения | Природа | Влияние на усталость | Норма для валов (типовая) |
|---|---|---|---|
| О (оксиды) | Хрупкие, Al₂O₃ и др. | Максимально опасны, зарождение трещин | ≤ 2,0 |
| С (силикаты) | Пластичные, тянутся | Опасны при крупном балле, анизотропия свойств | ≤ 2,5 |
| А (сульфиды) | MnS, пластичные | Умеренное, снижают поперечную пластичность | ≤ 2,5–3,0 |
| Т (нитриды) | TiN, угловатые | Абразивный износ инструмента, концентратор | ≤ 2,0 |
Типичные ошибки — реальный случай
Однажды на участке мы поймали брак из-за того, что новый технолог смотрел шлиф под микроскопом при увеличении 100 крат и поставил балл 1,5 по силикатам, а при переходе на 400 крат выяснилось, что это не силикаты, а скопление точечных оксидов, которые при малом увеличении «сливаются» в одну линию. А оксиды — худший сценарий. Поставщик металла, конечно, отбивался сертификатами, но брак был наш — деталь уже была на финальной сборке. С тех пор у нас железное правило: подозрительное место всегда пересматривается минимум на 300–400 крат. И вторая ошибка, массовая: оценку ведут по одному шлифу. ГОСТ 1778 требует смотреть несколько полей зрения и несколько образцов от плавки — один участок это лотерея, включения по сечению распределяются неравномерно.
Как выбрать подрядчика на металлоанализ
Свой металлографический микроскоп есть не у каждого — если объемы небольшие, проще отдавать образцы на сторону. Чек-лист, по которому мы сами когда-то выбирали лабораторию:
- Наличие инвертированного или вертикального металлографического микроскопа с увеличением минимум до 500 крат и цифровой камерой (нам нужны не «глазами», а зафиксированные снимки).
- Аттестация лаборатории, поверка приборов, и — главное — опыт работы именно с ГОСТ 1778, а не только с твердостью по ГОСТ 9012.
- Готовность выдать протокол с фотоматериалами по каждому полю зрения, а не сухую цифру балла.
- Прозрачная методика подготовки шлифов: если подрядчик «не заморачивается» с полировкой — бегите.
- Сроки: нормальная лаборатория на шлиф+оценку укладывается в 2–3 рабочих дня, срочный анализ — за сутки с наценкой.
FAQ — отвечаем прямо
Можно ли обойтись без микроскопа и оценить чистоту металла по излому или УЗК?
Нет, это не сработает. УЗК ловит крупные дефекты (раковины, трещины, шлаковые включения от сотен микрон и выше), а балльная оценка по ГОСТ 1778 — это включения от единиц микрон. По излому можно поймать только грубую загрязненность, и то косвенно. Включения 2 балла УЗК не увидит вообще, а усталостную прочность они уже режут.
Балл по ГОСТ 1778 завышен — можно ли переделать шлиф и пересчитать?
Можно, но только если причина — плохая подготовка шлифа (риски, наволакивание, недополировка). Мы у себя всегда сначала переделываем шлиф на свежем полировальном круге и смотрим повторно. Если на новом шлифе картина та же — металл реально грязный, и разговор с поставщиком вести бесполезно, надо менять металл или менять схему контроля.
Насколько объективна балльная оценка — два специалиста дадут одинаковый балл?
Разброс в пределах ±0,5 балла — норма даже между опытными металлофизиками, потому что метод по своей природе сравнительный. Именно поэтому в спорных случаях мы фиксируем фотоснимки поля зрения и отправляем их второй стороне: пусть поставщик покажет свой шлиф и свой снимок. Снимки снимками, а слова словами — так договориться проще.
Вместо заключения
Неметаллические включения — не абстракция из учебника, а конкретные концентраторы, которые рвут вал на стенде и топят партию в рекламациях. Контроль по ГОСТ 1778 стоит копейки, требует одного микроскопа и грамотного человека. Поставьте его в техпроцесс входного контроля — и вы перестанете разгребать брак, который «вдруг появился» из чистого на вид металла.